Injekčný plynový horák pre kováčsku výhňu svojpomocne: návod na výrobu
Princíp fungovania injekčného horáka pre malé kováčske vyhne je založený na nasávaní prúdu plynu do telesa horáka. Dá sa kúpiť v obchode. Avšak, ak je injekčný plynový horák pre výheň vyrobený svojpomocne, bude slúžiť rovnako dobre.
Povieme vám, ako postaviť nástroj podľa všetkých pravidiel. Hlavné je zohľadniť všetky požiadavky pri výrobe. Nakoniec sa budete musieť vysporiadať s výbušnou zmesou plynu so vzduchom.
Obsah článku:
Charakteristiky a druhy injekčných horákov
Od prevedenia horáka výhne závisí stupeň vyhorenia kovu pri jeho zahrievaní na kovanie, intenzita tvorby okují na povrchu, celková spotreba plynu. V uzavretých kováčskych vyhniach sa používajú horáky s krátkym plameňom.
Ich konštrukčné prevedenie zaručuje rýchle miešanie horľavej zmesi, čo zabezpečuje vysokú účinnosť. Produkty spaľovania z pracovného priestoru výhne sú odvádzané rovnomerne a maximálne efektívne.
Princíp činnosti horákov
V horákoch tohto typu dochádza k spaľovaniu propánu, ktorý prichádza z plynovodu alebo z fľaše. Tu sa zmes plynu so vzduchom vytvára pomocou ejekcie, t. j. nasávania vzduchu dovnútra horáka pôsobením energie prúdu plynu pod tlakom.
V zóne, kde dochádza k nasávaniu vzduchu, vzniká podtlak, vďaka čomu sa vzduch sám pohybuje v danom smere. Zmes sa mieša v tele horáka a pod tlakom vytrháva von, čím vytvára požadovanú teplotu.
Kvalita práce plynového horáka závisí od stálosti pomeru objemu plynu a vzduchu. Zmena hustoty plynu ovplyvňuje schopnosť horáka nasávať vzduch.
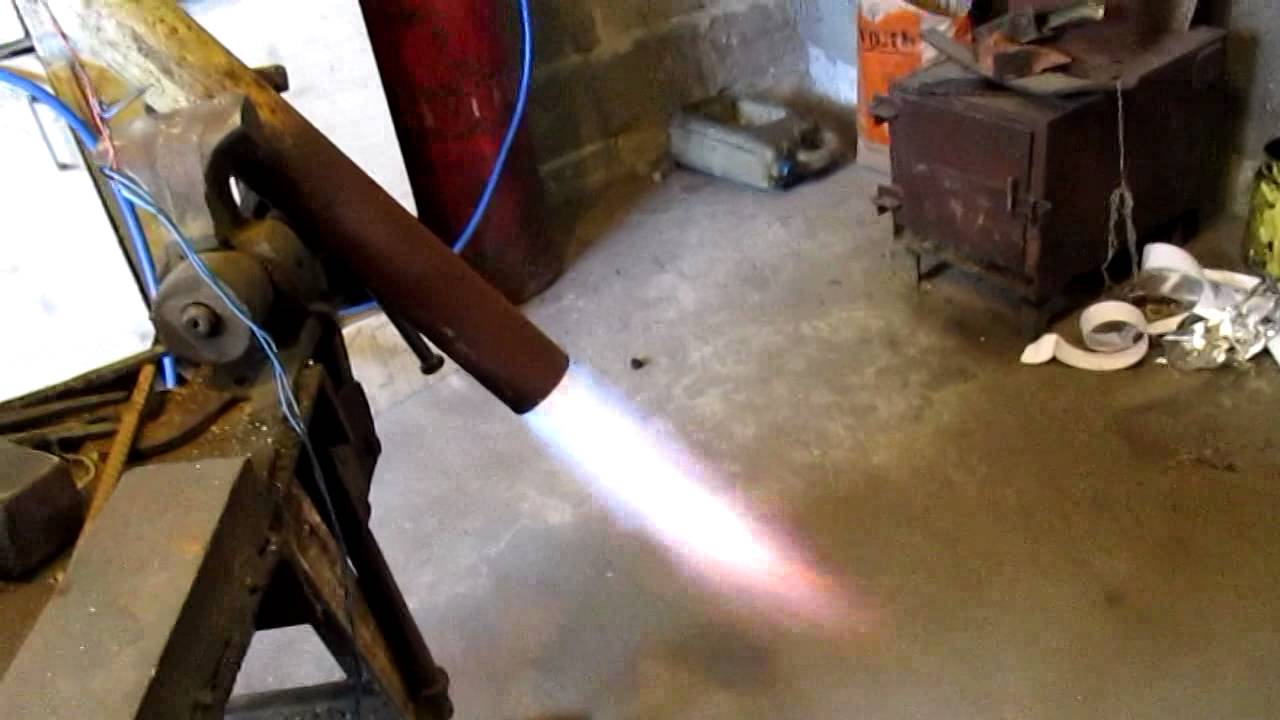
Všetky zmeny teploty spaľovania musia byť sprevádzané obdobnými zmenami prívodu vzduchu potrebného na vznietenie.
Pri nevyváženosti ukazovateľov je potrebná korekcia koeficientu injekcie na dosiahnutie jeho stability. Dosahuje sa to zmenou tlaku plynu alebo nastavením vzduchovej klapky.
Klasifikácia horákov podľa základných znakov
Klasifikujú sa podľa rôznych znakov. Na základe objemu nasávaného primárneho vzduchu rozlišujeme horáky s čiastočným miešaním a úplným. Hlavnými charakteristikami prvých sú koeficient injekcie a násobnosť.
Koeficient injekcie je určený pomerom objemov vzduchu injektovaného a potrebného na 100% horenie plynu. Pod pojmom „násobnosť injekcie“ sa rozumie pomer medzi objemom primárneho vzduchu a spotrebou plynu horákom.
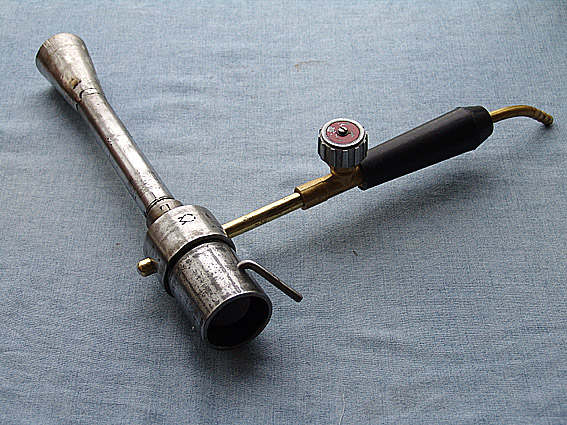
Injekčné horáky používané v domácich kováčňach sú nízkotlakové (do 5 kPa) a strednotlakové – od 5 kPa do 0,3 MPa. Keď je plyn v horáku pod tlakom 20–90 kPa, výkon nasávania vzduchu zostáva prakticky nezmenený, aj keď v ohnisku dochádza k zmenám tlaku plynu a podtlaku.
Pri poklese tlaku pod túto hranicu koeficient injekcie rastie, tlak klesá a podtlak v ohnisku sa zvyšuje. V závislosti od prítomnosti rozdeľovacieho kolektora existujú horáky jedno- a viacplameňové.
Existuje rozdelenie podľa počtu dýz: s jednou dýzou – jednodýzové, s viacerými – viacdýzové. Tieto prvky sú umiestnené v strede alebo rozptýlene. Podľa tohto znaku existujú horáky s centrálnou dýzou a s periférnou.
Domáce vyrobený injekčný horák
K svojpomocne vyrobenému horáku štandardnej konštrukcie je plyn privádzaný z fľaše špeciálnou hadicou, spravidla ide o propán. Znižovací redukčný ventil nie je potrebný, pretože prívod plynu je regulovaný pracovným ventilom umiestneným na fľaši.
Otvorenie a uzavretie prívodu plynu sa vykonáva pomocou uzatváracieho kohútika, ostatné nastavenia horáka sa vykonávajú pomocou pracovného kohútika. Plynová hadica, ktorou preteká plyn, sa pripája k špeciálnej nadstavbe s vsuvkou.
To umožňuje nastaviť veľkosť a rýchlosť plameňa. Vsuvka a trubica sú umiestnené v kovovom pohári. Tu dochádza k nasýteniu propánu kyslíkom z prichádzajúceho vzduchu.
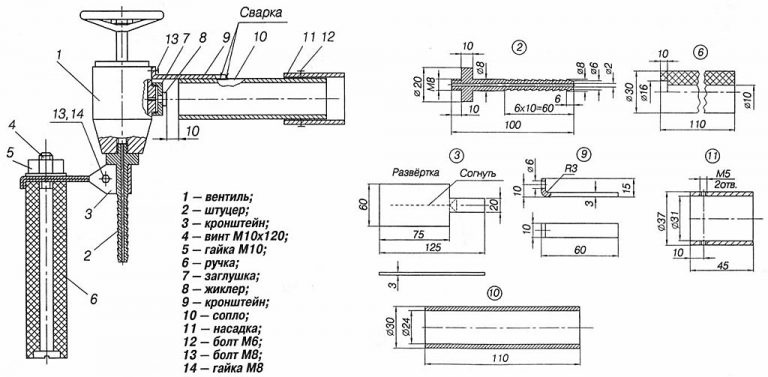
Z kovového pohára vstupuje horľavá zmes do spaľovacej zóny cez dýzu pod tlakom. Aby bol proces nepretržitý, v dýze sú špeciálne otvory, ktoré plnia funkciu dodatočného vetrania.
Pre vlastnú výrobu budete potrebovať výkres plynového horáka pre výheň, ako aj súpravu náradia a materiálov:
- kusy rúr, spojovací materiál;
- brúska;
- polkruhový alebo okrúhly pilník;
- vŕtací stroj, ak nie je, možno nahradiť ručnou vŕtačkou;
- zvárací poloautomat;
- závitník, závitová doska, vrták, kovová kefa, kladivo, kombinačné kliešte;
- brúsne kotúče – čistiace, rezacie;
- plech hrúbky 1,2, 3 mm;
- ochranné prostriedky na vykonávanie zvárania.
Celá práca na výrobe spaľovacieho zariadenia pozostáva z piatich etáp.
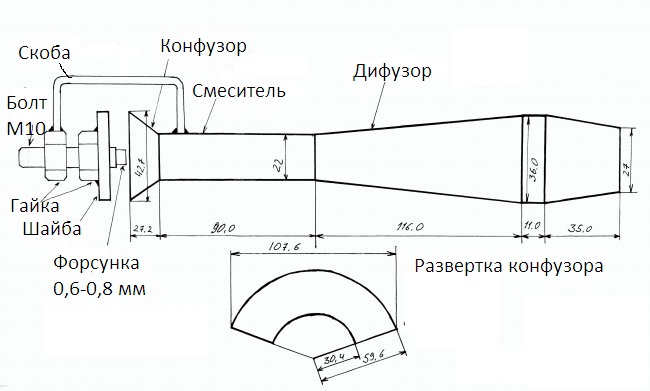
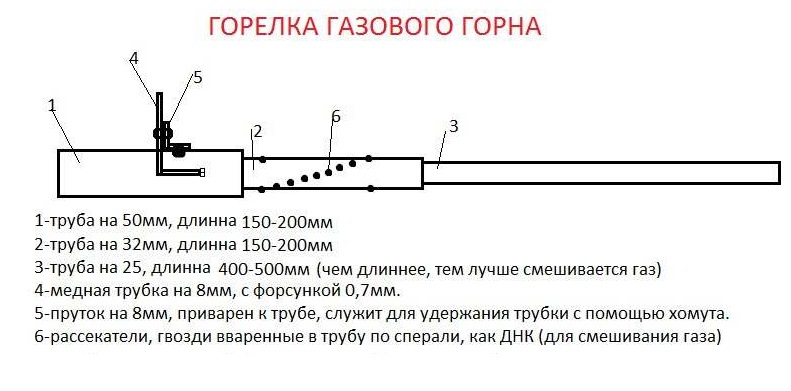
V prvej etape sa vyrába difúzor. Ako východiskový materiál preň možno použiť odrezok rúry vhodného priemeru. Napríklad tlmič z nehrdzavejúcej ocele alebo vodovodná rúra.
Pozdĺž rúry sa pomocou uhlovej brúsky urobia zárezy na potrebnú dĺžku. Na rúrku sa natlačí puzdro z ložiska s vhodným priemerom. To isté sa zopakuje z druhej strany.
Zrezy sa zvaria, potom sa vezme lamelový kotúč a povrch sa opracuje do úplnej hladkosti. Zvaria sa a očistia všetky póry a nezavarené miesta. Pomocou okrúhleho alebo polokrúhleho pilníka sa vo vnútri dielu odstránia otrepy.
Ďalším krokom je výroba miešača a konfúzora. Prvý má tvar trubičky. Postačí vodovodná rúra s priemerom asi 2 cm, dĺžkou 9 cm. Trubička sa privarí k difúzoru a k nej konfúzor – kužeľ na prívod vzduchu.
Prírez preň možno vystrihnúť z plechu hrúbky 1,2 mm. Následne sa ohne, zvarí sa švík a hotový diel sa privarí k miešaču. Na čelnej strane sa vytvorí rovina pre priliehanie nastavovacej podložky. Zmenšovaním/zväčšovaním medzery medzi konfúzorom a podložkou sa vykonáva regulácia prichádzajúceho prúdu vzduchu.
Ďalej sa pristupuje k výrobe mechanizmu na podávanie komponentov zmesi plynu a vzduchu. V tejto fáze bude potrebná skrutka s dlhým závitom M10. Hlava sa odreže, potom sa z čelnej strany vyvŕta priechodný otvor s priemerom 5 mm a vyreže sa závit M6.
Na vytvorenie trysky možno použiť hrot na prívod zváracieho drôtu z poloautomatu. Keďže má značnú dĺžku, treba ho orezať. Pritom by po závite malo zostať približne 3–4 mm. Zvyšná časť postačí na výrobu ďalšej dýzy.
Pre ďalšiu prácu bude potrebná podložka s vonkajším priemerom 43 mm. Možno ju kúpiť alebo vyrobiť samostatne z plechu. Do stredu podložky sa vyvŕta otvor s priemerom 1,2 cm. K hotovej podložke sa privarí matica M10.
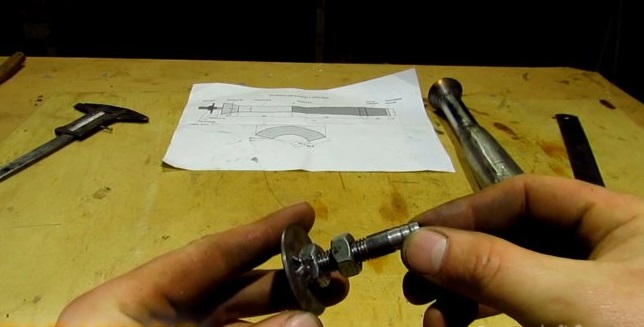
Pred začatím inštalácie je potrebné vyrobiť upevnenie zostavy k telu vo forme svorky. Dá sa vyrezať z plechu. Bez zmeny polohy zostavy ju priložte ku konfúzoru, priložte svorku a privarte ju k matici a telu. Miesto zvárania nie je veľmi dôležité, ale konštrukcia musí byť pevná.
Otáčaním skrutky dovnútra a von sa reguluje stupeň ejekcie. Ako ukazuje prax, optimálny výsledok sa dosiahne, keď dýza vstupuje do konfúzora do hĺbky približne dva mm. Množstvo privádzaného vzduchu sa reguluje podložkou.
Záverečnou fázou je skúška. Na to sa na skrutku nasadí hadica. Na redukčnom ventile sa nastaví hodnota tlaku 0,2 kg/cm². S touto hodnotou môžete experimentovať, ale treba pamätať na to, že pri veľkej spotrebe plynu môže fľaša, najmä s objemom 5 l, rýchlo zamrznúť. V tomto prípade je vhodnejšia dýza s priemerom 0,6 mm.
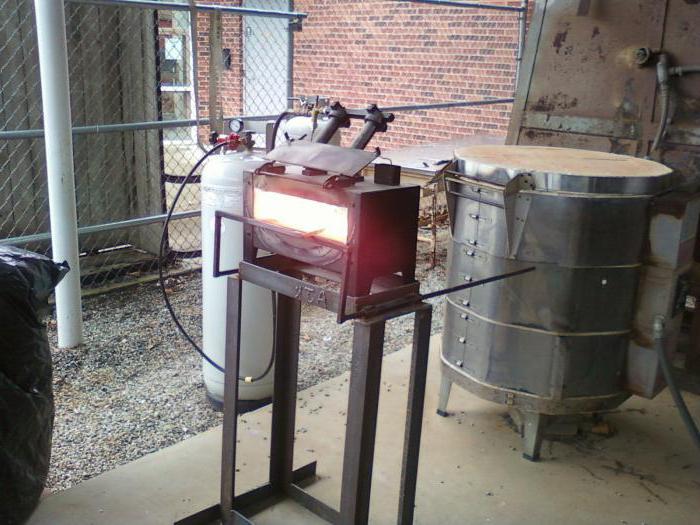
Podložku pred zapálením treba úplne uzavrieť alebo ponechať malú medzeru. Po zapálení plynu sa prívod vzduchu postupne zvyšuje. Plameň bude získavať stále sýtejšiu modrú farbu a postupne sa vzďaľovať od hrotu horáka. Zvláštnosťou práce horáka v otvorenej výhni je, že pri ďalšom zosilnení prúdu vzduchu sa plameň oddelí od horáka a dôjde k jeho zhasnutiu.
Aby sa predišlo tomuto javu, umiestni sa do dráhy plameňa prekážka (rozrážač) alebo sa horák použije v uzavretom priestore. V tomto prípade oheň vychádzajúci z dýzy zapáli plyn a horenie bude udržiavané.
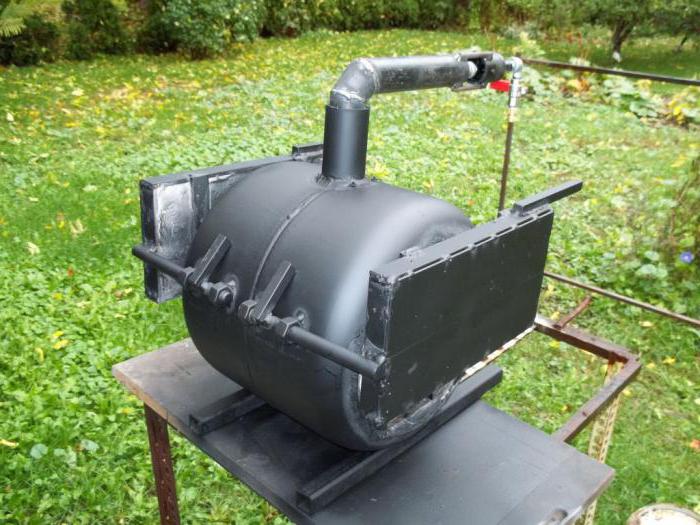
Ak horák pracuje na zemný plyn, v ideálnych podmienkach by jeho plameň mal byť jasne modrý. Keď je zdrojom plynu fľaša naplnená zmesou propán-bután, horľavá zmes má podobu žltých plameňov.
Takýto horák injekčného typu výborne pracuje v uzavretom priestore. Ak je dobre nastavený, možno dosiahnuť teplotu až 1200⁰. Tieto podmienky sú vhodné na kovanie polotovarov z pilníkov, žíhanie čepelí, tavenie neželezných kovov.
Plyn sa privádza do horáka zo siete alebo z fľaše, proces sa kontroluje regulátorom. Na kontrolu nastavenia a tlaku sa vykoná skúšobné spustenie plynu alebo plynovej zmesi, pričom sa sleduje zápach.
Výhody a nevýhody injekčného horáka
Použitie kvalitného plynového horáka pre kováčsku výheň má niekoľko výhod:
- použitie plynovej energie na injekciu vzduchu;
- dobré miešanie vzduchu s plynom;
- možnosť riadenia objemového pomeru plyn/vzduch pri zmene teplotného režimu horáka;
- pohodlie pri používaní;
- hospodárnosť;
- jednoduchosť konštrukcie.
Popri výhodách sú prítomné aj niektoré nevýhody. Jednodýzové horáky, vzhľadom na tepelný výkon, sú dosť dlhé. Je potrebné zabezpečiť presné súosovanie dýzy a horáka. Počas práce vydávajú veľa hluku.
Závažné nedostatky horákov nízkeho tlaku — veľká dĺžka plameňa, ako aj závislosť rýchlosti prívodu sekundárneho vzduchu od spaľovacieho riedenia.
S druhmi plynových horákov pre saunové pece a metódami ich inštalácie oboznámi nasledujúci článok, ktorý by si mali prečítať všetci majitelia vidieckych pozemkov s vlastnými saunami.
Závery a užitočné video k téme
Osobitnou popularitou sa teší injekčný horák vyvinutý Alexandrom Kuznecovom. V tomto videu vysvetľuje, z čoho pozostáva konštrukcia a ako ju zostaviť:
Príklad činnosti injekčného horáka:
Správne navrhnutý a vyrobený vlastnými rukami v súlade s požiadavkami, injekčný horák sa stane spoľahlivým pomocníkom na dlhý čas. Toto zariadenie nahradí drahé nástroje z výroby. S jeho pomocou je možné vyriešiť mnohé bežné problémy bez potreby pomoci profesionálov.
Chcete porozprávať o tom, ako ste zostavovali injekčný horák na kováčske práce vlastnými rukami? Máte užitočné informácie k téme článku? Zanechajte, prosím, komentáre v blokovom formulári nižšie, pýtajte sa, uverejňujte fotografie.
 Plynový horák z pájkovej lampy vlastnými rukami: návod na výrobu a prevádzku
 Plynový horák vlastnými rukami na propán: podrobné pokyny na montáž domácich horákov
 Plynový horák do saunovej pece vlastnými rukami: ako vyrobiť domáce zariadenie
 Plynový sporák vlastnými rukami: najlepšie varianty vlastnoručných varičov z dostupných materiálov
 Plynová rampa pre fľaše: zariadenie + príklad výroby vlastnými rukami
 Oprava prenosného plynového horáka s piezozapaľovaním vlastnými rukami: bežné poruchy a ich odstránenie
 Koľko stojí pripojenie plynu k rodinnému domu: cena organizácie dodávky plynu
 Najlepšie práčky so sušičkou: rebríček modelov a rady pre kupujúcich
 Čo je to farebná teplota svetla a nuansy výberu teploty žiaroviek podľa svojich potrieb
 Výmena plynovej kolóny v byte: dokumentácia výmeny + základné normy a požiadavky