Lis na palivové brikety: možnosti výroby zariadení na lisovanie pilín vlastnými rukami
Kúriť pilinami alebo trieskami – bežná vec pre obyvateľov našej krajiny, prevzatá z európskych krajín. Ich popularita je spôsobená lacnosťou suroviny a jej dobrou špecifickou výhrevnosťou pri spaľovaní. Vytvorením domáceho lisu na brikety možno získať kvalitné palivo prakticky zadarmo.
Povieme o tom, ako vyrobiť jednoduchý a lacný stroj na výrobu briketovaného paliva. V nami ponúkanom článku je uvedená konštrukcia, sú uvedené rady na montáž. Je uvedená technológia výroby a požiadavky na východiskový drevný materiál.
Obsah článku:
Technológia vytvárania brikiet
Výroba metódou lisovania peliet a brikiet z odpadov drevospracovania – dávno zabehnutý proces. Preto pri vytváraní domáceho stroja na získanie kvalitných “europalív” netreba nič vymýšľať, ale možno použiť už existujúce poznatky.
Opis fyziky procesu
Použitie sypkého drevného materiálu na kúrenie nachádza svoje uplatnenie v malých kotolniach a peciach. Piliny poskytujú rovnakú energiu ako drevo analogickej hmotnosti a vlhkosti, avšak ich skladovanie v prirodzenom stave vedie k výskytu špiny a prachu. Preto takéto odpady lisujú do brikiet rôznych tvarov.
S určitými predpokladmi možno povedať, že drevo sa skladá z celulózy a spájajúcej látky – lignínu. Každý exemplár pilín a triesk si zachováva svoju celistvosť vďaka tomuto polyméru. Na to, aby sa vytvorili pevné väzby medzi jednotlivými kúskami, je tiež potrebné ich zlepiť.
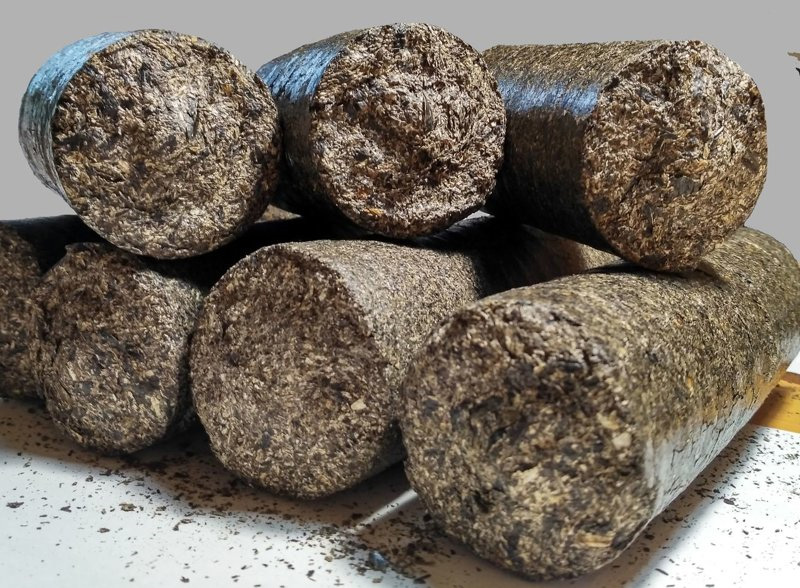
V procese lisovania na piliny vzniká silný tlak, v dôsledku čoho sa z nich uvoľňuje lignín a spevňuje materiál do formy. Toto spojenie, samozrejme, nie je také pevné ako v celistvom dreve, ale je dosť na to, aby výsledná briketa nerozpadla.
Množstvo lignínu v dreve vzhľadom na suchú hmotnosť závisí od druhu stromov:
- jedľa: 30 %;
- borovica: 27 %;
- smrek: 27 %;
- osika: 22 %;
- breza: 19 %.
Čím vyššie je percento obsahu lignínu, tým nižší tlak je potrebný na jeho uvoľnenie. Preto je výroba brikiet z pilín z jedle doma jednoduchšia ako z brezy.
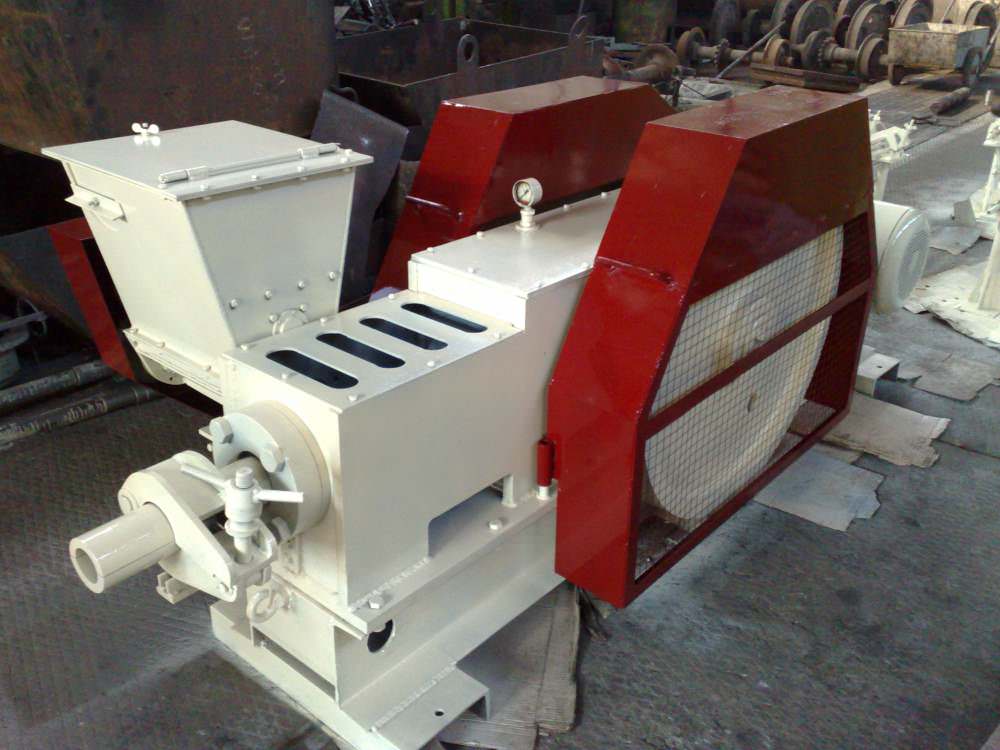
Okrem klasického lisu na výrobu paliva zo sypkých materiálov existuje aj extrudér. Podstatou jeho činnosti je, že pôsobením závitovky látka prechádza postupne sa zužujúcim kanálom.
V dôsledku toho vzniká veľmi vysoký tlak. Realizácia tejto možnosti v domácich podmienkach je však náročná a vyžaduje špecifické znalosti, preto je lepšie zastaviť sa pri modeloch s lisovacou formou.
Použitie lepiacej látky
Pri priemyselnej výrobe lisovaného paliva sa používajú stroje na vytvorenie tlaku v rozsahu 500 – 3000 atm. U niektorých výrobcov (napr. nemecká firma “RUF”) dochádza k formovaniu brikety kombináciou stláčania silou 2000 atm a zohrievania suroviny na teplotu 150°C. Hustota takýchto výrobkov dosahuje 1,2 kg/dm3.
Ak si vyrobíte lis na brikety z dostupného materiálu vlastnými rukami, takéto vlastnosti nedosiahnete. Preto budú mať výrobky jednoznačne menšiu hustotu a budú sa vyznačovať zvýšenou náchylnosťou na rozpadávanie.
Nedostatočné uvoľňovanie lignínu možno kompenzovať a dosiahnuť väčšiu pevnosť brikiet z pilín pridaním vonkajšieho spojiva, ako je:
- Tekutá hlina. Potrebný hmotnostný podiel tohto spojiva rozpusteného vo vode je 5 až 10 % z celkovej hmotnosti.
- Mokrý vlnitý kartón.
- Najlacnejšie riedené lepidlo na tapety.
Percentuálny pomer vlnitého kartónu alebo lepidla sa určuje experimentálne, pretože závisí od veľkosti pilín, ich vlhkosti a vytváraného tlaku vo forme.
Požiadavka na používanú surovinu
Aj pri použití priemyselného zariadenia je ťažké získať kvalitné brikety alebo pelety z drevného odpadu, ak je ich hrúbka viac ako 4 mm. Veľkosť materiálu pre domáce zariadenia musí byť menšia. Súvisí to s nižším tlakom a absenciou zohrievania suroviny.
V ideálnom prípade by priemer pilín a hrúbka triesky nemali byť väčšie ako 2 mm. Drvivá väčšina drevného odpadu týmto parametrom vyhovuje.
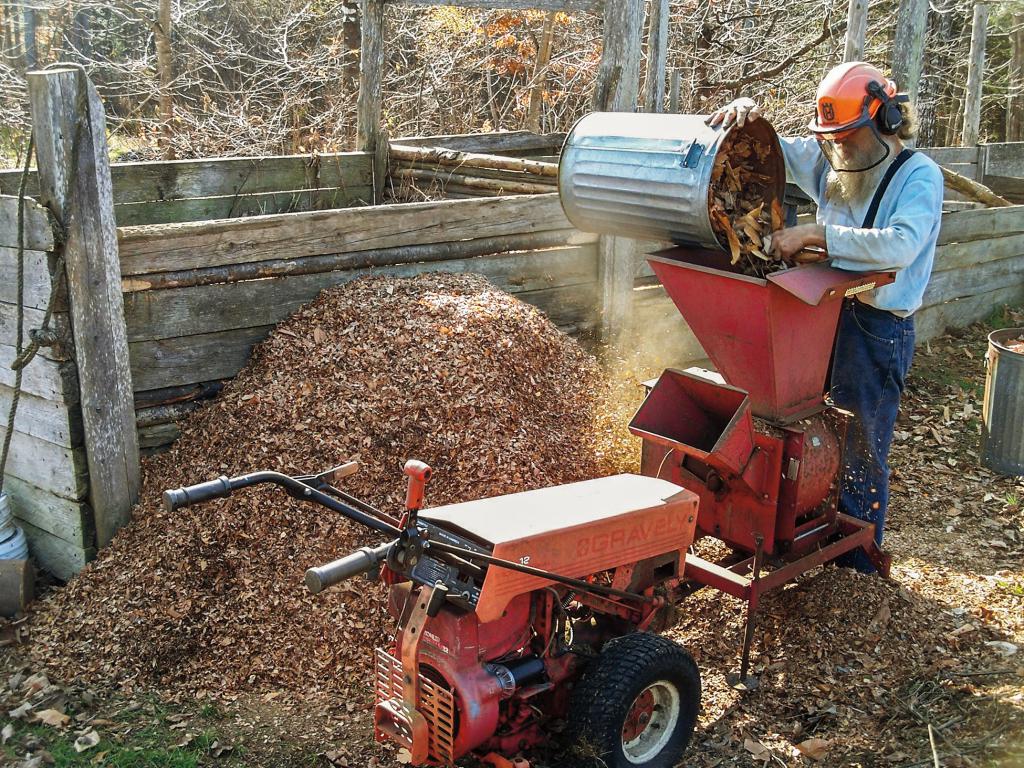
Sú však prípady, keď je surovina znečistená malými vetvičkami, štiepkou alebo obzolom (kúskami kôry). Vtedy je potrebné pred lisovaním na získanie homogénnej hmoty vykonať predbežnú prípravu – rozdrviť materiál, nechať ho prejsť drvičom.
Na dosiahnutie dobrej hustoty brikety je potrebné vyhýbať sa surovine zanesenej trávou, pieskom alebo pôdou. Pôdno-rastlinná vrstva na rozdiel od hliny nemá spojivové vlastnosti, preto sa lisovaný výrobok bude ľahko rozpadávať.
Taktiež je potrebné dodržať podmienku percentuálneho pomeru množstva kôry – nemala by byť viac ako 5 %. To nie je možné zmerať, ale vizuálne piliny s výrazným objemom kôry vyzerajú tmavšie. Piliny by mali byť suché. Zvýšená vlhkosť vedie k väčšej kyprosti brikety a zníženiu jej mernej výhrevnosti.
Surovinu možno v lete sušiť na slnku alebo v vetranej miestnosti. V zime je potrebné sušenie vykonávať na verande alebo v inej pomocnej miestnosti s mierne kladnou teplotou. Na intenzívnejšie odparovanie je možné použiť nútené vetranie.
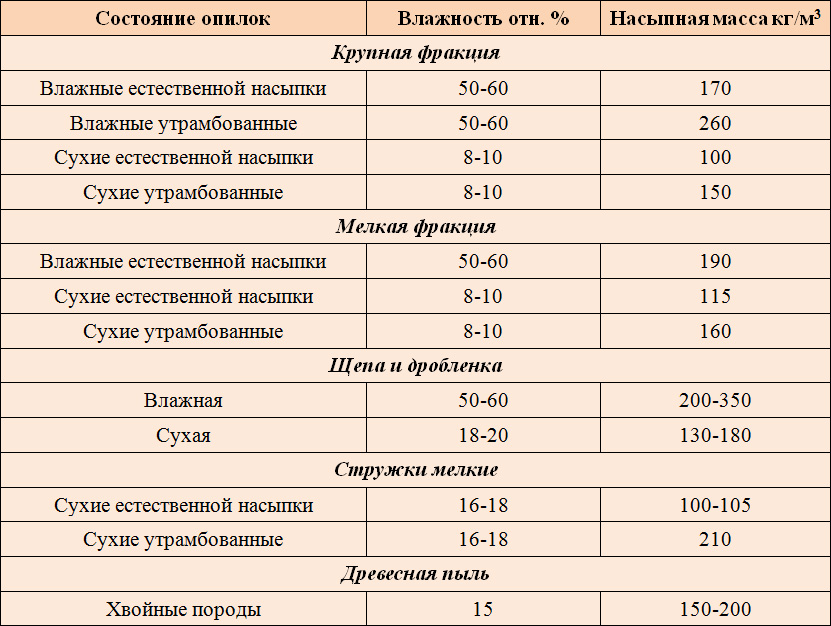
Ak tlak v domácom lise na výrobu brikiet z pilín nebude postačujúci na uvoľnenie lignínu, surovina sa nevysuší, ale naopak sa spolu s ďalšou spojivovou látkou namočí vo vode. V tomto prípade sa pri miešaní dosiahne lepšia homogenita a prebytočná vlhkosť sa odstráni pri dusení.
Hlavné prvky lisu
Hlavnými prvkami bežného lisu sú lisovacia forma (pohár, do ktorého sa vkladá sypká látka), piest a mechanizmus vytvárajúci tlak. Vlastnoručne ich vyrobiť nie je náročné, pretože sú typické pre stroje na briketovanie.
Zariadenie lisovacej formy
Pohár, do ktorého sa nasypú piliny alebo hobliny, sa nazýva lisovacia forma alebo komora. Od jeho geometrie budú závisieť parametre brikety.
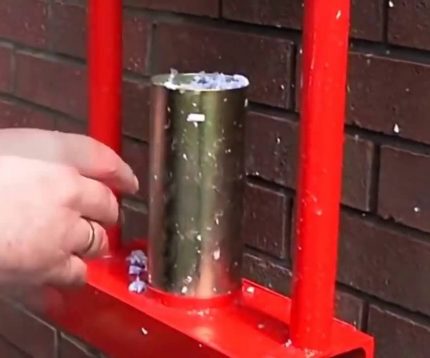
Komoru zvyčajne zostavujú z odrezku oceľovej okrúhlej alebo profilovej rúry. Základňu piestu, ktorá vchádza do pohára, vyrežú z hrubostennej platne (hrúbka najmenej 3 mm).
Pri výrobe lisovacej formy je potrebné zohľadniť pomer nasledujúcich veličín:
- plocha prierezu lisovacej formy (s, cm2);
- pritláčaný tlak na piest (u, kgf);
- merný tlak na surovinu (p, kgf/cm2);
Tieto veličiny sú spojené vzťahom:
p = u / s
Brikety s použitím dodatočného spojivového materiálu dobre držia tvar, ak sú formované pri špecifickom tlaku viac ako 150 atm. (1 atm. ≈ 1 kgf/cm2). Vychádzajúc z možnosti vytvorenej sily piestom, vypočíta sa plocha prierezu komory.
Napríklad, ak je k dispozícii hydraulický zdvihák s nosnosťou 10 ton, potom:
s < u / p = 10000 / 150 = 67 cm2.
Pre takéto podmienky postačí profilová štvorcová rúrka s dĺžkou strany 80 mm alebo kruhová rúrka s priemerom menovitej svetlosti do 90 mm.
Dĺžka získanej brikety (l) závisí od výšky lisovacej formy (h), hustoty suroviny v pôvodnom suchom (q1) a briketovanom (q2) stave:
l = h * (q1 / q2)
Navyše po prvom stlačení je možné znova dosypať hobliny do pohára a postup opakovať. Takýmto spôsobom je možné dosiahnuť dĺžku získaného výrobku prakticky až do výšky lisovacej komory.
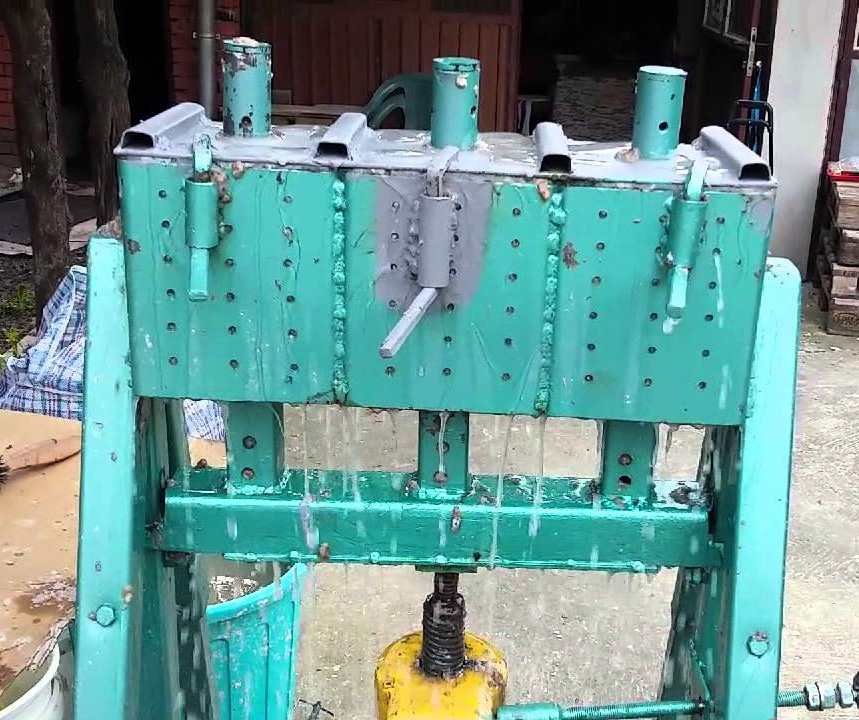
Počas stláčania pilín dochádza k uvoľňovaniu vlhkosti z brikety. Aby mohla voľne vychádzať, komora je perforovaná malými, ale husto umiestnenými otvormi.
Po vytvorení brikety je potrebné ju vybrať z formy. Použitie pružiny a falošného dna, ako sa to často odporúča na internete, je nepraktické. Vysoký tlak pružinu úplne stlačí, preto v priebehu času dochádza k deformácii jej tvaru, v dôsledku čoho stráca svoje vlastnosti.
Preto je potrebné buď vytvoriť odnímateľné dno lisovacej formy a vytlačiť briketu, alebo postaviť rozoberateľný pohár. V druhom prípade bude preň potrebné vyrobiť dodatočný plášť z prúta.
Dostupné spôsoby vytvárania tlaku
Existujú tri bežné spôsoby dosiahnutia tlaku, ktoré sú vhodné pre samostatne vyrobený lis na získanie palivových brikiet: použitie páky, hydraulického zdviháka alebo skrutky. Každý z nich je svojím spôsobom dobrý a ich realizácia v praxi nie je príliš zložitá.
Použitie svalovej sily a páky
Zvyčajne sa ako páka používa kovová rúrka. Nesmie sa ohýbať pod vplyvom svalovej sily človeka. Napríklad dobre poslúži zosilnená vodovodná rúrka s priemerom 40 alebo 50 mm s hrúbkou steny 4 – 4,5 mm.
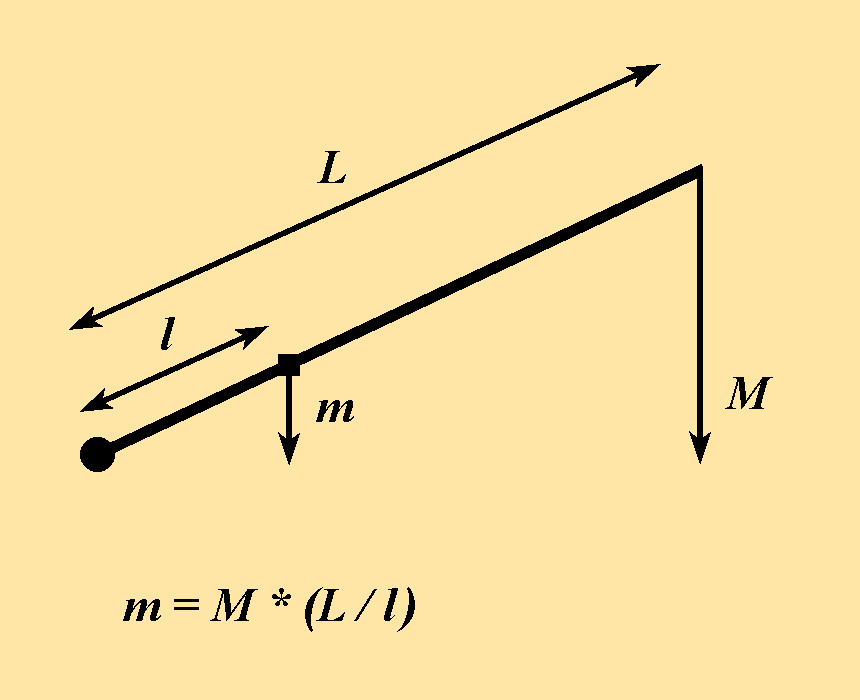
Dĺžku páky a vzdialenosť od oporného bodu k spojeniu s piestom sa nevyberajú len so zreteľom na dosiahnutie potrebného tlaku. Ďalším dôležitým parametrom je hĺbka ponorenia piesta do pohára (h, cm).
Vypočíta sa podľa vzorca:
h = R * (l / L)
Tu R (cm) je výška, na ktorú klesne koniec páky.
Je žiaduce navrhnúť konštrukciu tak, aby hĺbka ponoru piesta bola dostatočná na vytvorenie brikety bez opätovného stlačenia s predbežným dosypaním materiálu. To výrazne zvýši tempo výroby.
Potrebnú hĺbku ponoru piesta (h, cm) možno vypočítať, ak poznáme pôvodnú suchú (q1) a briketovanú (q2) hustotu suroviny a výšku nádoby (H):
h = H * (1 – q1 / q2)
Ak z nejakého dôvodu došlo k chybe (zvyčajne kvôli nesprávnemu určeniu hodnoty pôvodnej hustoty suroviny) a hĺbka ponoru piesta nestačí na dosiahnutie požadovanej tvrdosti výrobku, nie je nutné prerábať celú konštrukciu.
Je možné buď znížiť výšku nádoby, alebo dosypaním pilín lisovať jednu briketu na dva alebo tri prechody.
Použitie hydraulického zdviháka
Na vytvorenie silného tlaku sa používajú hydraulické zariadenia, ako sú bežné fľaškové zdviháky. Spravidla v domácnosti, kde je auto alebo iná technika, takéto hydraulické agregáty sú, ale ich nosnosť môže byť nedostatočná.
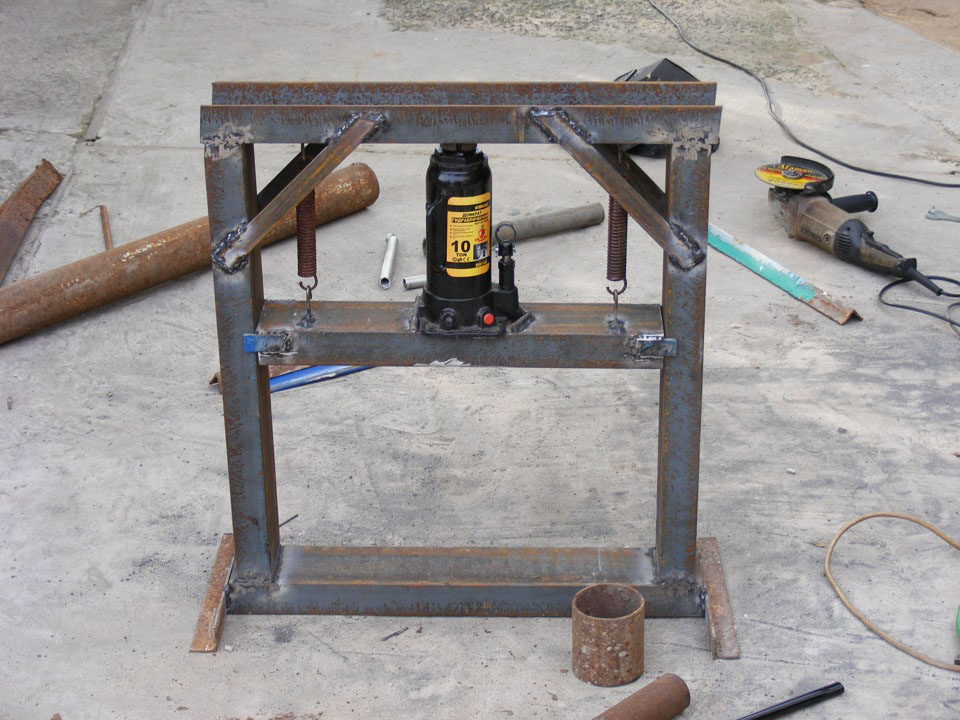
Zdviháky nie sú drahé. Napríklad modely určené na 30-40 ton možno kúpiť za menej ako 50 €. A s takýmito parametrami už možno získať brikety veľkého prierezu alebo niekoľko (3-5) kusov bežnej veľkosti naraz.
Na získanie niekoľkých brikiet súčasne sa potrebný počet lisovacích foriem umiestni do radu. Stredný pohyblivý rám musí byť pevný, aby sa časom neprehýbal. Najlepšie je ho vyrobiť z nosníka tvaru I alebo z hrubostennej profilovej rúry.
Samotný proces lisovania trvá dlhšie ako pri použití pákového zariadenia. Avšak použitie výkonného hydraulického zdviháka umožňuje dosiahnuť oveľa väčší špecifický tlak na obrobok. Brikety sú rovnomernejšie a hustejšie a už majú atraktívny obchodný vzhľad.
Skrutkový mechanizmus lisovania
Princíp činnosti ručného skrutkového lisu je podobný ako u pákového, len vynaložená sila sa prenáša pod uhlom 90°. Čím väčší je priemer rukoväte a menší stúpanie závitu, tým väčší je koeficient zvýšenia tlaku.
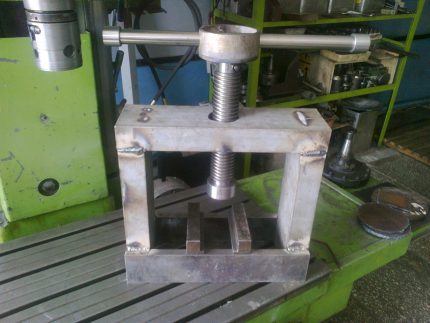
Takáto konštrukcia tiež umožňuje vytvárať väčší tlak ako stroj založený na pákovom mechanizme. Významnou jej nevýhodou je najpomalšia rýchlosť práce spomedzi uvedených variantov.
K plusom však možno zaradiť:
- jednoduchosť konštrukcie;
- možnosť kúpiť takýto lis za malé peniaze s nepatrnou úpravou pre potreby briketovania;
- malá veľkosť.
Pri práci so skrutkovým lisom by ste ho nemali používať “až na doraz”, keď už fyzické sily nestačia na otočenie mechanizmu. V tomto prípade na závit z jednej strany pôsobí sila vyvíjaná človekom a z druhej (pod 90°) – sila odporu výslednej brikety. To povedie k rýchlemu opotrebovaniu závitu alebo k jeho strhnutiu.
Aby ste to neprehnali a nerozbili mechanizmus, je potrebné dosiahnuť dostatočný výsledok na skúšobných kusoch a buď nainštalovať fixátor, alebo urobiť fixkou značku na závite označujúcu jeho maximálne prípustnú polohu.
Závery a užitočné video k téme
Vytvorenie domáceho pákového lisu. Výroba hlavných častí a popis princípu fungovania:
Úprava konštrukcie stroja a samotný proces lisovania brikiet:
Stroj na súčasné získanie niekoľkých brikiet na báze hydraulického zdviháka:
Samostatne vyrobiť stroj na briketovanie pilín nie je zložité. Na výber možno použiť pákový, hydraulický alebo skrutkový princíp vytvárania tlaku. Treba však pamätať na to, že kvalita vyrobených výrobkov bude závisieť nielen od zostaveného mechanizmu, ale aj od prípravy suroviny.
Správne nastavený proces pomôže zabezpečiť svoju domácnosť kvalitným a lacným palivom a dokonca aj nadviazať jeho realizáciu.
Chcete porozprávať o tom, ako ste vlastnoručne vyrábali brikety na vykurovanie? Máte cenné odporúčania k téme článku, ktoré ste pripravení zdieľať s návštevníkmi stránky? Napíšte prosím komentáre do bloku umiestneného nižšie, sem tiež uverejňujte fotografie a pýtajte sa.
 Rozdeľovací kolektor vykurovania vlastnými rukami: schémy a osobitosti montáže
 Okno pre plynovú kotolňu rodinného domu: legislatívne normy zasklenia miestnosti
 Skupina bezpečnosti na vykurovanie: zariadenie, princíp činnosti, pravidlá výberu a montáže
 Koľko stojí pripojenie plynu k rodinnému domu: cena organizácie dodávky plynu
 Najlepšie práčky so sušičkou: rebríček modelov a rady pre kupujúcich
 Čo je to farebná teplota svetla a nuansy výberu teploty žiaroviek podľa svojich potrieb
 Výmena plynovej kolóny v byte: dokumentácia výmeny + základné normy a požiadavky