Spôsoby spájania plynových potrubí a metódy tesnenia spojov

Všimli ste si, koľko rôznych spôsobov môžu ponúknuť skúsení majstri na riešenie jednej a tej istej úlohy? Usporiadanie plynovodu nie je výnimkou. Takže spájanie plynových rúr profesionálnymi plyniarmi sa vykonáva pomocou rôznych materiálov a metodík. V arzenáli majstrov je závit a zváranie, spájkovanie a príruby. Aktívne používajú overené desaťročiami a nedávno vzniknuté postupy.
Keď poznáte základné spôsoby, orientujete sa v nástrojoch a moderných materiáloch, ľahšie sledujete správnosť vykonania prác a kontrolujete konanie prizvaných odborníkov.
V tomto článku sme uviedli popis základných variantov upevnenia plynových rúr, spôsobov utesnenia spojov. Po jeho prečítaní sa budete orientovať v druhoch rúr, vlastnostiach materiálov, technológiách práce s nimi. Osobitnú pozornosť sme venovali metódam kontroly už vykonaných spojov, pretože od ich správnosti závisí bezpečnosť prevádzky domáceho plynového zariadenia.
Obsah článku:
Osobitosti spájania plynových rúr
Dlho sa plynovod skladal výlučne z kovových rúr rôzneho priemeru. Materiál bol cenený pre možnosť vytvorenia bezšvovej trasy, schopnej zachovať absolútnu tesnosť pod vysokým tlakom.
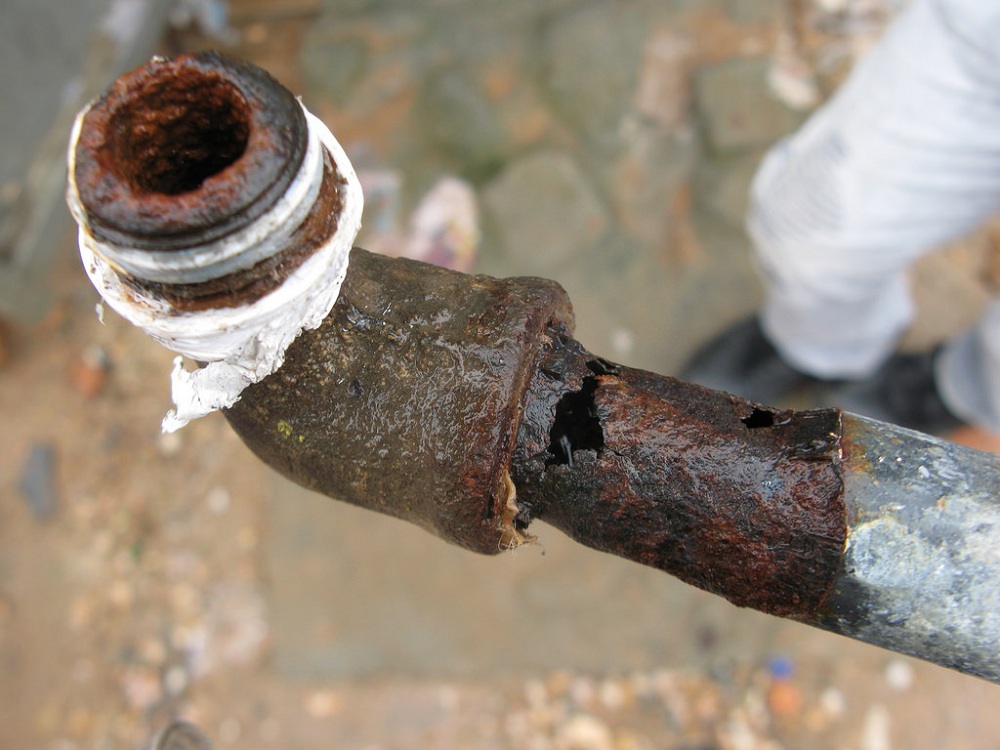
Hľadať iné varianty prinútil závažný nedostatok kovovej zliatiny – pod vplyvom vlhkosti, po niekoľkých rokoch prevádzky začal hrdzavieť, čím ohrozoval celistvosť potrubia.
Vtedy sa začali objavovať rúry z iných materiálov:
- Medi, ktorej výhodou je odolnosť voči korózii, nevýhodou – schopnosť zachovať celistvosť pri nízkom tlaku nepresahujúcom 5 kPa.
- Nízkouhlíkovej ocele, ktorá nie je náchylná na hrdzavenie. Jej nevýhodou je náročnosť spracovania a vysoká cena. Preto sa na budovanie plynovodov používajú rúry z PVC s oceľovým vonkajším opletením.
- Polyetylénu. Elastický a ľahký, tento materiál nevedie elektrinu, je lacnejší ako iné alternatívy a odoláva silným deformáciám bez straty celistvosti.
Viac o rôznych typoch plynových rúr a špecifikách ich výberu si môžete prečítať v tomto materiáli.
Prvky spájajúce hlavné potrubie a odbočku vedúcu k spotrebiteľovi sa začali vyrábať z gumy. Pre takéto spojenia sa vyberá termoodolná guma, ktorá nie je náchylná na vysychanie pri nadmernom slnečnom žiarení.
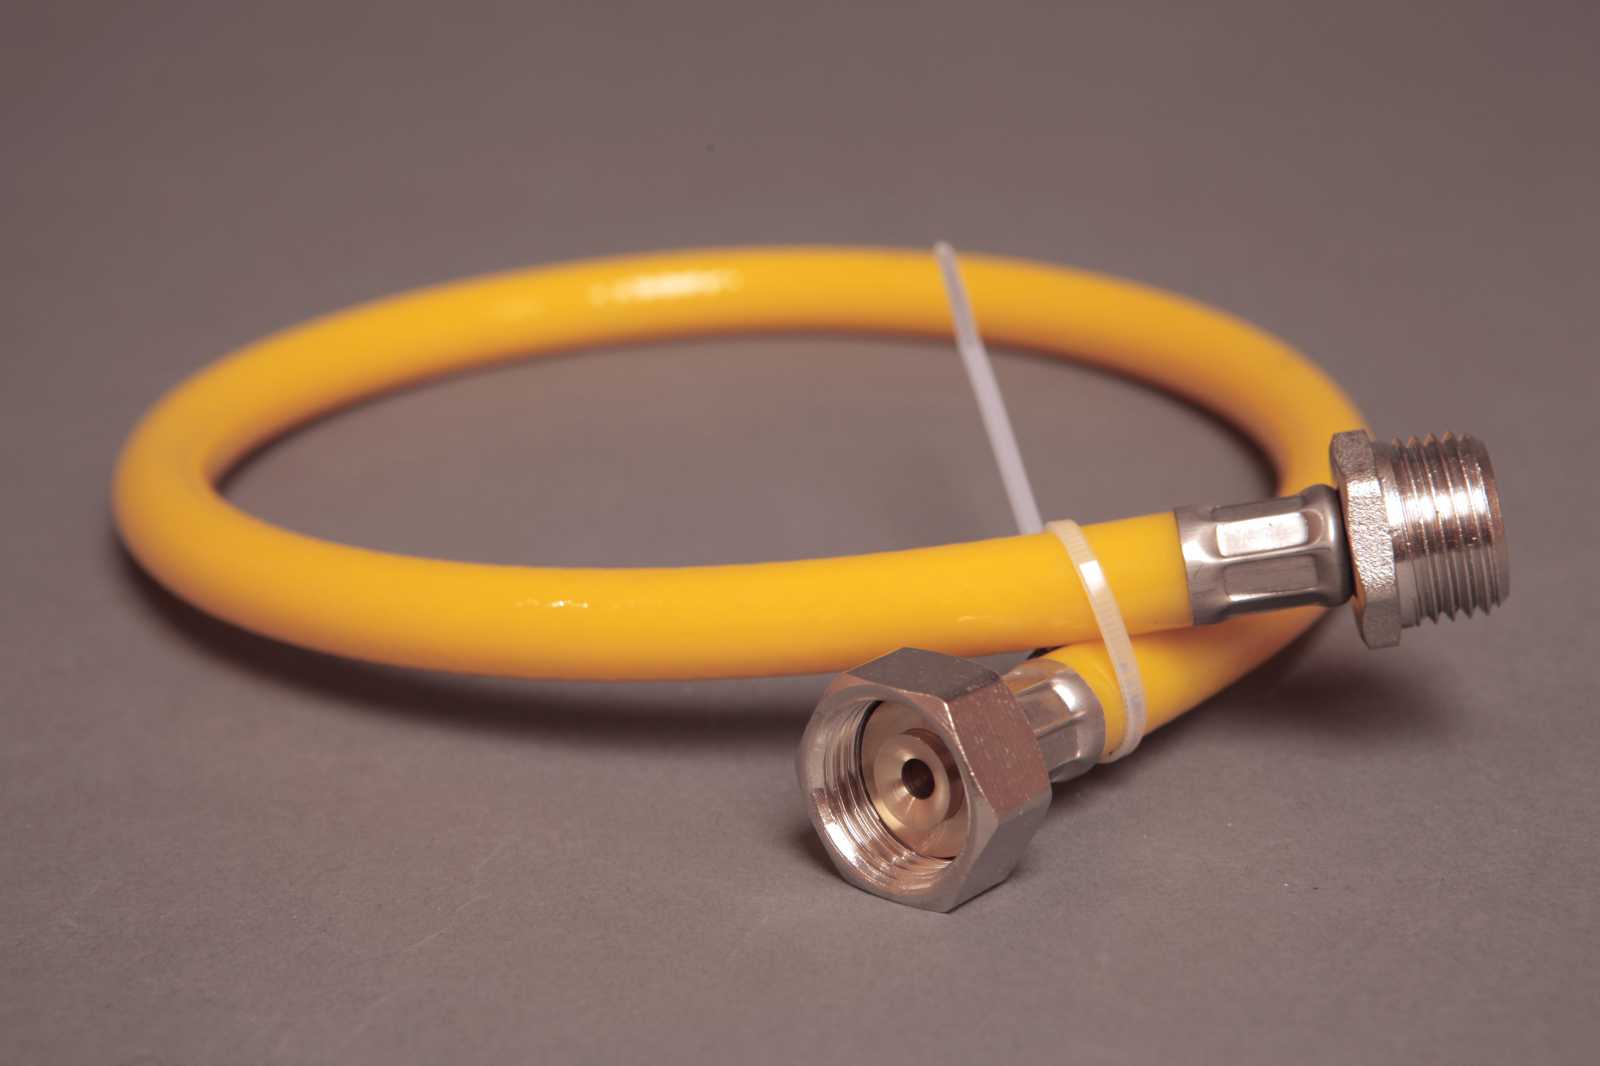
Výber materiálu je podmienený tlakom v plynovode, požadovanou prietočnou kapacitou a vypočítavajú ho odborníci.
To isté platí pre spoje. Iba profesionál dokáže určiť vhodný typ upevnenia, správne ho zladiť s materiálom rúry a technickými podmienkami prevádzky.
Varianty spojov plynových rúr
Dnes odborníci rozlišujú 5 druhov spojov pri montáži plynovodu. Sú to zváranie používané na kovové rúry, spájkovanie používané na meď a PVC, nárez, závitové a prírubové spoje.
Variant č. 1 – zvarový šev
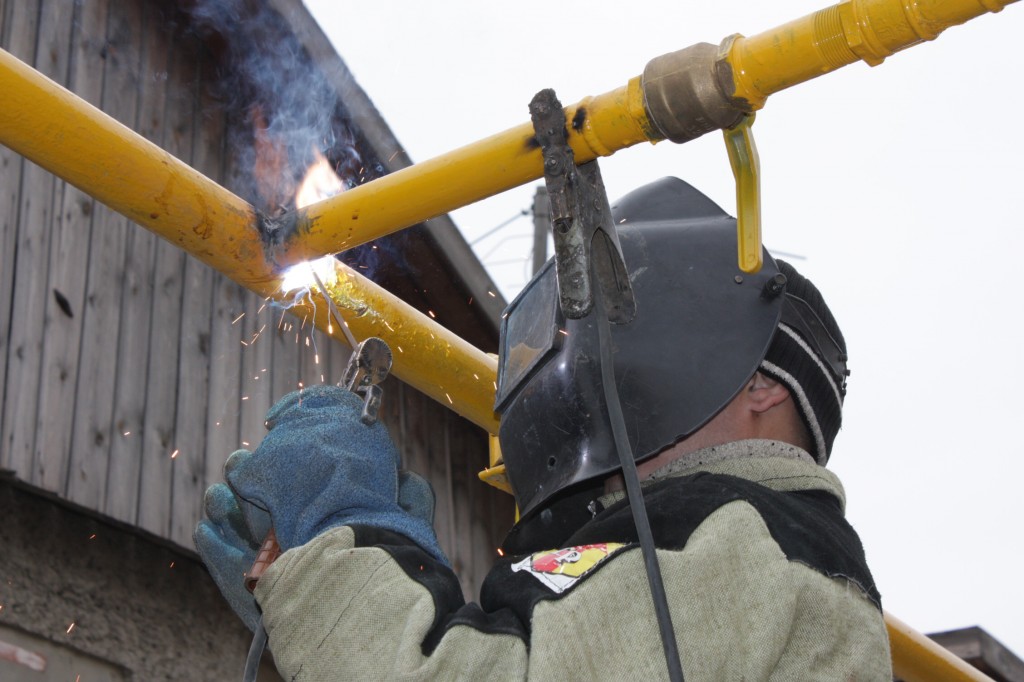
Oceľové rúry sa spracúvajú pomocou invertorového zariadenia alebo plynovej zváračky. Konce, ktoré majú byť spojené, sa umiestnia vo vzdialenosti 1,5-2 mm od seba a dôkladne sa upevnia.
Počas tavenia kovu zvárač ukladá dva zvary: hlavný a poistný doplnkový.
Polyetylénové prvky sa spájajú zariadením, ktoré kontroluje dosiahnutú teplotu pri zahrievaní. Na spojenie sa používa tvarovka s tavným prvkom. Zahrievaním okolitého materiálu premieňa zmes na homogénnu hmotu. Výsledkom je tesný a pevný spoj.
Variant č. 2 – spájkovanie rúr
Spájkovanie na tupo je vhodné ako pre kovové rúry, tak aj pre výrobky z termoplastického polyméru. Práca sa vykonáva na modulárnom agregáte, ktorý obsahuje hydraulický blok, centrátor, spájkovačku a vstavaný rezač.
Postup je nasledovný:
- Konce prvkov určených na spájkovanie sa očistia od triesok, prachu a cudzích častíc. Odmastia sa.
- Pomocou spájkovačky na polypropylénové rúry sa diely zahrejú a priblížia, kým na povrchu spoja nevznikne nános hrúbky 1 mm.
Po ukončení práce sa spoj nechá v agregáte až do úplného vychladnutia. Akýkoľvek pohyb v období poklesu teploty môže spôsobiť vznik netesností.
Variant č. 3 – vrezanie do rúry
Vrezávanie je metóda vyžadujúca osobitnú kvalifikáciu. Môže sa vykonávať horúcim spôsobom, pri ktorom sa používa oblúkový zvárací agregát, a studeným spôsobom, keď hlavným nástrojom je vŕtacie zariadenie.
Zmyslom manipulácie je vytvoriť hermetické odbočenie z celistvej rúry.
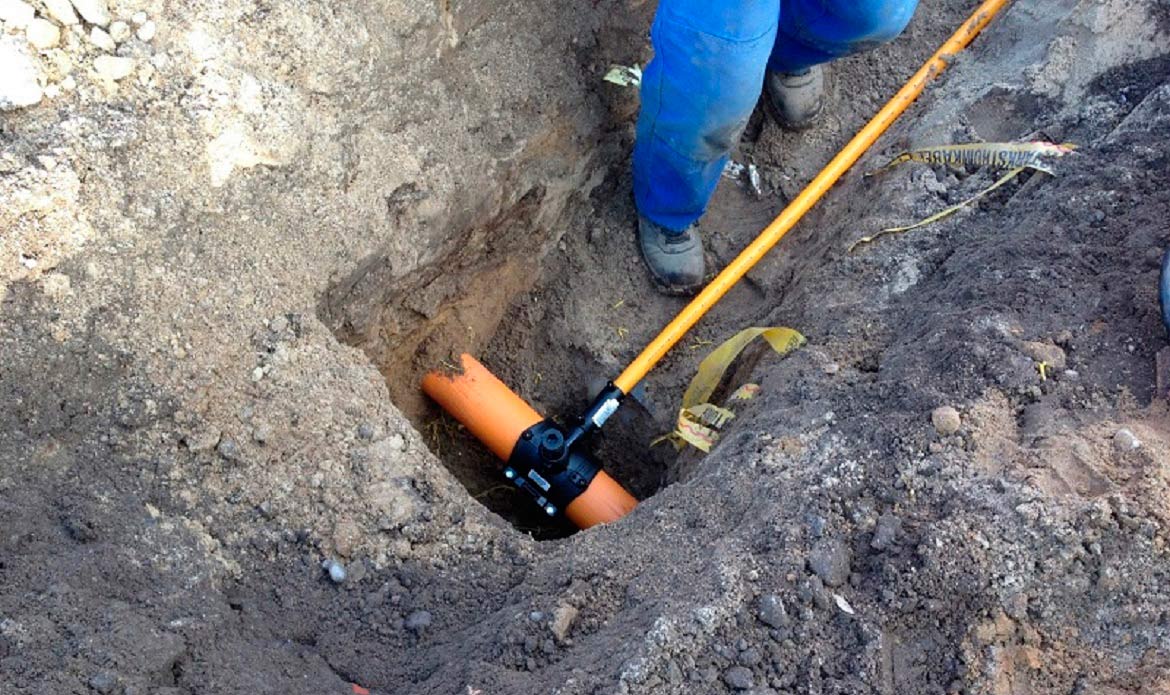
Vrezávanie prvou metódou je prípustné len pri znížení tlaku v plynovode na hodnotu 40 – 50 kg na cm². Druhá môže byť realizovaná bez zníženia tlaku. V oboch prípadoch je potrebný súhlas dozorných orgánov.
Viac informácií o tom, ako sa vrezať do plynovodu, nájdete ďalej.
Variant č. 4 – použitie závitového spojenia
Závitové spoje sa používajú po celej dĺžke plynovodu: od koncových prvkov po rôzne druhy odbočení. Ak sú flexibilné gumové prívody už vybavené príslušnými nástavcami, na kovových rúrach je často potrebné urobiť závit.
Vykonáva sa nasledujúcim spôsobom: povrch budúceho závitu sa očistí, opilníkom opracuje, natrie strojovým olejom. Potom sa pomocou rúrového kluppu urobí závit.
Ak sa plánuje spojiť dva nehybné úseky plynovodu, potom sa spojenie plynových rúr vykonáva pomocou spojky. Je to samostatný kovový prvok s vnútorným závitom. Jeho nasadenie na vonkajší závit rúrových koncov umožňuje zabezpečiť tesné priliehanie.
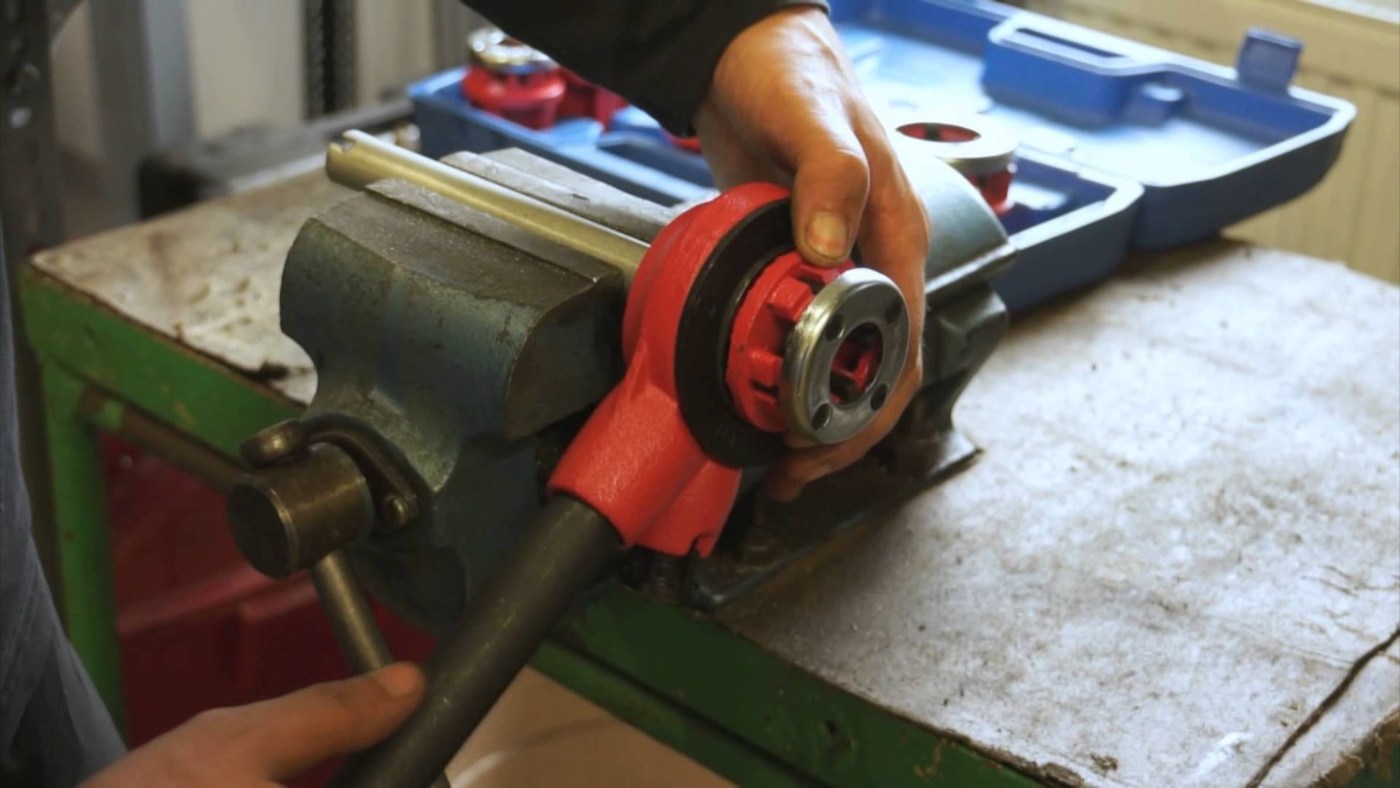
Aj dokonale vykonaný závit nezabezpečuje dokonalú celistvosť spoja. Preto sa na utesnenie plynových závitových spojov vždy používajú dodatočné materiály.
Variant č. 5 – prírubové spoje
Tento spôsob je vhodný pre rúry z medi, ocele, polyetylénu. Používa sa len na úsekoch s nízkym tlakom.
Príruba je plochá súčiastka s vyvŕtanými otvormi. Samotná súčiastka slúži ako spojovací prvok. Otvory v nej sú určené pre svorníky a skrutky.
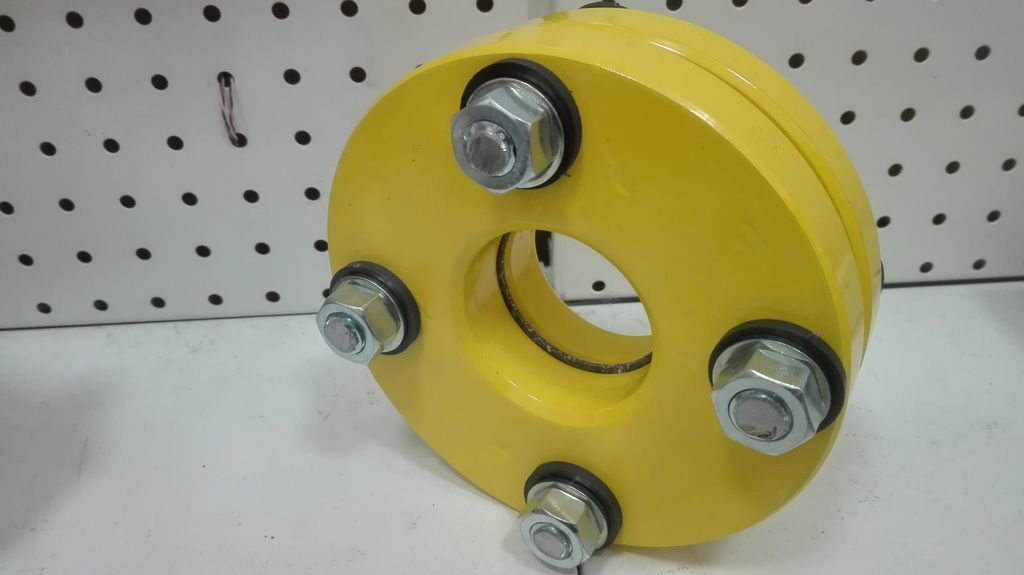
Pre rúry z PVC sa používajú špeciálne tvarovky, ktoré sa spájajú zváraním. V prípade kovových prvkov sa možno zaobísť bez zahrievania. Na ne sa na upevnenie prírub používajú skrutky.
Materiály na utesnenie spojov
Dodatočné utesnenie potrebujú závitové a prírubové spoje.
Výber materiálu pre tesnenie sa uskutočňuje s ohľadom na to, že musí:
- vydržať projektom predpokladané zaťaženie, vrátane tlakových rozdielov;
- vyrovnávať defekty tesniaceho povrchu;
- vyplniť priestor medzi spojenými prvkami.
To znamená, že tesnenie musí byť elastické, pevné a husté. Najznámejším materiálom, ktorý spĺňa tieto požiadavky, je ľan. Ľanový prameň sa aktívne používa na utesnenie spojov plynovodov a vodovodov.
Modernejšie materiály – pasty, nite, tmely, páska FUM sa používajú o niečo menej často: kvôli vyššej cene a určitému konzervativizmu skúsených odborníkov.
Výhody a nevýhody ľanovej pásky
Ľanová páska sa pevne navíja na závit, čím vytvára hutnú vrstvu. Výhody spôsobu – nízka cena, vysoká úroveň adhézie, pevnosť upevneného spoja.
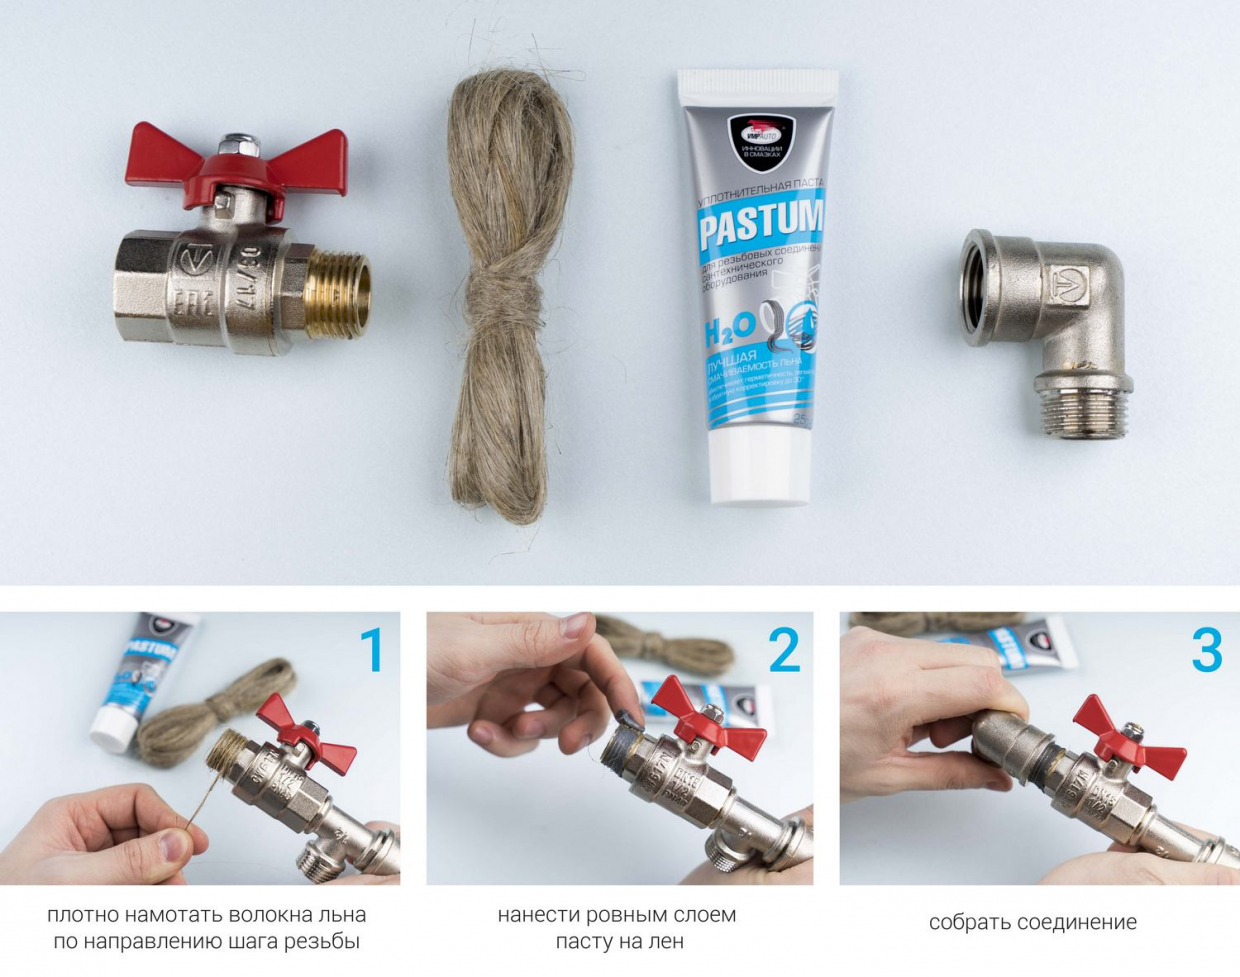
Nevýhody – rozklad ľanu časom, náročnosť demontáže, vysoké nároky na skúsenosti odborníka.
Ak je spojenie plynových rúr na závite s ľanom vykonané s príliš veľkou silou, tesnenie sa môže roztrhnúť. Takýto spoj nebude tesný. Preto je lepšie, ak je manipulácia zverená skúsenému majstrovi.
Pasty na báze olejov a živíc
Olejové a živicové zložky netvrdnú. Nanesená látka na spoj zostáva dlho viskózna, účinne odoláva prenikaniu plynu do vonkajšieho prostredia.
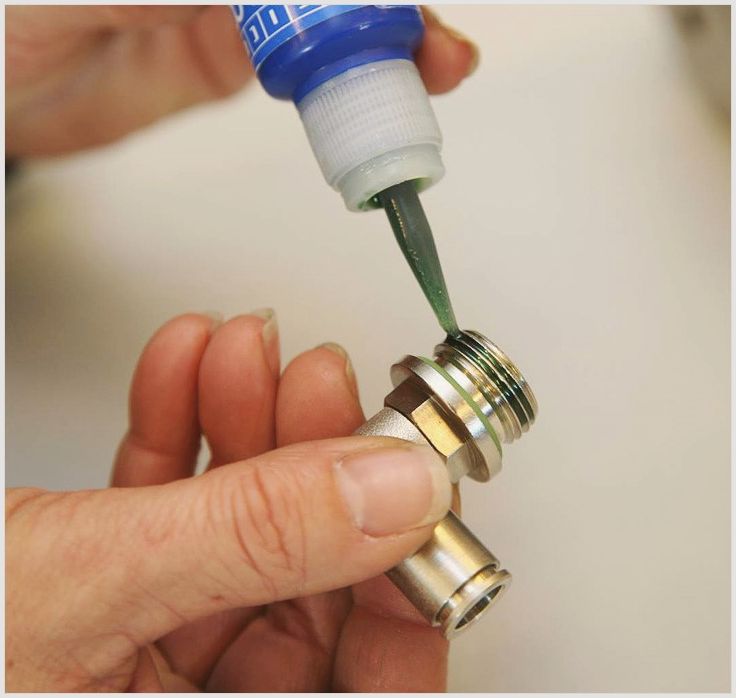
Veľká výhoda – ľahké nanášanie, s ktorým si poradí aj začínajúci inštalatér. Nevýhody – chýbajúca pevná fixácia, nízka odolnosť voči tlaku.
Pri zvýšení tlaku v plynovode sa pasta postupne vytláča zo spoja.
Vysychajúce pasty-tmely
Základom týchto zložiek sú rozpúšťadlá. Po nanesení látka vyschne, zabezpečí pevnú fixáciu. Môže sa používať samostatne alebo v spojení s ľanovou podložkou pre plynové spoje.
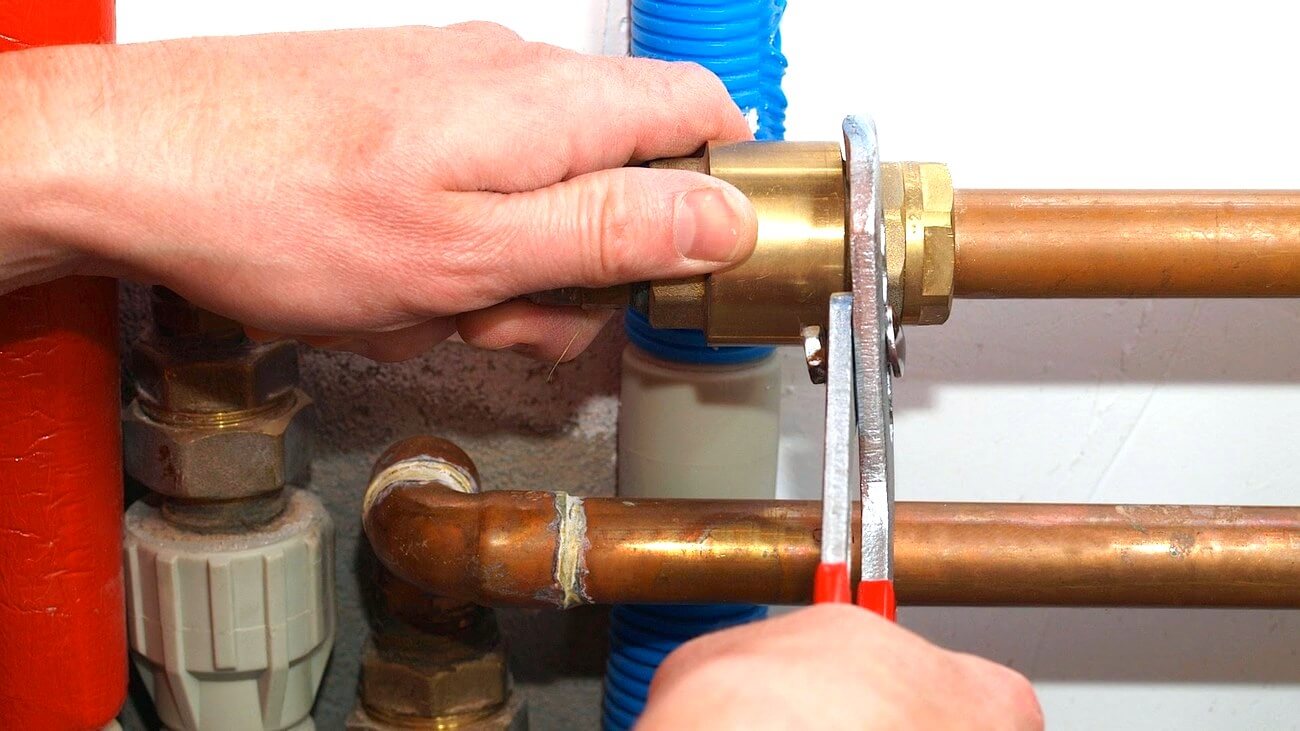
Medzi výhody schnúcich tesniacich pást odborníci zaraďujú pevnosť získaných spojov. Navyše, zmes sa ľahko nanáša: počas spracovania pôsobí ako mazivo, a schnúť začína až po umiestnení do závitovej medzery. Z nevýhod sa vyzdvihuje náchylnosť k zmršťovaniu.
Anaeróbne lepiace prostriedky
Viskozné, polymérujúce sa bez zmrštenia lepidlo – najlepší tesniaci prostriedok pre závitové a prírubové plynové spoje. Vyplňujúc priestor v spojoch, tuhne len tam, zvonka zostávajúc tekuté a viskózne.
Prebytočné lepidlo sa dá ľahko odstrániť z povrchu, a dávka, ktorá sa dostala dovnútra, zostane na potrebnom mieste a rýchlo polymerizuje.
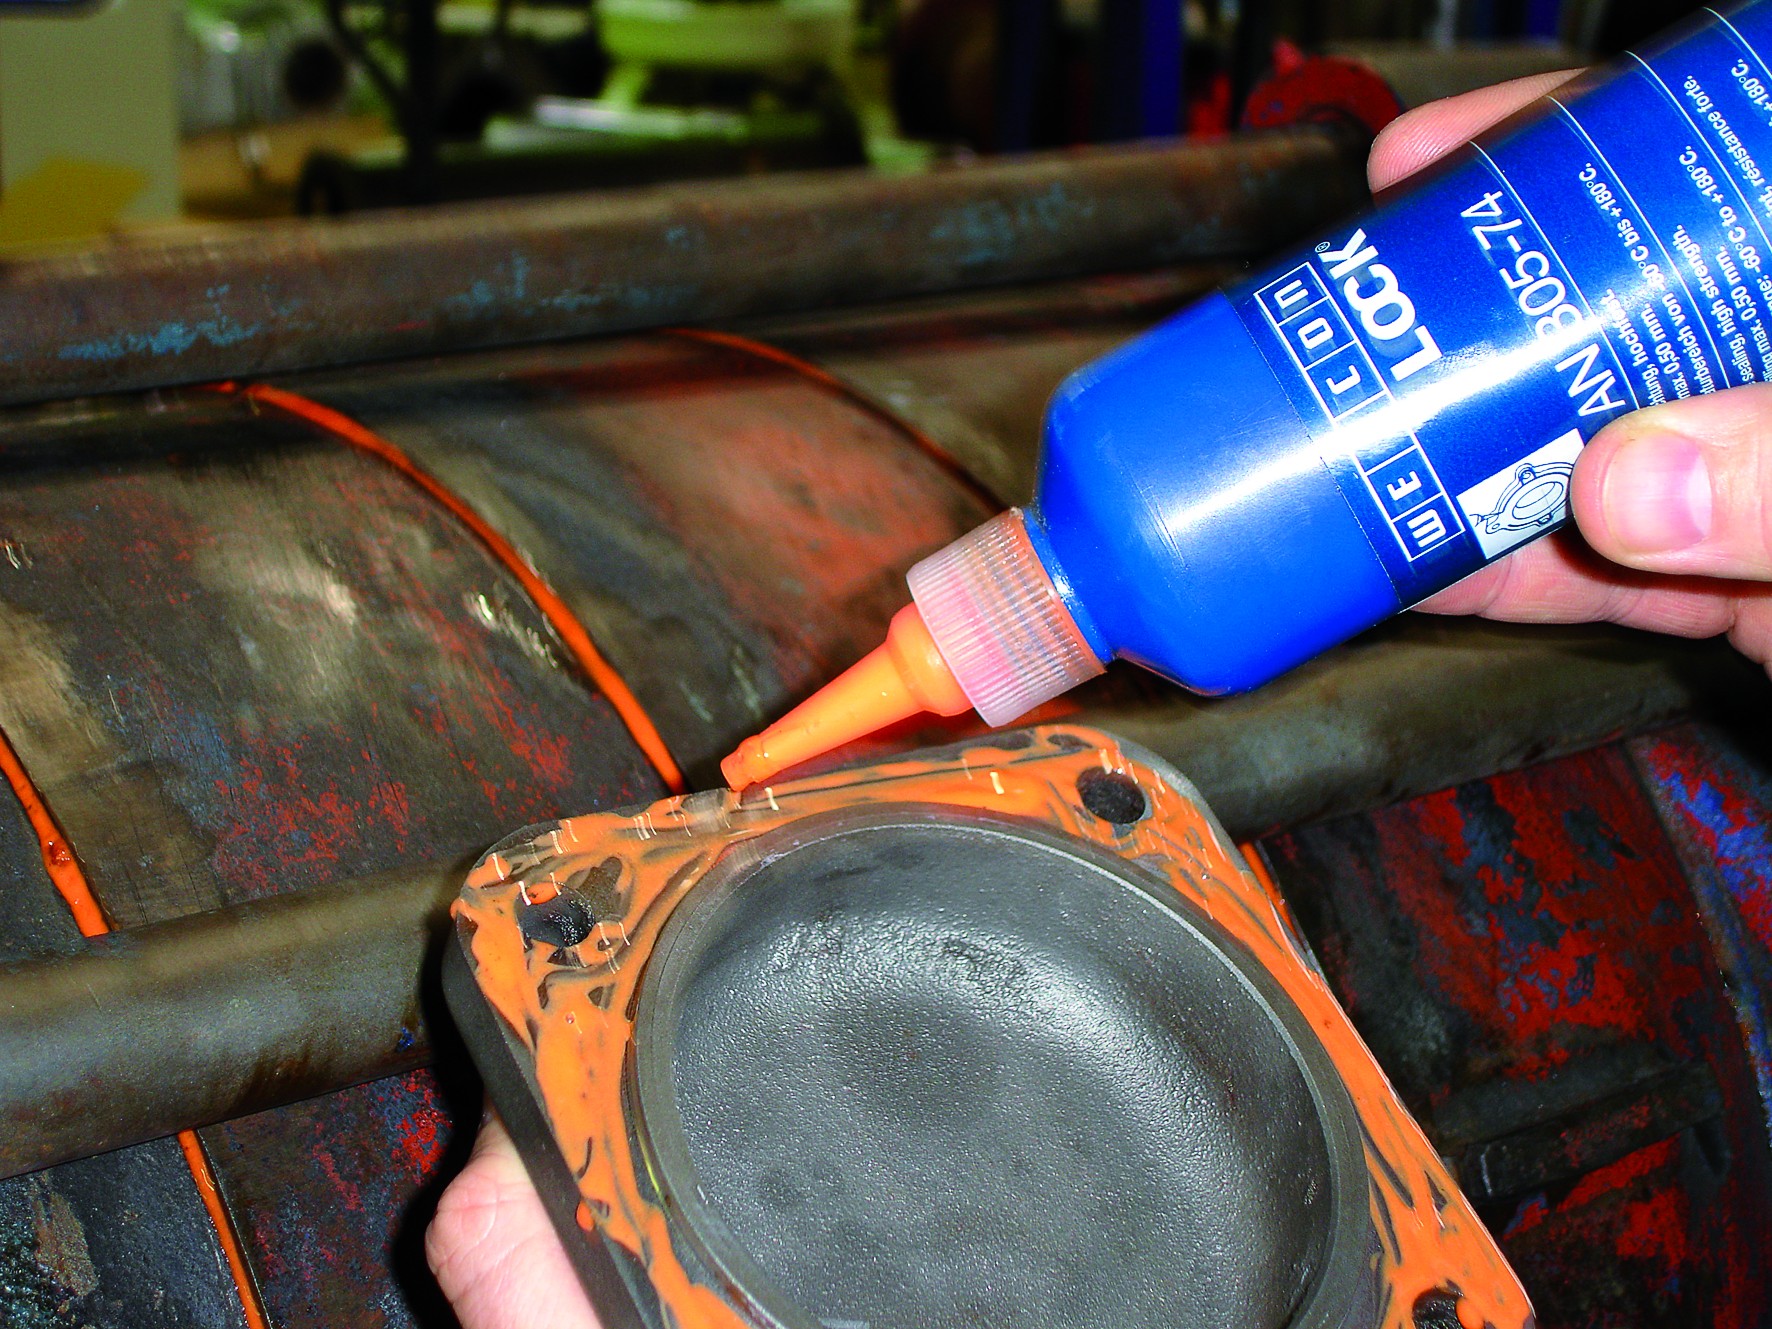
Jedinou nevýhodou anaeróbneho lepidla je nemožnosť jeho použitia pri nízkych teplotách. Pri silnom mraze sa prudko zvyšuje čas polymerizácie. A v niektorých situáciách k nej nemusí vôbec dôjsť.
Tesniaca niť z nylonu
Princíp použitia nylonovej nite je podobný spôsobu aplikácie ľanového vlákna: materiál sa navíja na vonkajší závit jedného prvku a potom sa pritlačí vnútorným závitom druhého.
Medzi výhody patrí:
- nízka cena;
- široký teplotný rozsah, ktorého horná hranica je stanovená na 130 stupňov;
- možnosť použitia v podmienkach zvýšenej vlhkosti;
- spoľahlivosť ošetreného spojenia.
Medzi nevýhody patrí nutnosť zdrsnenia závitu – na hladkom kove je materiál veľmi ťažké udržať. Navyše, nylonová niť nie je vhodná na tesnenie spojov rúr s priemerom väčším ako 80 mm.
Páska z fluórplastu
FUM páska – pomerne nový typ tesnenia, ale dostatočne populárny. Jej hlavné výhody – pružnosť, chemická odolnosť a tepelná odolnosť.
Pásku sa ľahko navíja, má dlhú životnosť, je vhodná pre kovové a polyetylénové rúry.
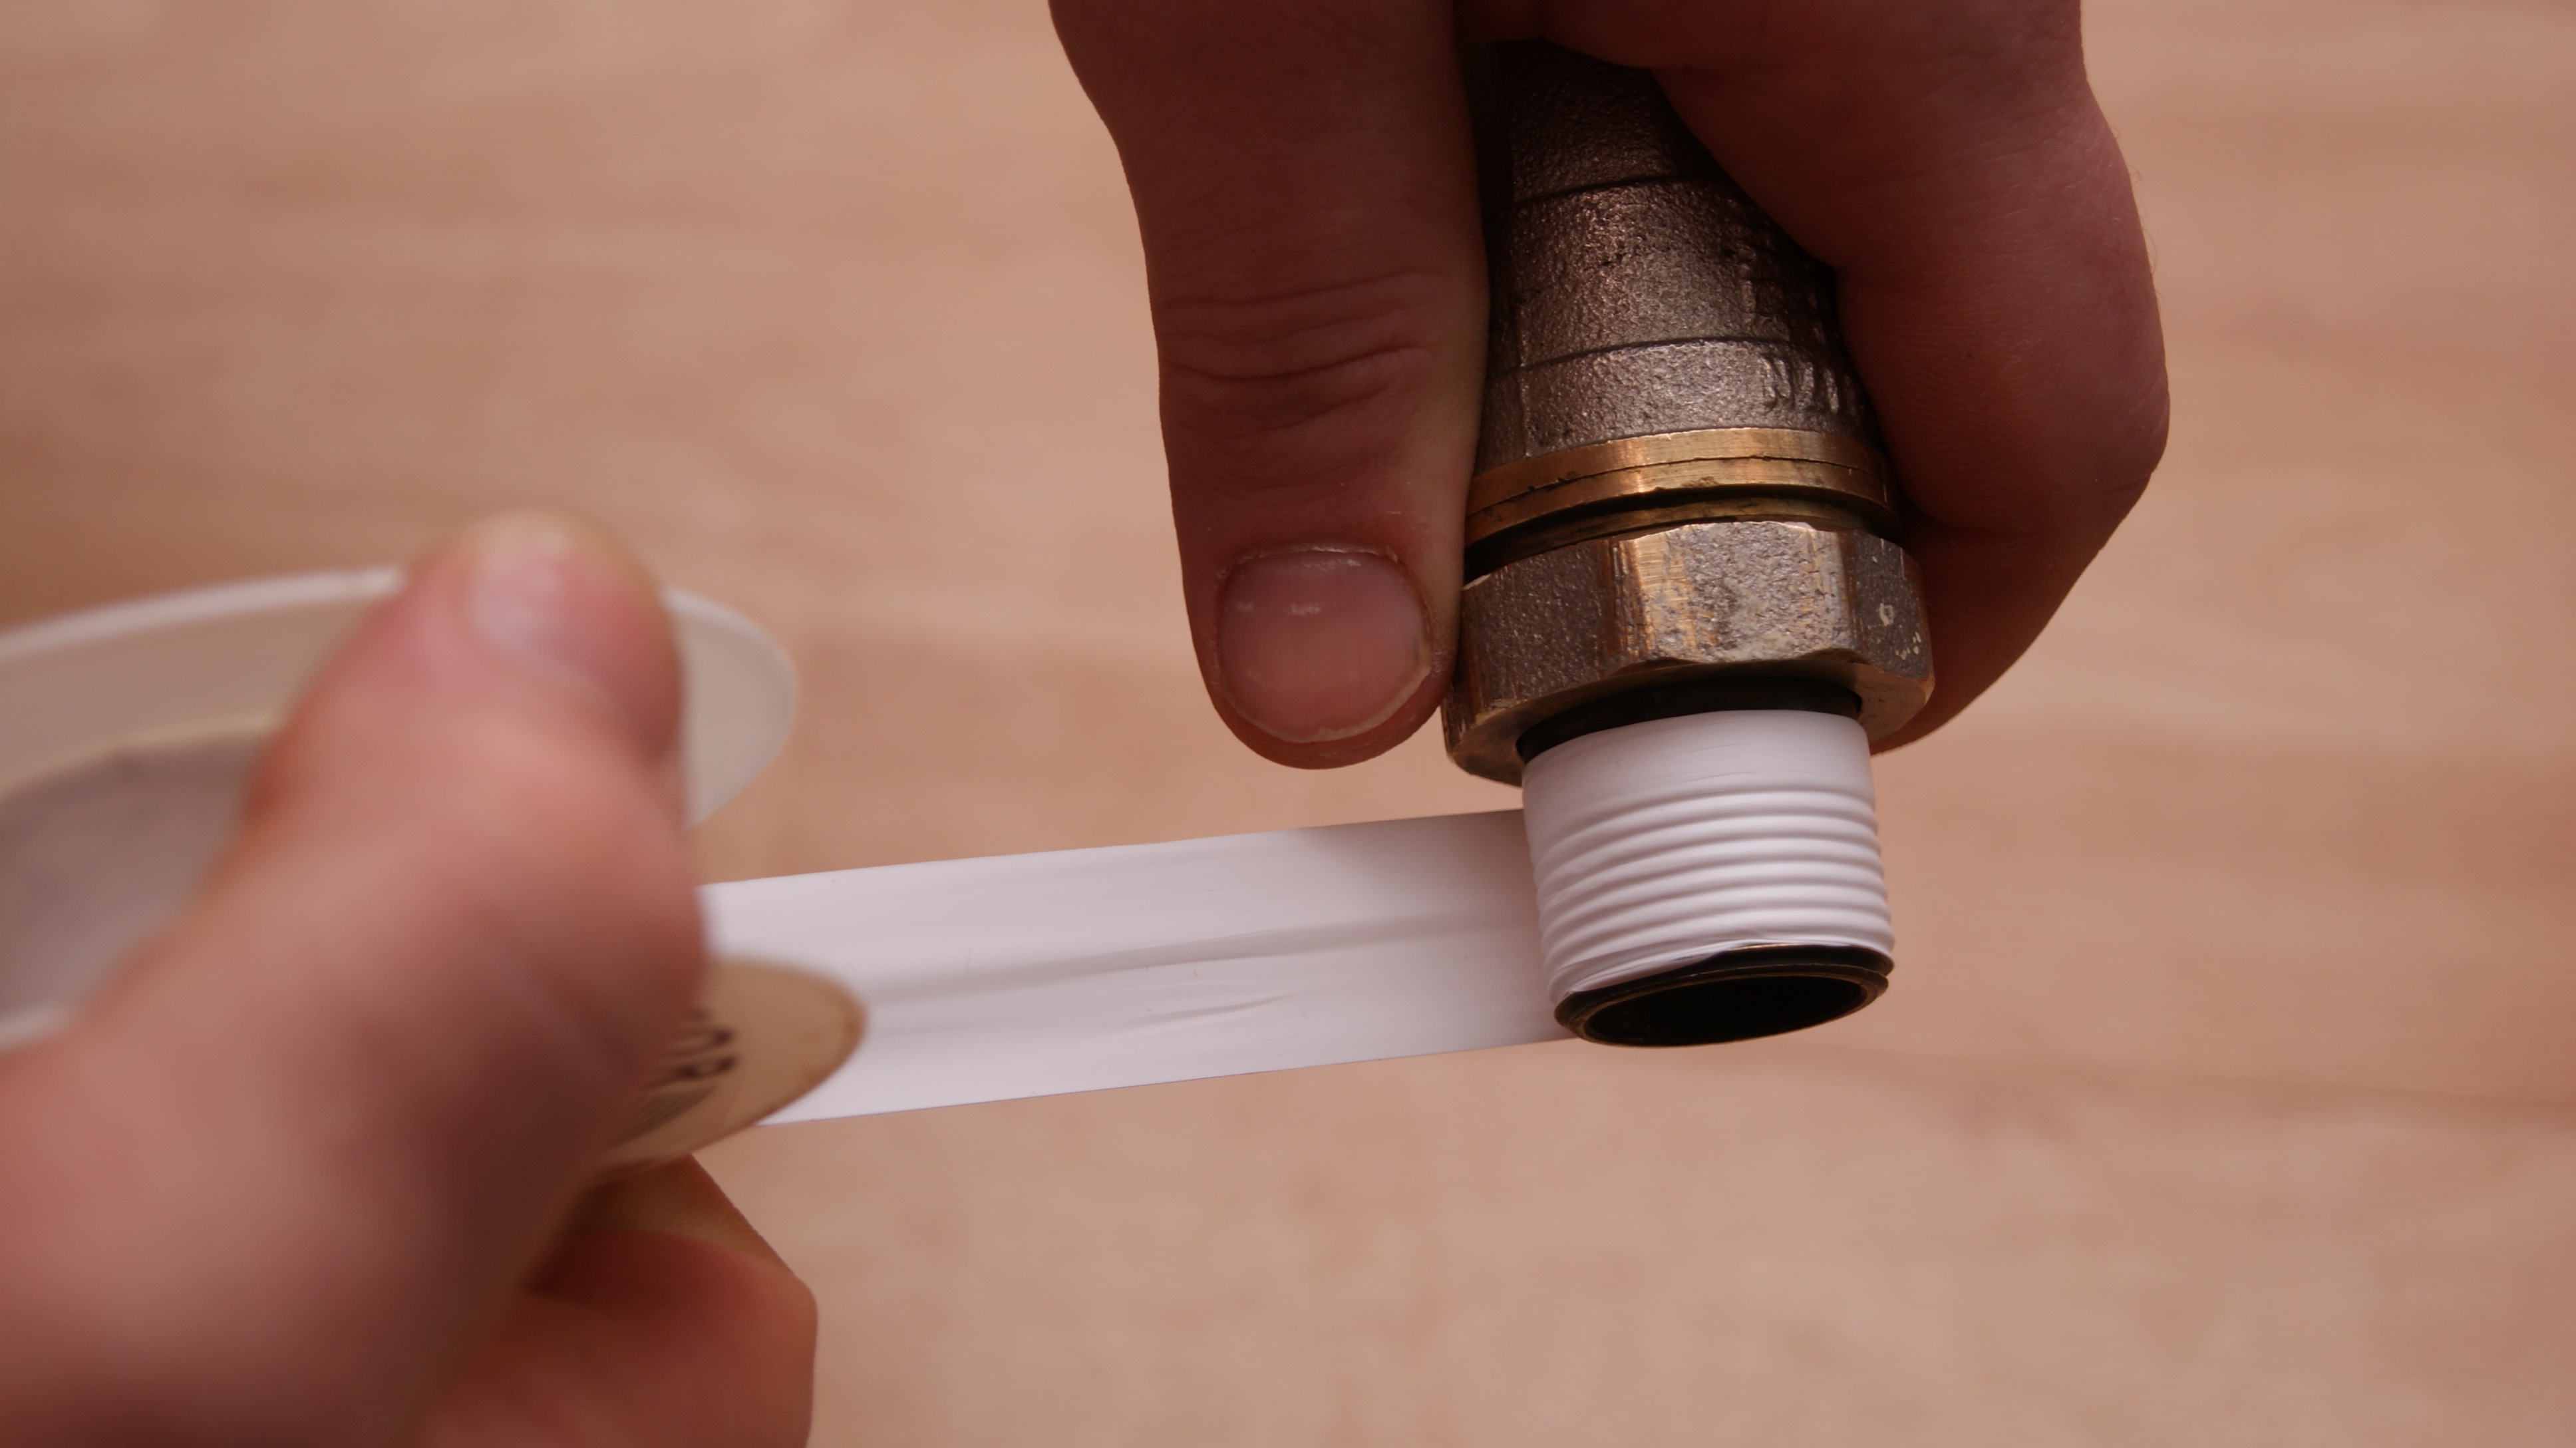
Avšak existujú aj nevýhody. Je to nízka úroveň tesnenia spojov veľkých priemerov a citlivosť na nerovnosti – drsnosť, zubčeky, kovové piliny môžu ľahko narušiť celistvosť pásky.
Spôsoby kontroly tesnosti spojov
Tesnosť plynovodu sa kontroluje po úsekoch. V prípade bytových domov sa vyberá segment od miesta vstupu paliva do budovy až po ventily domácich spotrebičov.
Na konce úseku sa umiestňujú zátky. V rúrach sa zvyšuje tlak presahujúci normatívne hodnoty o 25%. Pokles tlaku je dôvodom na kontrolu spojov.
Integrita spojov, odbočiek a miest pripojenia zariadenia sa kontroluje dvoma spôsobmi:
- Pomocou indikátora úniku plynu.
- Prostredníctvom nanesenia mydlového roztoku, emulzie.
V prvom prípade o nebezpečenstve upozorní digitálny, zvukový alebo farebný signál prístroja. V druhom prípade je potrebné sledovať vznik bublín. Ich prítomnosť svedčí o porušení celistvosti spoja.
Závery a užitočné video k téme
Vo videu sú rozobrané tri spôsoby utesnenia štandardných závitových spojov:
Po získaní predstavy o materiáloch, z ktorých sa vyrábajú rúry pre plynovod, druhoch spojov a metódach utesnenia, je zrejmé, že všetky práce je lepšie zveriť profesionálom. Skúsený majster dokáže vybrať optimálny spôsob spájania, vhodný tesniaci prostriedok, kvalifikovane skontrolovať celistvosť spoja.
Ak máte skúsenosti s utesňovaním spojov, poznáte novinky na trhu s tesniacimi prostriedkami, napíšte. Naše stránky navštevujú začiatočníci aj tí, ktorí majú čím podeliť. Vymieňajte si skúsenosti, znalosti, pýtajte sa. Formulár nižšie umožňuje doplniť komentár fotografiami, schémami, náčrtmi.
 Rúry na plyn: porovnávací prehľad všetkých druhov plynových rúr + ako vybrať najlepší variant
 Oprava plynových sporákov Gefest: najčastejšie poruchy a spôsoby ich odstránenia
 Dielektrická vložka pre plyn: druhy plynových spojok a rady na montáž
 Izolácia oceľových plynovodov: materiály na izoláciu a spôsoby ich nanášania
 Oprava plynových rúr: prehľad hlavných porúch plynových rúr a odporúčania na opravu
 Čo robiť, ak plynomer vŕzga počas prevádzky: hlavné príčiny hluku a metódy ich odstránenia
 Koľko stojí pripojenie plynu k rodinnému domu: cena organizácie dodávky plynu
 Najlepšie práčky so sušičkou: rebríček modelov a rady pre kupujúcich
 Čo je to farebná teplota svetla a nuansy výberu teploty žiaroviek podľa svojich potrieb
 Výmena plynovej kolóny v byte: dokumentácia výmeny + základné normy a požiadavky