Fitingy pre oceľové rúry: typy, klasifikácia, značenie a príklady vykonania montáže

Zariadenie inžinierskych komunikácií s kladením oceľového potrubia rôznych konfigurácií nie je možné vykonať bez použitia spojovacích dielov.
Predtým, než začnete s výpočtom systému a jeho montážou, je potrebné zorientovať sa, aké tvarovky pre oceľové rúry ponúka moderný trh a ako sa vykonáva montáž dielov, súhlasíte?
Pripravili sme podrobný prehľad potrubných armatúr pre vykonanie rozoberateľného spojenia, uviedli sme odporúčania pre výber prvkov a tiež sme opísali špecifiká ich použitia. Podrobné inštrukcie pre montáž závitovej tvarovky a lisovacej spojky pomôžu zostaviť potrubie bez potreby odborníkov.
Obsah článku:
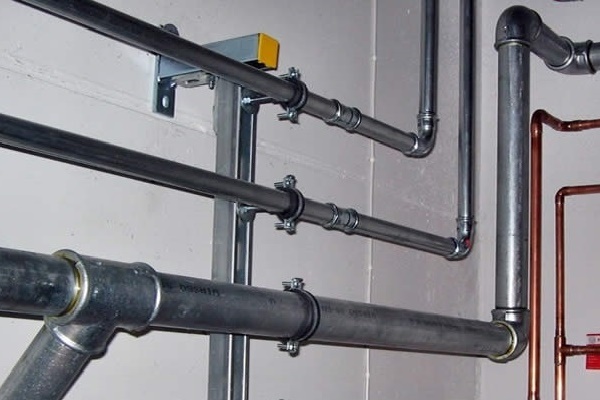
Varianty prevedenia spojovacích dielov
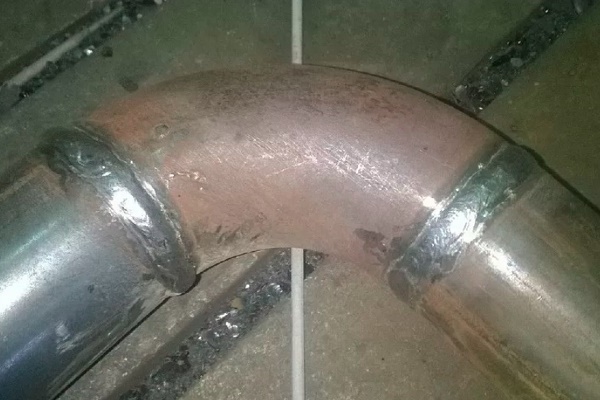
Spojenie koncov rúr oceľových magistrál sa uskutočňuje dvoma spôsobmi: rozoberateľným a nerozoberateľným. Prvý predpokladá použitie tvaroviek, druhý – zváranie dielov.
Materiálom na výrobu spojovacích prvkov je najčastejšie nehrdzavejúca oceľ alebo čierny kov. Z farebných kovov: mosadz alebo meď.
Spojovacie prvky môžu byť jednoducho oceľové alebo aj pokryté chrómovým povlakom. Chrómované výrobky sú výhodnejšie v tom, že majú vyššie antikorózne vlastnosti.
Hoci odborníci neodporúčajú používať tvarovky z materiálov odlišných od tých, ktoré boli použité pri výrobe rúr, je to predsa len prípustné. Napríklad mosadzné tvarovky sú vynikajúce na spájanie medených rúr. Medenými možno smelo spájať rúry vyrobené z akéhokoľvek typu materiálu. Spoľahlivosť spojenia tým neutrpí.
Hlavné je vyhnúť sa kombinácii spájania medených prvkov s odbočkami z nelegovanej pozinkovanej ocele. Pri vzájomnom pôsobení týchto dvoch kovov sa okamžite spúšťajú korózne procesy, ktoré škodlivo ovplyvňujú životnosť výrobkov.
Tvarovky ponúkané na trhu majú podľa tvaru a účelu niekoľko variantov prevedenia:
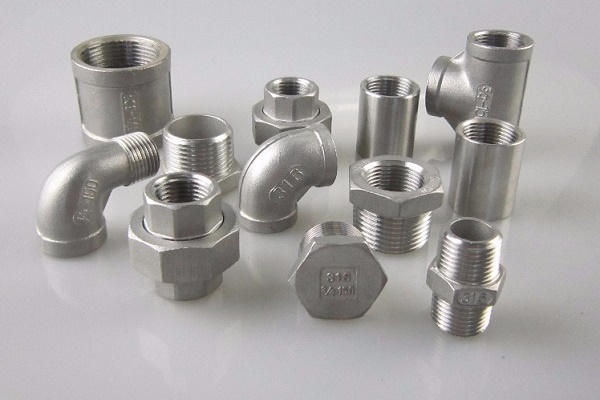
- Spojky – prvky inštalované na priamych úsekoch na spájanie rúr rovnakého priemeru.
- T-kusy – konštrukcie s tromi vývodmi, ktoré menia smer potrubia a vytvárajú odbočenie od hlavnej vetvy na jednu stranu.
- Križovatky – konštrukcie so štyrmi vývodmi rozdeľujú tok na niekoľko „lúčov“, čím zabezpečujú odbočenie od hlavného potrubia v kolmých smeroch.
- Redukcie – sú určené na spájanie prvkov s rôznym priemerom.
- Hrdlové spojky – používajú sa pri potrebe spojenia tuhej rúrky s pružnou hadicou.
- Zátky – používajú sa v prípade potreby hermetického uzavretia koncov rúr.
Na zmenu smeru potrubia v rozmedzí 45-90° ako vo vertikálnej, tak aj v horizontálnej rovine sa inštalujú kolená.
Rozsah veľkostí menovitej svetlosti vyrábaných výrobcami tvaroviek je pomerne široký a pohybuje sa v rozmedzí od 8 do 125 mm.
Špecifiká používania potrubných tvaroviek:
- výrobky D 16-63 mm sa používajú tam, kde tlak nedosahuje 16 atmosfér;
- tvarovky D 75-125 mm sa používajú pre potrubia, kde je tlak 10 atmosfér.
Všetky rozmery rúrových výrobkov z kovu zodpovedajú platnej GOST 8996-75. Podľa tohto normatívneho dokumentu je povolená aj výroba spojok s vnútorným priemerom 150 mm na individuálnu objednávku.
Ak je veľkosť rúr uvedená v palcoch, označuje to hodnotu vonkajšieho priemeru. Ak v iných jednotkách merania – milimetroch, ide o údaj o vnútornom priereze výrobku.
Dôležitá poznámka! Bez ohľadu na konštrukčné prevedenie, pri kúpe tvaroviek treba dbať na to, aby vonkajší ani vnútorný povrch nemali žiadne dutiny ani cudzie inklúzie. Čelné roviny spojovacích prvkov musia byť striktne v pravom uhle voči osám priechodov.
Základné typy tvaroviek
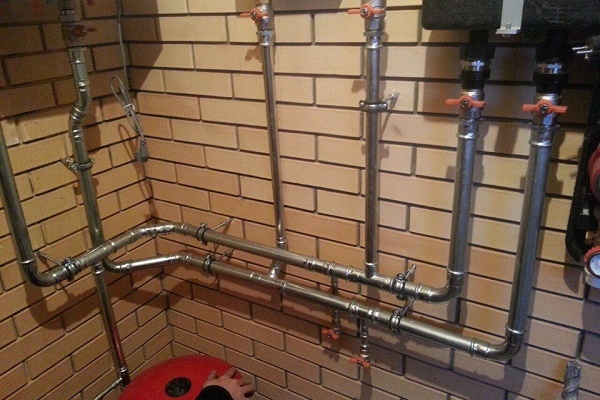
V závislosti od spôsobu spojenia s kovovou rúrou sú tvarovky niekoľkých druhov: zvárané, lisovacie, závitové a prírubové. Každý z nich má svoje výhody a nevýhody.
Spojky zváracieho typu
Zvárané tvarovky, označované ako segmentové, patria medzi nerozoberateľné prvky. Nie sú určené na demontáž a opätovné použitie. Segmentové diely sa používajú pre potrubia prevádzkované pri teplote od -70°C do +450°C s pracovným tlakom systému v rozmedzí 16 MPa.
Hlavným rozdielom takýchto výrobkov je to, že ich konce majú hladký povrch. Princíp výberu je založený len na identite charakteristík a rozmerov spájaných rúr a spojovacích prvkov.
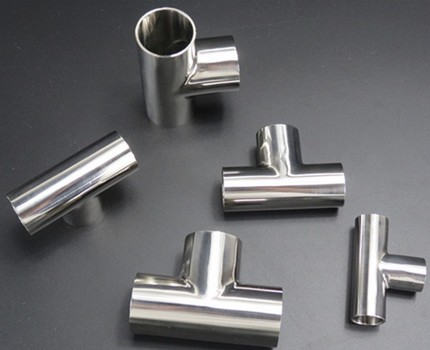
Tvarovky na zváranie sa používajú pri kladení komunikácií, ktoré sú umiestnené vnútri konštrukcií a nevyžadujú výmenu konštrukčných prvkov po dlhú dobu.
Vzhľadom na náročnosť montáže sa zvárané tvarovky používajú na potrubiach v ropnom a plynárenskom priemysle. Na vytvorenie tesných spojov montáž zverujú kvalifikovaným špecialistom pracujúcim na špeciálnom zariadení.
Závitové prvky
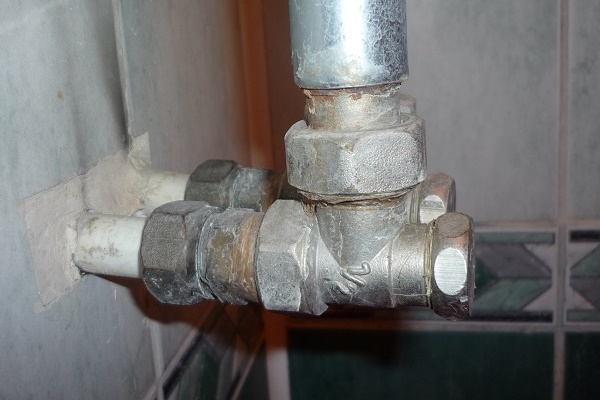
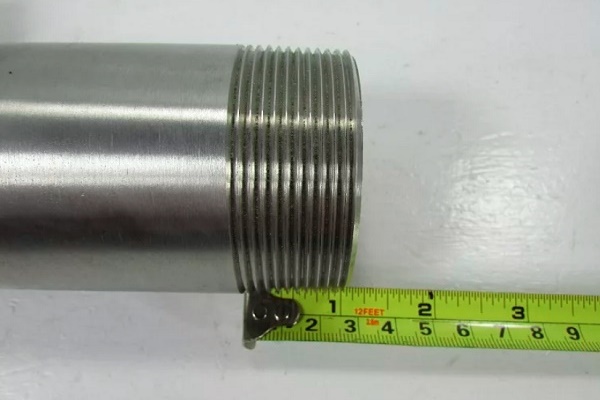
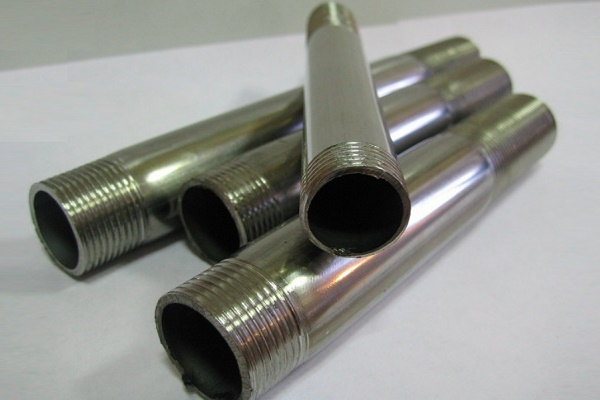
Závitové tvarovky, použiteľné na spájanie oceľových rúr na plyn a vodu, sa vyrábajú s valcovým skrutkovým závitom. Používajú sa pri montáži potrubí, ktorých teplotný režim prepravovanej kvapaliny nepresahuje +175 °C. Spravidla sa tento typ spojenia volí pre potrubia s priemerom do 50 mm.
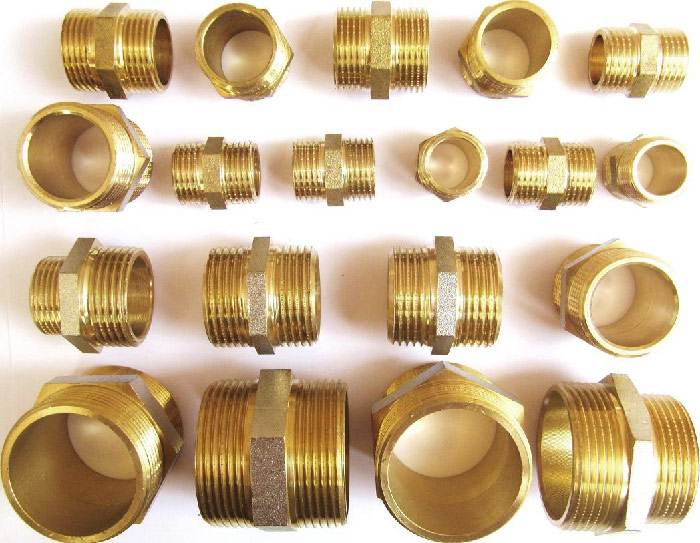
Závitové tvarovky z nehrdzavejúcej legovanej ocele sú široko používané v stavebnom, chemickom, ropnom a plynárenskom priemysle. Hlavné uplatnenie však našli práve pri budovaní vodovodných sietí a vykurovacích systémov.
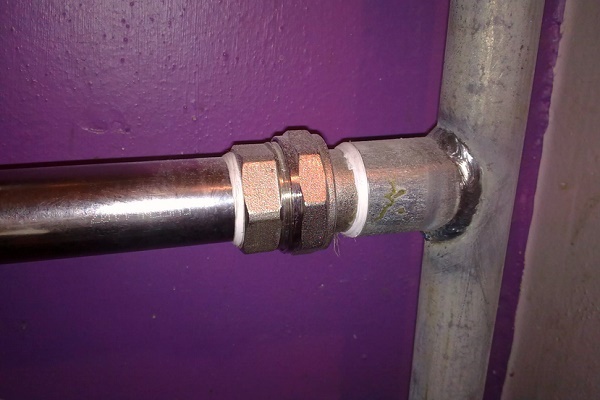
Medzi začínajúcimi majstrami a neprofesionálnymi inštalatérmi sa veľkej obľube teší jednoduchý spôsob spojenia, nazývaný „amerikánka“. Svoj názov dostal podľa krajiny, v ktorej bol patentovaný. Hlavnými prvkami takéhoto spojenia sú telo a prevlečná matica.
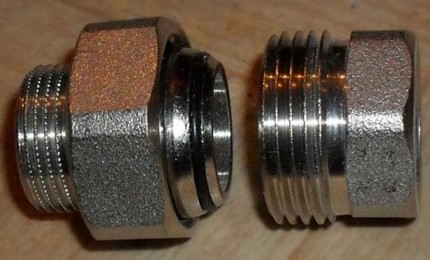
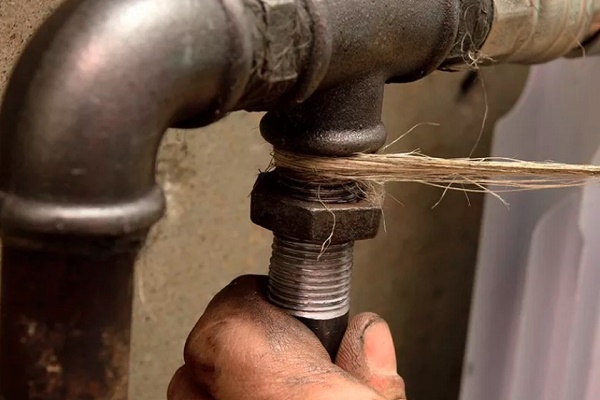
Jedna z polovičiek „amerikánky“ sa naskrutkuje na krátky závit prvého potrubia a druhá na protikus. Potom sa obe polovičky spoja pomocou prevlečnej matice nasadenej na tvarovke. Vysoký stupeň tesnenia sa dosahuje vďaka tesniacemu prvku. Na jeho zlepšenie však mnohí majstri stále „po starom“ vkladajú ľanové vlákna.
Osobitosti lisovacích spojok
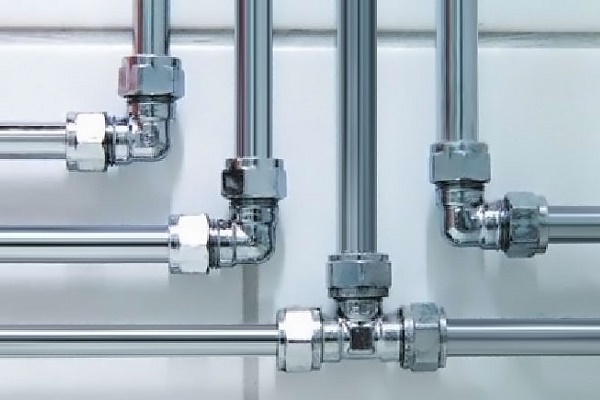
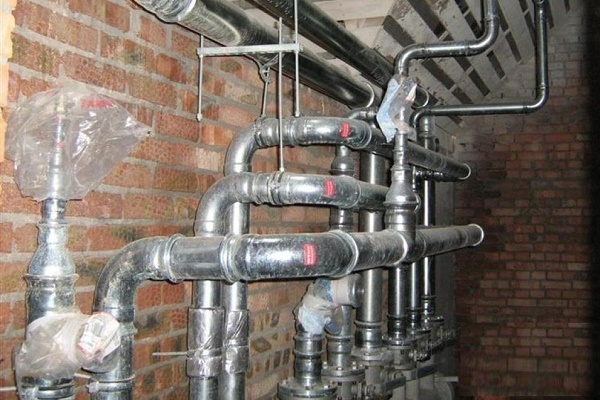
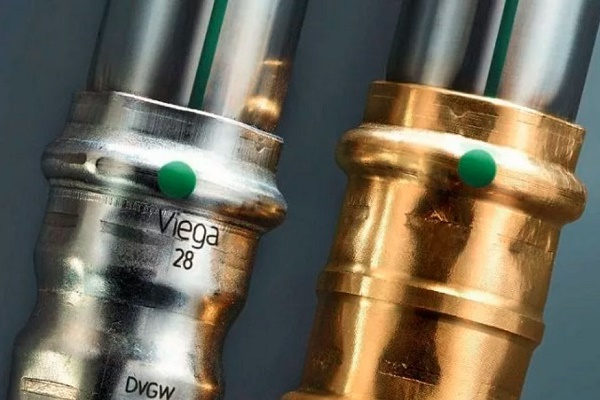
Spojiť rúry spoľahlivo bez použitia zvárania a závitu je možné pomocou lisovacích tvaroviek. Vyrábajú sa s jedným alebo dvoma tesniacimi krúžkami vyrobenými z pružných elastických materiálov. Používajú sa predovšetkým pri potrebe spojenia prvkov potrubia s rovnakým priemerom.
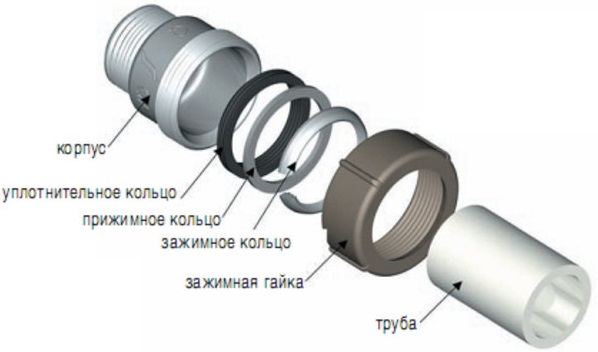
Konštrukcia lisovacích prvkov pre oceľové potrubia sa prakticky nelíši od tvaroviek pre kovoplastové rúry alebo „príbuzných“ z polymérov.
Zahŕňa tri základné prvky:
- kryt;
- prítlačný krúžok a upínacia matica
- tesniaci krúžok.
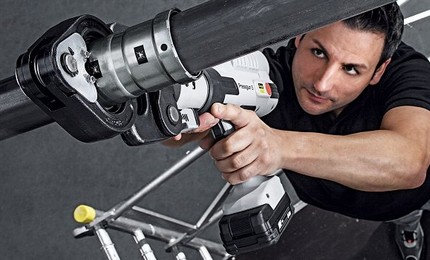
Princíp spojenia úsekov potrubia pomocou lisovacích tvaroviek je založený na tom, že tesniaci krúžok a gumové tesnenie pod tlakom prevlečnej matice tesne priliehajú k povrchu. Lisovací krúžok sa dotiahne pomocou ručného alebo automatického lisu.
Pri spájaní rúr pomocou lisovacích tvaroviek je povolená odchýlka od osi do troch stupňov.
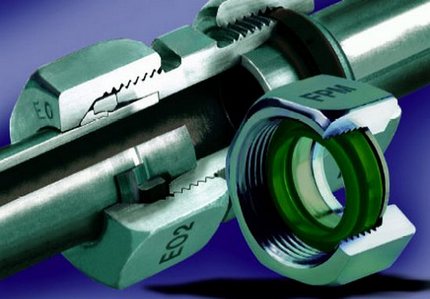
Čo sa týka mechanickej pevnosti, lisovací spôsob trochu stráca oproti zváranému alebo závitovému spojeniu. Na vytrhnutie rúry z uzla stačí vyvinúť trochu fyzickej sily.
Z tohto dôvodu sa lisovacie fitinky pomerne zriedka používajú pri budovaní potrubí určených na dopravu horúcej vody.
Elastický tesniaci krúžok, ktorý je súčasťou lisovacích fitiniek, je dimenzovaný na teplotu do 100 °C. Pri dlhodobom pôsobení horúcej teploty guma stráca svoje vlastnosti. V dôsledku toho sa narúša tesnosť spojenia.
Hoci lisovacie fitinky patria medzi rozoberateľné systémy, v prípade poruchy jedného z konštrukčných prvkov je potrebné vymeniť celý blok.
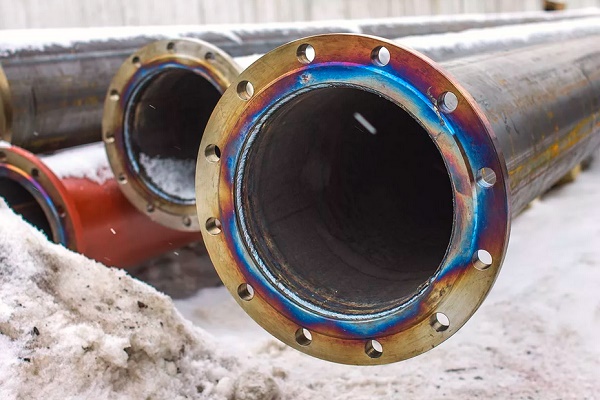
Konštrukcia prírubových tvaroviek
Prírubové spojenie nezaostáva v pevnosti a životnosti. Z tohto dôvodu sa úspešne používa pri montáži systémov, ktoré prepravujú agresívne médiá pod vysokým tlakom.
V domácich komunikáciách – vodovodoch a vykurovacích sieťach – sa používa pomerne zriedka. Je to spôsobené tým, že zväčšená hrúbka potrubia v dôsledku veľkého priemeru príruby je nepohodlná z hľadiska montáže a neatraktívna z estetického hľadiska.
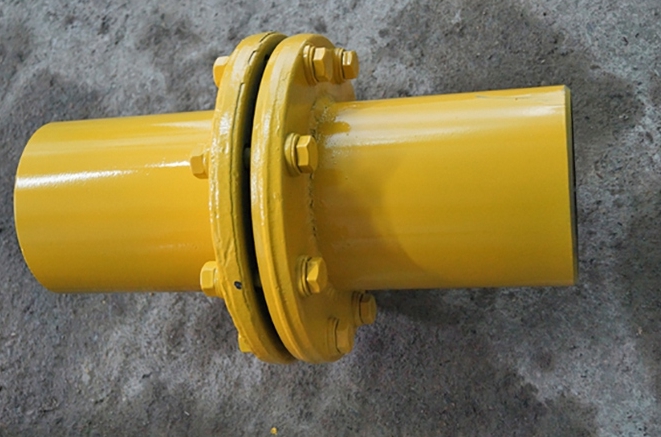
Súčasťou armatúry sú:
- párové disky;
- maticy so skrutkami na stiahnutie plôch;
- tesniaca podložka z gumy, grafitu alebo paronitu.
Počet a rozmery skrutkových otvorov prírubových spojení určuje výrobca v súlade s GOST. Upevnenie samotnej armatúry k rúre sa najčastejšie vykonáva zváraním alebo pomocou závitu naneseného na vnútorný povrch príruby.
Ak porovnáme uvedené typy, najväčšie rozšírenie dosiahli lisovacie a závitové fitinky. Tajomstvo takejto popularity spočíva v možnosti vytvárať hermetické spojenia a tiež opätovne demontovať výrobky, aby sa dali opakovane použiť.
Navyše montáž takýchto odnímateľných prvkov je ľahšia a rýchlejšia ako pri zváraných spojeniach.
Technológia montáže závitovej tvarovky
Na tom, aby ste namontovali oceľový fitting na rúru, nie je nič zložité. Ako príklad si pozrime technológiu montáže spojky závitového typu.
Sada nástrojov potrebná na vykonanie prác:
- rúrový rezák na oceľové rúry;
- plynový a francúzsky kľúč;
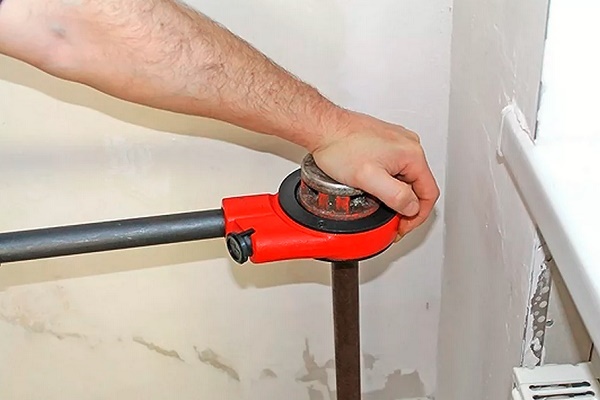
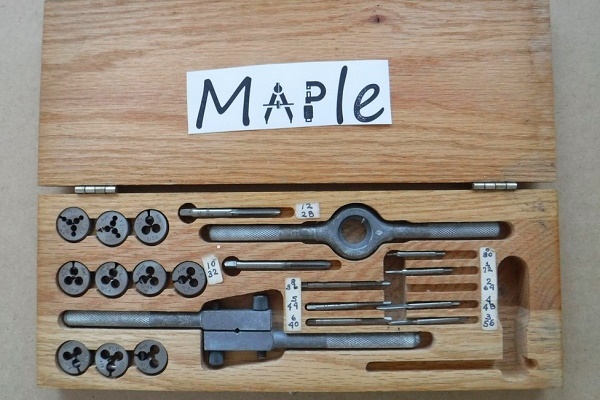
- ručný klupp s držiakom;
- tesniaci materiál.
Na zvýšenie tesnosti závitového spojenia potrubí určených na prepravu studenej a teplej vody sa používa ľanový pramienok impregnovaný suriakom alebo FUM páska.
Pre hlavné potrubia s nosičom tepla, ktorého teplota je vyššia ako 100 °C, sa ako tesniaci materiál používa ľanový pramienok impregnovaný grafitom, prepletený s azbestovou šnúrou.
Proces montáže zahŕňa niekoľko základných etáp:
- Rúra sa upne do svierky. Na konce, predtým ošetrené fermežou, sa nareže závit.
- Na závit v smere pohybu sa tenkou vrstvou navinie tesniaci materiál.
- Na koniec prvej rúry, predtým ošetrený fermežou alebo olejovou farbou, sa naskrutkuje spojka až do zablokovania na zbehu.
- Pristavia koniec druhej rúry, obmotaný rovnakým spôsobom, a naskrutkujú druhú časť spojky až do zablokovania na zbehu.
Spojku najprv dotiahnu rukou, potom utiahnu rúrkovým kľúčom. Vznikne tak spojenie, pri ktorom sa konce rúr zaskrutkované do spojky stretnú, ale neopierajú sa o seba.
Po dokončení opráv už zostáva len skontrolovať kvalitu spojov. Na to sa otvorí ventil a systém sa naplní. V prípade zistenia úniku v mieste spoja je potrebné dotiahnuť poistné matice. Ak vynaložené úsilie neprinieslo želaný výsledok, spojenie je lepšie znovu namontovať.
Jemnosti inštalácie lisovacej spojky
V situácii, keď závit na rúre zhnil a nie je vhodné ho rezať, univerzálnym riešením bude inštalácia lisovacej spojky.
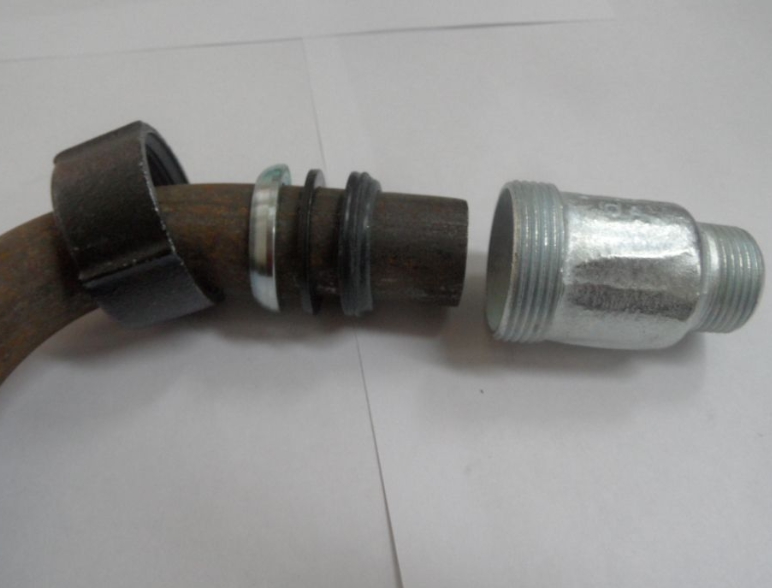
Aby ste správne nainštalovali lisovaciu tvarovku, montáž vykonajte v tomto poradí:
- Rez rúry určený na spojenie sa očistí od ostrapov, pričom sa upraví vonkajší aj vnútorný povrch výrobku.
- Koniec rúry sa vloží do telesa tvarovky a umiestni sa tak, aby stredová časť spojky presne zodpovedala spoju.
- Na rúru sa natiahne lisovací krúžok.
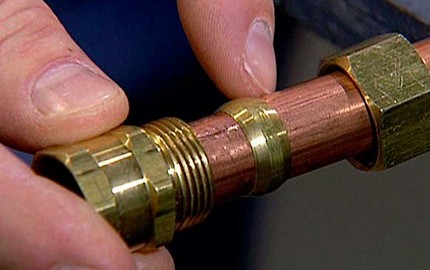
- Na vzniknutý segment sa nasadí lisovacia matica. Pohybom po závite bude matica vtláčať lisovací krúžok do rúry, čím vytvorí tesné spojenie.
Pri uťahovaní matice nie je vhodné vynakladať nadmernú silu. V opačnom prípade matica stlačí spojenie alebo jednoducho praskne.
Závery a užitočné video k téme
Postup montáže s použitím závitovej spojky:
Technológia bezzávitového spojenia:
Opísali sme základné spôsoby spájania oceľových rúr pomocou inštalácie tvaroviek. Optimálnu možnosť treba vybrať na základe podmienok konkrétnej situácie.
Máte osobnú skúsenosť s montážou oceľového potrubia s použitím tvaroviek? Chcete sa podeliť o nadobudnuté znalosti alebo položiť otázky k téme? Prosím, zanechajte komentáre a zapojte sa do diskusií – formulár pre spätnú väzbu sa nachádza nižšie.
 Medené rúry a tvarovky: druhy, označovanie, osobitosti usporiadania medeného potrubia
 Fitingy pre kovoplastové rúry: typy, použitie, prehľad najlepších výrobcov
 Rezač rúr pre oceľové rúry: druhy, rady pre výber modelu a nuansy správnej prevádzky
 Rezačka na kovoplastové rúry: typy, ktorú lepšie vybrať a ako ju správne používať
 Rezač rúr pre medené rúry: druhy, rady pre výber, pravidlá a nuansy používania
 Lepidlo na PVC rúry: prehľad najlepších zložení a návod na použitie
 Koľko stojí pripojenie plynu k rodinnému domu: cena organizácie dodávky plynu
 Najlepšie práčky so sušičkou: rebríček modelov a rady pre kupujúcich
 Čo je to farebná teplota svetla a nuansy výberu teploty žiaroviek podľa svojich potrieb
 Výmena plynovej kolóny v byte: dokumentácia výmeny + základné normy a požiadavky
Tu o ľane so surikom – to je už asi zbytočné. Áno, dá sa to tak spojiť, ale to je minulé storočie. Ako čierna látková izolepa.
Nechajte sväté na pokoji!!! Rovnako ako slová inštalatéra- “Ja teraz všetko spravím”!!! A rozpustenie v západe slnka))).
Sám som mechanik-zámočník 8. triedy, vždy som žasol nad rozpiz@#!stvom a dolbo#@izmom u “sraných” technikov.
Zastarané alebo nie, FUM-páska a ľanový prameň so surikom sú stále v odporúčaniach SNiP 3.05.01-85 ako tesniaci prostriedok pre závitové spoje. Hoci, samozrejme, nové tmely to skoro všetko vytlačili.