Všetko o oceľových rúrach: prehľad technických charakteristík a montážnych nuancií

V priemysle a v domácnosti sa oceľová rúra používa veľmi široko. Používa sa pri kladení uzavretých a otvorených komunikácií dodávajúcich plyny a kvapaliny do distribučných staníc. Pomocou oceľových výrobkov chránia silové a signálne káble v leteckom a automobilovom priemysle.
Rúry z ocele v rade oblastí plnia funkciu konštrukčných a dekoratívnych prvkov. V domácnosti sa z nich montujú systémy vodovodu a kúrenia. Výrobok má vysoké fyzikálne charakteristiky, odoláva značným prevádzkovým zaťaženiam a spoľahlivo slúži počas mnohých rokov.
Obsah článku:
Značky ocele na výrobu
Pri výrobe oceľových rúr v priemyselnej výrobe sa používajú tieto druhy surovín, ako:
- uhlíková oceľ St 3, St 10-20, St17G1S-U – pre elektrické zvárané univerzálne rúry všeobecného určenia;
- oceľ 20-10 – na výrobu horúce valcovaných rúr bez švu;
- oceľ 20 – pre rúrový materiál studenej deformácie;
- koróziu odolná oceľ 12Ch18N12T, 12Ch18N10T, 08Ch18N10T – pre rúry, ktoré sú žiadané v energetike a chemickom priemysle.
Nízko legované druhy ocele majú dobré mechanické vlastnosti a dostupnú cenu. Legujúce prísady pozitívne ovplyvňujú fyzikálne charakteristiky ocele, zlepšujú húževnatosť a plastickosť, robia materiál pevnejším a odolnejším voči vysokým teplotám a atmosférickým koróznym prejavom.
Avšak cena legovanej ocele je o niečo vyššia a rúry vyrobené z nej sú vždy oceňované o niečo drahšie. Podľa úrovne legovania sa oceľ delí do troch tried.
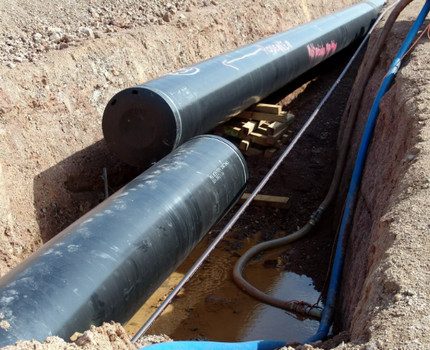
Nízkolegovaný materiál v zložení obsahuje najviac 2,5 % rôznych prísad. V stredne legovaných druhoch sa tento ukazovateľ pohybuje v rozmedzí 2,5 – 10 %. Vo vysokolegovaných druhoch množstvo komponentov zlepšujúcich základné vlastnosti kovu predstavuje 10 až 50 %.
Celkovo existuje 14 typov vysokolegovaných oceľových zliatin s rôznymi charakteristikami. K najžiadanejším patria materiály, ktoré vykazujú dobrú odolnosť voči rôznym koróznym javom a sú schopné efektívne pracovať bez zničenia štruktúry pri extrémne vysokých teplotách.
Výroba oceľových rúr: základné metódy
Rúry z ocele sa vyrábajú niekoľkými spôsobmi.
Najrozšírenejšími variantmi výroby sú:
- elektricky zváraný s rovným švom;
- elektricky zváraný so špirálovým švom;
- horúce tvarovaný bez švu;
- studene valcovaný bez švu.
Výber vhodného spôsobu spracovania kovu závisí od kvality suroviny a zariadenia, ktoré má výrobca k dispozícii.
Samostatnou normou sa regulujú vodovodno-plynové rúry. Nestáva sa to však preto, že pre tento materiál existuje osobitý spôsob výroby, ale len na základe oblasti použitia.
V podstate rúry tohto typu predstavujú univerzálny elektricky zváraný výrobok s rovným švom. Zvyčajne sa tento druh používa v komunikačných systémoch so stredným tlakom.
Ako sa vyrábajú elektricky zvárané výrobky s rovným švom?
Zvinutý do pevnej rolky oceľový plech (štrips) sa rozvíja a reže na pozdĺžne pásy požadovanej dĺžky a šírky. Získané fragmenty sa zvárajú do nekonečného pásu, čím sa zabezpečuje kontinuita výroby.
Potom sa pás deformuje vo valcoch a prírez sa mení na výrobok kruhového prierezu s otvorenými okrajmi. Spojovací šev sa zvára oblúkovým spôsobom, indukčnými prúdmi, plazmou, laserom alebo elektrónovými lúčmi.
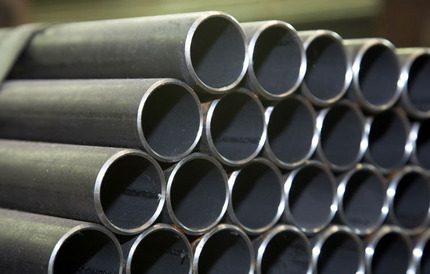
Po všetkých manipuláciách sa kruhová oceľová rúra kalibruje vo valcoch a vykonáva sa jemná nedeštruktívna kontrola pevnosti a celistvosti švu ultrazvukom alebo vírivými prúdmi. Ak sa počas testovania nezistia chyby, prírez sa rozreže na fragmenty plánovanej dĺžky a odošle sa do skladu.
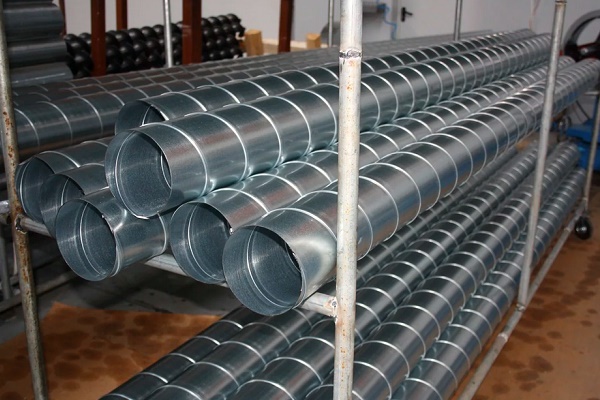
Výroba elektricky zváraných typov so špirálovým švom
Výroba oceľových rúr so špirálovým švom prebieha podľa rovnakého princípu ako pri rúrach s rovným švom, len na výrobu produktov sa používajú jednoduchšie mechanizmy. Hlavný rozdiel spočíva v tom, že rozrezaný oceľový pás sa pomocou valcov zvíja nie do rúry, ale do špirály. To zabezpečuje vysokú presnosť spojenia vo všetkých fázach.
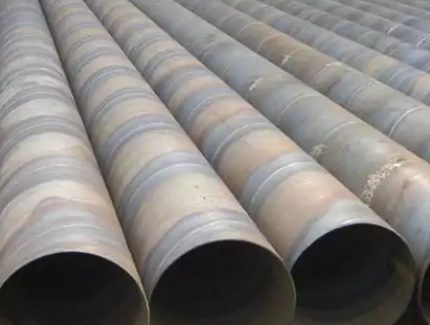
Špirálový šev sa považuje za spoľahlivejší a dodáva rúre zvýšenú pevnosť v ťahu. Medzi nevýhody patrí zväčšená dĺžka švu, ktorá vyžaduje dodatočné náklady na zváracie materiály a viac času na spojenie.
Výroba horúco deformovaných bezšvíkových výrobkov
Ako prírez na vytvorenie bezšvíkovej (celokovovej) oceľovej rúry metódou horúcej deformácie sa používa monolitný prírez valcového tvaru.
Ju pri vysokej teplote rozohrievajú v priemyselnej peci a preháňajú cez prepichovací lis. Agregát mení výrobok na puzdro (dutý valec) a následné spracovanie niekoľkými valcami dodáva prvku potrebnú hrúbku stien a vhodný priemer.
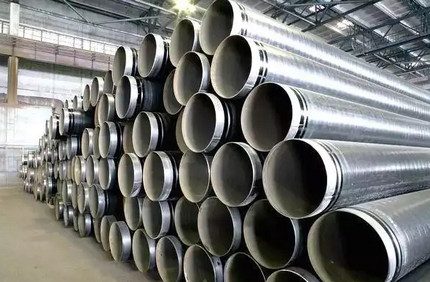
Na poslednej etape horúcu rúru z ocele ochladia, rozrežú podľa daných parametrov a odovzdajú na sklad hotových výrobkov.
Zvláštnosti výroby studené deformovaných rúr
Počiatočná etapa výrobného procesu bezšvíkových oceľových rúr metódou deformácie za studena je identická s „horúcou“ variantou. Po prechode cez prepichovací stroj sa však puzdro ihneď ochladí a všetky ostatné operácie sa vykonávajú v studenom prostredí.
Keď je rúra úplne vytvarovaná, musí sa vyžíhať, najprv zahriať na teplotu rekryštalizácie ocele a potom znova ochladiť. Po takýchto opatreniach sa zvyšuje viskozita štruktúry a samotný kov opúšťajú vnútorné napätia, ktoré nevyhnutne vznikajú počas deformácie za studena.
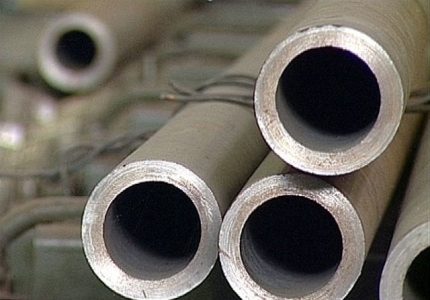
V súčasnosti sú na trhu k dispozícii bezšvíkové valcované rúry za studena s hrúbkou steny 0,3 až 24 mm a priemerom 5 – 250 mm. Medzi ich prednosti patrí vysoká úroveň tesnosti a schopnosť odolávať vysokému tlaku.
Druhy prierezu a povrchovej úpravy
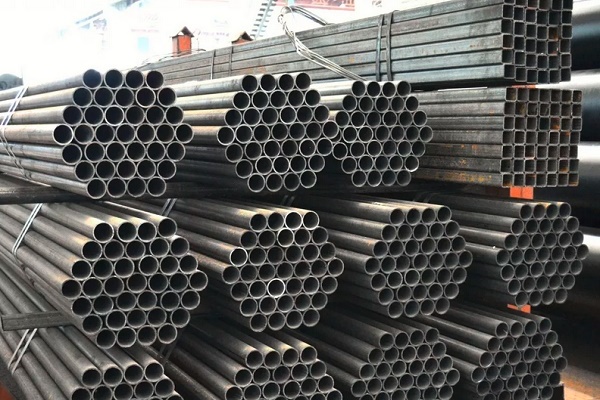
Podľa typu prierezu sa oceľové rúrové prvky delia na okrúhle a profilové. Okrúhle patria k univerzálnemu typu, majú najširšiu škálu priemerov otvorov a hrúbok stien. Vyrábajú sa len v priemyselných podmienkach z oceľových zliatin a rôznych prísad, ktoré zosilňujú fyzikálne vlastnosti materiálu.
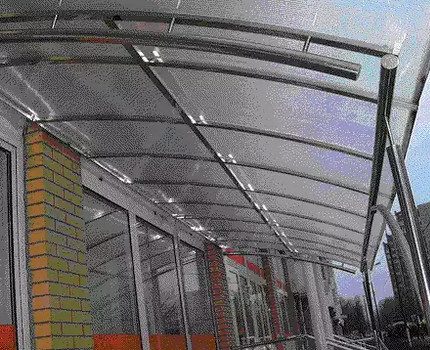
Spektrum použitia zahŕňa takmer všetky priemyselné a domáce oblasti. Oceľové rúry rôznych priemerov sa používajú na prepravu ropy a plynu, na zabezpečenie spoľahlivej izolácie komunikačných systémov akejkoľvek zložitosti a veľkosti, na vytváranie ľahkých konštrukcií a rôznych prvkov vonkajšej a vnútornej dekorácie.
Profilové rúry sú progresívnym druhom stavebného kovového valcovaného materiálu s oválnym, štvorcovým alebo obdĺžnikovým prierezom. Vyrábajú sa z nízkolegovanej a uhlíkovej ocele, zriedkavejšie z nehrdzavejúcej ocele, deformáciou za studena alebo za tepla priamošvovej okrúhlokalibrovanej elektrozváranej príruby.
Tvarovanie sa vykonáva prechodom dielu cez valce, ktoré zabezpečia potrebný prierez.
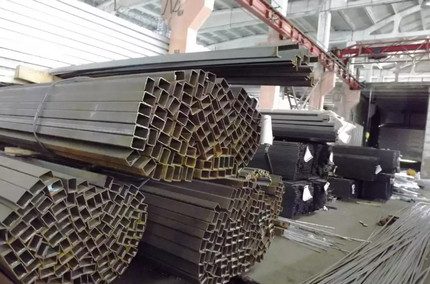
Hotové oceľové rúry sa kontrolujú na celistvosť zvarového švu a podrobujú sa dodatočnému tepelnému spracovaniu, ktoré umožňuje odstrániť vnútorné mechanické napätie. Potom sa rozrežú podľa požadovaných rozmerov. Na zlepšenie fyzikálnych vlastností oceľových rúr sa na ne nanáša ochranný povlak.
K najžiadanejším druhom patria:
- zinkový (studený alebo horúci);
- polyetylénový viacvrstvový alebo extrudovaný;
- epoxidovo-bitúmenový;
- cementovo-pieskový.
Zinkový chráni rúry pred vznikom korózie, polyetylénový vytvára na povrchu hustú, nepriepustnú vrstvu a zabraňuje zničeniu štruktúry kovu, epoxidovo-bitúmenový znižuje vplyv bludných prúdov a cementovo-pieskový chráni vnútorný povrch pred biologickým zanášaním.
Normy a rozmery rúr z ocele
Pre rúry z oceľového valcovaného materiálu existujú špeciálne normy a GOST. Tieto parametre opisujú spôsob výroby výrobku, jeho základné rozmery, prierez a hrúbku steny. Na základe týchto informácií sa určuje oblasť použitia toho či onoho dielu.
Parametre pre zvárané výrobky s rovným švom
Výrobu elektricky zváraných rúr s rovným švom upravuje GOST 10704-91. Podľa jeho informácií vonkajší priemer výrobku je 10–1420 milimetrov a hrúbka stien sa pohybuje od 1 do 32 milimetrov.
Armatúra, ktorá v priemere nepresahuje 426 milimetrov, má meranú a nemeranú dĺžku. V osobitných prípadoch sa vyrábajú rúry s pevnejším, zosilneným švom, ale pre ne existuje samostatná osobitná norma – GOST 10706.
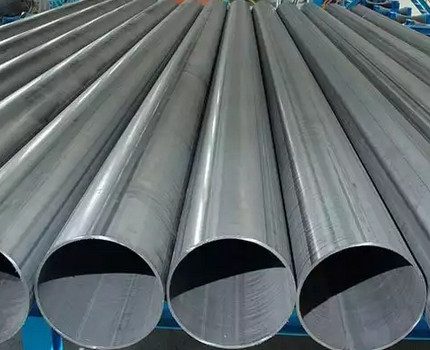
Rúry tohto typu sa najčastejšie používajú na kladenie technologických komunikačných systémov s miernym tlakom a na vytváranie praktických, pohodlných a ľahkých kovových konštrukcií rôzneho určenia.
Predpisy pre elektricky zvárané rúry so špirálovým švom
Výroba elektricky zváraných rúr so špirálovým švom sa uskutočňuje podľa GOST 8696-74. Vonkajší priemer takýchto výrobkov je 159-2520 milimetrov, hrúbka stien sa pohybuje od 3,5 do 25 milimetrov a dĺžka je 10-12 metrov.
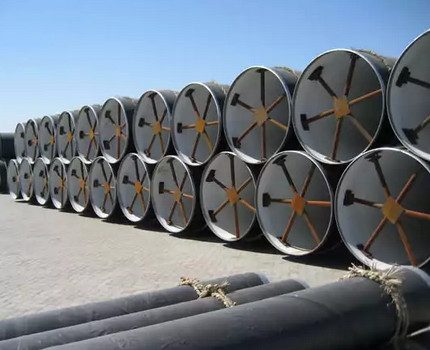
Rúry vyrobené týmto spôsobom sa vyznačujú väčšou odolnosťou a majú schopnosť vydržať vysoký tlak. Norma umožňuje ich použitie ako na domáce účely, tak aj na priemyselné, na vytvorenie spoľahlivých, hermetických a prevádzkovo odolných komunikačných systémov.
Požiadavky na bezšvíkové výrobky horúcej deformácie
Normy pre bezšvíkové rúry tvárnené za tepla sú popísané v GOST 8732-78. Hrúbka ich stien je 2,5-75 milimetrov a priemer sa pohybuje od 20 do 550 milimetrov. Čo sa týka dĺžky, ako meranej, tak aj nemeranej, veľkosť sa pohybuje od 4 do 12,5 metrov.
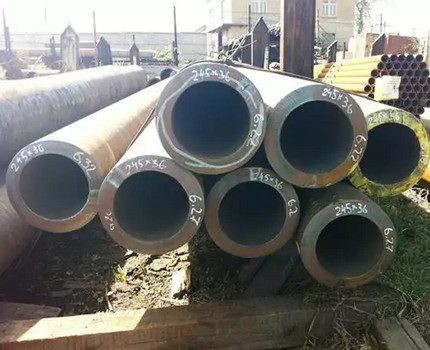
Rúry tohto typu sa používajú na prepravu vysoko toxických látok pre chemické výroby. Absencia švu zaručuje nemožnosť vzniku úniku a vniknutia škodlivých látok do pôdy alebo atmosféry.
Schopnosť ľahko vydržať stále vysoký tlak robí bezšvíkové rúry aktuálnymi pre ropný a plynárenský priemysel.
Normy pre studené deformované bezšvíkové rúry
Oceľové valcované rúry za studena sa vyrábajú podľa GOST 8734-75. Vonkajší priemer rúr sa pohybuje od 5 do 250 milimetrov a hrúbka stien je 0,3-24 milimetra. Výrobky sa vyrábajú v nemeranej dĺžke od 1,5 do 11,5 metra a v meranej dĺžke od 4,5 do 9 metrov.
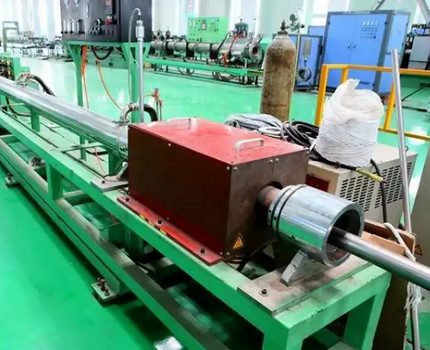
Bezšvíkové oceľové rúry vytvorené metódou studenej deformácie vykazujú vysokú pevnosť, prevádzkovú stabilitu a spoľahlivosť po celú dobu používania.
Zvláštnosti a charakteristiky vodovodných a plynovodných výrobkov
Plynové a vodovodné rúry sa vyrábajú podľa predpisu GOST 3262-75. Do samostatnej normy sa tento druh valcovaného kovu vyčleňuje len kvôli užšej oblasti použitia.
Vonkajší priemer výrobku je 10,2-165 milimetrov a hrúbka stien sa pohybuje v rozmedzí 1,8-5,5 milimetrov. Rozsah rozmerov pre nemeranú a meranú dĺžku je rovnaký – od 4 do 12 metrov.
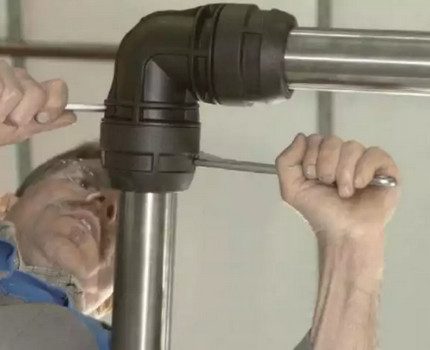
Norma predpokladá výrobu nielen bežných, ale aj pozinkovaných vodovodných a plynovodných rúr.
Montáž oceľových potrubí: základné metódy
Proces montáže spoľahlivého, pevného a presne fungujúceho komunikačného systému z oceľových rúr vyžaduje značné pracovné náklady, veľké množstvo času a dostupnosť špecifických profesionálnych nástrojov.
Delenie materiálu na úseky požadovanej dĺžky sa vykonáva pomocou rezačiek rúr. Spojenie sa obvykle vykonáva tromi spôsobmi: zváraním, závitom a prírubovým spôsobom.
Spojenie metódou zvárania
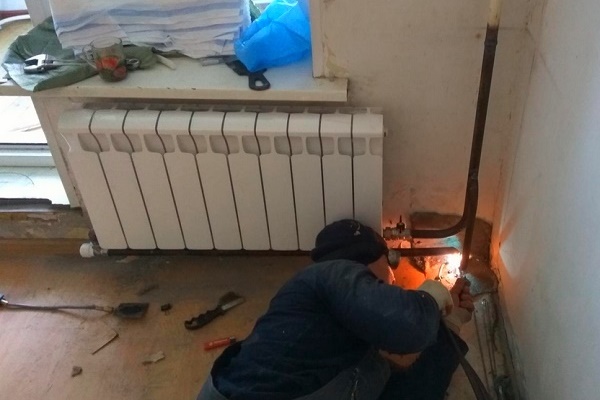
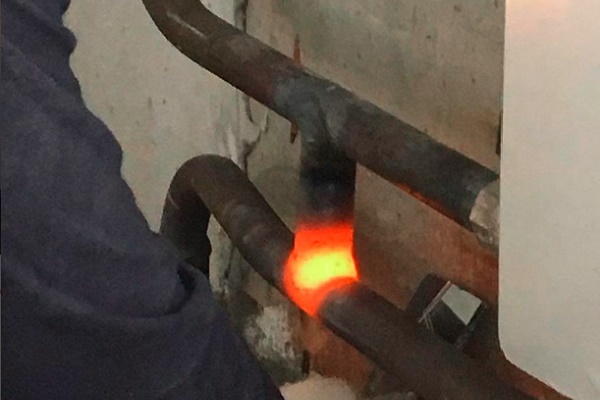
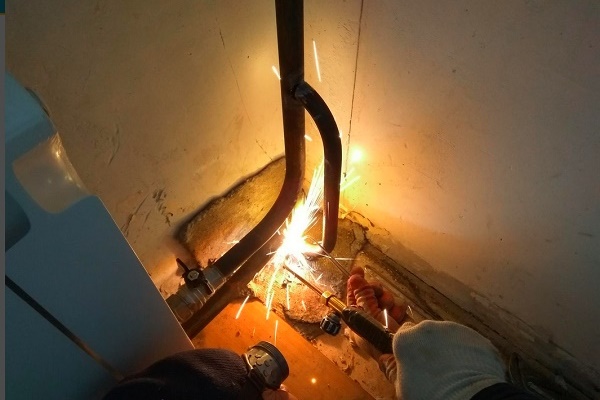
Inštalácia rúr s následným spojením všetkých častí pomocou plynovej alebo inej zváračky sa považuje za maximálne jednoduchú, praktickú a dostupnú metódu montáže.
Systém takto vybavený sa vyznačuje vysokou úrovňou tesnosti, znesie značné prevádzkové a vibračné zaťaženie, nevyžaduje vážne údržbové opatrenia a v prípade problému sa ľahko opravuje.
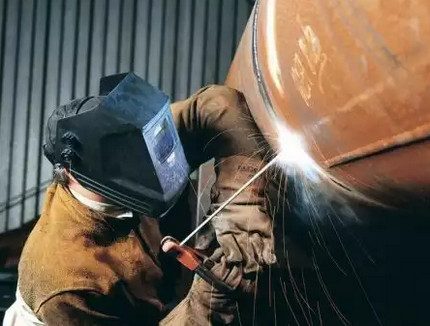
Ak sa kladenie komunikácií uskutočňuje v sťažených podmienkach alebo na ťažko prístupných miestach a zváracie práce sú fyzicky nemožné, používa sa závitový (fitinkový) alebo prírubový spôsob spojenia potrebných častí.
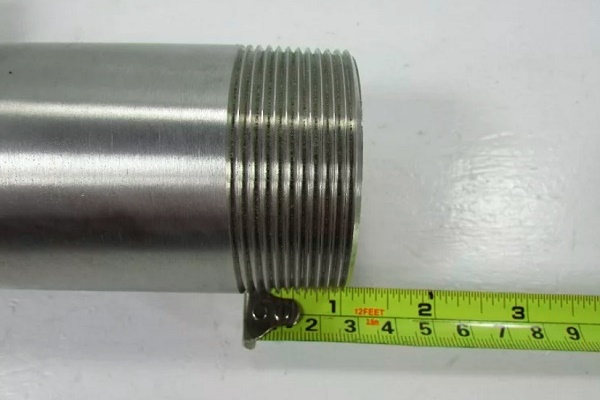
Nasadenie na závit
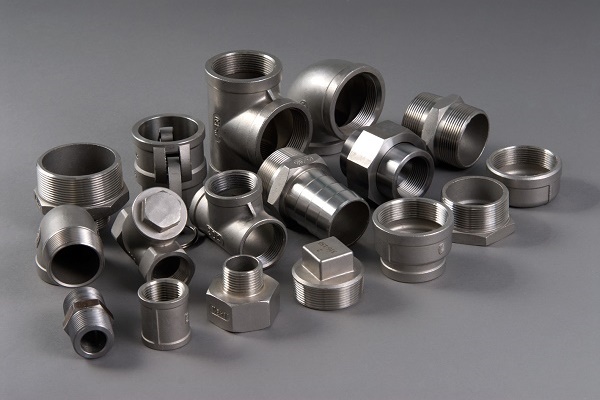
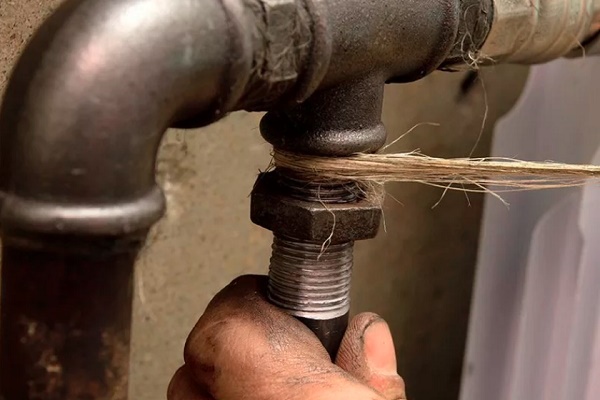
Pri tejto variante sa rúry naskrutkujú na závit pomocou tvaroviek rôznych druhov a určenia. To umožňuje v budúcnosti vykonávať lokálne opravy a odstraňovať poruchu na konkrétnom mieste bez demontáže celého komunikačného systému.
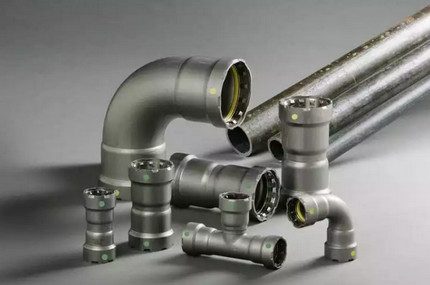
Hlavnou výhodou závitového spôsobu montáže vykurovacieho systému alebo vodovodu je jednoduchosť a dostupnosť. Na vytvorenie potrebnej konštrukcie z oceľových rúr a tvaroviek nie je potrebné špecifické vybavenie, odborné znalosti ani veľké skúsenosti s opravárenskými prácami.
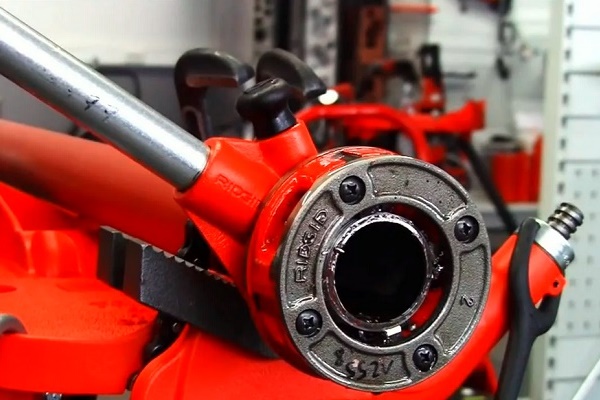
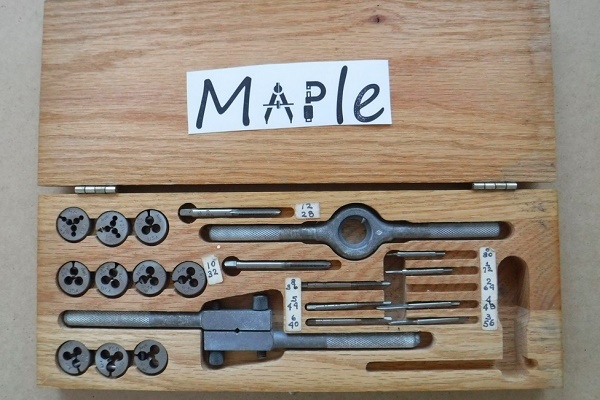
Celá práca je intuitívne pochopiteľná a ľahko realizovateľná aj ľuďmi bez príslušnej kvalifikácie. Závit na oceľovej rúre si môžete narezať svojpomocne. S technológiou vás oboznámi nami odporúčaný článok.
Budovanie systému pomocou prírub
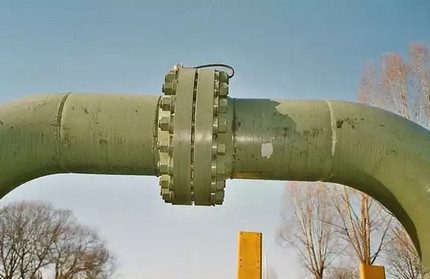
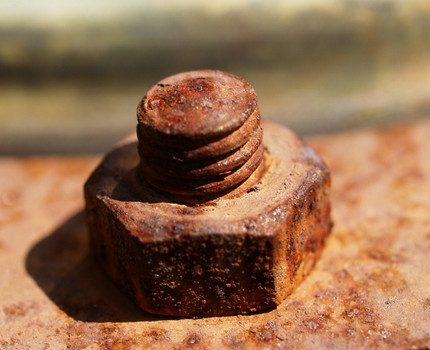
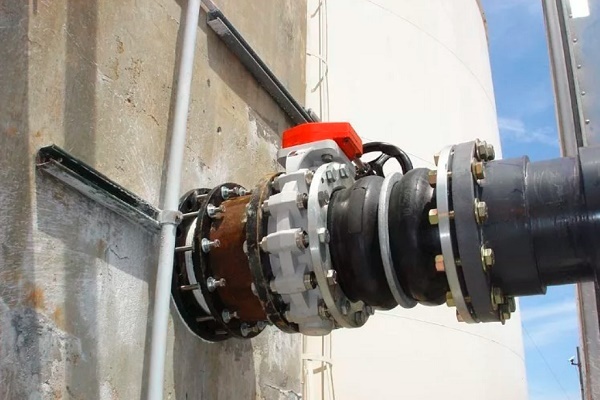
Ďalší spôsob spájania oceľových rúr do spoločného komunikačného komplexu zahŕňa použitie prírub rôzneho tvaru a konfigurácie (krížové, uholníky, spojky atď.). Tieto diely sa privaria k okrajom rúr, do otvorov sa vložia skrutky vhodného kalibru a na ne sa naskrutkujú matice, čím sa dosiahne pevné upevnenie.
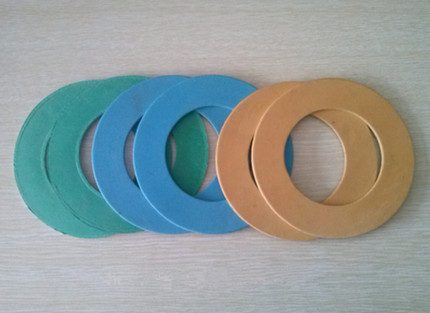
Medzi maticu a skrutku sa vždy vkladá tesnenie. Pre systém zodpovedný za dodávku teplej a studenej vody (maximálny teplotný režim do 100 stupňov) sa používajú tesnenia z hrubého (asi 3 mm) kartónu.
Najprv sa diel namočí vodou a vysuší do sucha. Potom sa impregnuje zohriatou fermežou počas 25-30 minút. Po tomto procese tesnenie získa potrebnú štruktúru a dlho vydrží aj v podmienkach intenzívnej prevádzky.
Pre komunikácie dodávajúce nosič tepla so zvýšenou teplotou (až 450 stupňov) a základným tlakom do 5 MPa sa používa tesniaci materiál z paronitu. Pre systémy prepravujúce paru s tlakom do 0,15 MPa sa na tesnenie používa hrubý (asi 3-6 mm) azbestový kartón s hustou štruktúrou a dobrou ohybnosťou.
Aby azbestové tesnenie vydržalo dlhšie, vopred sa natrie grafitovou zmesou vyrobenou na báze prírodnej fermeže.
Pre správnosť prírubového spojenia sa hlavy všetkých pracovných skrutiek umiestňujú na jednu stranu, pričom sa pozorne dbá na to, aby konce skrutiek vyčnievali z matíc najviac o polovicu priemeru skrutky.
Skrutky a matice sa uťahujú obyčajným kľúčom na matice alebo nastaviteľným kľúčom. Konštrukcia sa rozoberá pomocou tých istých nástrojov, postupným odskrutkovaním matíc a skrutiek. Ak je niektorá časť zhrdzavená a nedá sa odstrániť, vyklepne sa kladivom.
Poškodené tesnenie počas prevádzky sa odseká pomocou dláta a na jeho miesto sa umiestni nový diel. Počas demontážnych prác sa postupuje veľmi opatrne a pozorne, aby časť, ktorá zostala bez upevnenia, nespadla na pracovníka a nespôsobila mu zranenie.
Závery a užitočné video k téme
Základný návod na prácu s oceľovými rúrami pre začiatočníkov. Užitočné rady a triky pri montáži.
Vo videu je podrobne ukázané, ako správne zvárať oceľové rúry v rôznych polohách. Tajomstvami a princípmi práce sa delia profesionálni zvárači.
Rôzne spôsoby spájania oceľových rúr: zaujímavé nuansy a odporúčania pre domácich majstrov.
Keď presne poznáte sortiment oceľových rúr ponúkaných na trhu, môžete ľahko vybrať varianty výrobkov, ktoré sú ideálne vhodné na vytvorenie potrebného komunikačného systému.
Chcete povedať, ako ste vyberali rúry z oceľových zliatin na stavbu komunikácií vo vlastnom dome/byte? Máte informácie, ktoré sa budú hodiť návštevníkom stránky? Napíšte, prosím, komentáre do bloku nižšie, pýtajte sa, uverejňujte fotografie k téme článku.
 Polypropylénové alebo kovoplastové rúry: porovnávací prehľad a výber najlepšej možnosti
 Ako postaviť ohýbačku profilových rúr vlastnými rukami: prehľad najlepších vlastnoručných výrobkov
 Výpočet parametrov rúry: ako správne vypočítať hmotnosť a objem rúry
 Medené rúry a tvarovky: druhy, označovanie, osobitosti usporiadania medeného potrubia
 Lepidlo na PVC rúry: prehľad najlepších zložení a návod na použitie
 Fitingy pre kovoplastové rúry: typy, použitie, prehľad najlepších výrobcov
 Koľko stojí pripojenie plynu k rodinnému domu: cena organizácie dodávky plynu
 Najlepšie práčky so sušičkou: rebríček modelov a rady pre kupujúcich
 Čo je to farebná teplota svetla a nuansy výberu teploty žiaroviek podľa svojich potrieb
 Výmena plynovej kolóny v byte: dokumentácia výmeny + základné normy a požiadavky
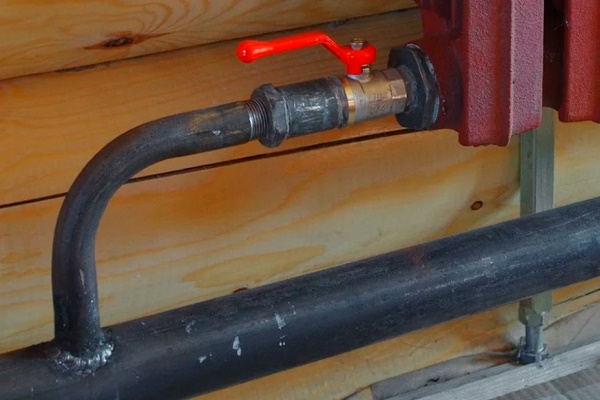
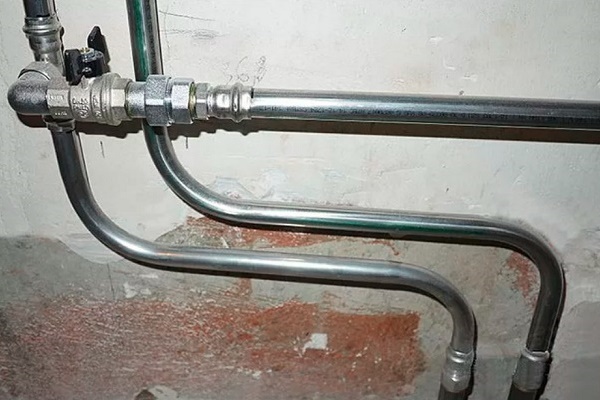
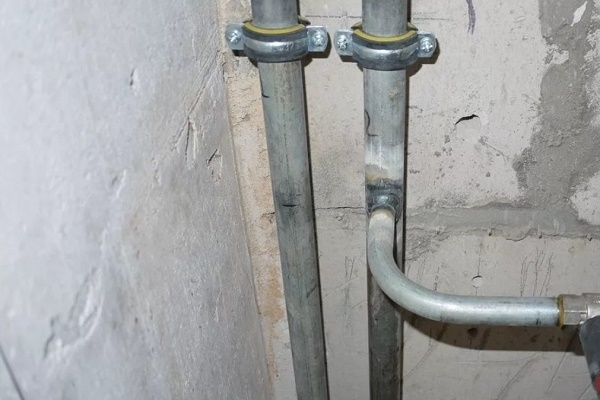
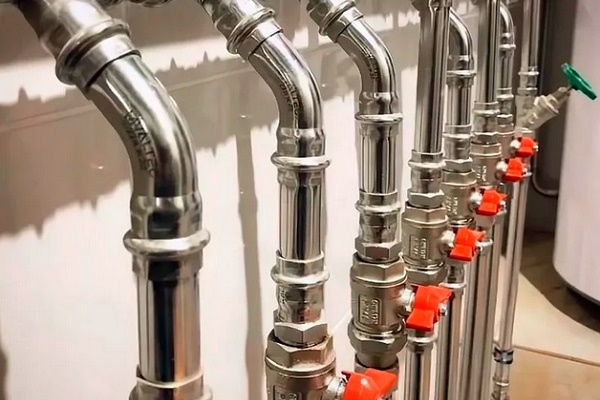
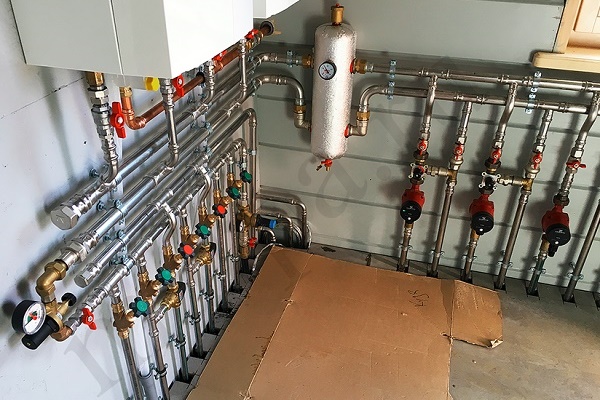
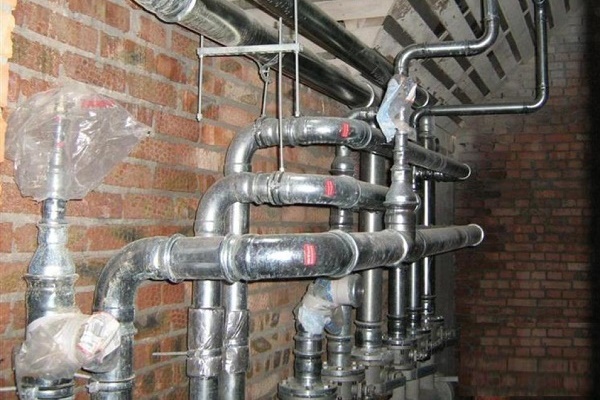
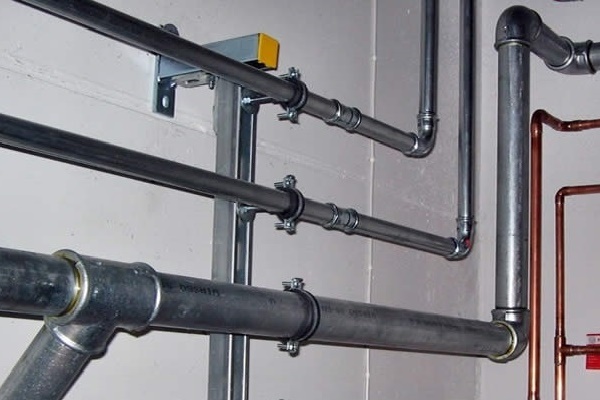
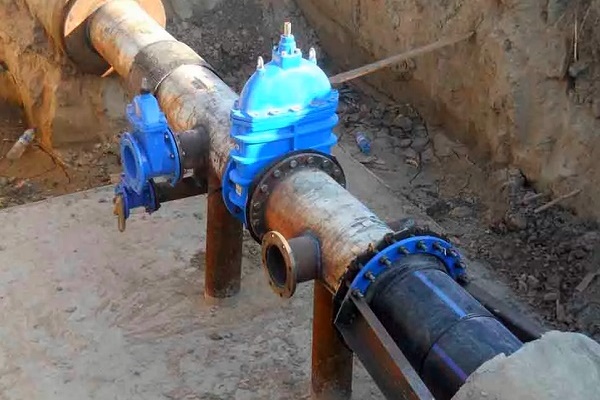
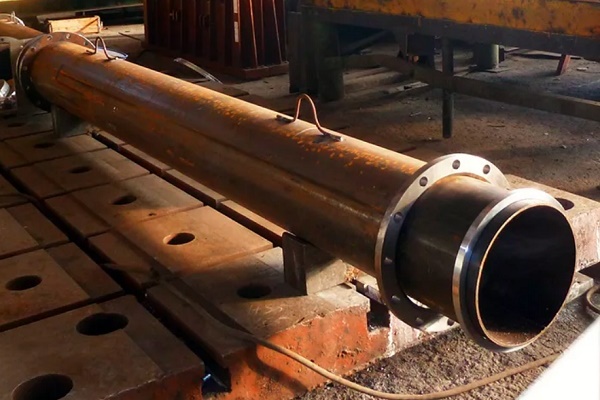
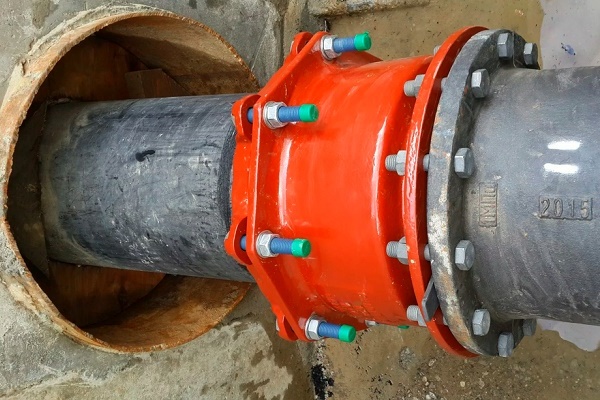
V domácnosti oceľové rúry postupne ustupujú plastovým, s ktorými sa oveľa ľahšie pracuje. Ale oceľ má tiež svoje výhody – dlhú životnosť, pevnosť, ohňovzdornosť, odolnosť voči korózii.
Odolnosť voči korózii, vážne? Možno ste si to pomýlili s PVC?