Ako rezať závit na rúre: podrobný prehľad základných spôsobov

Obľubujete si práce na zariaďovaní domu vykonávať vlastnoručne, bez prilákania rôznych majstrov? Samostatná inštalácia alebo oprava nielenže umožňuje ušetriť prostriedky na volanie odborníkov, ale aj značne zvyšuje pocit vlastnej dôstojnosti, však?
V procese montáže komunikácií neraz vzniká potreba prípravy závitu na rúrach. Treba hľadať spôsoby, aby sa nepoškodil výrobok.
Povieme Vám, ako rezať závit pomocou rôznych nástrojov, ktorý metódu je vhodnejšie použiť v tej či onej situácii. V článku sú rozobraté spôsoby, dostupné na realizáciu nekvalifikovanému vykonávateľovi. Sú osvetlené osobitosti rezania rôznych typov závitov a zariadenie, ktoré sa pri tom používa.
Uvedený materiál je vybavený názornými fotografickými materiálmi s vyobrazením nástrojov na vykonanie práce. A videonahrávka s odporúčaniami pomôže podrobne pochopiť všetky jemnosti tohto procesu.
Obsah článku:
Klasifikácia rúrového závitu
Termín «rúrový» má privilegované postavenie v oblasti inštalatérskej činnosti. Klasifikuje sa tento termín s ohľadom na skupinu noriem, ktoré určujú kritériá spojení rôznych prvkov inštalatérskych konštrukcií.
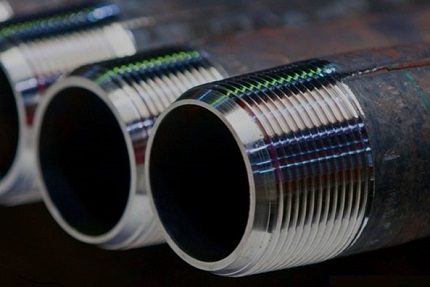
Napríklad, veľkosť rúrového závitu sa označuje číselnou hodnotou, ktorá udáva normu prietokového priemeru rúry, ale nie fyzický priemer rezu.
V praxi sa používajú rúrové závity:
- valcová (G/BSPP),
- kužeľová (R/BSPT),
- kruhová pre uzatváracie inštalatérske armatúry (Kr),
- palcová valcová (americký štandard NPSM),
- palcová kužeľová (americký štandard NPT).
Zámočníkovi, ktorého hlavnou pracovnou oblasťou je domáce hospodárstvo, sa odporúča vziať za základ podmienené rozdelenie rúrového závitu na dva základné druhy:
- valcová (G),
- kužeľová (R).
Práve s týmito dvoma druhmi sa musí najčastejšie stretávať domáci zámočník, ktorý obsluhuje domáce inštalatérske zariadenie a vykonáva vedenie rúr vodovodu alebo kúrenia.
Rezanie rúry sa vykonáva v nasledujúcich prípadoch:
Základné spôsoby rezania
Rezať závit na rúrach možno jedným z dvoch spôsobov:
- automatickým – na strojoch, elektrickým náradím;
- ručne – pomocou ručného náradia.
Pre domáce podmienky je samozrejme relevantnejšia ručná technológia. Rezanie závitu na vodovodných alebo iných rúrach ručne sa často vykonáva pomocou závitovej matrice.
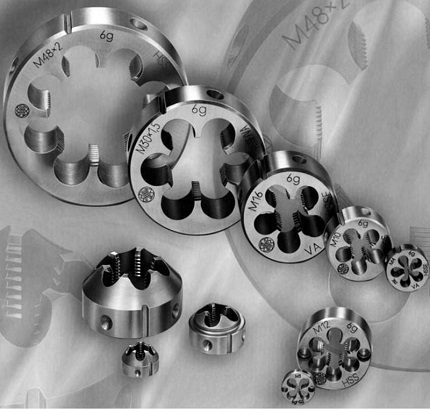
Závitová matrica – jednoduché zariadenie na rezanie závitov na rúrach v domácich podmienkach. Tento istý nástroj sa úspešne používa aj na priemyselných strojoch.
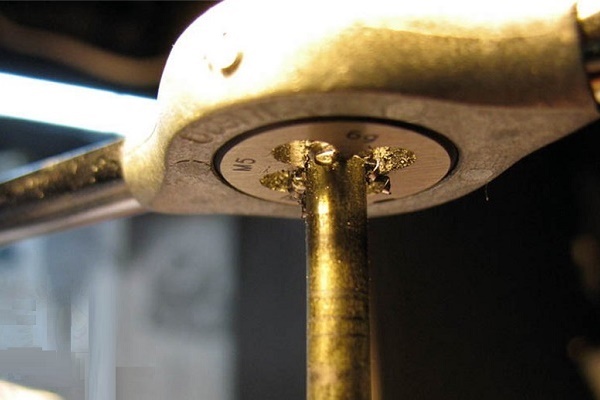
Pomôcka vyzerá ako disk, po vnútornom priemere ktorého je vyvŕtaných niekoľko osových otvorov. Okraje týchto otvorov tvoria niekoľko rezných hrán (zvyčajne 8–10). Materiálom pre matrice je legovaná oceľ alebo iné tvrdé zliatiny.
Existuje niekoľko druhov takýchto pomôcok:
- celistvé;
- podpružené (delené);
- kĺbové (rozťažné).
Podľa tvaru prevedenia sa matrica vyrába v tvare kruhu, štvorca, šesťuholníka, hranola. Najčastejšie sa vyskytujú diskové (okrúhle) nástroje. Používajú sa na rezanie závitov na vodovodných rúrach do priemeru 36 mm.
Pre uľahčenie práce s maticami sa používajú:
- jednoduché vratidlá s fixačnými skrutkami – ručné náradie;
- závitové skľučovadlá na sústruhoch.
Rezanie závitu (metrického, kužeľového) najlepšej kvality na rúrach v režime ručného alebo strojového vykonávania poskytujú celistvé matrice.
Tento druh nástroja má však vďaka pevnosti svojej konštrukcie svoje negatívne stránky. Rezné hrany sa rýchlo opotrebúvajú.
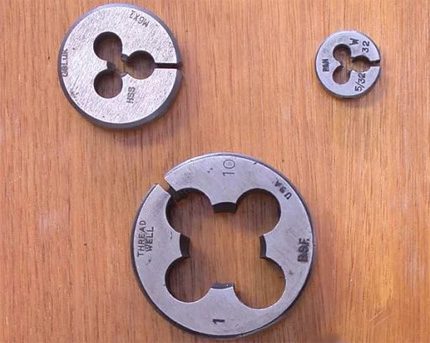
Pružinové (štiepené) matrice majú menej tuhú konštrukciu, čo umožňuje rezať závity na rúrach a zároveň meniť priemer závitu v rozsahu 0,1-0,3 mm.
Takéto zariadenia sa vyznačujú zvýšenou odolnosťou proti opotrebovaniu rezných nástrojov, ale nezabezpečujú vysokú presnosť a čistotu rezu závitov.
Rozťahovacie matrice sa skladajú z dvoch pracovných častí. Sú určené na inštaláciu do upevňovacieho modulu – klupp.
Upevnenie v kluppe sa vykonáva mechanizmom pozostávajúcim z prítlačného bloku a nastavovacej skrutky. Skrutkou sa nastavuje veľkosť priemeru na rezanie závitu. Klupp je zvyčajne vybavený sadou matríc pre niekoľko rôznych priemerov.
Spôsob č. 1 — výroba rúrového závitu závitnicami
Proces vytvárania závitu na rúre pomocou matrice alebo kluppu vyžaduje vykonanie niekoľkých predbežných akcií zo strany zámočníka:
- Povrch rúry v oblasti rezu je potrebné dôkladne očistiť.
- Čelnú časť rúry je potrebné opracovať pilníkom (vytvoriť vstupné skosenie).
- Na obrábaný povrch naniesť mazivo na zníženie odporu.
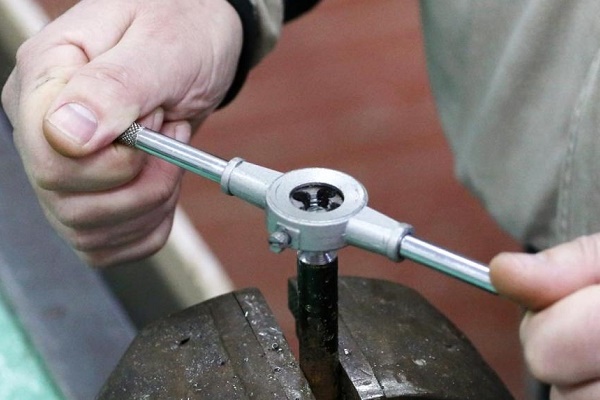
Pokiaľ je to možné, je vhodné upevniť rúru vertikálne, napríklad v zámočníckych zverákoch, pričom sa ponechá voľný prístup k hornej časti – oblasti rezu. Je potrebné správne vypočítať silu upevnenia, aby nedošlo k deformácii tela rúry.
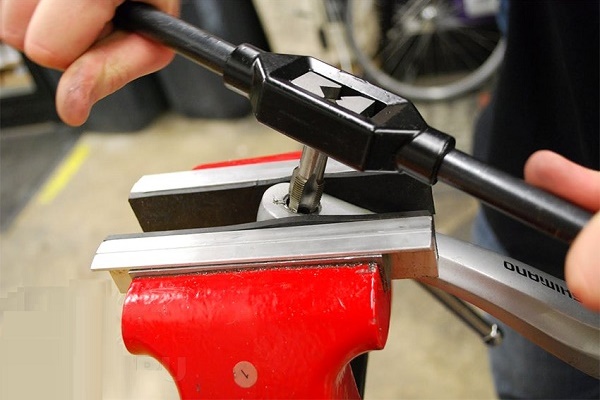
Potom vezmú vopred pripravený vraták s hrubovacou matricou (č. 1) požadovaného priemeru a vhodnými charakteristikami závitu.
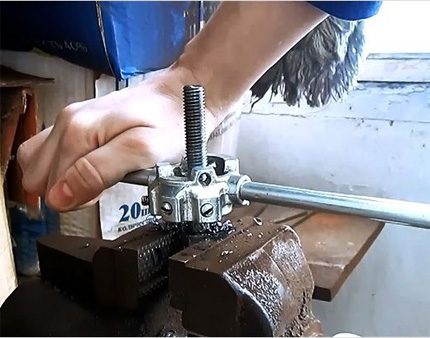
Nástroj sa drží vodorovne – kolmo vzhľadom na čelnú oblasť rúry. Hrubovacia matrica sa nasadí vnútorným otvorom na skosenie hrany. Ľahkým stlačením a postupnými krátkymi otočeniami o 25-30° sa urobí počiatočný zárez.
Túto prácu je potrebné vykonávať pozorne, bez ponáhľania, neustále kontrolujúc pravý uhol medzi horizontálou matrice a vertikálou rúry.
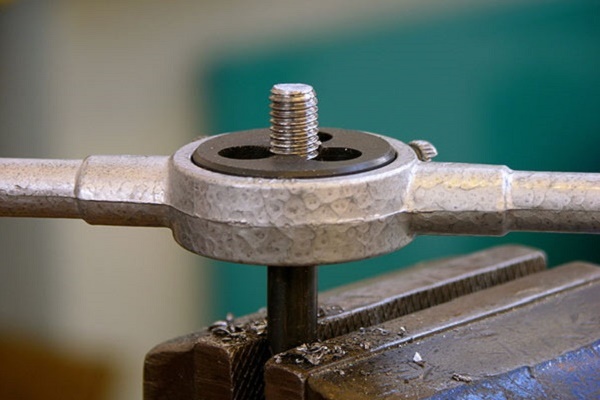
Takouto metódou sa opatrne narežú prvé dva až tri závity. Zvyčajne po narezaní prvých dvoch až troch závitov nástroj pevne zaujme pracovnú polohu. Potom už nie je potrebné kontrolovať pravý uhol.
Ale technológiu rezania krátkymi (bez príliš silného ťahu) kruhovými pohybmi treba zachovať až do konca rezu. Odporúča sa pravidelne pridávať mazivo v mieste rezania.
Po prvom prechode zariadenie odskrutkovať a potom zopakovať ešte jeden alebo dva razy už s dokončovacou matricou (č. 2).
Spôsob č. 2 — technika rezania kluppom
Klupp predstavuje druh platničky na rezanie závitov, vrátane na rúrach. Odlišnou vlastnosťou kluppu je možnosť nastavenia rezných nožov.
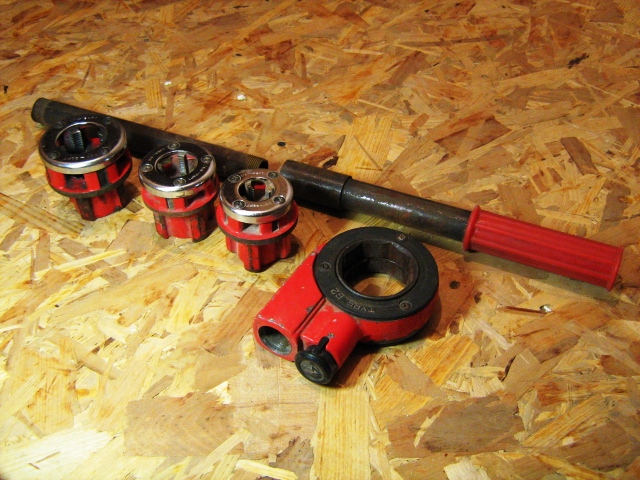
Existujú kluppy na ručné použitie, ako aj podobné zariadenia s elektrickým pohonom.
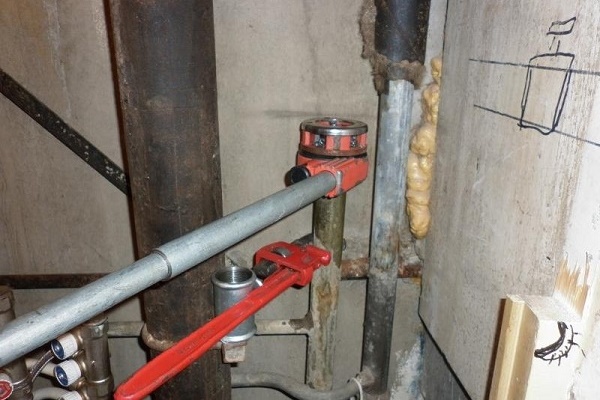
Možnosť #1 — rezanie ručným kluppom. Rezanie na rúrach ručne sa spravidla vykonáva kluppom, ktorý je namontovaný v držiaku s račňou. Takýto držiak robí prácu pri rezaní rúrových závitov pohodlnou a menej zložitou.
Samozrejme, v závislosti od podmienok vykonávania zámočníckych prác je možné použiť ručné držiaky iných typov. Napríklad štandardný upínací kľúč s dvoma rukoväťami.
Princíp vytvárania závitu kluppom je prakticky podobný metóde práce s tradičnými platničkami:
- Očistiť pracovnú plochu rúry, uistiť sa, že nie sú žiadne chyby.
- Zabrúsiť oblasť rezu až do dosiahnutia výrazného kovového lesku.
- Opracovať vonkajšiu pracovnú časť koncovej hrany pod uhlom 45-60° (skosenie).
- Namazať pripravený povrch technickým vazelínom.
- Upevniť rúru v mechanickom zveráku alebo ju držať plynárenským kľúčom.
Po týchto postupoch sa rezný nástroj (klupp) nasadí vnútorným otvorom na skosenie rúry a pri miernom rovnomernom tlaku sa začne otáčať krátkymi posuvnými pohybmi vpred a vzad.
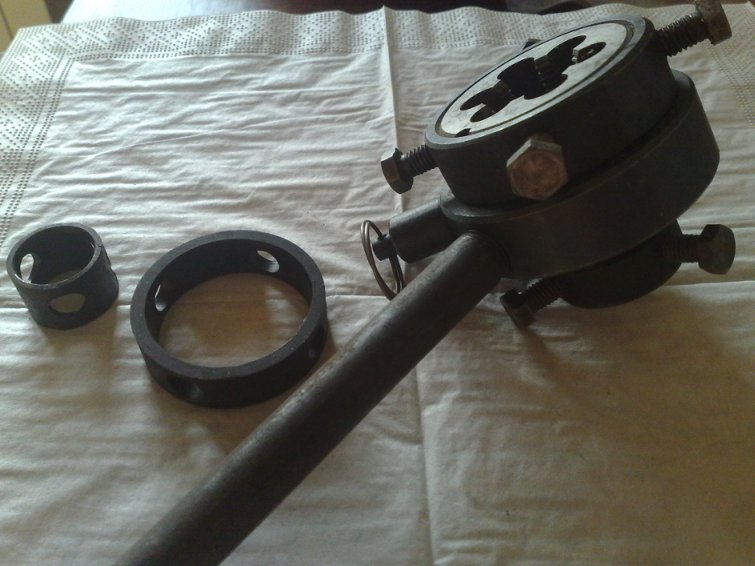
Ak sa ako držiak používa aretačná račňa, vykonáva sa iba priamočiary rez. Treba uviesť výhodu použitia aretačnej račne pri práci v obmedzených priestoroch.
Napríklad, keď je potrebné opracovať rúru uloženú v bezprostrednej blízkosti steny.
Variant #2 — rezanie elektrickým kluppom. Popri ručnom náradí majú široké uplatnenie zariadenia s elektrickým pohonom. Zjavnou výhodou pre zámočníka je výrazné zníženie pracnosti.
Ale na druhú stranu, nie všetky elektrické stroje sú schopné zabezpečiť vykonávanie prác v stiesnených podmienkach. Navyše pri práci ručným náradím je možné dosiahnuť kvalitnejší výsledok.
Na dosiahnutie podobného výsledku z elektrických kluppov sú potrebné bohaté skúsenosti s týmto nástrojom.
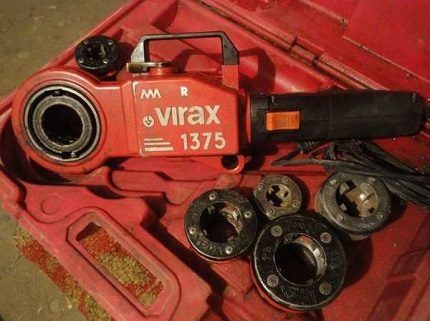
Práca elektrickým kluppom:
- Príprava povrchu rúry v oblasti rezu – čistenie, skosenie, mazanie.
- Upevnenie rúry zariadeniami schopnými zabezpečiť pevnú fixáciu.
- Fixácia v počiatočnom bode držiaka závitníc pomocou svorky, ktorá je súčasťou súpravy.
- Kontrola chodu a smeru otáčania kluppu.
- Rezanie prvých dvoch-troch závitov v režime impulzného posuvu.
Ďalej sa vykonáva rezanie rúrkovej závitu v automatickom režime. Dĺžka rezu sa považuje za optimálnu, keď horná hrana rezných hláv kluppu dosiahne prednú hranu rúry.
V tomto bode sa činnosť prístroja zastaví, zapne sa funkcia reverzného otáčania a impulzným posuvom sa klupp odskrutkuje z rúry. Počas celého procesu je potrebné oblasť rezu pravidelne mastiť olejom.
Spôsob č. 3 — použitie sústruhov
Rozsiahle stavebno-opravárenské práce spravidla vylučujú použitie ručného náradia. Tu sa na príslušné spracovanie rúr zvyčajne používajú sústružnícke stroje.
Funkcie rezania závitov podporujú mnohé sústružnícke stroje univerzálneho pôsobenia.
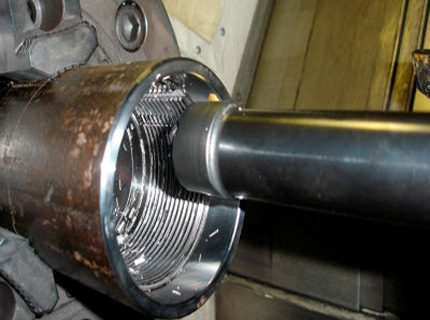
Pomocou strojov sa efektívne a ľahko robia vnútorné aj vonkajšie rúrkové závity. Upevňovací pneumatický (alebo mechanický) modul sústruhu zabezpečuje kvalitné spoľahlivé upevnenie rúry a presné privedenie obrábanej časti k reznému nástroju.
Na vykonávanie funkcií rezania závitov sa používajú rôzne druhy rezných nástrojov:
- tyčové,
- doštičkové,
- vkladacie.
Vykonávanie prác na sústružníckych strojoch vykonávajú odborníci, ktorí sú na takúto prácu vyškolení a majú príslušnú kvalifikáciu. Bez skúseností a profesionálnych zručností sa neodporúča pokúšať sa rezať závit vlastnými rukami na stroji.
Domácim majstrom, ktorí sa rozhodli venovať sa zámočníckej práci a urobiť závit na kovových polotovaroch, pri práci pomôžu nasledujúce rady:
Pár slov o GOST pre rúrové závity
V podmienkach práce s plynnými a kvapalnými médiami, podľa GOST 6111, pri potrebe zavedenia rozoberateľných spojení do schém potrubí, je povolené vyhotovenie takýchto spojení na závitovom základe.
Možné je vyhotovenie nielen rúrkového, ale aj kužeľového závitu (GOST 3662).
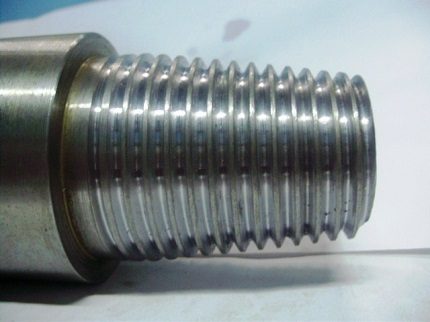
Napriek zriedkavému použitiu kužeľového závitu v rúrkových spojeniach sa považuje za pohodlnejší z hľadiska charakteristík naskrutkovania/vyskrutkovania.
Treba pripomenúť, že uhol kužeľovitosti kužeľového závitu priamo súvisí s parametrami ako stúpanie a priemer. Prípustná hodnota tohto uhla nesmie byť menšia ako 26°. Štandardná hodnota uhla vrcholu profilu na kužeľovom závite – 60°.
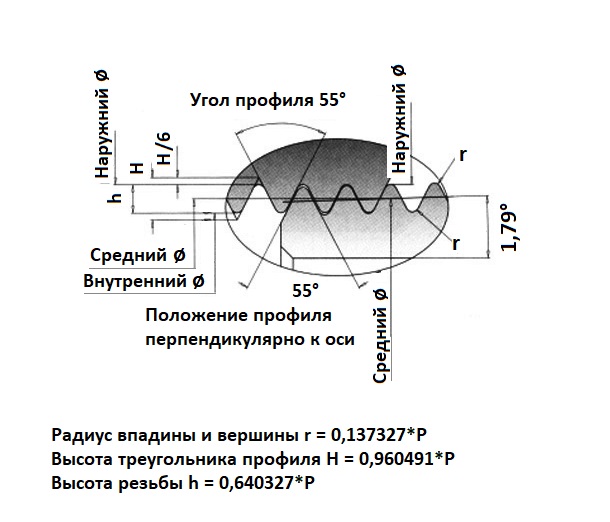
Rúrkové závity sa vyznačujú charakteristickou vlastnosťou – majú zaoblený vrchol profilu. Pri dodržaní noriem závitovania, veľkosť zaoblenia predstavuje 10% veľkosti polomeru závitu.
Pri takejto technológii závitovania je možné dosiahnuť výrazné zníženie vnútorných napätí na malej ploche kovu, ktorú zaberá závitový profil.
Stanovenými toleranciami GOST 6357, popri valcovom a kužeľovom závite sa predpokladá vyhotovenie metrického závitu na rúrach.
Tu štandardný uhol sklonu je 55°, čím je spôsobené zvýšenie počtu závitov na úseku, ktorý je svojou dĺžkou rovný úseku s iným typom závitu.
V dôsledku toho vzniká spojenie s vyšším stupňom tesnosti, ale pracnosť pri používaní takýchto spojení sa zvyšuje.
Existujúcimi normami GOST sa takisto umožňuje vyhotovenie oporného a lichobežníkového závitu na rúrach. V praxi sa však tieto druhy závitov nepoužívajú kvôli ich nízkej prevádzkovej pevnosti.
V inštalatérskych prácach sa používajú rôzne spôsoby spájania rúr. Výber metódy do veľkej miery závisí od materiálu potrubia a jeho “zóny zodpovednosti”. Závitové spájanie dielov sa odporúča používať na úsekoch, ktoré sú prístupné pre pravidelnú revíziu.
Informácie o alternatívnych spôsoboch spájania rúr sú uvedené v článkoch:
- Inštalatérske spôsoby spájania rúr: prehľad všetkých možných variantov prevedenia
- Spájanie plastových rúr s kovovými: rozbor spôsobov a príklady montážnych prác
- Spojenie medených rúr: inštrukcie a porovnanie rôznych montážnych technológií
- Napojenie na rúru bez zvárania: technológia vykonávania zváracích a vrezových prác.
Závery a užitočné video k téme
Všetky podrobnosti o rezaní závitu na rúrach v jednom videu:
Znalosti o vytváraní, prevádzke a údržbe závitových spojení na rúrach sú vždy aktuálne pre každého, kto sa venuje domácnosti, inštalatérstvu a ďalším inžinierskym komunikáciám.
Bez týchto informácií nie je možné kvalitne vykonávať opravy, modernizovať systémy potrubia, jednoducho udržiavať činnosť domácich systémov.
Máte čo doplniť, alebo máte otázky ohľadom rezania závitu na rúrach? Prosím, zanechajte komentáre k príspevku, ponúknite svoje spôsoby a efektívne nástroje na vytváranie závitu. Formulár na kontakt sa nachádza v dolnom bloku.
 Technológia zvárania polypropylénových rúr vlastnými rukami: prehľad spôsobov a špecifík
 Ako zariadiť krabicu na rúry na toalete: prehľad najlepších spôsobov, ako zamaskovať potrubie
 Ako skryť rúry v kúpeľni: prehľad najlepších spôsobov maskovania potrubia
 Spojenie plastových rúr s kovovými: rozbor najlepších spôsobov a montážnych nuáns
 Narezanie do rúry bez zvárania: prehľad technológie vykonávania narezávacích prác
 Rezanie rúr pod uhlom: výhody a nevýhody rôznych spôsobov + príklad vykonania prác
 Koľko stojí pripojenie plynu k rodinnému domu: cena organizácie dodávky plynu
 Najlepšie práčky so sušičkou: rebríček modelov a rady pre kupujúcich
 Čo je to farebná teplota svetla a nuansy výberu teploty žiaroviek podľa svojich potrieb
 Výmena plynovej kolóny v byte: dokumentácia výmeny + základné normy a požiadavky
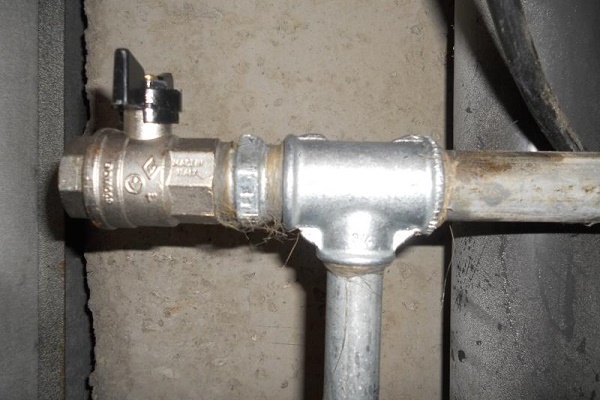
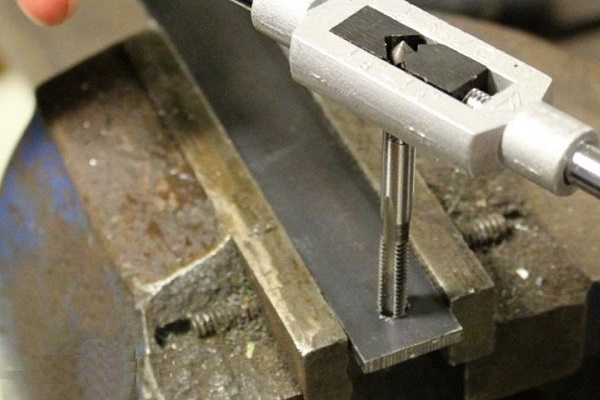
Závit na rúrach robím ručne pomocou závitníc. Mám ich celistvé. Nič zložité na tom nie je. Dôležité je mať zručnosti. Očistím rúru, upnem do zveráka a vezmem kľuku s príslušnou závitnicou. Otáčavými pohybmi postupne režem. Dôležité je narezať prvé 2 otáčky, potom to pôjde ľahšie. Nepoužívam to často, ale vo veľkom meradle samozrejme treba rezať klupom.
U mňa je všetko maximálne jednoduché. Rúra, zverák a závitnica. Myslím si, že platiť za rezanie závitu nemá žiadny zmysel, pretože všetko sa zvládne za jednu-dve minúty. Ak samozrejme nemáte zručnosti, tak si môžete kúpiť aj rúry s narezaným závitom, avšak “na mieste” podľa dĺžky takéto prírezy je ťažké vybrať, úprimne povedané, prakticky nemožné. Takže všetkým odporúčam kúpiť súpravu závitníc.
Dôležitý význam má kvalita rezného nástroja. Keď som kúpil prvý klup, dostal som závitnice (ako sa neskôr ukázalo) otrasnej kvality. Závit sa rezal s obrovským úsilím, mazal som rôznymi druhmi maziva (kvapalnými, plastickými) – málo pomáhali. A, šťastie, raz sa zlomila závitnica (klup). Rýchlo som kúpil novú… A ukázalo sa – ja som niekoľko mesiacov trhal pupok.
Dobrý učiteľ – skúsenosť, ale aj tak je lepšie najprv získať teóriu od znalého človeka. Ale mne sa taký nestretol.