Technológia zvárania polypropylénových rúr vlastnými rukami: prehľad spôsobov a špecifík

Chcete opraviť alebo vymeniť rozvody vyrobené z polymérových rúr? Súhlaste, že nie je vôbec zlé ušetriť na zavolaní majstra tým, že si nové potrubie zostavíte sami. Ale Vy neviete, ako možno spojiť jednotlivé prvky systému medzi sebou a čo k tomu bude potrebné.
V nami predstavenej stati je podrobne opísaná technológia zvárania polypropylénových rúr – vlastnými rukami ich dokáže spojiť každý začínajúci inštalatér. Povieme Vám, čo treba zohľadniť, ako používať zváračku na spájanie plastových prvkov. Poradíme, v akých prípadoch sa používajú iné metódy.
Na pomoc začínajúcemu majstrovi sme vybrali podrobné videá, ktoré demonštrujú krok za krokom proces vykonania zvárania polypropylénu, a foto-ilustrácie.
Obsah článku:
Rúry a pomocné prvky na montáž
Jednou z nesporných výhod polymérových rúr je jednoduchosť montáže.
Montáž prvkov možno vykonávať prakticky všade: ukladať otvoreným spôsobom na steny alebo umiestňovať skryto pod podlahou.
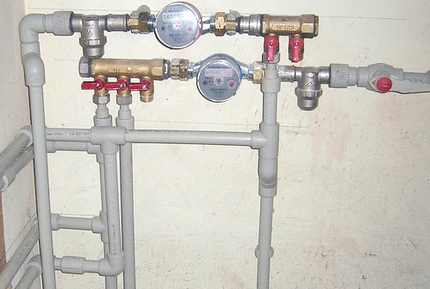
Polymérové rúry sa vyrábajú s priemermi od 20 do 110 mm. Pre domáce účely sa najčastejšie používajú výrobky s rozmermi 20/25/32/40 mm. Oblasť ich použitia určuje ukazovateľ nominálneho tlaku materiálu.
V označení na výrobku je označený písmenami «PN»:
- PN 10 – vyberajú na zriadenie studeného vodovodu.
- PN 16 – používajú na studenú vodu, ale s vyšším tlakom, a tiež pri zriaďovaní systému „teplá podlaha“.
- PN 20 – výrobky, ktorých jediným obmedzením je teplotný režim kvapalín prepravovaných cez ne. Nesmie prekročiť hranicu 75 °C.
- PN 25 – univerzálne výrobky používané na zriadenie „studených“ aj „horúcich“ systémov, ktorých teplota dosahuje hranicu 90 °C.
V predaji možno nájsť polymérové výrobky vybavené dodatočnou výstužou.
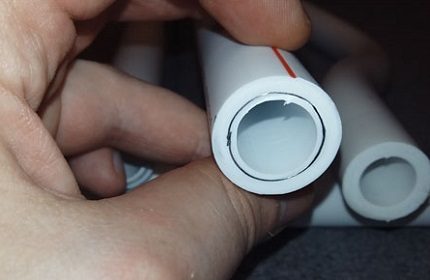
Hlavnou vlastnosťou polymérových rúr je nemožnosť ich ohybu.
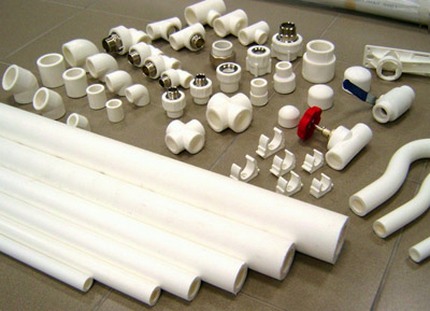
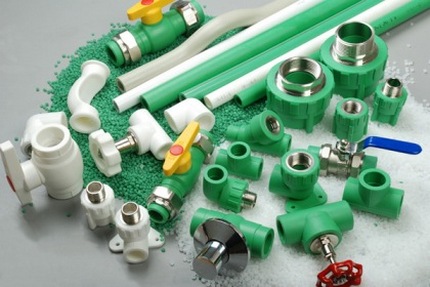
Preto sa všetky zmeny trasy kladenej magistrály uskutočňujú len z priamych úsekov, spojených medzi sebou pomocnými fitingovými prvkami:
- kríže – na možnosť odbočenia hlavného toku;
- T-kusy – rozbočovače tokov;
- spojky – na spojenie rúr na priamom úseku;
- kolená – na zmeny smeru potrubia.
Fitingy môžu byť vybavené zataveným kovovým závitom, ktorý umožňuje spojiť polymérové potrubie s kovovými prvkami.
Pri výbere pomocných prvkov treba brať za základ dva parametre: vnútorný prierez výrobkov a hrúbku ich stien. Tieto parametre musia zodpovedať technickým charakteristikám používaných polypropylénových rúr.
Spôsoby spájania polymérových rúr
Pri spájaní rúr vyrobených z polymérových materiálov sa v závislosti od podmienok montáže používa jeden z dvoch spôsobov:
- Zváranie – predpokladá zahriatie a spojenie roztavených koncov prvkov.
- Bez zvárania – predpokladá spojenie rúr pomocou kompresných fitiniek alebo realizáciou takzvaného „studeného“ zvárania.
Druhý spôsob montáže je výhodný v tom, že na jeho realizáciu nie je potrebné používať špeciálne vybavenie. Všetky práce je možné vykonať pomocou jednoduchého nástroja – lisovacieho kľúča.
Polypropylénovú rúru s hrúbkou steny nad 4 mm a priemerom nad 50 mm spájajú metódou stykového zvárania:
Nástroje na spájanie
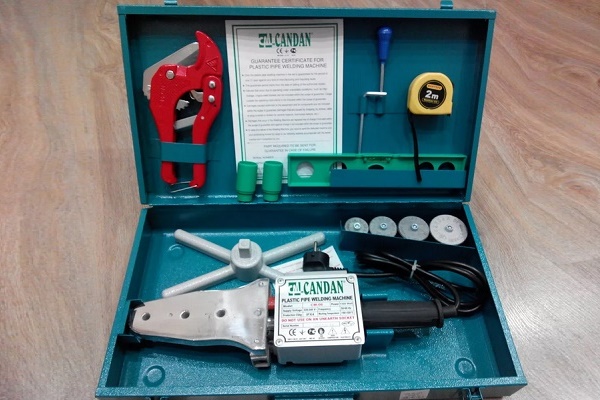
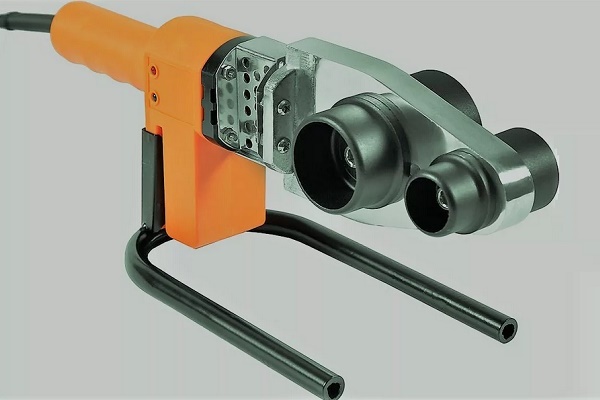
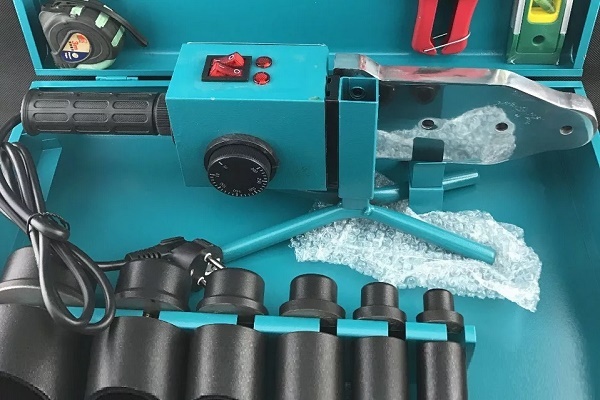
Hlavný nástroj používaný na spájanie plastových rúr je žehlička na zváranie. Je to akási spájkovačka pracujúca zo siete 220V. Princíp fungovania zariadenia je pomerne jednoduchý. Úlohu vyhrievacieho elementu žehličky plní zvárací trubkový ohrievač umiestnený v kovovom plášti.
Ten zohrieva dosku na požadovanú teplotu, ktorá rozohrieva nástavce. Za udržiavanie optimálnej teploty nástavcov zodpovedá termoregulátor. Zváraniu a typickým chybám, ktoré sa vyskytujú pri stykovaní polypropylénových rúr, je venovaný nasledujúci článok, s ktorým vám odporúčame sa oboznámiť.
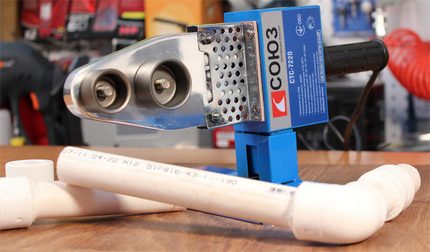
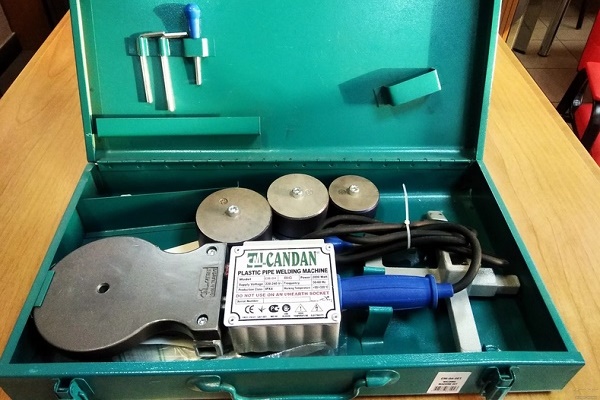
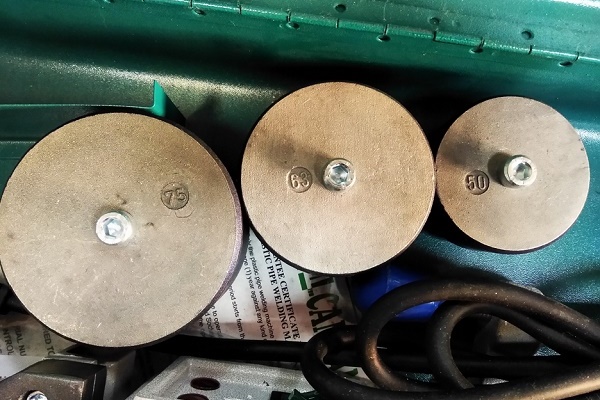
V súprave k žehličke sú vyhrievacie nástavce štandardných veľkostí. Rozohrievaním na určitú teplotu zmäkčujú polypropylén na viskozitu, ktorá zabezpečí tesné spojenie prvkov.
Nástavce sa vyberajú v závislosti od priemeru používaných rúr:
- 20. veľkosť – pre rúry s priemerom pol palca;
- 25. – pre výrobky s priemerom 0,75 palca;
- 40. – pre prvky s priemerom 1,25 palca.
Keďže cena takéhoto zváracieho prístroja je pomerne vysoká a používať ho musíte pomerne zriedka, nemá zmysel kupovať zariadenie. Nástroj je lepšie si vziať na deň-dva do prenájmu.
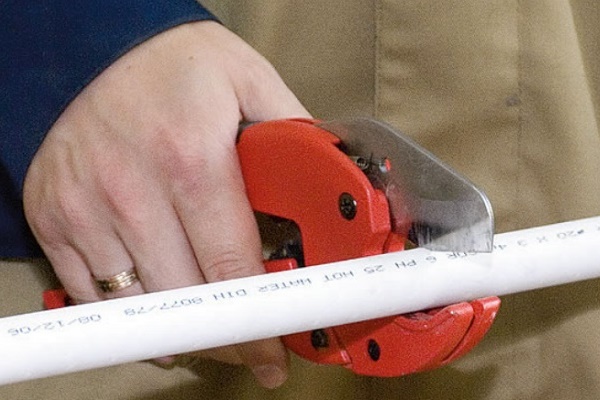
Pre vysokokvalitné rezanie a prípravu zváraných častí je najlepšie použiť špeciálny na to určený nástroj – rezač na rúry. S jeho pomocou možno dosiahnuť rovný, hladký a pekný rez.
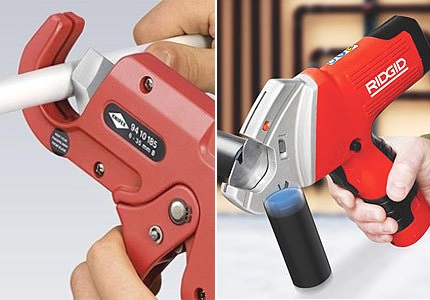
Pri absencii rezača na rúry možno prácu vykonať uhlovou brúskou alebo pílkou na kov. Jediné – na mieste rezu po takýchto nástrojoch zostáva ostrap. Ale nebude problém ho odstrániť očistením pásikom brúsneho papiera.
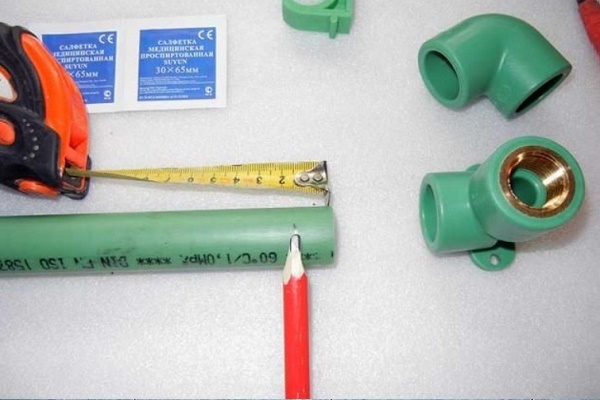
Okrem hlavných nástrojov na vykonanie prác budú potrebné aj:
- uholník;
- stavebné pásmo;
- obyčajná ceruzka alebo fixka.
Ak plánujete spájať rúry metódou „studeného“ zvárania, musíte vopred zakúpiť termoaktívne lepidlo vyrobené na báze polyesterovej alebo epoxidovej živice, alebo jeho termoplastický analóg vyrobený na báze kaučuku.
Základné etapy technológie zvárania
Kľúčovými podmienkami úspešnej montáže vodovodnej alebo vykurovacej sústavy z polymérov sú dôkladný výpočet potrebného materiálu a správne vykonané zváranie prvkov.
Etapa #1 — výpočet materiálu a komponentov
Aby ste si uľahčili prácu a minimalizovali tým chyby pri montáži, najprv je potrebné nakresliť schému budúcej sústavy, pričom na nej uveďte počet ohybov a vetiev. Pri výpočte množstva rúr ku každej dĺžke úseku treba pridať 25-40 mm, ktoré sa spotrebujú na „zvar“.
Ak ste ešte nezvárali polypropylénové rúry, skúsení odborníci odporúčajú dokonca zakúpiť niekoľko kusov rúr na predbežný tréning. Takéto náklady budú cenovo nízke a umožnia vyhnúť sa hrubým chybám pri montáži systému.
Zvláštnosťou polypropylénových rúr je nárast koeficientu lineárnej rozťažnosti pôsobením vysokých teplôt.
Výsledkom je, že pri zahrievaní alebo zvyšovaní tlaku vo vnútri systému sa rúry predlžujú a časom začnú prehýbať. Aby sa tomuto javu zabránilo, pri kladení úsekov dlhších ako 4-5 metrov bude potrebné použiť aj kompenzátory.
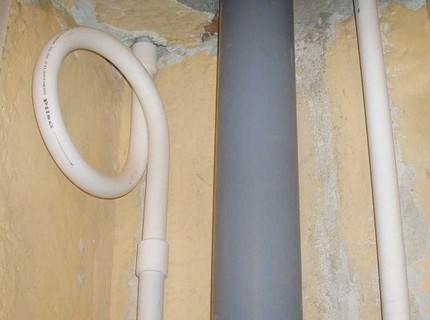
Kompenzátory sa inštalujú na horizontálne aj vertikálne úseky, montujú sa medzi dvoma pevnými podperami. V prípade potreby je možné zakúpiť aj kompenzátory špeciálnej úpravy, ktoré dokážu eliminovať lineárnu rozťažnosť na rohových ohyboch potrubia.
Zistíme, ako správne zvárať polypropylénové rúry, aby na miestach spojov nedochádzalo k únikom.
Etapa #2 — zváranie prvkov potrubia
Stručne povedané, podstata technológie zvárania polypropylénových rúr spočíva v tom, že pôsobením vysokej teploty sa konce spájaných prvkov zahrejú a pevným pritlačením k sebe spoja.
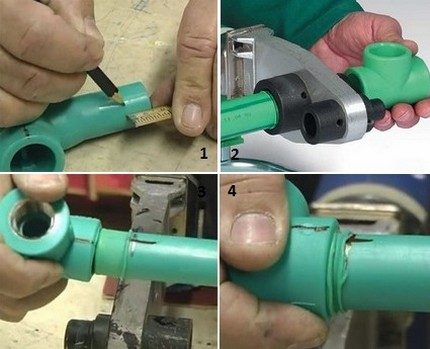
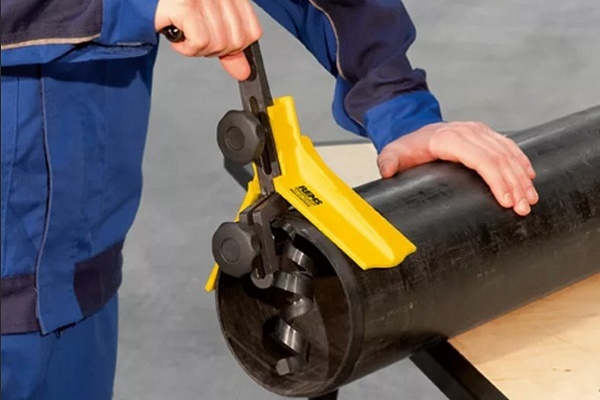
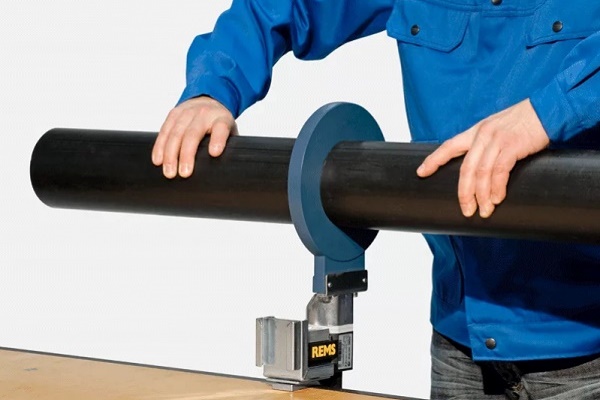
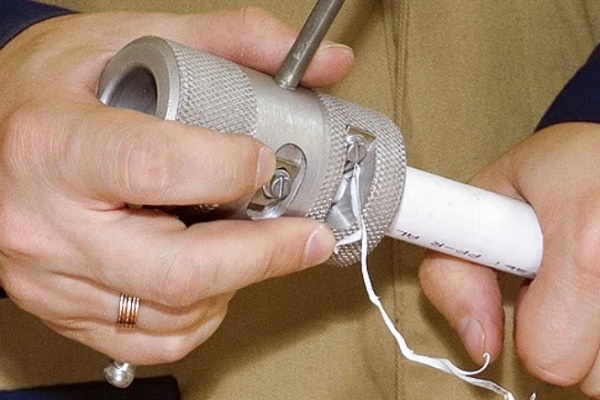
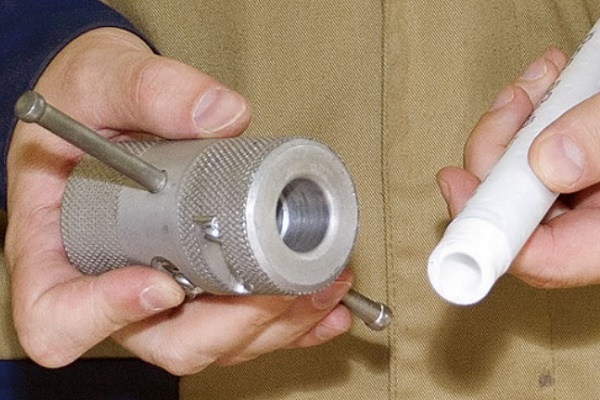
Pred začiatkom prác sa odrezané kusy rúr na uvedenú dĺžku zbavia nerovností a otrepov. Ak je v rúre vrstva vnútornej alebo vonkajšej fólie, je potrebné ju predčistiť pomocou čelného hoblíka vybaveného dobre nabrúsenými a nastavenými nožmi.
Pri vykonávaní čistenia pomocou odhrotovača je potrebné rúrku zasunúť do nástroja až na doraz.
Prácu pri zváraní plastových rúr svojpomocne vykonajte v tomto poradí:
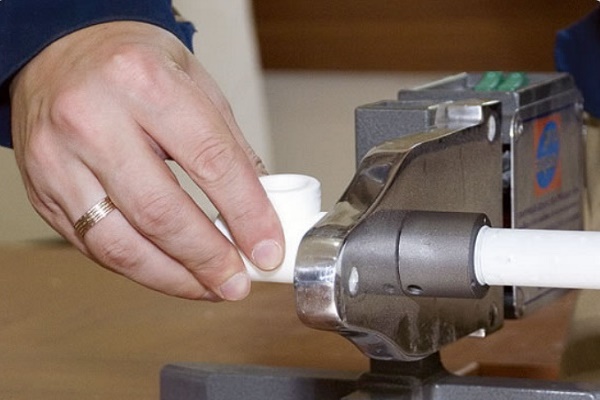
- Pripojte zváračku na PP rúry k elektrickému napájaniu, aby ste zohriali zariadenie na optimálnu teplotu 260–270 °C.
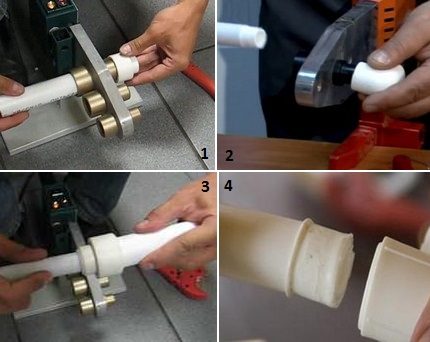
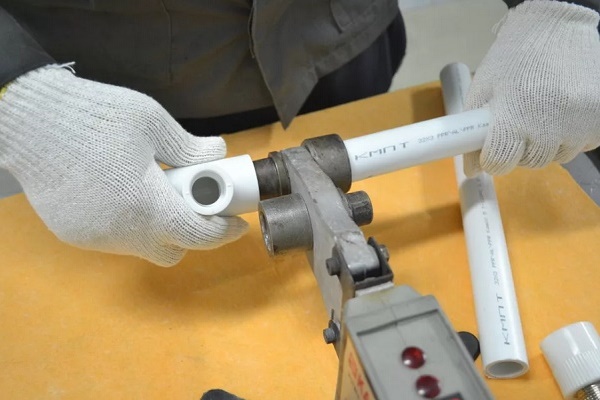
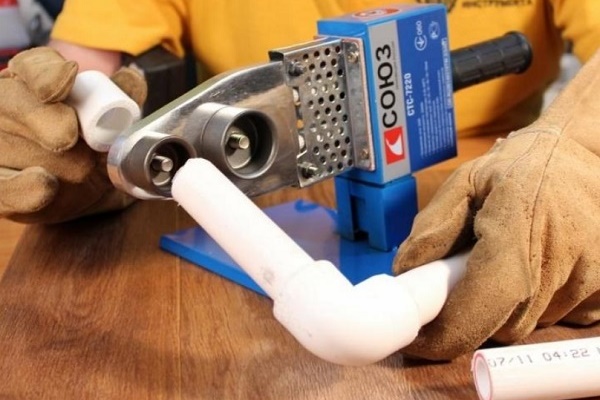
- Úseky rúr, ktoré sa majú spojiť, súčasne nasaďte na nástavce, pričom zaistite čo najrovnomernejšie vsunutie. Túto prácu vykonávajte rýchlo a s istotou.
- Po uplynutí času uvedeného v návode, kým sa tvarovky a konce rúr roztopia, vyberte prvky z vyhrievacích nástavcov.
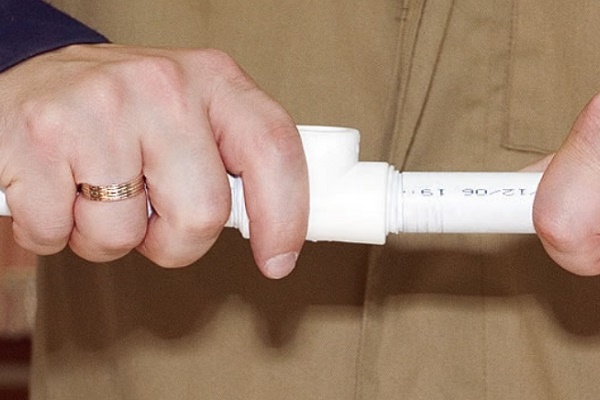
- Spojte roztavené konce navzájom, jemne ich do seba zatláčajte po dobu 15–20 sekúnd.
- Spojené diely nechajte v statickej polohe, aby šev úplne vychladol a spoj sa stal monolitickým.
Dĺžku ohrevu je možné určiť z priloženého návodu k zariadeniu alebo pomocou nižšie uvedenej tabuľky.
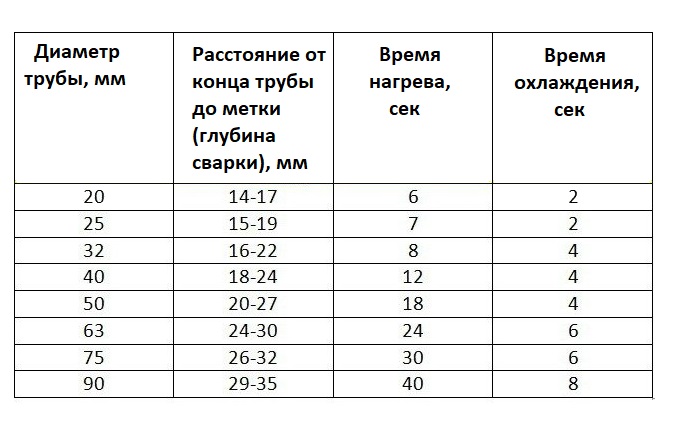
Zanedbať požiadavky na čas ohrevu uvedené v tabuľke nemožno. Nedostatočný ohrev nedokáže zabezpečiť spoľahlivé spojenie. Nadmerné prehriatie povedie k tomu, že polypropylén „vytečie“ a diely sa deformujú.
V dôsledku toho sa na vnútornom povrchu zvarových švov vytvoria výstupky, ktoré výrazne zmenšia priemer potrubia.
Po dokončení polymerizácie a stuhnutia, čo trvá približne 20 sekúnd, je spoj pripravený. Rovnakou technológiou sa zvárajú všetky nasledujúce uzly až do víťazného konca, kým vykurovací systém alebo polypropylénový vodovod nie je úplne zmontovaný.
Teplotné parametre vykonávania spájkovania PP rúr sú uvedené v článku, s ktorým by sa domáci majstri mali určite oboznámiť pred začiatkom prác.
Stručný foto-návod na zváranie PP rúr
Názorne si predstaviť postup prác pri montáži polypropylénového potrubia a spojovaní jeho častí pomôže nasledujúci výber postupných fotografií:
Typické chyby pri montáži
Hlavné chyby, ktorých sa dopúšťajú začínajúci majstri pri práci s polymérnymi výrobkami:
- Zohrievanie dielov. Počas zohrievania musia byť diely umiestnené v maximálne rovnej polohe. Najmenšie posunutie môže negatívne ovplyvniť prevádzkové parametre celého sanitárneho systému.
- Spájanie polymerizovaných koncov. Pri stláčaní roztavených koncov prvkov sa nesmú diely otáčať okolo svojej osi. To by mohlo viesť k tomu, že spoj nebude dostatočne pevný.
- Úprava súososti. Pri spájaní prvkov je povolená len ľahká úprava ich súososti, pričom trvanie postupu nie je dlhšie ako 1-2 sekundy.
Ešte jeden dôležitý bod: pri vpájkovaní tvaroviek s armatúrou je potrebné bezpodmienečne zohľadniť umiestnenie ventilov, aby sa im zabezpečil voľný plný chod.
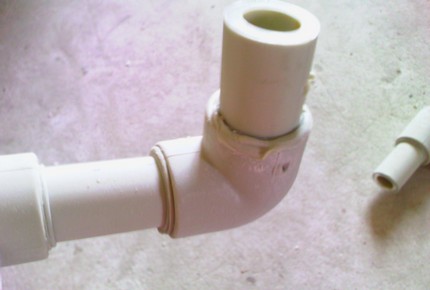
Ak po spojení prvkov vzniknú pochybnosti o kvalite nejakého šva, je lepšie miesto spoja vyrezať a znovu prerobiť.
Odstraňovanie defektov je lepšie vykonať v etape montáže konštrukcie, pretože výmena presakujúceho spoja v spustenej sústave je oveľa problematickejšia.
Montáž prvkov bez použitia zvárania
Použitie kompresných fitiniek a moderných lepidiel umožňuje vykonávať montáž polypropylénových rúr kvalitne, rýchlo a s minimálnymi materiálnymi investíciami.
Variant #1 — montáž kompresnej tvarovky
Na realizáciu tohto spôsobu spojenia bude potrebné zakúpenie kompresných fitiniek a použitie lisovacieho kľúča.
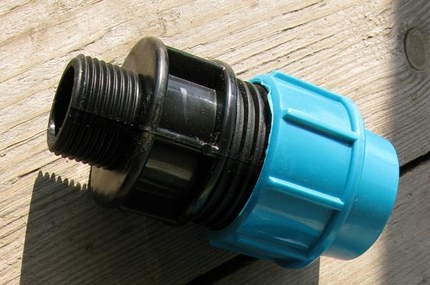
Montáž kompresnej fitinky zahŕňa tri základné etapy:
- Na koniec rúry zrezaný v pravom uhle a očistený od ostrapov sa nasadí modrá matica. Pri umiestnení upínacieho krúžku bielej farby je potrebné dať mu takú polohu, aby zosilnená časť smerovala k zadnej časti rúry.
- Rúra sa zasunie do fitinky až na doraz, pričom sa upínací krúžok posunie na maximum.
- Modrá matica sa dotiahne, najskôr rukou, a potom sa dotlačí pomocou kľúča.
Na montáž kompresných fitiniek nie sú potrebné špeciálne znalosti a zručnosti. Výrobky sa predávajú úplne pripravené na montáž. Ich inštaláciu je možné vykonať pri akýchkoľvek teplotných podmienkach.
Variant #2 — lepenie prvkov
Lepidlový spôsob sa používa na montáž vodovodu, ktorým sa plánuje dopravovať iba studenú vodu. Na použitie metódy „studeného“ zvárania bude potrebné použiť „agresívne“ lepidlo typu LN-915.
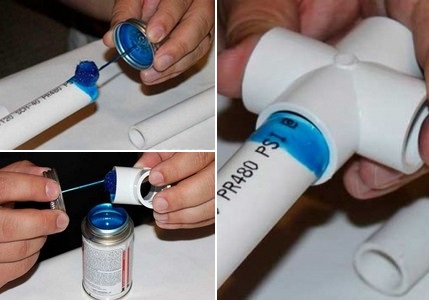
Na ochranu pokožky rúk pred náhodným zasiahnutím lepidla a „rozleptaním“ jeho účinnými zložkami je lepšie vykonávať manipulácie pri lepení v ochranných rukaviciach.
Postupnosť úkonov pri lepení výrobkov:
- Skontroluje sa súlad uhlov rezu spájaných úsekov a ceruzkou sa označia miesta na lepenie.
- Očistia a odmastia sa konce rúr, ktoré majú byť spojené.
- Na konce rúr a oblasť hrdiel fitiniek sa nanesie rovnomerná vrstva lepidla.
- Kusy rúry vkladáte do otvorov tvarovky, pričom sa orientujete podľa značiek urobených ceruzkou. Konštrukciu udržiavate v fixovanej polohe po dobu troch minút, potom obrúskom odstránite prebytočné hmoty.
- Spojené prvky vykladáte na rovnú plochu a nechávate ich 5–6 hodín až do úplného vyschnutia.
Vodu na kontrolu kvality zlepenia môžete pustiť až po 24 hodinách od dokončenia montáže.
Pri realizácii tejto technológie montáže PP rúr je dôležité dodržiavať dve základné podmienky: teplotný a vlhkostný režim. Všetky práce musíte vykonávať pri teplote vzduchu od +5 do +35 °C. Pri lepení v horúcom počasí by ste mali pracovať čo najrýchlejšie, aby lepidlo nestihlo vyschnúť pred dokončením montáže.
Závery a užitočné video k téme
O jemnostiach procesov zvárania a lepenia rúr sa môžete dozvedieť z nasledujúcich videí:
Video #1. Ako správne zvárať rúry:
Video #2. Montáž vodovodu bez zvárania:
Práce pri samostatnom spájaní polypropylénových rúr by nemali spôsobiť veľké ťažkosti ani začínajúcemu majstrovi. Stačí len jasne a svedomito dodržiavať všetky technologické normy. A potom vami vlastnoručne zmontované potrubie vás bude tešiť bezproblémovou prevádzkou.
Píšte, prosím, komentáre do bloku umiestneného nižšie. Pýtajte sa na sporné otázky, delte sa o informácie, ktoré by mohli byť užitočné pre návštevníkov stránky. Zanechávajte príspevky s vlastným názorom, uverejňujte fotografie k téme článku.
 Montáž polypropylénových rúr vlastnými rukami: technológia práce s PP potrubím
 Ako vyrobiť stoličku z polypropylénových rúr vlastnými rukami: podrobný návod na výrobu
 Montáž medených rúr vlastnými rukami: technológia inštalácie medeného potrubia
 Montáž kovoplastových rúr vlastnými rukami: technológia spájania a príklady rozvodu
 Spojenie plastových rúr s kovovými: rozbor najlepších spôsobov a montážnych nuáns
 Montáž rúr HDPE vlastnými rukami: návod na zváranie + ako ohnúť alebo narovnať takéto rúry
 Koľko stojí pripojenie plynu k rodinnému domu: cena organizácie dodávky plynu
 Najlepšie práčky so sušičkou: rebríček modelov a rady pre kupujúcich
 Čo je to farebná teplota svetla a nuansy výberu teploty žiaroviek podľa svojich potrieb
 Výmena plynovej kolóny v byte: dokumentácia výmeny + základné normy a požiadavky
Článok bude užitočný pre ľudí, ktorí nikdy nemali dočinenia s plastovými rúrami a spôsobmi ich spájania. Nie som v tomto začiatočník, ale mám otázku. Vznikol problém s autonómnym kúrením. Viníme netesnosť v systéme. Takže, môže sa polypropylénová rúra roztiahnuť pri zahrievaní systému, ale nedeje sa to po 30–40 minútach, ale až po 3 hodinách? Hovoria, že môže, ale ja si myslím, že je to poistka výrobcu. Poradte.
Dobrý deň. V prvom rade vám poviem, že treba používať vystužené rúry, ktoré majú oveľa nižší koeficient lineárnej rozťažnosti. Tiež je potrebné brať do úvahy skutočnosť, že PP rúry mäknú pri +140 °C, aj keď je deklarované, že znesú teplotu až do +170 °C.
Pre názorný príklad prikladám schémy a tabuľky:
– s koeficientmi lineárnej rozťažnosti;
– zmena dĺžky rúry pri zahrievaní od 0 do 60 °C (rôzne materiály);
– štruktúra vystuženej PP rúry.
Tieto informácie vám pomôžu pri riešení vašej otázky.
Áno, pri bežnom, závitovom spojení ho môžete vizuálne skontrolovať a v prípade netesnosti dotiahnuť alebo utesniť sám. Ale ako skontrolovať kvalitu zvarových spojov pri preberaní práce od majstra? Komu reklamovať, keď spojenie praskne počas vašej neprítomnosti a zaplaví všetky nižšie poschodia? Takéto práce by ste naozaj mali vykonávať sami.
Takže majster by mal sám skontrolovať kvalitu vykonanej práce. Aby ste sa uistili o spoľahlivosti všetkých spojov a funkčnosti komunikácií, vykonáva sa tlaková skúška vykurovacieho systému. Na stránke je celý článok na túto tému.
Takisto odporúčam vykonať podobný postup po výmene zariadení, prechodiek, tesnení. A vôbec, kontrolovať vykurovací systém pomocou tlakovej skúšky pred každou sezónou, aby ste nemali nepríjemné prekvapenia. V princípe na to bude stačiť obyčajné autočerpadlo na hustenie pneumatík, prechodka a manometer.