Inštalatérske spôsoby spájania rúr: prehľad všetkých možných variantov prevedenia

Aby systémy na dodávku vody a okruhy, v ktorých cirkuluje teplonosné médium, bezchybne plnili svoje vlastné povinnosti, ich komponenty musia byť odborne zmontované a správne spojené. Výsledok úsilia inštalatérov musí byť tesný, aby nespôsoboval problémy majiteľom a ich susedom. Súhlasíte?
Všetky aktuálne spôsoby spojenia rúr, ktoré zabezpečujú normálnu prevádzku systému, sú uvedené v nami ponúkanom článku. Podrobne sme opísali technologické varianty, závisiace od materiálu, z ktorého sú vyrobené spájané časti, a od kategórie potrubia. Naše rady vám pomôžu dosiahnuť ideálny výsledok.
Obsah článku:
Prehľad rozoberateľných inštalačných spojení
Všetky známe spôsoby spojenia rúr možno zaradiť do dvoch tried — rozoberateľné a nerozoberateľné. Rozoberateľné spojenia sú buď prírubové alebo muftové. Medzi nerozoberateľné metódy patria spojenia ako hrdlové, upínacie, zváranie natupo, lepené.
Spojenia, ktoré v prípade potreby možno rozobrať a potom vrátiť na miesto, výrazne zjednodušujú údržbu a opravu potrubí. Tieto spojenia sa používajú najmä pri vytváraní vnútorných komunikácií.
Výhodou spôsobu je jeho jednoduchosť pri vykonaní. Nepoužívajú sa tu žiadne chemické ani tepelné vplyvy. Poruchu potrubia spojeného touto metódou možno ľahko zistiť a odstrániť.
Tesné priliehanie pri inštalačnom spojení rúr sa zabezpečuje použitím špeciálnych dielov. Rozlišujeme 2 druhy spojení patriacich k rozoberateľnému typu: prírubové a fitinkové. Prvý sa používa, keď je potrebné spojiť rúry veľkého priemeru, a druhé sú vhodnejšie pre domáce potrubia.
S druhmi, charakteristikami a označením polypropylénových rúr a fitinkov používaných pri spojení vás oboznámi nasledujúci článok, ktorý vám odporúčame prečítať.
Fitingy používané v inštalačných systémoch sa inštalujú v kontrolných bodoch, na ohyboch, rozvetveniach. Sú liaté a kompresné. Z hľadiska funkčnosti možno vyčleniť nasledujúce druhy fitinov:
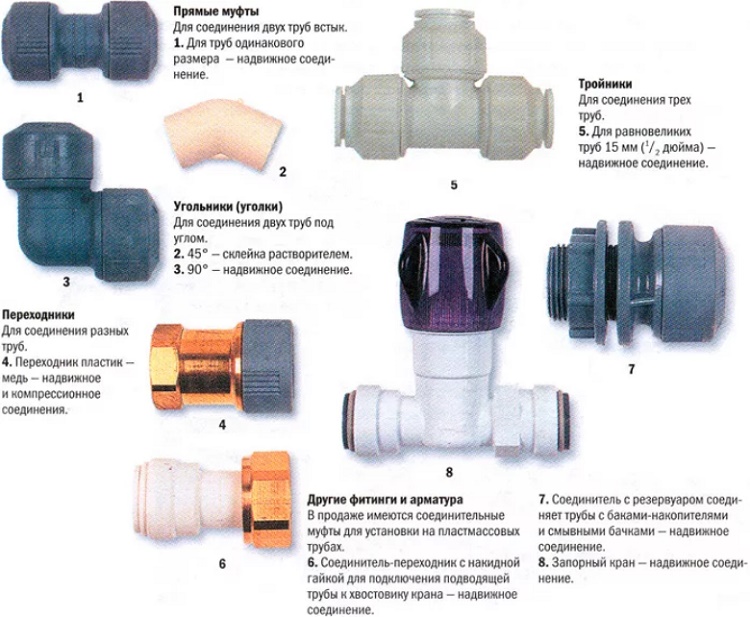
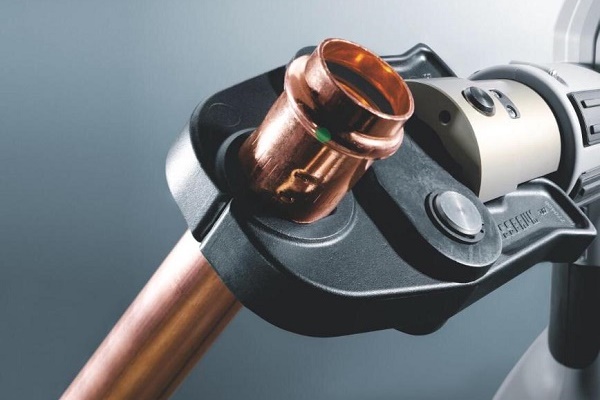
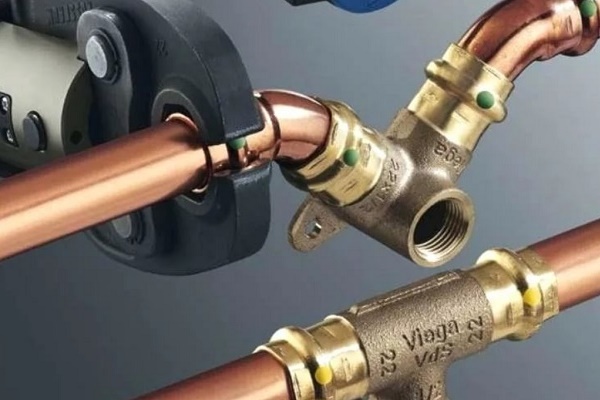
Sada tvaroviek sa vyberá v závislosti od špecifikácie konkrétneho potrubia. Podľa spôsobu upevnenia na rúru sú tvarovky upínacie, závitové, lisovacie, závitové, používané na spojenie zváraním a spájkovaním.
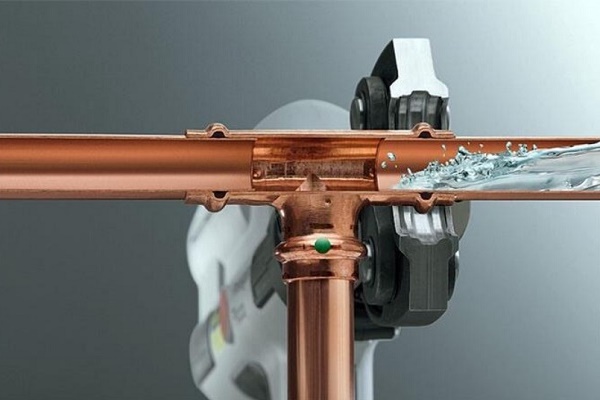
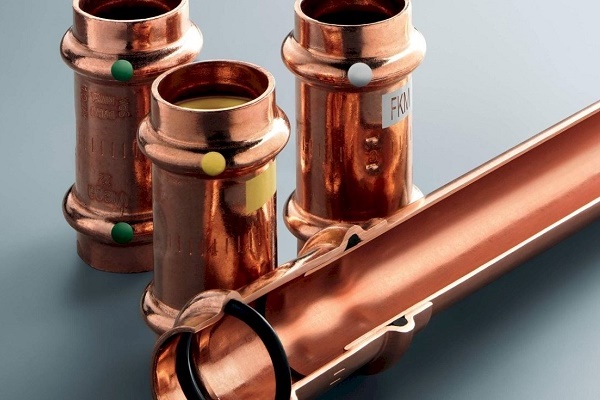
Vyrábajú tvarovky pre kovoplastové rúry, používajú sa na vytváranie kompresných a lisovacích spojov. Na spájanie polypropylénových rúr vyrábajú tvarovky používané ako na lepené spoje, tak aj na zvárané. Pre medené rúry vyrábajú tvarovky pre lisovacie spoje aj na spájkovanie.
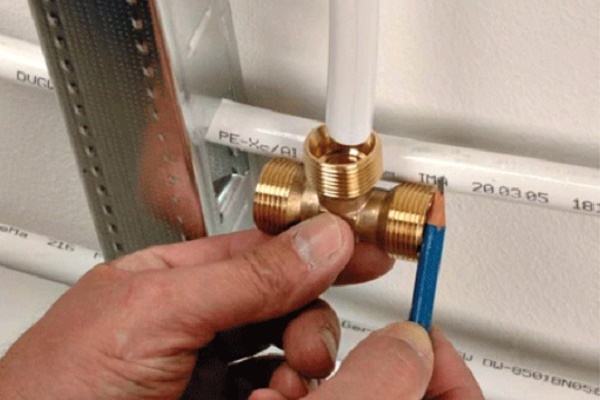
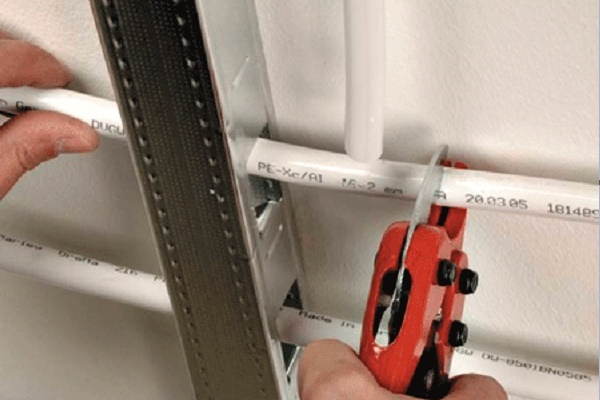
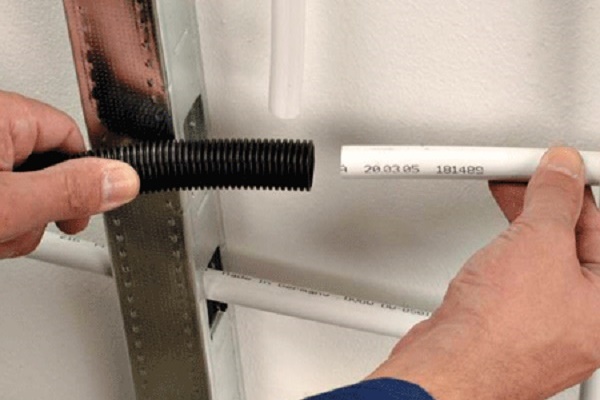
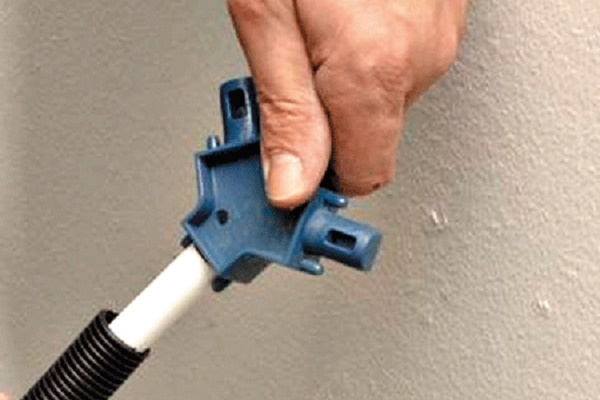
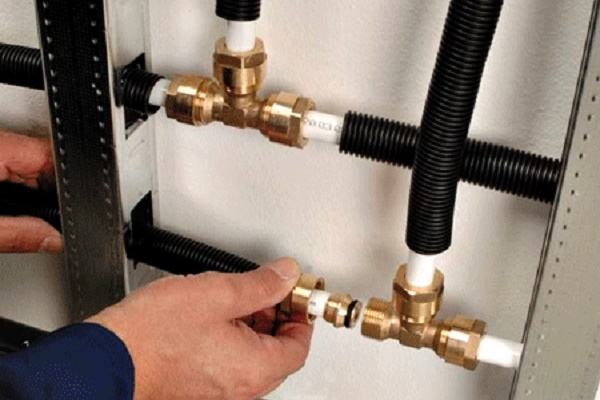
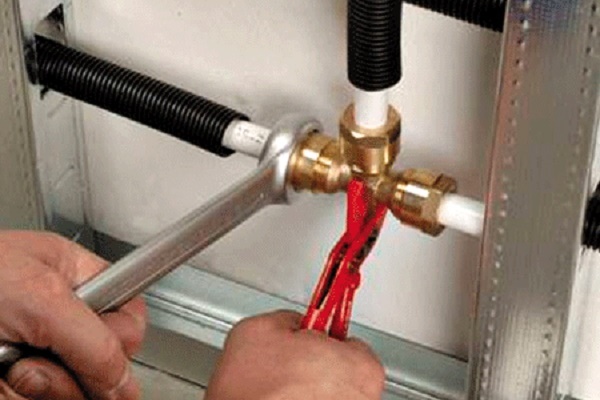
Proces montáže kovoplastového potrubia s použitím kompresných tvaroviek predstaví nasledujúci výber fotografií:
Hrdlový spôsob spojenia
Hrdlo je montážne rozšírenie určené na vytvorenie spoľahlivého spojenia. Princíp je založený na tom, že do rúry väčšieho priemeru sa vloží koniec rúry s menším prierezom. Spojenie sa utesní použitím tesnenia umiestneného v hrdle alebo lepením vodotesným prostriedkom.
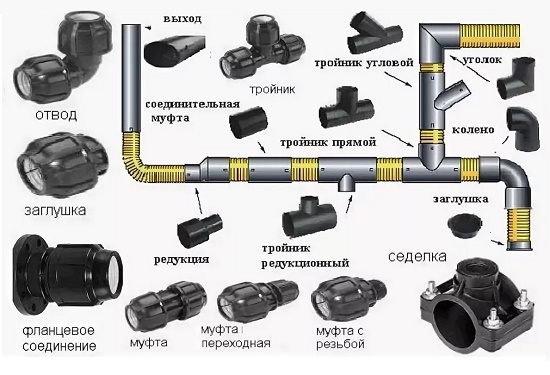
V závislosti od materiálu rúr a ich priemeru sa vyberá jeden z viacerých existujúcich variantov hrdlového spojenia: s tesniacim krúžkom, bez krúžku, zváraním, lepením.
Spojenie bez tesnenia krúžkom
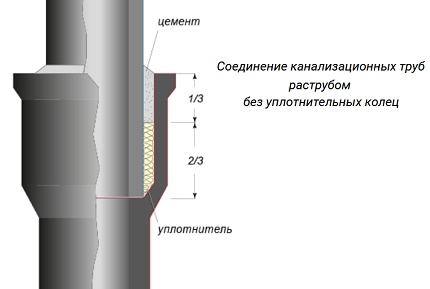
Spojenie bez tesniaceho krúžku sa najčastejšie používa pri liatinových rúrach. Vkladanú rúru skracujú, opracúvajú čelo tak, aby v ňom nezostali žiadne výstupky ani praskliny. Do hrdla sa vkladá chvostová časť spájanej rúry.
Vzniknutú medzeru vyplňujú povrazom z naolejovaného konope alebo ľanovými dechtovými prameňmi. Najprv tesnenie ukladajú do krúžku a zamačkávajú do hrdla, poklepkávaním kladivom na špeciálnu drevenú lopatku alebo skrutkovač. Pritom je dôležité dbať na to, aby sa konce materiálu nedostali dovnútra potrubia.
Pokračujú vo vrstvovom ukladaní tesnenia až do naplnenia hrdla na 2/3 jeho hĺbky. Pre poslednú vrstvu používajú nijako neošetrené tesnenie, pretože olej alebo živica zhoršia adhéziu pri vypĺňaní zostávajúceho priestoru v hrdle cementom.
Na získanie malty je potrebný cement tried 300 – 400 a voda na jeho rozmiešanie. Zložky sa odoberajú v pomere 9:1. Cement sa vtlačí do hrdla a prikryje sa mokrou handrou pre lepšie stuhnutie.
Niekedy namiesto cementu používajú azbestocementovú zmes, vyrobenú z cementu M400 a kvalitného azbestového vlákna v pomere 2:1.
Vodu pridávajú priamo pred ukladaním v množstve približne 11% hmotnosti suchej zmesi. Namiesto tesnení na báze cementu sa používa aplikácia bitúmenového, silikónového tmelu, hliny, ktorej poslednú vrstvu spevňujú nanášaním bitúmenu alebo olejovej farby.
Spojenie hrdlom s tesniacim krúžkom
Táto metóda sa pri zriaďovaní vnútrodomovej kanalizačnej systéme používa najčastejšie. Gumený krúžok, zovretý medzi hrdlom a vkladanou rúrou, poskytuje tesné spojenie. Preto je spôsob nielen jednoduchý, ale aj spoľahlivý.
Tesniaci krúžok do určitej miery vyrovnáva rozdiely osí medzi dvoma spájanými rúrami. Je to však len v prípade, že osi na každom metri zloženého potrubia sú posunuté o hodnotu nepresahujúcu hrúbku steny rúry.
Ak je táto podmienka porušená, zvyšuje sa pravdepodobnosť vzniku netesností v dôsledku nerovnomerného deformovania tesnenia.
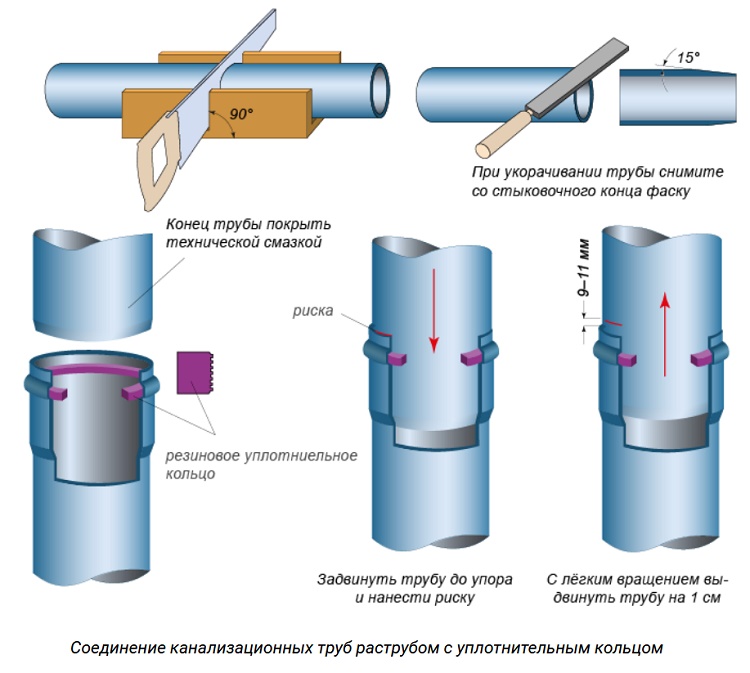
Na určenie hĺbky zasunutia voľného konca rúry do nátrubku sa tesniaci krúžok dočasne odstráni. Potom sa rúra vloží do nátrubku až na doraz a označí sa miesto, kde sa vkladaná časť dotýka nátrubku.
Pri montáži sa rúra mierne vysunie voči značke o 0,9 – 1,1 cm. Táto vzdialenosť umožní vyrovnať vnútorné napätia, ktoré vznikajú v systéme pri teplotných výkyvoch.
Pred vložením krúžku sa odporúča ponoriť ho do mydlovej vody a mierne stlačiť. To výrazne uľahčí jeho vloženie do vybrania nátrubku. S cieľom minimalizovať veľkosť skrivenia začali niektorí výrobcovia vyrábať tvarovky s uhlom 87° namiesto 90°. Rúra vchádza do nátrubku pod sklonom a krúžok sa neskriví.
Ak je potrebné spojiť rúry vyrobené z rôznych materiálov, používajú sa prechodové hrdlá. Rozmer hrdla, ako je vnútorný priemer, musí zodpovedať vonkajšiemu prierezu pripájanej rúry. V prípade spojenia nátrubku polymérovej rúry s liatinovou rúrou sa na koniec druhej nasadí dvojité tesnenie a namontuje sa hrdlo.
Zlepovanie častí plastového potrubia
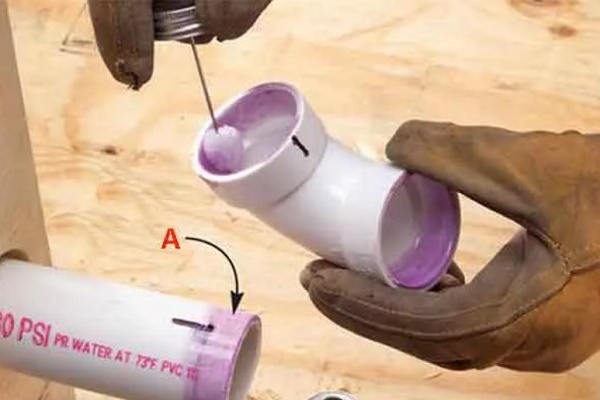
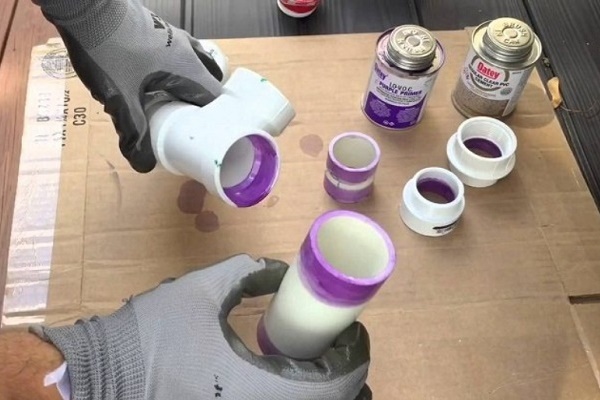
Metódou lepenia sa spájajú PVC rúry s nátrubkom. Pre lepšiu priľnavosť sa nátrubok zvnútra a koniec vkladanej rúry obrúsi brúsnym papierom, aby povrch zostal drsný. Ďalej sa zhotoví skosenie, ošetrené časti sa odmastia, pričom sa ako primer používa metylénchlorid.
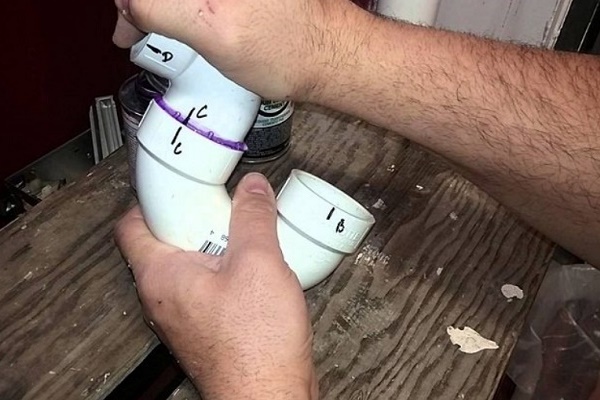
Pred vykonaním spoja sa skontroluje kompatibilita rúr. Rúra menšieho priemeru by mala do nátrubku vchádzať voľne, ale nie príliš. Potom sa čiarou označí hranica na nanášanie lepidla – to pomôže spojiť diely bez chýb.
Na povrchy spájaných prvkov – 2/3 vybrania nátrubku a tiež celý kalibrovaný koniec rúry – sa rovnomerne nanáša lepidlo v tenkej vrstve. Rúra sa vloží do nátrubku a otočí o štvrť otáčky, aby sa zlepšil kontakt medzi spájanými prvkami. Spojené časti sa držia, kým lepidlo nezatuhne.
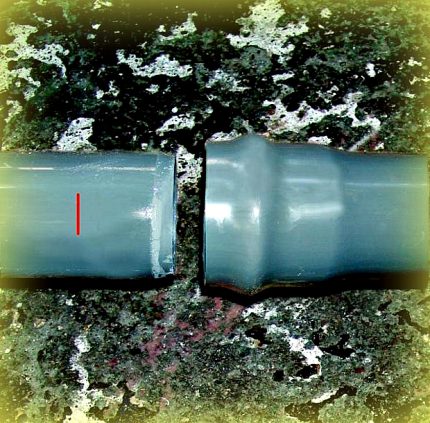
Celý proces trvá len 20-30 sekúnd. Ak sa na spoji objaví rovnomerná vrstva lepidla, okamžite sa odstráni pomocou čistej handričky. Od zlepenia po úplnú stabilizáciu spoja a skúšku tesnosti potrubia musí uplynúť najmenej jeden deň.
Na opravu existujúcich potrubí sa používajú tvarovky v podobe opravných spojok alebo výrobkov s predĺženým nátrubkom. Úsek rúry sa vyreže, na koncoch sa skosí hrana, na konce sa nanesie špeciálne lepidlo. Spojka sa nasadí na spodnú časť potrubia.
Na hornú časť potrubia sa nasadí spojka s dlhým nátrubkom až na doraz, ak je to potrebné, na ňu sa namontuje tvarovka. Spojka sa spolu s tvarovkou posúva nadol, kým sa nespojí so spodnou časťou potrubia. Posuvná spojka sa presunie nahor tak, aby zakryla miesto spoja.
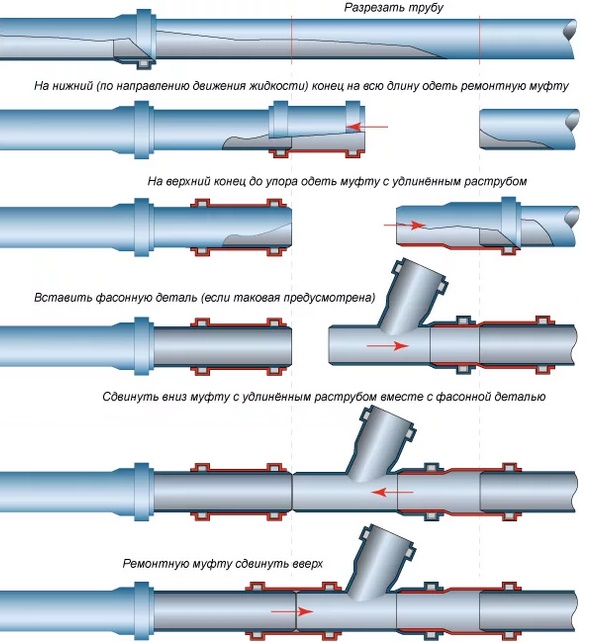
Ak aj po tomto dôjde k netesnosti, spoj sa vyplní silikónovým tmelom. Dole a hore sa určuje v závislosti od smeru pohybu prepravovanej látky.
Použitie kontaktného zvárania
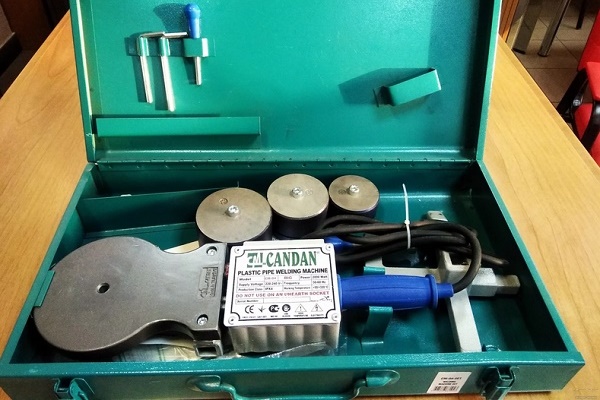
Na použitie tohto spôsobu spájania rúr je potrebné mať zváraciu aparatúru. Môže byť mechanická alebo ručná, ale musí byť vybavená špeciálnym nástrojom, ktorý ohrieva prvky na požadovanú teplotu.
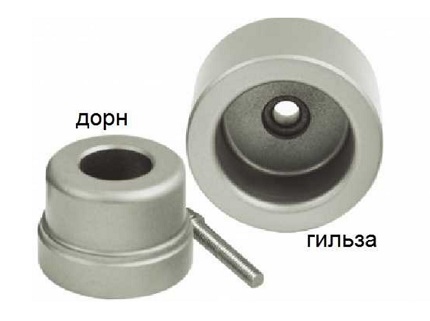
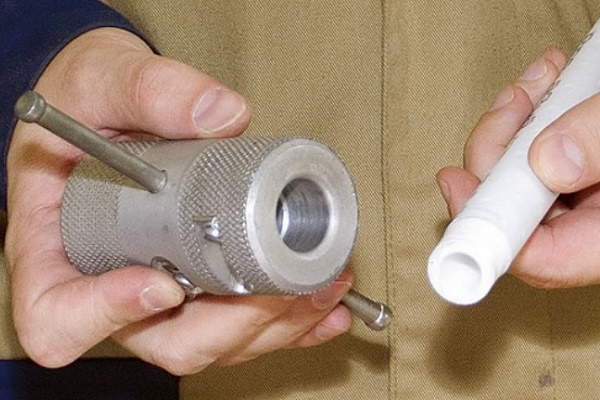
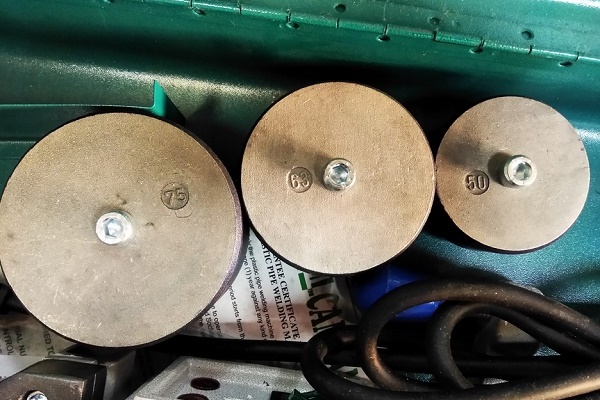
Pri použití nátrubkovej technológie pri spájaní rúr sa používa zariadenie mečovitého tvaru. Ide o súpravu vyrobenú z kovu, pozostávajúcu z objímky určenej na zohriatie vonkajšieho povrchu rúry a tŕňa (čapu), ktorý taví diel zvnútra.
Dôležitý moment – výber sady. Jej parametre musia zodpovedať priemeru zostavy.
Technológia hrdlového spojenia rúr s použitím kontaktného zvárania je jednoduchá:
- Na vkladanú rúru sa nasadí obmedzovacia objímka. Vzdialenosť medzi okrajom rúry a objímkou musí byť rovná hĺbke hrdla plus ďalšie 2 mm. Rozdiel medzi vnútorným priemerom objímky a vonkajším priemerom spájanej rúry musí byť 0,2 mm.
- Sada sa zohreje, pričom sa predtým nasadí na prístroj.
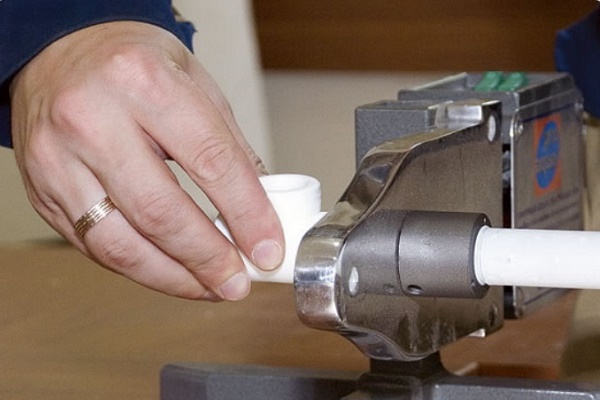
- Nasadí sa hrdlo na tŕň a hladký koniec rúry na objímku až na doraz.
- Vykoná sa ohrev po stanovený čas.
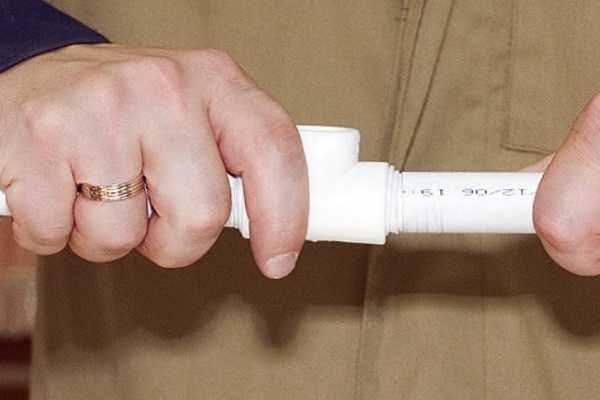
- Diely sa súčasne zložia zo sady a spoja sa, pričom sa držia proti posunutiu, kým roztavený materiál nestvrdne.
Zvarové švy sa kontrolujú, aby sa odhalili prípadné deformácie, dutiny, nerovnosti švu.
Na vonkajšom povrchu dielov nesmú byť defekty, ktoré vznikajú pri prekročení prípustnej teploty. Vizuálne by mal mať zvarový šev z vonkajšej strany tvar symetrického valčeka rovnakej šírky a rovnomerne rozloženého po obvode rúry.
Maximálna výška zvarovej húsenice na rúre s hrúbkou steny do 1 cm je maximálne 2,5 mm. Pre rúry, u ktorých tento rozmer presahuje 1 cm, je prípustná výška húsenice 3 – 4 mm. Okraje zvarového spoja môžu byť voči sebe posunuté najviac o 10 % hrúbky steny rúry.
Technológia zvárania PP rúr v podrobnostiach je uvedená tu. S obsahom nami ponúkaného článku odporúčame sa oboznámiť.
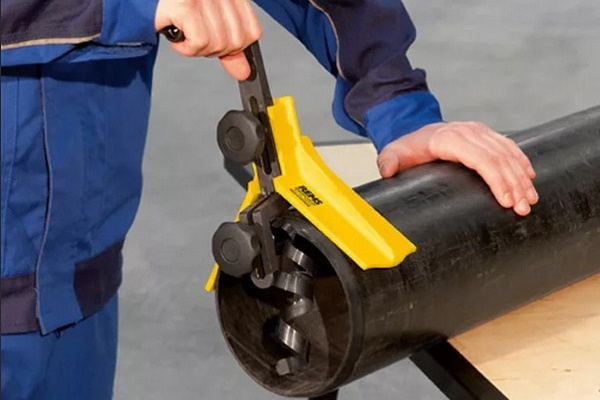
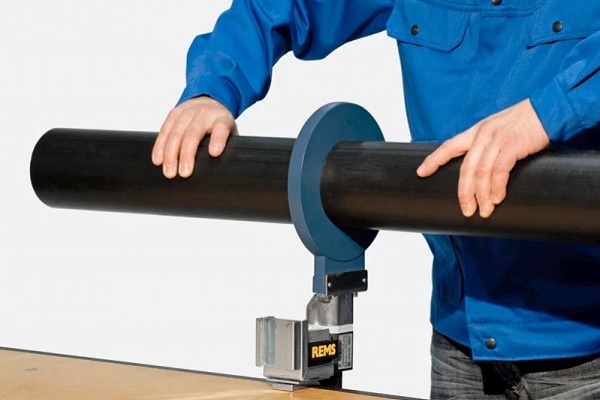
Zváranie polymérových rúr s priemerom viac ako 50 mm a hrúbkou steny viac ako 4 mm sa odporúča vykonávať na stacionárnom alebo mobilnom zariadení s diskovým vyhrievacím prvkom:
Použitie upínacieho fitingu
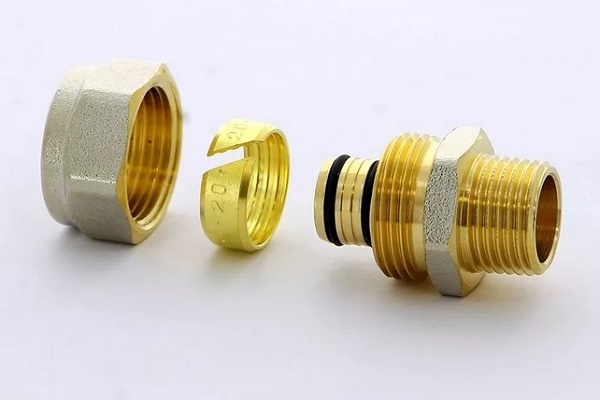
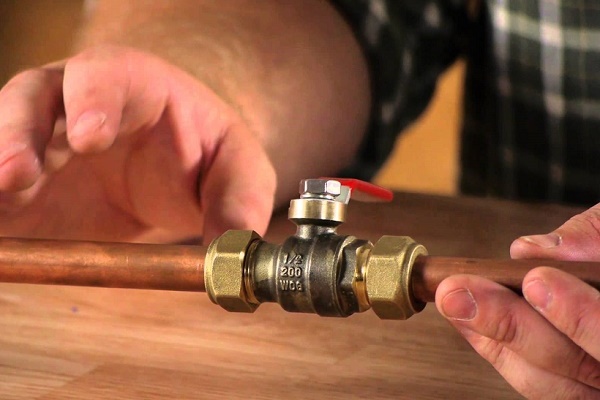
Pod pojmom cangového spojenia rúr sa rozumie použitie upínacej alebo cangovej tvarovky. S jej pomocou je možná realizácia variantu rozoberateľného spojenia prvkov potrubia vyrobených z rozdielnych materiálov. Osobitosti jej vykonania sú opísané tu. Upínacia tvarovka sa vyberá na základe typu a priemeru rúry.
Algoritmus spájania pre plastové rúry je nasledovný:
- Kalibrujú otvor potrebného úseku rúry pomocou kalibrátora a odstránia vnútorné skosenie pomocou skosovača.
- Rozoberú tvarovku odskrutkovaním matíc z čiel a odstránením kruhových tesnení z hrdiel.
- Nasunú prevlečnú maticu na koniec rúry, potom cangu tvarovky.
- Vložia driek tvarovky do vnútra rúry, pričom vyvinú silu, aby úplne vošiel.
- Rukou dotiahnu maticu na telo tvarovky.
- Zopakujú rovnaké manipulácie s druhou rúrou, potom spoja spájané časti a dotiahnu prevlečnú maticu, pričom nechajú 1–2 závity voľné.
Maticu dotiahnu opatrne, aby nepoškodili rúru. Počas procesu dochádza k deformácii upínacieho krúžku, vďaka čomu sa čelo rúry a bočná časť tvarovkového puzdra tesne pritlačia k sebe.
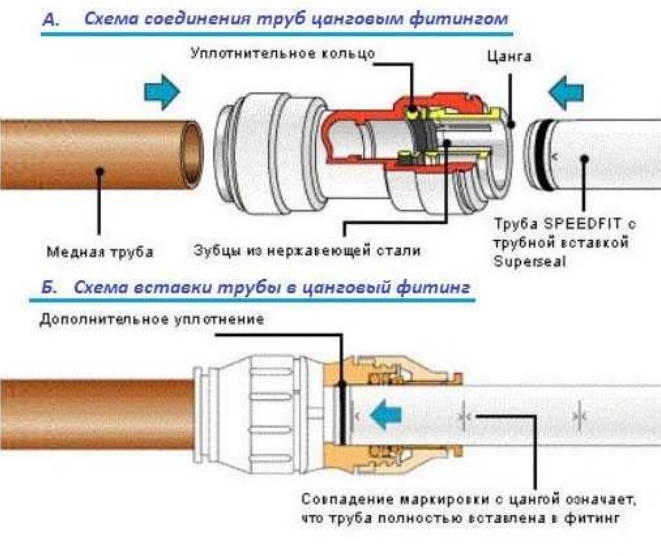
Skúsení inštalatéri odporúčajú pri uťahovaní upínacej matice prvé závity vykonať rukou a potom použiť nástrčný kľúč.
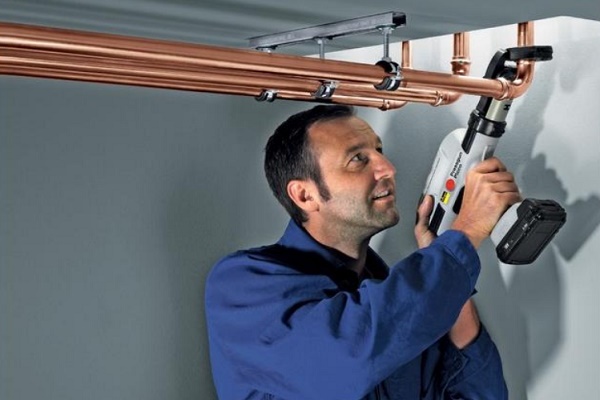
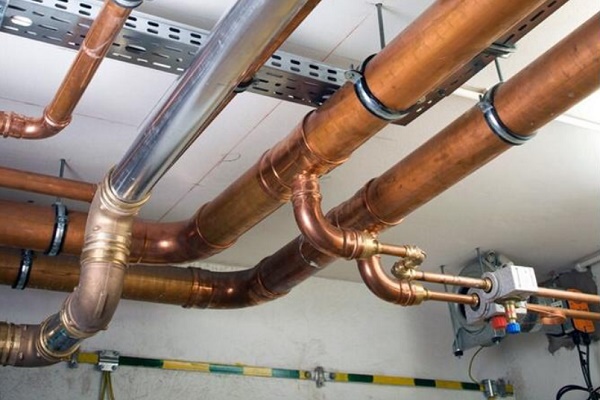
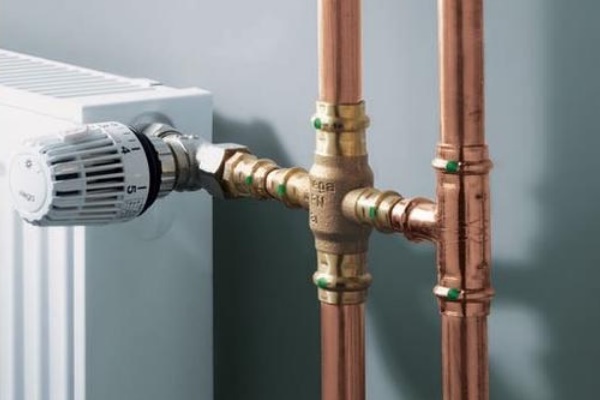
Cangové spoje sa prevažne používajú pri montáži medených potrubí:
Formovanie závitových spojení
Závitom sa nazýva špirálová alebo skrutková plocha, pomocou ktorej sa vykonáva závitové spojenie. Použitie závitového spojenia rúr v sanitárnych systémoch je klasickým spôsobom montáže.
Používa sa tam, kde je možné pravidelne kontrolovať miesta spojenia, pretože závit má tendenciu uvoľňovať sa vplyvom rôznych faktorov.
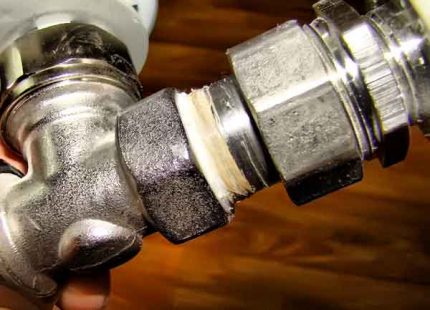
Existujú rôzne typy rúrového závitu. Každý z nich je charakterizovaný parametrami, ako je profil povrchu, na ktorý sa závit nanáša, smer, poloha a počet chodov závitu.
Do zoznamu najžiadanejších druhov rúrových závitov patrí:
- valcový alebo Whitworthov;
- kužeľový;
- okrúhla;
- NPSM
Prvý z nich sa označuje písmenom G, má 2 triedy presnosti. Profil vizuálne pripomína rovnoramenný trojuholník. Na vrchole je uhol 55⁰. Palcovým závitom sa spájajú úseky potrubia s priemerom do 6 palcov, na ktoré sú kladené osobitné požiadavky na tesnosť. Pri väčšom priemere sa používa zváranie.
Kužeľový závit palcového typu sa používa na kužeľové spoje a na vytvorenie kužeľových závitových spojov, ktoré sú vyrobené na vonkajšej strane a valcové na vnútornej strane rúry. Písmenom R sa označuje vonkajší závit, vnútorný — Rc, LH — ľavotočivý. Ako tesnenie slúži samotný závit plus tmel.
Na pripojenie často rozoberanej sanitárnej armatúry: vodovodných uzatváracích ventilov, miešačiek sa v podstate používa kruhový závit. Označuje sa symbolmi Kr.
V tabuľke sú uvedené základné parametre závitu pre rúru, ktorú je možné narezať vlastnými rukami. Dôležitou hodnotou pre palcový závit je jeho stúpanie. Je to vzdialenosť medzi susednými vrcholmi alebo žliabkami. Jeho hodnota po celej dĺžke zostáva nezmenená, inak by bol závit nefunkčný.
Profil závitu NPSM má tvar trojuholníka a uhol 60⁰. Rozmerový rad v palcoch — od 1/16 do 24. Tento závit amerického štandardu je druhom valcového závitu. Líši sa od domáceho len veľkosťou uhla profilu.
Závery a užitočné video k téme
Autor hovorí o nuansách a problémoch, ktoré vznikajú pri spájaní rúr počas montáže kanalizácie:
Spôsobom riešenia svojho problému sa delí autor tohto videomateriálu:
Správne spájať rúry je veľmi dôležité. Spojenie bolo vždy najslabším miestom potrubia. Ak je vykonané s chybami, potom ako dôsledok určite vzniknú úniky, upchatia a niekedy aj prasknutia rúr.
Preto skôr, ako začnete s vlastnou montážou sanitárneho potrubia, je potrebné preštudovať všetky existujúce spôsoby spájania. Ak sa vec zdá byť zložitá, vždy sa môžete obrátiť na inštalatérov.
Povedzte o svojich vlastných skúsenostiach získaných počas montáže sanitárnych systémov. Nie je vylúčené, že sú vám známe nuansy montáže a tvorby spojov, ktoré budú užitočné pre návštevníkov stránky. Píšte, prosím, komentáre do bloku umiestneného nižšie, zverejňujte fotografie s krokmi procesu, pýtajte sa.
 Spájkovanie polypropylénových rúr: pravidlá vykonávania prác a rozbor možných chýb
 Montáž kovoplastových rúr vlastnými rukami: technológia spájania a príklady rozvodu
 Rúry na polievanie na chate: porovnávací prehľad rôznych druhov rúr
 Technológia zvárania polypropylénových rúr vlastnými rukami: prehľad spôsobov a špecifík
 Ako sa zarezať do plastovej rúry: špecifiká prác a rozbor všetkých dôležitých detailov
 Svorky na upevnenie rúr: prehľad druhov a návod na montáž
 Koľko stojí pripojenie plynu k rodinnému domu: cena organizácie dodávky plynu
 Najlepšie práčky so sušičkou: rebríček modelov a rady pre kupujúcich
 Čo je to farebná teplota svetla a nuansy výberu teploty žiaroviek podľa svojich potrieb
 Výmena plynovej kolóny v byte: dokumentácia výmeny + základné normy a požiadavky
Je povinné pri vykonávaní závitových spojov používať tesnenie? Ak áno, ktorý je lepšie použiť? Ľan, fumačka alebo niť typu “Tangit”?
Tesnenie nie je potrebné všade, závisí od typu spoja. Čo sa týka toho, ktorý vybrať, ľan je minulé storočie, fumačku nie každý dokáže správne použiť, a aj to je skôr dočasná možnosť, oplatí sa použiť moderné polymérové a anaeróbne tmely.