Ako zvárať vertikálne a horizontálne švy elektrickým zváraním: podrobné pokyny

Elektrické zváranie je technológia spájania štruktúry kovov zahrievaním a tavením elektrickým oblúkom. Získalo široké uplatnenie v najrôznejších oblastiach národného hospodárstva, vrátane súkromného sektora.
V podstate týmto spôsobom možno vykonávať zváranie medzi sebou akýchkoľvek kovov, berúc do úvahy teplotu elektrického oblúka (7000-8000 stupňov). Ale predtým, ako pristúpite k tejto technológii, bude potrebné naštudovať, ako zvárať vertikálny zvar elektrickým zváraním, a oboznámiť sa s technikou vytvárania horizontálneho zvaru.
Obsah článku:
Zváracie zvary: všeobecné definície
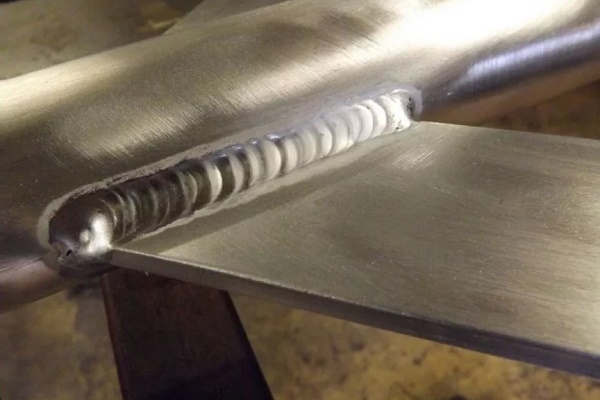
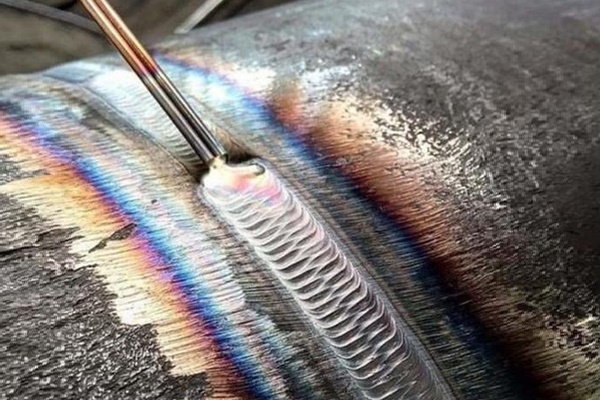
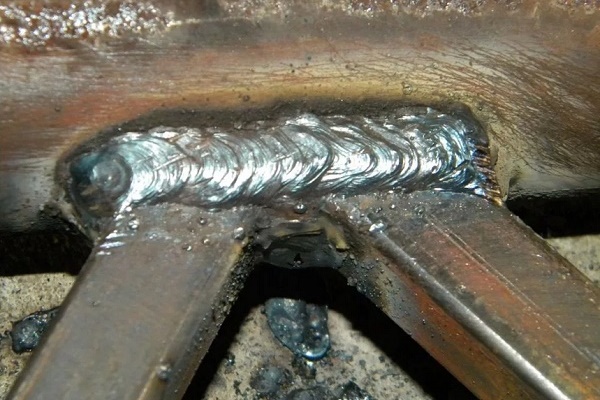
Technológia zvárania kovov je úzko spojená s pojmom – zvarový šev. Ten sa vytvára v procese tuhnutia kovu, roztaveného oblúkovým elektrickým zváraním.
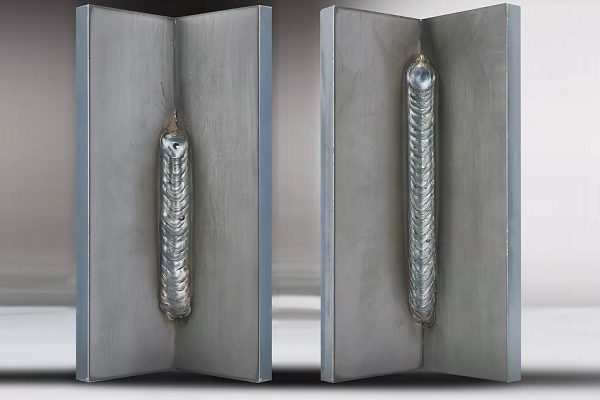
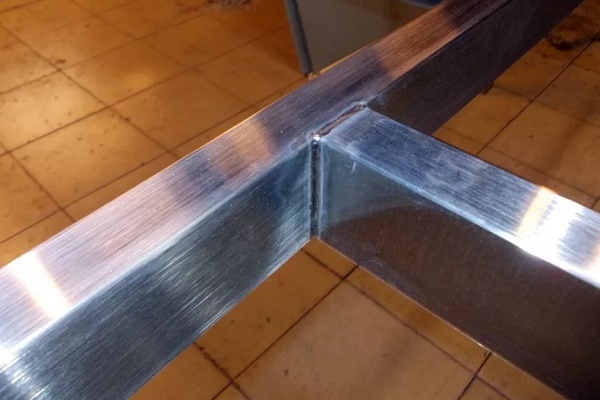
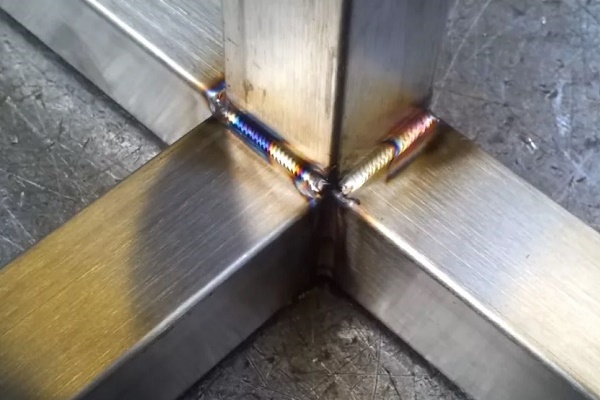
V závislosti od miesta vykonania zvárania môže byť zvar umiestnený horizontálne alebo vertikálne. Okrem toho, priestorové umiestnenie zvaru môže byť spodné, bočné, horné.
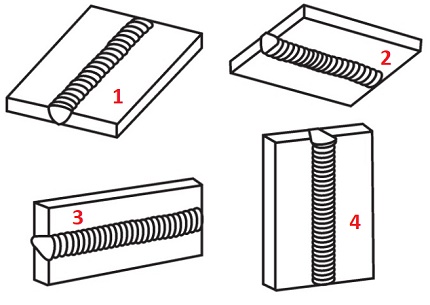
Najjednoduchšie a najľahšie na vykonanie sa považuje ukladanie zvarových švov v rovine dolného horizontu. V takýchto podmienkach roztavený kov pomerne ľahko podlieha kontrole.
Zostávajúce varianty umiestnenia švov v priestore (bočné a horné) sú považované za technologicky náročné na vykonanie, vyžadujúce si naštudovanie techniky zvárania, získanie príslušných skúseností.
Ako zvárať vertikálny zvar?
Zložitosť kontroly zvárania pri vytváraní zvislého švu je spôsobená bežným fyzikálnym javom – gravitáciou. Tá pôsobí na hmotu roztaveného kovu, ktorý je v tekutom stave a smeruje nadol.
Tu činnosť profesionálneho zvárača spočíva v tom, aby nedovolil roztavenej hmote odtrhnúť sa od miesta zvárania. Dosiahnuť takýto výsledok pomôže stabilne horiaci elektrický oblúk, udržiavaný na minimálne prípustnej vzdialenosti od konca elektródy po zvarovú kúpeľ.
Technika zdola nahor
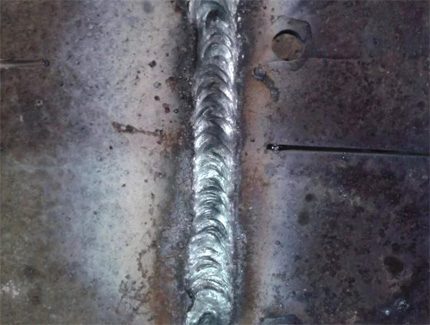
Zvislý spoj sa spravidla zvára pohybom elektródy v smere od dolného bodu k hornému. Takáto trasa zabezpečuje stabilnejšiu kontrolu a elektrický oblúk spoľahlivo drží kúpeľ s taveninou, čím zabraňuje roztekaniu. Práve prechodom zdola nahor sa podarí vytvoriť maximálne kvalitný zvislý šev.
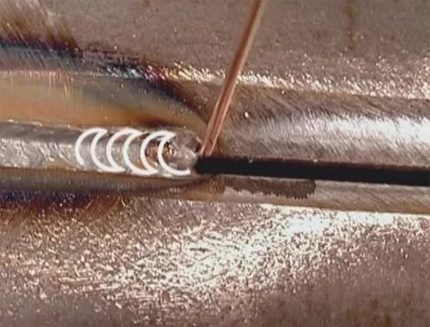
Samozrejme, pred začiatkom zvárania zvislého švu je potrebné pripraviť hranice spoja, opracovať ich v súlade s technickými požiadavkami. Zvárací prístroj treba nastaviť podľa podmienok zvárania (nastaviť prúd, vybrať elektródu).
Spočiatku sa pozdĺž línie spoja urobí niekoľko bodových „prichytávok“ – zváranie krátkym švom (1 – 2 cm). Cieľom takýchto úkonov je vylúčiť počas zahrievania posun zváraných častí v dôsledku tepelnej deformácie.
Keď sa robí zváranie spoja vertikálne, uhol držania elektródy voči rovine, na ktorú bude šev ležať, sa udržiava v rozmedzí 45-90º.
Inštrukcia zvárača stanovuje nasledujúce kroky:
- Kontaktom elektródy s kovom sa zapaľuje oblúk.
- Robí sa «prichytávky» v 3-4 bodoch po línii spoja od jej stredu k okrajom.
- Zváranie začína v dolnom bode línie spoja.
- Pohyb elektródy smeruje nahor, zvarová vaňa sa udržiava v pracovnej zóne.
Posúvať elektródu treba miernou rýchlosťou. Hlavné rýchlostné kritérium – tvorba optimálneho množstva taveniny zvarovej vane.
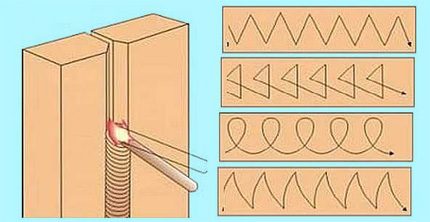
Súčasne s vertikálnym pohybom elektródy sú prípustné priečne cik-cakové pohyby „polmesiacom“, „stromčekom“ alebo iným „vzorom“. Ale technika priečneho pohybu sa javí aktuálna len na kovoch s hrúbkou steny väčšou ako 4 mm.
Zvárať kov vertikálnym švom sa odporúča jedným prechodom bez zastavenia. Pre začínajúcich zváračov je v tom zložitosť. Avšak skúsenosť sa získava rýchlo.
Technika zhora nadol
Skúsení zvárači bez námahy ukladajú vertikálny šev pohybom elektródy zhora nadol. V čom spočíva trik vykonania takejto operácie?
Všetko je jednoduché: pri zapaľovaní elektrického oblúka sa elektróda nastaví voči pracovnej rovine pod uhlom 90º. Hneď ako sa kov v bode vzniku oblúka začne roztápať, uhol nastavenia elektródy sa zmení na 15-20º, mierne spúšťajúc držiak.
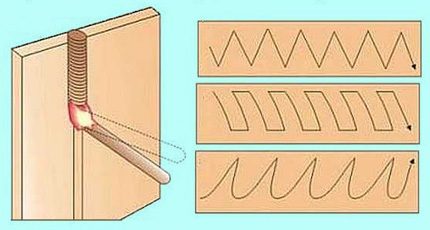
Vedenie elektródy po línii spoja hrubostenných kovov sa tiež vykonáva priečnymi cik-cakmi „pílovitého“ alebo „obdĺžnikového“ tvaru. Niektorí zvárači používajú metodiku „vlnovitého“ rozdeľovania taveniny.
Medzitým, spôsob formovania vertikálneho švu v smere zhora nadol sprevádzajú veľké ťažkosti pre zvárača. Avšak podľa názoru mnohých špecialistov, zváranie v takejto podobe dáva lepší výsledok z hľadiska kvalitatívnych ukazovateľov.
Technológia zvárania horizontálneho zvaru
Špecifikácia zvárania horizontálneho švu je prakticky rovnaká ako pre vertikálny. Technické nuansy – opäť manipulácia s uhlami nastavenia elektródy.
Smer pohybu v procese zvárania častí na spoji môže byť zvolený od jeho krajného ľavého bodu po krajný pravý bod alebo naopak. Konkrétny výber smeru určuje zvárač, vychádzajúc z miery osobného pohodlia.
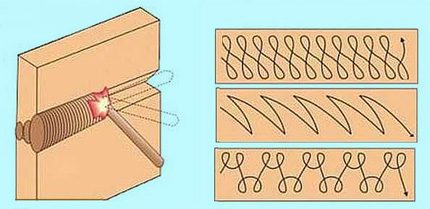
Ako však správne zvárať horizontálny šv elektrickým zváraním, aby sa vylúčilo vytekanie taveniny z dráhy v dôsledku pôsobiacej gravitácie?
Tu musí zvárač zvoliť takú polohu elektródy, pri ktorej je sila horenia elektrického oblúka rovnocenná sile tiaže kvapiek kovu. Možno bude potrebné nastaviť intenzitu prúdu a experimentálne nájsť optimálnu rýchlosť pohybu elektródy.
Zvyčajne sa horizontálny šv zvára nepretržite až do úplného dokončenia. Ak sa však nedarí udržať pod kontrolou taveninu (zváraciu vaňu), možno sa pokúsiť zmeniť techniku – prejsť na pohyb s periodickým zhasínaním oblúka.
Všetky tieto jemnosti sa získavajú s nadobudnutím skúseností pri vykonávaní zváračských prác. Preto sa netreba zúfať, ak sa od prvých pokusov nič nedarí.
Formovanie horizontálneho švu potrebnej šírky a hĺbky prieniku sa spravidla dosahuje opatrným priečnym pohybom horiaceho konca elektródy od okraja jednej spájanej súčiastky k okraju druhej.
Pri zváraní kovov do hrúbky 4 mm sa používajú rôzne varianty „vzoru“ priečneho pohybu elektródy. Neexistujú žiadne konkrétne odporúčania v tomto smere. Hlavné je dosiahnuť požadovanú šírku švu a hĺbku prieniku.
Elektrický oblúk: kontrola optimálnej dĺžky
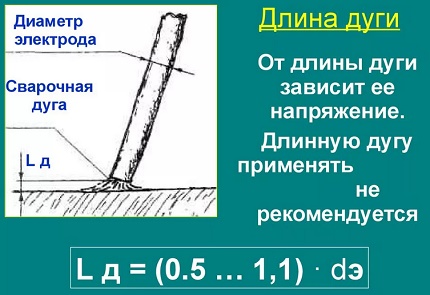
Veľkosť medzery medzi horúcim koncom elektródy a rovinou kovu, dostatočnú na vytvorenie elektrického výboja, nazývame dĺžkou oblúka. Jedným z hlavných základov inštrukcie zvárača je kontrola optimálnej dĺžky oblúka.
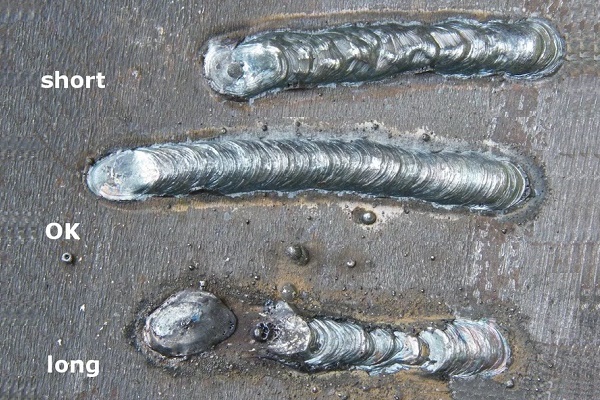
Teoreticky pri režime zvárania možno dosiahnuť tri oblúkové medzery:
- krátky (1 – 1,5 mm);
- dlhý (3,5 – 6 mm);
- normálny (2 – 3 mm).
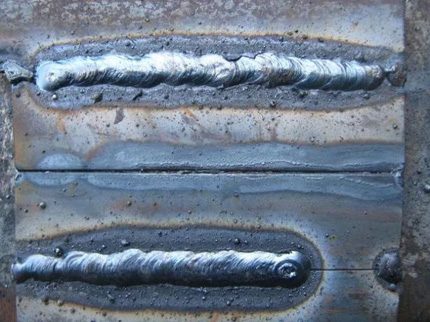
Pre režim horenia krátkeho oblúka je charakteristické nedostatočné prehriatie kovu na šírku. Na okrajoch švu sa v takýchto prípadoch pozoruje takzvaný „podrez“ – malé prehĺbenie. Prítomnosť takéhoto defektu svedčí o nízkej kvalite zvarového švu.
Režim zvárania dlhým oblúkom sa spravidla sprevádza jeho periodickým zhasínaním. Tu sa pozoruje malé prehriatie kovu do hĺbky. O dobrej kvalite švu tiež nemožno hovoriť.
Takto zostáva jediná možnosť, na ktorú by sa mal začínajúci zvárač orientovať – normálna dĺžka oblúka, ktorá by nemala presiahnuť Ld = 0,5-1,1 * D_e (Ld – dĺžka oblúka; D_e – priemer elektródy).
Riadenie polohy elektródy
Zvárací proces môže byť vykonávaný pri polohe elektródy uhlom dopredu, uhlom dozadu, pravým uhlom. Použitím ktoréhokoľvek z týchto troch technologických postupov je zvárač schopný vytvárať zvary v rôznych podmienkach výroby prác.
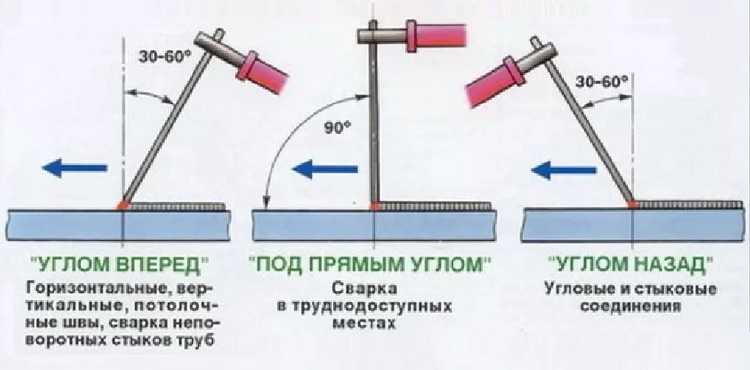
Tak, spôsob «uhlom dopredu» sa tradične používa na spájanie prvkov horizontálnymi a vertikálnymi zvarmi v podmienkach horného umiestnenia dielcov v priestore (stropné zváranie). Rovnaká technika sa úspešne používa na zváranie neotočných spojov rúr alebo pri stavbe domácej pece z plynovej fľaše.
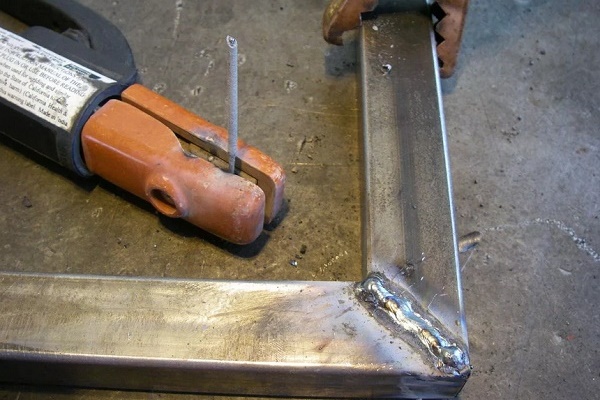
Držiac elektródu presne v pravom uhle (90º), zvárač zabezpečuje vykonávanie prác v ťažko prístupných miestach. Nakoniec, technika «uhlu dozadu» umožňuje kvalitne vykonávať zváracie práce na rohových spojoch.
Nastavujúc elektródu «uhlom dopredu», zvyčajne pracujú s tenkostennými kovmi. V takejto polohe elektródy získavajú široký zvar malej hĺbky. Na hrubostenných kovoch sa naopak snažia aplikovať techniku «uhlom dozadu», zabezpečujúc zohriatie kovu do dostatočnej hĺbky.
Parametre prúdu a pohyb elektródy
Hodnota sily prúdu a rýchlosť pohybu elektródy – významné faktory ovplyvňujúce kvalitu zvaru. Zváranie veľkými prúdmi je sprevádzané zohriatím kovu do veľkej hĺbky, čo umožňuje zvyšovať rýchlosť pohybu elektródy. Pri podmienke optimálneho pomeru prúdu a rýchlosti pohybu elektródy získavajú rovnomerný kvalitný zvar.
Tabuľka zhody prúdu, elektródy, hrúbky kovu
| Sila prúdu, A | Priemer elektródy, mm | Hrúbka kovu, mm |
| 35-50 | 1,6 | 1-2 |
| 45-80 | 2 | 2-3 |
| 65-100 | 2,5 | 3-4 |
| 85-150 | 3 | 4-5 |
| 125-200 | 4 | 5-6 |
Pri pohybe elektródy určitou rýchlosťou je potrebné zohľadniť veľkosť výkonu oblúka. Nadmerne rýchly posuv elektródy pri malom výkone nedokáže zabezpečiť dostatočnú teplotu zohrievania.
Ako výsledok – nepodarí sa prevariť kov do potrebnej hĺbky. Zvar jednoducho «ľahne» na povrch, sotva «chytiac» okraje hrán.
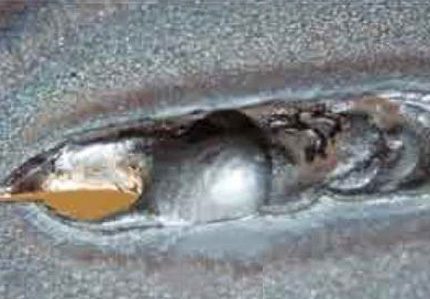
Naopak, pri podmienkach nadmerne pomalého posuvu elektródy vznikne atmosféra prehriatia, čo hrozí deformáciou kovu na línii zvárania. Ak majú kovové prvky tenkú štruktúru, výkonný oblúk jednoducho prepáli kov.
Úspešne si môžete zacvičiť v oblasti začínajúceho zvárača a zdokonaliť zručnosti pri vykonávaní zvarov pri výrobe pece na odpadový olej, ktorej základom tela je kovová rúra. Odporúčame sa oboznámiť s užitočnými informáciami.
Inštrukcie pre začínajúceho zvárača
Zváračské práce môžete vykonávať len za podmienky použitia zodpovedajúcej výstroje.
Štandardná súprava obsahuje:
- Bundu, nohavice, rukavice, obuv z nehorľavých pevných odolných materiálov.
- Pokrývku hlavy, ktorá úplne zakrýva zadnú časť hlavy.
- Špeciálnu ochrannú masku na tvár a oči.
Na vykonávanie zvárania by ste mali používať funkčný prístroj, ktorého elektrická časť je zakrytá spoľahlivým krytom. Elektrické káble, ktoré sú súčasťou prístroja, musia mať neporušenú izoláciu a zodpovedať elektrickým charakteristikám zariadenia.
Pracovisko zvárača je potrebné vybaviť pracovným stolom, zdrojmi svetla, uzemňovacou lištou, prostriedkami na ochranu pred úrazom elektrickým prúdom a protipožiarnymi prostriedkami.
A ešte pred začiatkom prác si musíte dôkladne preštudovať pravidlá elektrického zvárania, preskúmať a naštudovať metódy a varianty vykonávania spojov.
Závery a užitočné video k téme
Odporúčame vám pozrieť si videopraktikum zvárania: ako sa zvárajú horizontálne a vertikálne zvary:
Nemusíte mať kvalifikáciu profesionálneho zvárača, ale ovládať techniku zvárania je žiaduce. Vďaka vašim existujúcim zručnostiam máte viac možností na realizáciu rôznych domácich projektov.
Ak máte záujem, technológiu sa môžete kedykoľvek naučiť a praktické skúsenosti vám pomôžu osvojiť si techniku vykonávania prác na vysokej úrovni.
Chcete porozprávať o svojich vlastných skúsenostiach s vykonávaním zvarových švov? Poznáte jemnosti procesu, ktoré nie sú uvedené v článku? Napíšte, prosím, komentáre do bloku uvedeného nižšie.
 Elektrické zváranie pre začiatočníkov: nuansy zváracích prác a rozbor hlavných chýb
 Koľko stojí pripojenie plynu k rodinnému domu: cena organizácie dodávky plynu
 Najlepšie práčky so sušičkou: rebríček modelov a rady pre kupujúcich
 Čo je to farebná teplota svetla a nuansy výberu teploty žiaroviek podľa svojich potrieb
 Výmena plynovej kolóny v byte: dokumentácia výmeny + základné normy a požiadavky