Elektrické zváranie pre začiatočníkov: nuansy zváracích prác a rozbor hlavných chýb

Byt, a najmä súkromný dom, potrebuje pravidelné vykonávanie údržbárskych a opravárenských prác. Domáci majster musí byť univerzálny, schopný vykonávať množstvo rôznych úloh. Preto majstri chcú zvládnuť čo najviac technológií.
Jednou z najžiadanejších zručností je schopnosť vykonávať zváračské práce. Prax ukazuje, že najlepšie sa hodí elektrické zváranie pre začiatočníkov – technológia je jednoduchá a prístupná každému, kto sa ju chce naučiť používať. Predtým, ako začnete s osvojovaním metódy, by ste sa mali oboznámiť s teoretickými aspektmi otázky, súhlasíte?
Všetky potrebné informácie sú podrobne uvedené v našom článku. Popísali sme princíp činnosti elektrického zvárania a označili, ktorý prístroj je najlepšie vybrať pre prácu v domácich podmienkach. Okrem toho sú v článku uvedené podrobné postupy zvárania dielov, spôsoby vyhotovenia zvarov a tiež sú vymenované možné chyby spojov.
Obsah článku:
Čo je to elektrické zváranie?
Elektrickým zváraním sa nazýva jedna z metód zvárania, pri ktorej sa na ohrev a následné roztavenie kovov používa elektrický oblúk. Teplota oblúka dosahuje až 7000°C, čo je oveľa viac ako teplota tavenia väčšiny kovov.
Proces elektrického zvárania prebieha nasledovne. Na vytvorenie a udržanie elektrického oblúka v pracovnom stave sa privádza prúd zo zváracieho prístroja k elektróde.
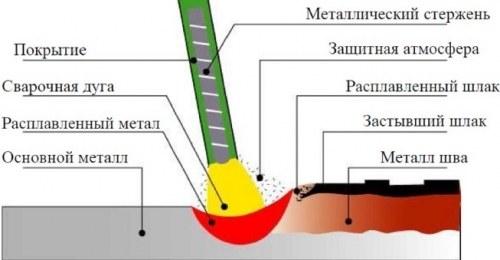
Keď sa elektródová tyč dotkne zváranej plochy, prechádza zvárací prúd. Pod jeho vplyvom a vplyvom elektrického oblúka sa elektróda a kovové okraje zváraných prvkov začnú taviť. Z taveniny vzniká, ako hovoria zvárači, zváracia kúpeľ, v ktorej sa roztavená elektróda zmiešava so základným kovom.
Na povrch kúpeľa vypláva roztavená troska, ktorá tvorí ochrannú vrstvu. Po vypnutí oblúka kov postupne chladne, vytvára zvar pokrytý okovinami. Po úplnom vychladnutí materiálu sa okoviny odstránia.
Na zváranie možno použiť netaviteľné a taviteľné elektródy. V prvom prípade sa na vytvorenie zvarového spoja do taveniny vkladá plniaci drôt, v druhom prípade to nie je potrebné. Na vytvorenie a následné udržiavanie elektrického oblúka v prevádzke sa používa špeciálne zariadenie.
Zručnosti v oblasti zváračstva v domácich podmienkach sú potrebné na vykonávanie širokého spektra prác:
Čo je potrebné na zváranie v domácich podmienkach?
Na vykonávanie prác bude potrebné predovšetkým zváracie zariadenie. Existuje niekoľko jeho druhov.
Rozhodnime sa, ktorému z nich dať prednosť.
- Zvárací generátor. Charakteristickou vlastnosťou je možnosť vyrábať elektrickú energiu a použiť ju na vytvorenie oblúka. Bude užitočný tam, kde nie je zdroj prúdu. Má impozantné rozmery, preto nie je príliš pohodlný na prácu.
- Zvárací transformátor. Prístroj premieňa striedavé napätie dodávané zo siete na striedavé napätie inej frekvencie, čo je potrebné na zváranie. Prístroje sú jednoduché na obsluhu, ale majú značné rozmery a negatívne reagujú na možné výkyvy sieťového napätia.
- Zvárací usmerňovač. Zariadenie, ktoré premieňa napätie dodávané zo siete na jednosmerný prúd potrebný na vytvorenie elektrického oblúka. Vyznačuje sa kompaktnosťou a vysokou účinnosťou práce.
Pre prácu v domácich podmienkach je vhodný usmerňovač invertorového typu. Zvyčajne sa nazývajú jednoducho invertory. Zariadenie má veľmi kompaktné rozmery. Pri práci sa vešia na rameno. Princíp činnosti zariadenia je pomerne jednoduchý.
Premieňa vysokofrekvenčný prúd na jednosmerný. Práca s prúdom tohto typu zabezpečuje maximálne kvalitný zvarový spoj.
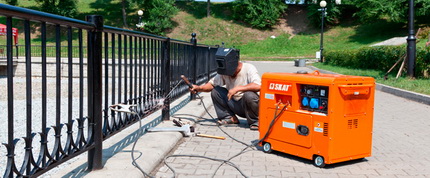
Invertory sú úsporné, pracujú z domácej siete. Okrem toho sa s nimi začiatočníkovi pracuje lepšie. Sú veľmi jednoduché na obsluhu a zabezpečujú stabilný oblúk.
K nedostatkom invertorov možno zaradiť vyššiu cenu v porovnaní s inými prístrojmi, citlivosť na prach, vlhkosť a na prepätia. Pri výbere invertora na domáce zváranie sa venuje pozornosť rozsahu hodnôt zváracieho prúdu. Minimálna hodnota – 160-200 A.
Dodatočné funkcie zariadenia môžu uľahčiť prácu pre začiatočníka.
Z takýchto príjemných „bonusov“ stojí za zmienku:
- Hot Start – čo znamená zvýšenie počiatočného prúdu, dodávaného v okamihu zapálenia zváracieho oblúka. Vďaka tomu je aktivácia oblúka oveľa jednoduchšia.
- Anti-Stick – automaticky znižuje zvárací prúd, ak elektródová tyčinka prilepila. To uľahčuje jej odtrhnutie.
- Arc Force – zvyšuje zvárací prúd, ak sa elektróda príliš rýchlo približuje k obrobku. V takom prípade nedochádza k prilepeniu.
Okrem zváracieho zariadenia akéhokoľvek typu budú potrebné elektródy. Ich značku je najlepšie vybrať podľa špeciálnej tabuľky, v ktorej sa udáva typ zváraného materiálu.
Bude potrebná aj zváracia maska. Najlepšia je tá, ktorá sa nasadzuje na hlavu. Modely, ktoré treba držať v ruke, sú mimoriadne nepohodlné.
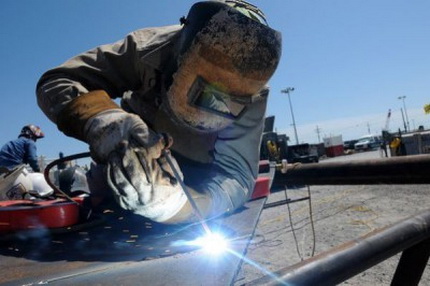
V maske môže byť jednoduché zatmavené sklo alebo takzvaný „chameleón“. Posledná možnosť je výhodnejšia, pretože pri vzniku oblúka sa sklo automaticky zatmaví.
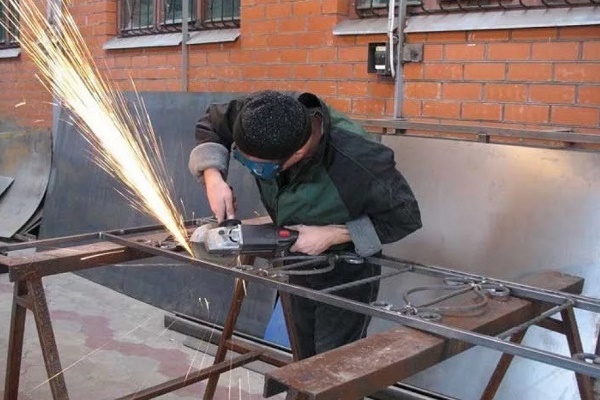
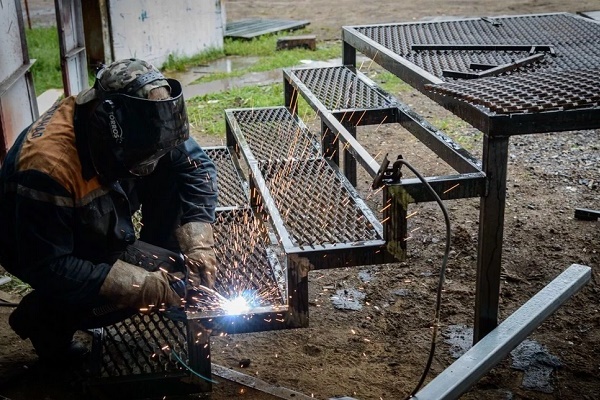
Pracovať je nevyhnutné len v špeciálnom odeve, ktorý chráni pred striekajúcimi časticami a ultrafialovým žiarením. Môže to byť pevná bavlnená pracovná kombinéza, čižmy alebo vysoké topánky, plachtové alebo pogumované rukavice.
Technológia elektrického zvárania
Učiť sa, ako správne zvárať diely elektrickým zváraním, je lepšie pod vedením skúsených zváračov. Ak sa to z nejakých dôvodov nedarí, môžete skúsiť sami. Na začiatok je potrebné správne si zorganizovať pracovné miesto. To je veľmi dôležité, pretože zváranie patrí medzi vysokoteplotné a teda aj požiarne nebezpečné procesy.
Na prácu je potrebné vybrať pracovný stôl alebo akýkoľvek iný podklad, vyrobený z nehorľavého materiálu. Drevené stoly a im podobné výrobky sú kategoricky zakázané. Je žiaduce, aby v blízkosti miesta, kde sa bude zvárať, neboli ľahko horľavé predmety.
Okolo seba si určite postavte vedro s vodou na likvidáciu možných ohnísk vznietenia. Okrem toho treba určiť bezpečné miesto, kde sa budú ukladať zvyšky použitých elektród. Aj ten najmenší z nich môže spôsobiť požiar.
Pre prvé samostatné zvary je potrebné pripraviť nepotrebný kus kovu a vybrať preň elektródy. Odborníci v takýchto prípadoch odporúčajú používať 3 mm tyčinky. Menší priemer sa používa na zváranie tenkých plechov, na ktorých sa neučí pohodlne. Elektródy s väčším priemerom vyžadujú vysoký výkon zariadenia.
Začíname očistením plochy kovu, na ktorej bude umiestnený zvar. Nemala by tam byť hrdza ani žiadne nečistoty.
Potom, čo je diel pripravený, vezmeme elektródu a vložíme ju do svorky zváracieho zariadenia. Potom vezmeme svorku „uzemnenie“ a pevne ju upevníme na dieli. Ešte raz skontrolujeme kábel. Mal by byť vložený do držiaka a dobre izolovaný.
Teraz je potrebné zvoliť pracovný prúd pre zváracie zariadenie. Volí sa podľa priemeru elektródy. Zvolený prúd nastavíme na paneli zváracieho zariadenia.
Ďalším krokom je zapálenie oblúka. Na to je potrebné elektródu priblížiť k dielu pod uhlom asi 60° a veľmi pomaly ňou prejsť po základni. Mali by sa objaviť iskry. Akonáhle k tomu dôjde, jemne sa dotkneme elektródou dielu a ihneď ju zdvihneme do výšky najviac 5 mm.
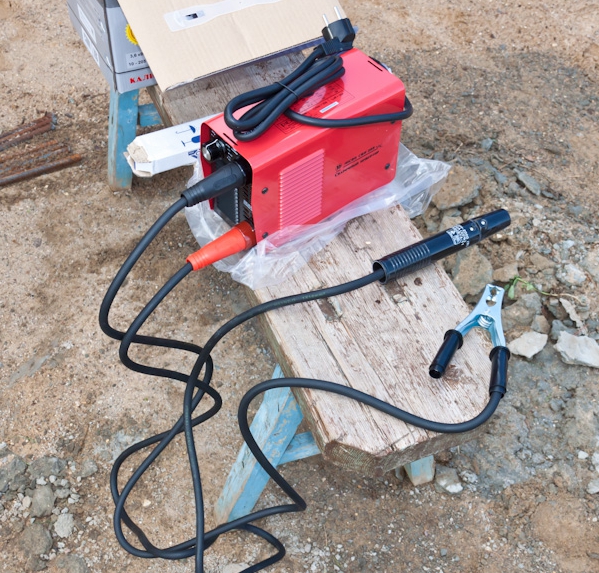
V tejto chvíli vzplanie oblúk, ktorý je potrebné udržiavať po celý čas práce. Jeho dĺžka by mala byť 3–5 mm. Toto je vzdialenosť medzi koncom elektródy a obrobkom.
Pri udržiavaní oblúka v prevádzkovom stave je potrebné pamätať na to, že počas práce elektróda vyhorí a skráti sa. Pri nadmernom priblížení elektródy k obrobku môže dôjsť k prilepeniu. V takom prípade ňou mierne pohnite do strany. Oblúk sa nemusí zapáliť na prvýkrát. Možno chýba prúdová sila, potom ju treba zvýšiť.
Potom, čo sa začínajúci zvárač naučil zapáliť oblúk a udržať ho v prevádzkovom stave, môže pristúpiť k naváraniu húsenice. Toto je najjednoduchšia zo všetkých operácií. Zapálime oblúk a začneme veľmi plynulo a opatrne posúvať elektródu pozdĺž budúceho zvaru.
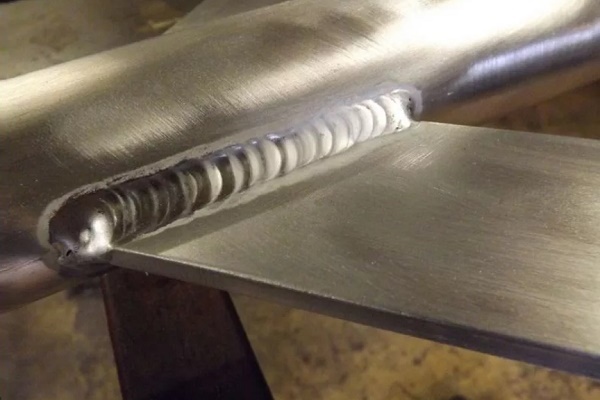
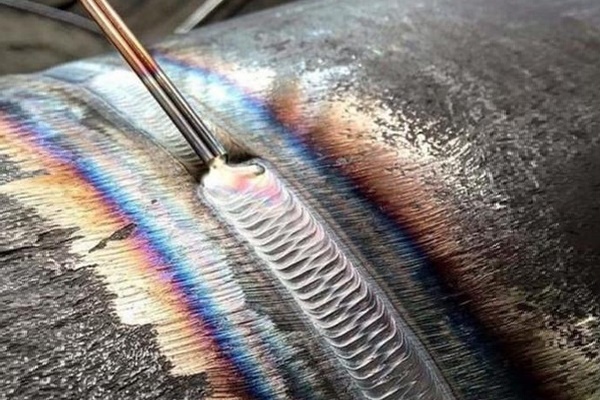
Pri tom vykonávame kmitavé pohyby, ktoré pripomínajú polmesiac s malou amplitúdou. Akoby „nahrabujeme“ roztavený kov do stredu oblúka. Takto by mal vzniknúť rovný zvar, podobný húsenici. Na ňom budú prítomné malé vlnité nánosy kovu. Po vychladnutí zvaru je potrebné z neho odstrániť okovinu.
Metodiky oblúkového zvárania – spôsoby zvárania
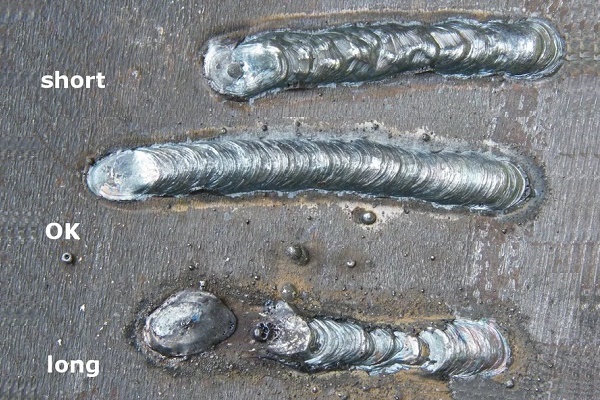
Aby ste získali kvalitný zvar, je potrebné naučiť sa udržiavať a potom aj presúvať oblúk. Na kvalitu má obzvlášť vplyv dĺžka elektrického oblúka. Ak je dlhší ako 5 mm, považuje sa za dlhý.
V tomto prípade dochádza k nitridácii a oxidácii roztaveného kovu. Rozstrekuje sa kvapkami, zvar je pórovitý a nedostatočne pevný. Pri príliš krátkom oblúku môže dôjsť k nedovareniu.
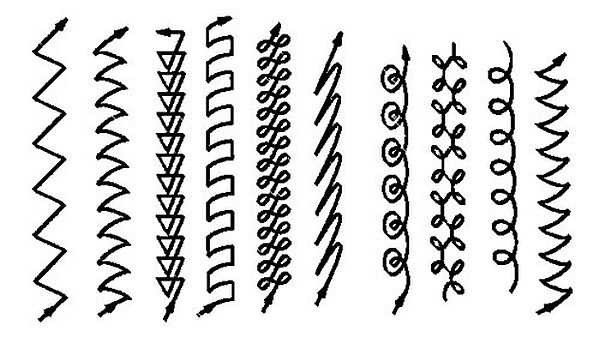
Na vykonávanie zvárania sa používajú rôzne metodiky. Podrobne si rozoberieme základné.
Variant #1: spodné stykové spoje
Najrozšírenejší a najjednoduchší spôsob spájania dielov. Pri hrúbke kovu do 0,8 cm sa používa obojstranné zváranie. Pre spoje z kovu tenšieho ako 0,4 cm sa vykonáva iba jednostranné zváranie.
Pre prácu sa vyberajú elektródy, ktorých priemer sa rovná hrúbke kovu. Ak presahuje 8 mm, zváranie sa vykonáva s úpravou hrán. Uhol úpravy je približne 30°.
Zváranie sa vykonáva v niekoľkých prechodoch. Je vhodné používať odnímateľné podložky z ocele alebo medi, aby sa predišlo prepáleniu. Prvý prechod sa vykonáva elektródou malého priemeru, najviac 4 mm.
Počas vykonávania prvého zvaru je veľmi dôležitá jeho presnosť a hĺbka prevaru. Po jeho nanesení by za hranami nemal byť žiadny pretavený kov.
Pre druhý a všetky nasledujúce prechody sa používajú elektródové tyče väčšieho priemeru. Vyberajú sa na kvalitné vyplnenie drážky, ktorá vznikla medzi hranami.
Elektróda sa pomaly pohybuje pozdĺž zvaru, pričom vykonáva kmitavé pohyby, akoby sa elektróda hojdala zo strany na stranu, aby sa prázdne miesta úplne vyplnili roztaveným kovom.
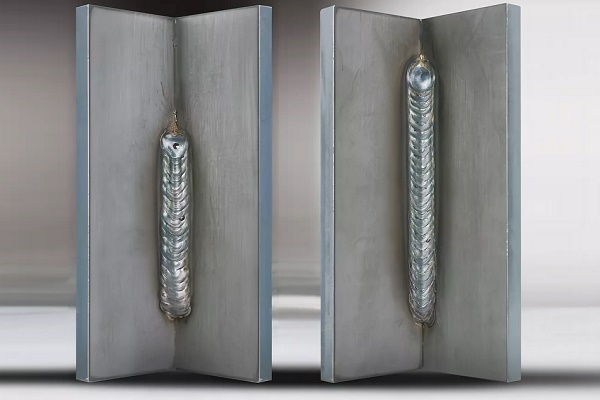
Variant #2: spodné rohové spoje
Skúsení zvárači tvrdia, že dobré výsledky možno dosiahnuť, ak sa uhly zvárajú „v loďke”. To znamená, že spájané diely sa inštalujú pod uhlom 45° alebo iným.
Takto sa zabezpečuje maximálne kvalitné prevarovanie stien výrobku a riziko podrezania a neprevaru sa znižuje. Takýto spôsob zvárania umožňuje v jednom prechode navárať zvary veľkého prierezu.
Rozlišujú sa dva druhy zvárania v loďke – symetrický a nesymetrický:
- Naklonenie dielcov je 45°. Pravdepodobnosť natečení alebo podrezov jednej zo stien je minimálna. Zváranie s priamou a obrátenou polaritou sa vykonáva pri maximálnych hodnotách prúdu. Pri zváraní s obrátenou polaritou by mala byť dĺžka elektrického oblúka minimálna.
- Naklonenie dielcov pod uhlom 60° alebo 30° – nesymetrická „loďka“. Takáto možnosť je veľmi vhodná, ak sa práce vykonávajú v ťažko prístupných miestach, pretože amplitúda pohybu elektródy je malá. Zvárač smeruje oblúk priamo do koreňa zvaru, pričom treba dbať na to, aby nevyšiel za hranice budúceho zvaru. Takisto nie je dovolené navárať pri jednom prechode príliš veľké množstvo kovu.
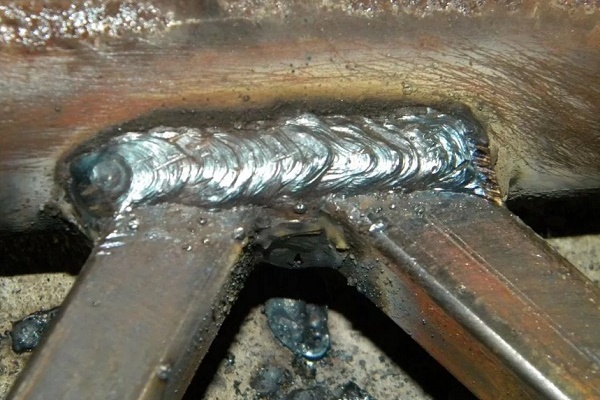
Rohové spoje môžu byť typu T, preto je potrebné naučiť sa, ako správne a bez chýb zvárať kov elektrickým oblúkom v niekoľkých prechodoch.
Použitie jedného prechodu je možné len vtedy, keď sa zvárajú jednoduché konštrukcie so stranami, ktoré zvierajú uhol 45° pri kútovom zvare. Priemer elektródy v tomto prípade nesmie presahovať hrúbku kovu o viac ako 0,15-0,3 cm.
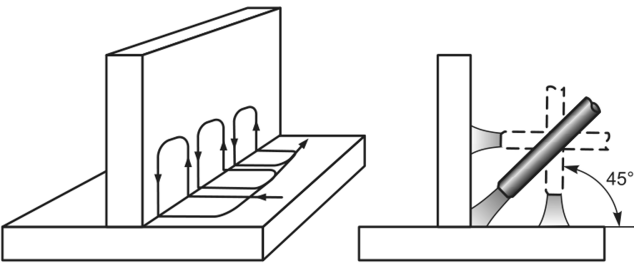
Štandardné viacprechodové T-zváranie sa vykonáva nasledovne. Pre prvý prechod sa použije elektróda väčšieho priemeru, než tie, ktoré sú vybrané pre následné prechody. Napríklad sa použije elektróda, ktorej rozmery sa pohybujú v rozmedzí od 0,4 do 0,6 cm.
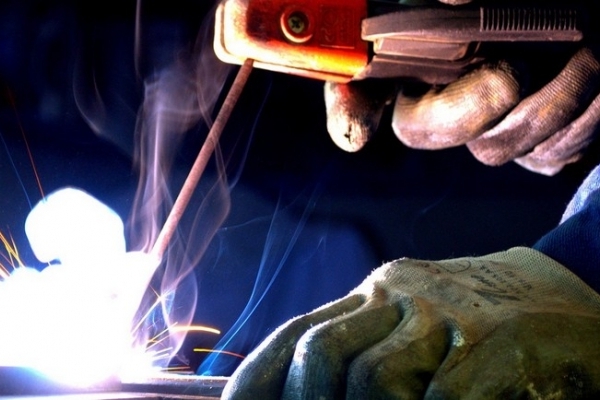
Zváranie sa vykonáva plynule, bez priečnych kmitavých pohybov. Pri vykonávaní ostatných prechodov sa tieto pohyby musia vykonávať. Dôležité je, aby amplitúda kmitov bola v medziach prípustnej šírky zvaru.
Ďalší dôležitý moment. Pri vykonávaní T-zvárania kútového spoja by sa mal elektrický oblúk vždy zapáliť na polici umiestnenej horizontálne.
Pri svojpomocnom vykonávaní elektrického zvárania rohov možno použiť preplátovaný typ spoja. V tomto prípade sú zvárané dielce umiestnené jeden na druhom s presahom. Oblúk pri zváraní s priamou polaritou by mal byť krátky, pri obrátenej polarite čo najkratší. Oblúk smeruje presne do koreňa spoja.
Počas zvárania je potrebné vykonávať elektródou malé vratno-postupné pohyby s malou amplitúdou. Takto sa podarí rovnomerne zohriať celú oblasť spoja. V tomto prípade sa zvarová vaňa rovnomerne naplní a zvar bude vypuklý a plnej veľkosti.
Variant #3: zvislé zvary
Zvary smerujúce vertikálne sa vykonávajú len krátkym oblúkom. Pracovná sila prúdu by pritom mala byť o 10%–20% menšia než pri zváraní dielcov v dolnej polohe. Tieto požiadavky sú ľahko vysvetliteľné.
Nižšia sila prúdu predpokladá, že roztavený tekutý kov nebude stekať zo zváracej kúpele. Menší oblúk je pohodlnejší na prácu.
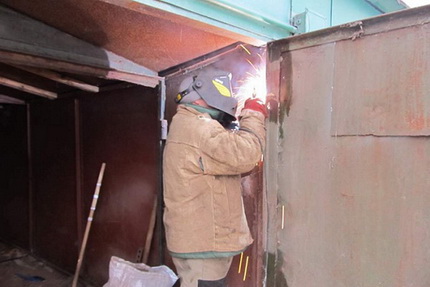
Skúsení zvárači uprednostňujú zváranie vertikálnych zvarov v smere zdola nahor. Oblúk zapália v najnižšom bode budúceho zvaru. Potom pripravia malú horizontálne umiestnenú plošinu, ktorej rozmery zodpovedajú prierezu budúceho zvaru.
Potom pomaly posúvajú elektródovú tyčinku nahor. Pritom sa musia vykonávať pohyby naprieč spojením.
Môžu byť v tvare stromčeka, uhla alebo polmesiaca. Posledný variant je najjednoduchší na vykonanie. Okrem toho je dôležité dodržať správnu polohu elektródy. Teoreticky sa najlepšie vykonáva zvar, ak je tyčinka umiestnená kolmo na zvar, teda horizontálne.
Tupé zvarové spoje sa charakterizujú podľa nasledujúcich kritérií:
Prax ukazuje, že v takejto polohe elektródovej tyčinky tekutý kov steká po zvare. Aby sa tomu predišlo, uhol sklonu tyčinky sa volí v rozmedzí 45°-50°. Toto je optimálny variant pri vertikálnom zváraní. Na zváranie dielov v smere zdola nahor sa volia elektródy, ktorých priemer nepresahuje 0,4 cm.
Variant #4: časti potrubia
V domácich podmienkach si často treba pripomenúť, ako zvárať elektrickým zváraním kovovú rúru. Na boku dielu sa zvyčajne vykonáva vertikálny zvar, po obvode horizontálny. Oceľové rúry sa zvárajú natupo. Všetky okraje sa musia dobre prevariť.
Aby boli nánosy vnútri rúry minimálne, elektróda sa priloží k výrobku pod uhlom nie väčším ako 45°. Šírka zvaru by mala byť 0,6-0,8 cm, výška 0,2-0,3 cm.
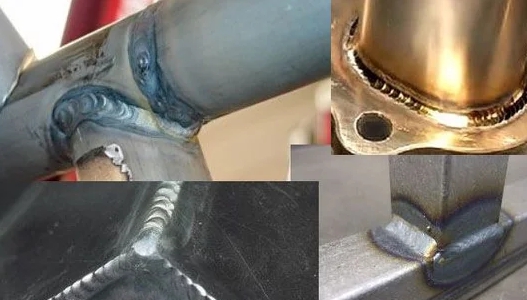
Pred začatím zváracích prác sa spájané dielce starostlivo očistia. Skontrolujú sa konce rúry. Ak sú deformované, vyrovnajú sa alebo odrežú pomocou rezačky rúr. Potom sa očistia do kovového lesku hrany dielcov zvnútra aj zvonku na vzdialenosť najmenej 1 cm od okraja. Potom sa pristúpi k zváraniu.
Spoj sa zvára nepretržite, kým nie je úplne zavarený. Pre neotočné spoje rúr so stenami s hrúbkou do 0,6 mm sa vykonajú dva zváracie prechody, pre výrobky so stenami s hrúbkou od 0,6 do 1,2 cm – tri prechody, pre dielce so stenami hrubšími ako 1,9 cm – štyri prechody.
Pričom každý nasledujúci šev sa nanáša až po odstránení okoviny z predchádzajúceho.
Najdôležitejšia je kvalita prvého švu. Počas jeho vykonávania sa musia úplne roztaviť všetky otupenia a hrany. Trhliny, ani tie najmenšie, by nemali byť. Ak sú, vyrežú sa alebo vysekajú. Potom sa fragment opäť zvarí. Analogicky sa vykonáva zváranie otočných rúr.
Možné chyby zváracích spojov a zvarov
Elektrické zváranie je zložitý proces a nie vždy všetko ide hladko.
V dôsledku chýb pri práci môžu mať švy a spoje rôzne chyby, medzi ktoré patria:
- Krátery. Malé prehĺbeniny v húsenke zváracieho švu. Môžu sa objaviť v dôsledku prerušenia oblúka alebo chyby pri vykonávaní konečného fragmentu švu.
- Póry. Zvárací šev sa stáva pórovitým v dôsledku znečistenia hrán dielcov hrdzou, olejom a pod. Okrem toho sa pórovitosť môže objaviť pri príliš rýchlom ochladzovaní švu, pri vysokej rýchlosti zvárania a pri práci s nevysušenými elektródami.
- Podrezania. Vyzerajú ako malé prehĺbeniny na oboch stranách húsenky švu. Objavujú sa pri posune elektród smerom k zvislej stene pri zváraní rohových spojov. Okrem toho vznikajú podrezania pri práci s dlhým oblúkom alebo ak sú hodnoty zváracieho prúdu príliš vysoké.
- Vrástky trosky. Vo vnútri zváracej húsenky sa nachádzajú kúsky trosky. Môže sa to stať pri znečistení hrán, vysokej rýchlosti zvárania alebo v prípade, že je zvárací prúd príliš nízky.
Toto sú najčastejšie sa vyskytujúce chyby zváracích švov, ale môžu byť aj iné.
Ďalšie informácie o zváraní zvislých a vodorovných švov elektrickým zváraním sú uvedené v tomto článku.
Závery a užitočné video k téme
Osobitosti zvárania rúr:
Ako správne vybrať zvárací invertor:
Pri záujme sa každý domáci majster môže naučiť základy zvárania. Nie je to až také ťažké. Bude potrebná trpezlivosť, presnosť a, samozrejme, presné dodržiavanie všetkých pokynov. Všetko bude oveľa jednoduchšie, ak bude proces osvojovania novej zručnosti prebiehať pod vedením skúseného odborníka.
Máte osobnú skúsenosť so spájaním dielov pomocou elektrického zvárania? Chcete sa podeliť o nadobudnuté vedomosti alebo položiť otázky k tejto téme? Prosím, zanechajte komentáre a zapojte sa do diskusií – formulár pre spätnú väzbu sa nachádza nižšie.
 Ako sa vykonáva stykové zváranie polyetylénových rúr: inštruktáž o vykonávaní prác
 Zvárací prístroj na polyetylénové rúry: aký je najlepší kúpiť a ako správne používať
 Teplota zvárania polypropylénových rúr: základné etapy samostatného zvárania + tabuľka hodnôt
 Ako zvárať vertikálne a horizontálne švy elektrickým zváraním: podrobné pokyny
 Koľko stojí pripojenie plynu k rodinnému domu: cena organizácie dodávky plynu
 Najlepšie práčky so sušičkou: rebríček modelov a rady pre kupujúcich
 Čo je to farebná teplota svetla a nuansy výberu teploty žiaroviek podľa svojich potrieb
 Výmena plynovej kolóny v byte: dokumentácia výmeny + základné normy a požiadavky
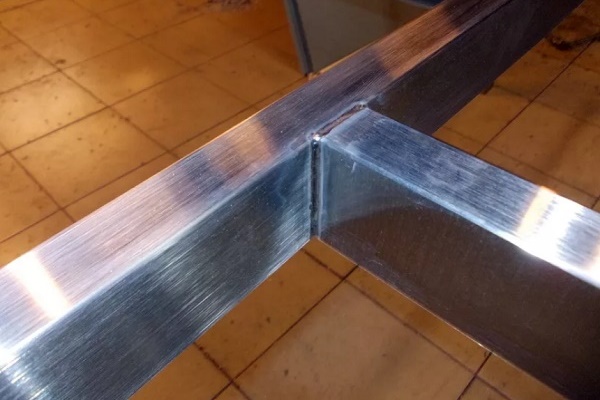
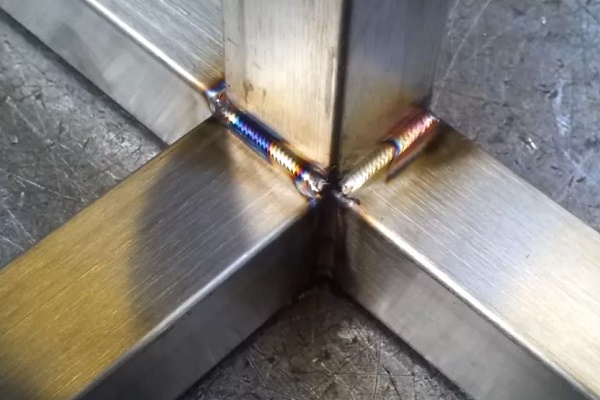
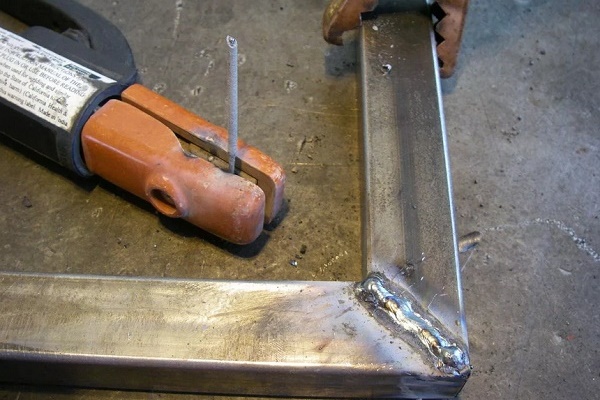
Ďakujem! Dozvedel som sa veľa užitočného. Ako správne vykonávať zváranie štvorcových rúr pod uhlom 90°?
Užitočné video, podľa môjho názoru, najmä pre začiatočníkov.
Ďakujem! Bolo veľmi zaujímavé sa s tým oboznámiť.
Ďakujem za informácie