Zvárací prístroj na polyetylénové rúry: aký je najlepší kúpiť a ako správne používať

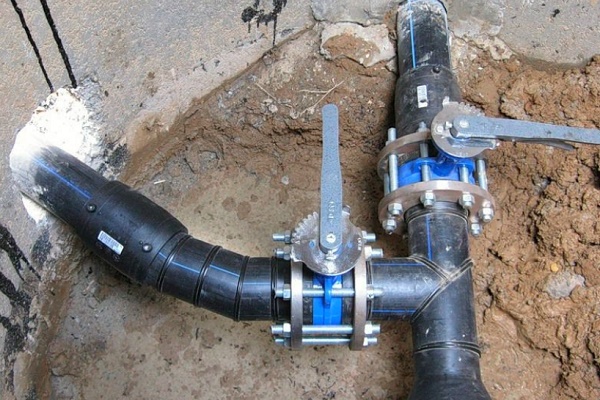
Polyetylénové rúry – sú ľahké, pohodlné pri montáži a relatívne lacné. Na položeniu komunikácií tohto typu je potrebný zvárací prístroj na polyetylénové rúry. Správne používanie zariadenia a dodržiavanie technológie prác umožňuje získať spoľahlivý, takmer monolitický spoj, ktorý vydrží dlhé roky.
Povieme vám, ako správne vybrať prístroj na vytváranie pevných a tesných spojov. V nami predloženom článku sú podrobne opísané špecifiká zvárania úsekov polyetylénového potrubia. Tí, ktorí chcú samostatne vykonávať práce, u nás nájdu užitočné odporúčania.
Špecifiká zvárania konštrukcií z polyetylénu
Jednou z užitočných vlastností polyetylénových rúr – je určitá pružnosť konštrukcie. Zváranie umožňuje zachovať túto vlastnosť v miestach spojenia jednotlivých úsekov potrubia, čo zabezpečuje jednotné charakteristiky po celej jeho dĺžke.
Takéto rúry sa zvárajú ako pre ryhové, tak aj pre bezryhové kladenie, ak sa ako hlavný “kryt” používa oceľová alebo sklolaminátová rúra.
Najčastejšie sa na spájanie polyetylénových konštrukcií používajú dva typy zvárania: tupé a elektromufové (tiež termorezistorové). Pred výberom vhodného zariadenia je potrebné podrobne sa oboznámiť s technológiou zváračských prác, ktorú je potrebné dodržiavať pri vykonávaní spojov.
Pri práci s rúrami z polyetylénu sa konce konštrukcií najskôr zahrejú na teplotu tavenia, potom sa spoja a stlačia pod tlakom. Znie to jednoducho, ale v praxi, na dosiahnutie kvalitného zvaru, sú potrebné dobré profesionálne zručnosti.
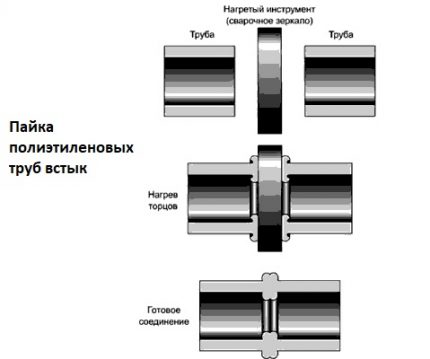
Je potrebné správne určiť čas každej fázy, ako aj pracovný tlak, ktorý bude pôsobiť na pracovnú plochu počas jej zahrievania a spájania. Práce sa odporúča vykonávať pri teplote okolitého vzduchu v rozmedzí -15 až +45 stupňov. Táto metóda nie je vhodná pre konštrukcie s hrúbkou steny menšou ako 4,5 mm.
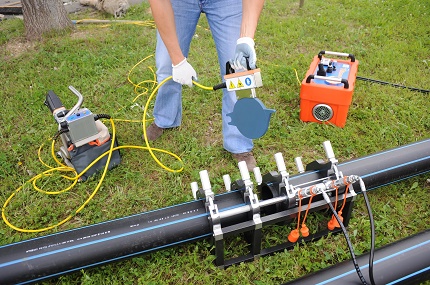
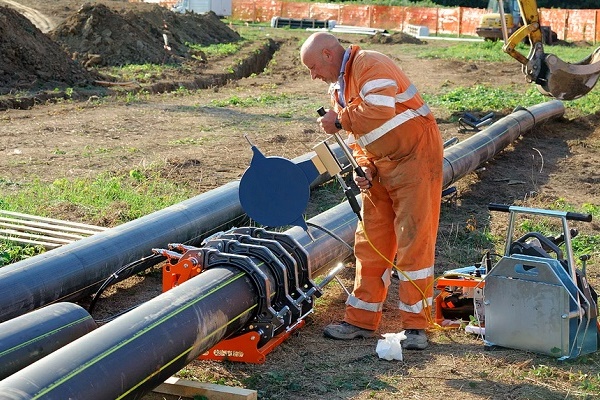
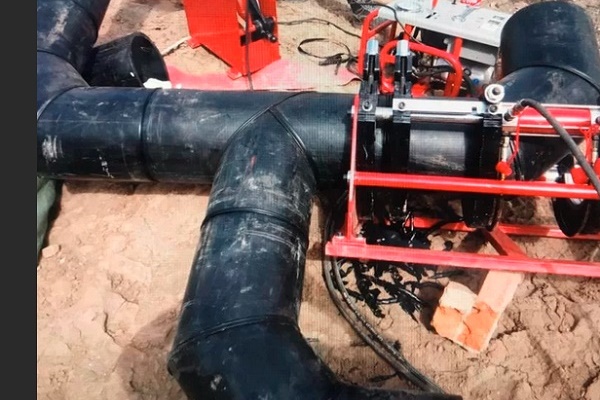
Tupé zváranie môžu vykonať dvaja špecialisti, pričom ťažká technika nie je potrebná. Čas prác a spotreba energie na ich vykonanie budú v tomto prípade veľmi mierne.
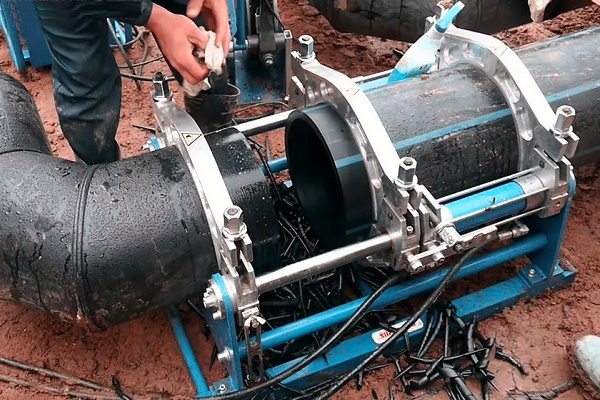
Podrobnejšie schéma operácií pri tupom zváraní vyzerá nasledovne:
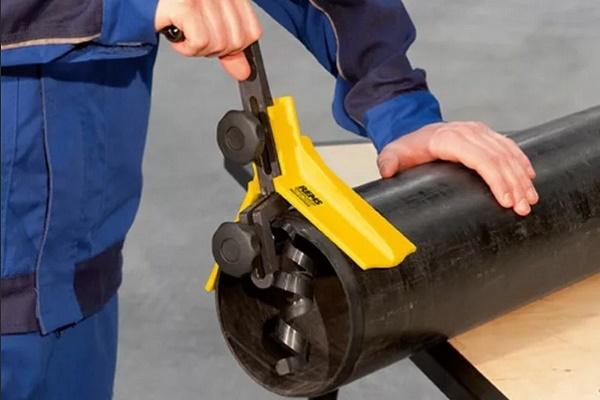
- Konce potrubí na miestach spoja by sa mali odrezať, aby sa očistili od nečistôt a odstránili nerovnosti.
- Potom sa konce rúr zohrejú pomocou zváračského zariadenia, aby sa vytvoril primárny výstupok.
- Ohrev pokračuje ešte nejaký čas, aby sa dosiahla teplota tavenia polyetylénu.
- Teraz sa zváračské zariadenie odstráni a horúce konce rúr sa opatrne spoja, pričom sa vytvorí konečný výstupok.
- Zostáva len počkať na ochladenie konštrukcie a skontrolovať kvalitu zvaru.
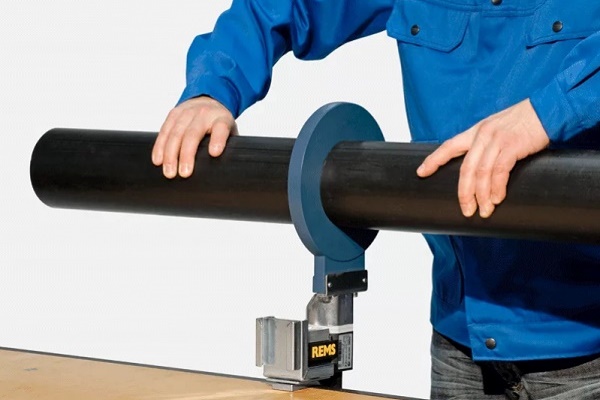
Na orezávanie čiel sa používa špeciálny nástroj – elektrický čeliaci stroj. Tento prístroj umožňuje vykonať rez striktne kolmo na os konštrukcie.
Orezávanie sa vykonáva mikrovrstvami až do získania súvislej pásky polyetylénu v mieste rezu. Teplota a čas pôsobenia ohrievača na čelá rúr sa určuje s ohľadom na značku materiálu.
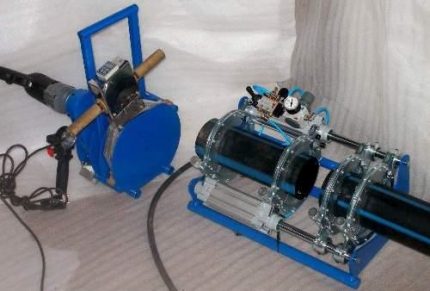
Je veľmi dôležité, aby pomer týchto ukazovateľov, ako aj tlak na pracovnú plochu, boli dodržané s maximálnou presnosťou. Je to rozhodujúci moment pre získanie kvalitného zvarového švu.
Po ukončení fázy zahrievania je potrebné veľmi rýchlo a zároveň opatrne odsunúť ohrievač prístroja nabok, aby sa neporušila celistvosť pracovných plôch a predišlo sa náhodnému znečisteniu.
Pri spájaní čiel zahriatych na potrebnú úroveň PND rúr je potrebné zabezpečiť rovnaký tlak ako pri zahrievaní povrchov. Chladenie zvarového švu sa musí vykonávať tiež veľmi dôkladne. Spojené rúry nemožno vyberať, kým nedôjde k usadeniu zahriateho polyetylénu.
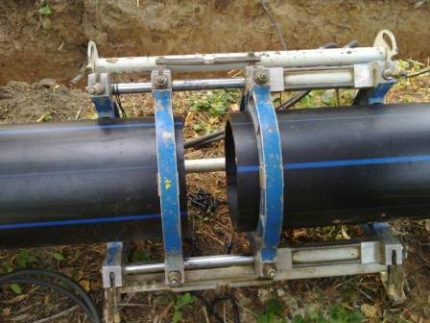
Ak sú všetky operácie vykonané správne, na spoji prvkov vznikne úhľadný, symetrický výstupok. Ak šev vyzerá nerovný alebo nedbalý, znamená to, že v procese zvárania boli urobené vážne chyby. Pevnosť takéhoto spoja bude veľmi pochybná.
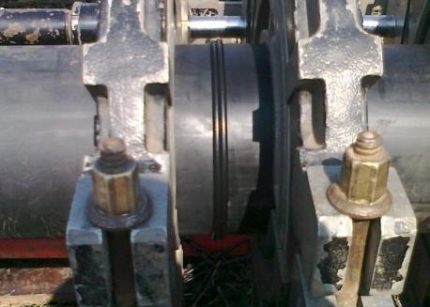
Ak je potrebné spojiť rúry s tenkými stenami (menej ako 4 mm), odporúča sa uprednostniť elektrotvarovkové zváranie, ktoré sa tiež nazýva termorezistorové. Táto možnosť tiež umožňuje vytvoriť kvalitné spojenie, pričom proces vykonania prác je dokonca jednoduchší ako pri použití stykového zvárania.
Na vykonanie tohto typu zvárania je potrebné vykonať nasledujúce kroky:
- Očistiť povrch koncov a tú časť rúry, ktorá bude pod spojkou, s dobrou rezervou.
- Odtučniť pracovné povrchy.
- Odstrániť oxidovú vrstvu.
- Nasadiť spojku na pracovné povrchy.
- Vycentrovať konštrukciu.
- Vykonať zahriatie a zváranie spoja.
- Počkať na úplné ochladenie miesta zvárania.
Všetky prípravné práce je potrebné vykonávať s veľkou starostlivosťou, pretože prítomnosť čo i len najmenších nečistôt môže výrazne zhoršiť kvalitu spoja. Ak po odstránení oxidovej vrstvy náhodne padnú na povrch cudzie látky, čistenie treba zopakovať.
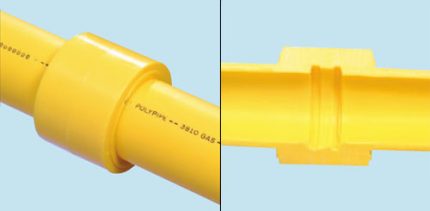
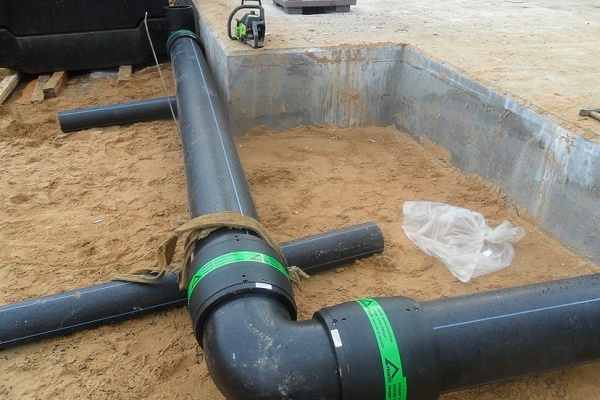
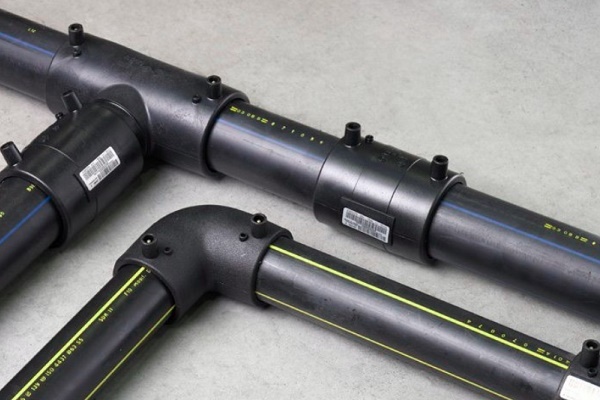
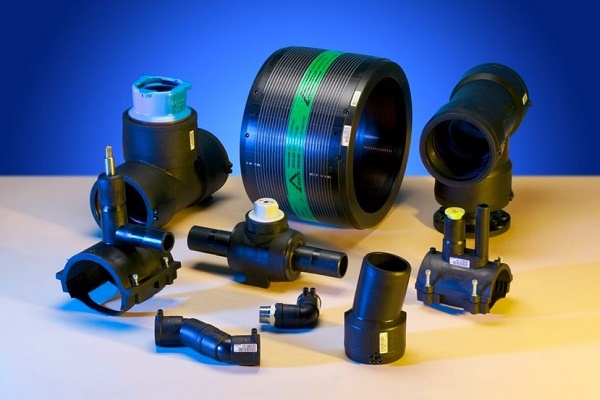
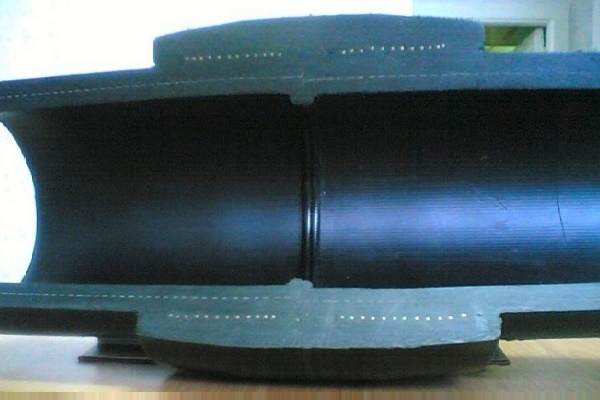
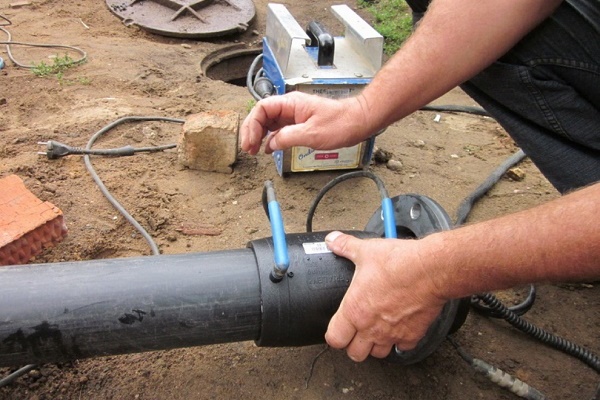
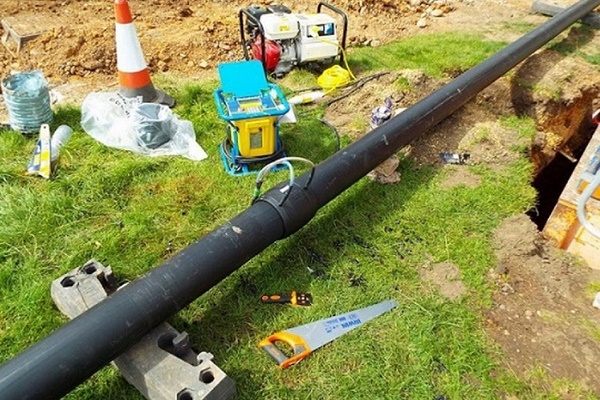
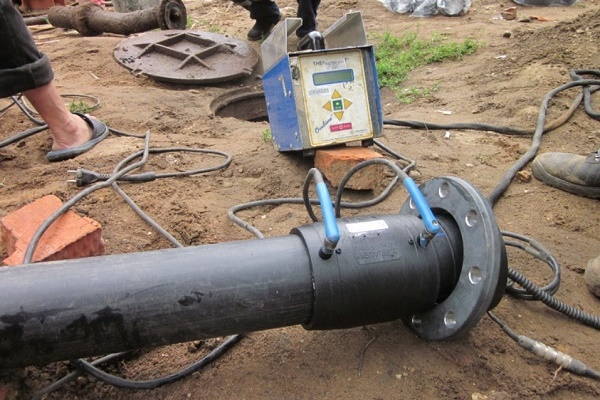
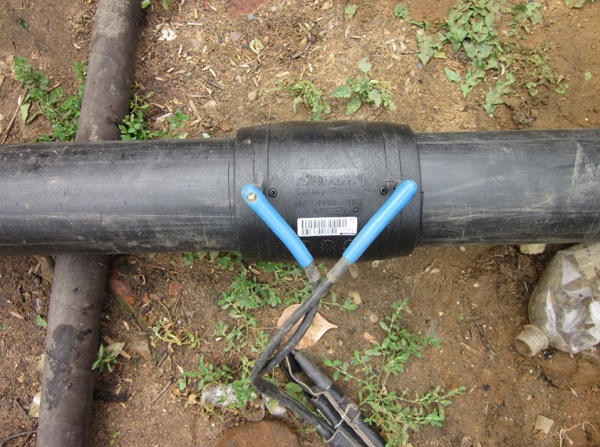
Na proces ochladzovania sa kladú rovnaké požiadavky ako pri použití stykového metódu. Akákoľvek zmena polohy rúry v tomto období môže byť fatálna pre zvarový šev. Elektrospojkové zváranie sa vykonáva pomocou tvaroviek, do ktorých sa pri výrobe vkladajú kovové vyhrievacie špirály.
Na začatie procesu je potrebné nasadiť tvarovku na mieste spoja a pripojiť ju k zváraciemu zariadeniu, ktoré vykoná zahriatie. Počas zvárania sa materiál tvarovky rozširuje, čím zabezpečuje potrebný tlak a dostatočnú tesnosť. Po skončení prác sa elektrické napájanie odpojí a tvarovka ostáva na mieste spoja.
Ďalší zaujímavý spôsob zvárania polyetylénových rúr – do nátrubku. Je to najmenej populárna možnosť, ktorú na rozdiel od vyššie opísaných technológií možno použiť iba na kladenie vnútorných komunikácií. Je to tiež pomerne jednoduchý spôsob, technicky veľmi podobný procesu spájkovania polypropylénových rúr.
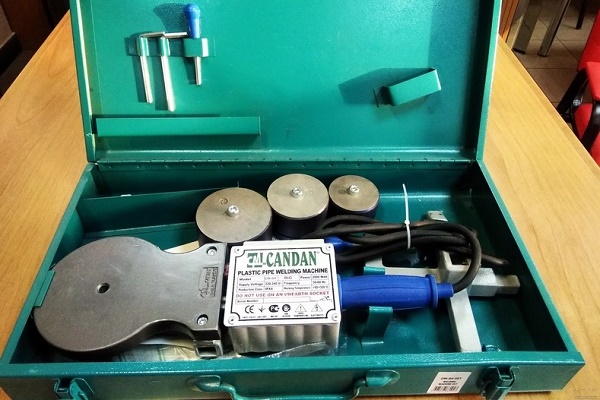
Hrdlové zváranie možno odporučiť v priestoroch, kde je schéma kladenia potrubia zložitá, plná sklonov a zákrut. Na vykonávanie operácií tohto typu sa používa prakticky rovnaká zváračka ako pri polypropylénových konštrukciách a nastavenia zariadenia sa len málo líšia.
Čím zvárať polyetylén?
Na základe informácií o špecifikách zvárania konštrukcií z polyetylénu možno určiť hlavné body, ktoré treba zohľadniť pri výbere vhodného zariadenia:
- charakteristiky rúry: značka polyetylénu, priemer, hrúbka steny a pod.;
- špecifiká konfigurácie potrubia;
- miesto kladenia rúr (vnútri miestnosti alebo vonku);
- prijateľná miera automatizácie procesu;
- vhodná technológia zvárania a pod.
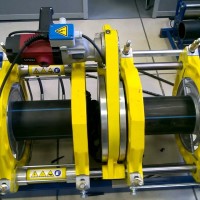
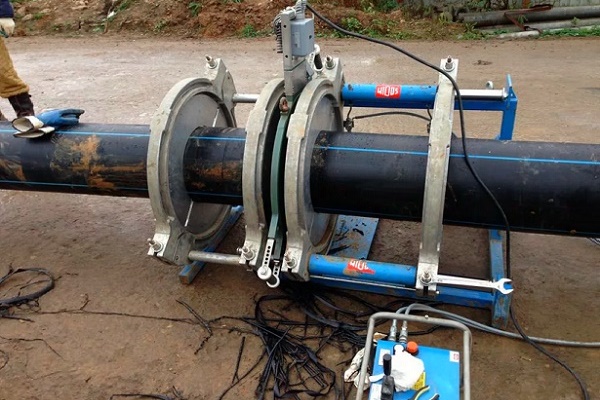
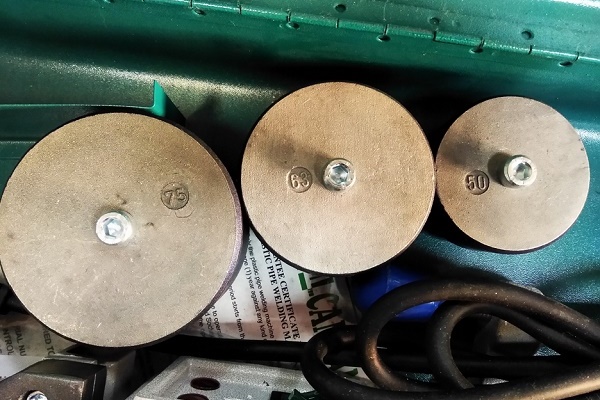
Na zváranie polyetylénových rúr na tupo sa používa špeciálne zariadenie.
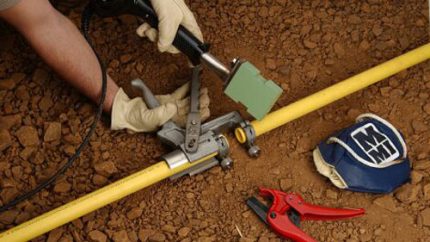
Remeselníci majú k dispozícii zariadenia, pomocou ktorých možno vykonávať zváranie v ručnom, automatickom a poloautomatickom režime. Najjednoduchšie je zvládnuť prácu s ručným prístrojom, ale je určený len pre rúry malého priemeru.
Parametre bude potrebné určiť podľa tabuliek. Presnosť zvárania na ručnom zariadení nie je vždy dostatočne vysoká na úspešnú prácu s takýmito agregátmi, je potrebná určitá skúsenosť. Poloautomatické prístroje sú výrazne pohodlnejšie, sú vybavené hydraulikou: stanicou a centrátorom, čo značne zjednodušuje manipuláciu.
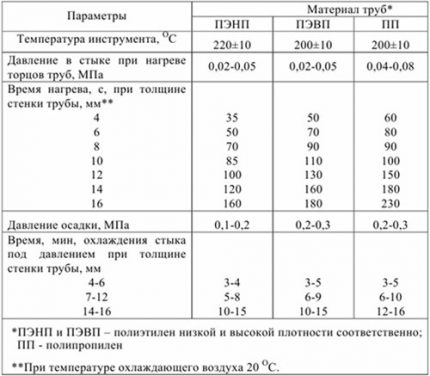
Tieto zariadenia sa používajú na spájanie rúr väčšieho priemeru ako pri práci s ručnou aparatúrou. Hoci je pohyb prvkov prístroja automatizovaný pomocou hydraulických zariadení, parametre zvárania bude potrebné aj tak nastaviť podľa tabuliek.
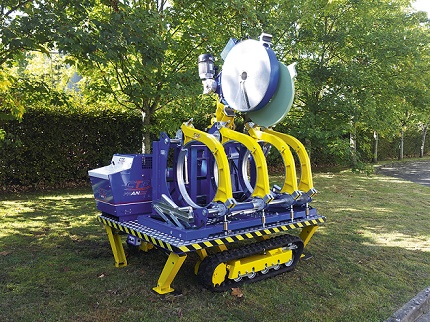
Tu proces úplne riadi procesor počítača. Majster potrebuje iba zadať potrebné parametre, napríklad materiál, z ktorého je vyrobená rúra, priemer konštrukcie, SDR a pod.
Pri používaní tabuliek zvárači operujú s pojmami, ako sú:
- hrúbka steny rúry;
- pracovná teplota ohrievača;
- priemer konštrukcie;
- čas ohrevu čiel;
- rozmery výronkov;
- tlak pri zváraní a dohreve;
- čas ohrevu a prestavovania;
- čas vytvárania tlaku pri fáze osadenia konštrukcie;
- čas chladnutia.
Teplota ohrievača závisí najmä od vlastností materiálu, z ktorého sú rúry vyrobené. Na určenie tohto parametra sa používajú nielen tabuľky, ale aj grafy.
Vysokou kvalitou sa vyznačuje zváracie zariadenie na tupý švajčiarskeho výrobcu „Georg Fischer“. Sortiment je veľmi rozmanitý, vyznačuje sa európskou kvalitou a opodstatnene vysokou cenou. Relatívne lacné sú modely radov KL Line a Weld Line.
Umožňujú zvárať konštrukcie s priemerom 630 mm alebo menšie, vyznačujú sa zjednodušenou konštrukciou, ktorá zabezpečuje zvýšenú spoľahlivosť agregátu. Sú vhodné na montáž rúr vodovodu a kanalizácie, vrátane tlakových.
Zváracie prístroje radu GF Line toho istého výrobcu majú zložitejšie zariadenie a stoja viac. Sú to automatické zariadenia pracujúce podľa technológie SUVI. Takéto agregáty sa často používajú pri kladení plynovodov, sú vhodné na prácu s rúrami priemeru 160-1200 mm.
Pre elektromufovú zváranie sa môžu použiť aj prístroje, ktoré v rôznej miere automatizujú proces. Kvalita zvárania závisí nielen od typu prístroja, ale aj od kvality jeho prevedenia, ako aj od prevádzkových podmienok.
Profesionálni kladači rúr radšej používajú na prácu agregáty. Sú vybavené skenerom, ktorý skenuje čiarový kód poskytnutý výrobcom rúry.
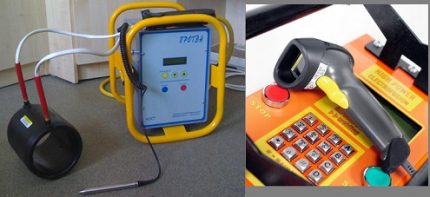
Je v ňom zašifrovaný celý blok informácií o vlastnostiach tohto materiálu. Po skenovaní budú nastavené všetky potrebné nastavenia. Ak sú rúry očistené a pripravené, môžete ihneď začať s pájaním. Dobré prístroje na elektromufové zváranie nielen kontrolujú každú fázu zváracích prác, ale aj vydajú upozornenie v prípade chyby.
Pri výbere typu prístroja treba zohľadniť nasledujúcu vlastnosť zváracieho zariadenia. Termorezistorové prístroje sú vhodné na prácu s rúrami prakticky akéhokoľvek priemeru, pretože ohrev prebieha cez spojku zodpovedajúcich rozmerov. No prístroje na tupé zváranie je potrebné vyberať podľa konkrétneho priemeru konštrukcie.
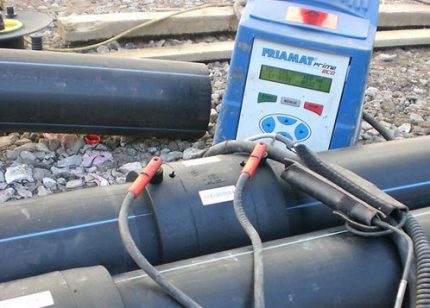
Termistorové zariadenia na zváranie sa navyše vyznačujú veľmi miernou cenou v porovnaní s analógmi na stykové zváranie. Treba však pamätať na to, že pri ich použití sa za elektromufty platí zvlášť. Pre rúry malých priemerov nie sú mufty až také drahé, ale pri práci s veľkými konštrukciami môže byť rozdiel v cene citeľný.
Ide o to, že polyetylénové rúry malých priemerov (110 mm a menej) sa dodávajú v kotúčoch. Týmto spôsobom možno získať celistvé a flexibilné vedenie s dĺžkou až 200 metrov.
Na montáž takejto konštrukcie bude potrebné minimálne množstvo spojok. Keď však ide o rúry s priemerom väčším ako 110 mm, kupujúcemu sa poskytujú nie kotúče, ale odrezky s dĺžkou len 12 mm alebo menej.
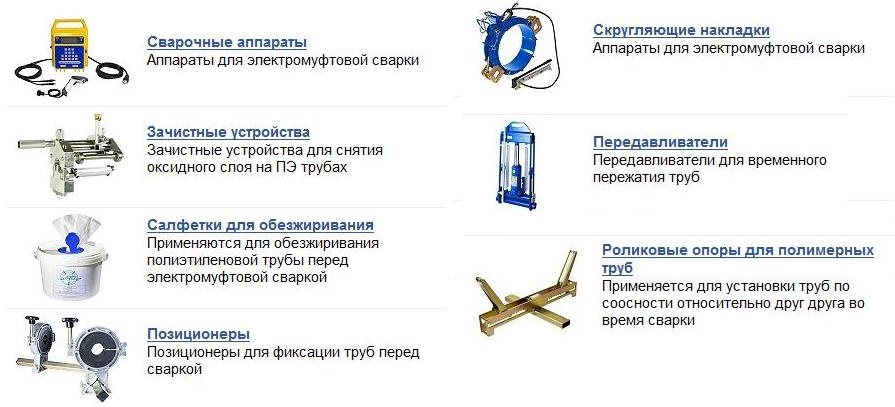
Je zrejmé, že na montáž takéhoto potrubia bude potrebné značné množstvo elektromuft na spojenie mnohých 12-metrových odrezkov. Zariadenie na elektromuftové zváranie sa vyznačuje kompaktnými rozmermi.
Ak je potrebné vykonávať práce v stiesnených podmienkach, tento variant môže byť jediným možným. Minimálny priemer konštrukcií pri použití elektromuftového zvárania môže byť tiež prakticky akýkoľvek, počnúc od 20 mm.
Pozornosť treba venovať aj možnosti opravy potrubia, ak by taká potreba nastala. Význam majú dokonca aj geologické charakteristiky pozemku, na ktorom sa vykonáva pokládka kanalizačného potrubia alebo vodovodného vedenia. Napríklad v seizmicky rizikových oblastiach je stykové zváranie neprijateľné, povinné je použitie termistorovej metódy.
Pri výbere zváracieho zariadenia by ste mali venovať zvýšenú pozornosť aj otázkam, ako je existencia záručných záväzkov, prístup k servisnej údržbe, možnosti pravidelnej atestácie zariadenia atď. Spoľahlivý predajca by mal mať povoľovaciu dokumentáciu k technike, ktorá je zvyčajne vyrobená v zahraničí.
Závery a užitočné video k téme
Porovnanie a užitočné rady pri výbere zváracích zariadení:
V tomto videu je predvedený postupný proces montáže zváračky pre PP rúry vlastnými rukami:
Vybrať vhodné zváracie zariadenie pre rúry z polyetylénu nie je také ťažké. Je lepšie dať prednosť produktom známych výrobcov v prijateľnej cenovej kategórii. Pri presnom dodržaní technológie zvárania možno dosiahnuť spoľahlivé spojenie.
Povedzte nám, ako ste si vybrali zváračku na montáž polymérového potrubia u vás doma alebo na chate. Podeľte sa o argumenty, ktoré rozhodli o vašom výbere. Zanechajte, prosím, komentáre v bloku nižšie, pridávajte fotky k téme článku, pýtajte sa otázky.
 Ako sa vykonáva stykové zváranie polyetylénových rúr: inštruktáž o vykonávaní prác
 Teplota zvárania polypropylénových rúr: základné etapy samostatného zvárania + tabuľka hodnôt
 Plynový horák na zváranie medených rúr: základné typy horákov + rady potenciálnym kupujúcim
 Elektrické zváranie pre začiatočníkov: nuansy zváracích prác a rozbor hlavných chýb
 Ako zvárať vertikálne a horizontálne švy elektrickým zváraním: podrobné pokyny
 Koľko stojí pripojenie plynu k rodinnému domu: cena organizácie dodávky plynu
 Najlepšie práčky so sušičkou: rebríček modelov a rady pre kupujúcich
 Čo je to farebná teplota svetla a nuansy výberu teploty žiaroviek podľa svojich potrieb
 Výmena plynovej kolóny v byte: dokumentácia výmeny + základné normy a požiadavky
Môžete niečo povedať o zváračke na PE rúry “Protva”? Ponúkli ju za podozrivo málo peňazí. Pochybujem, či ju brať.