Polyetylénové rúry pre plynovod: typy a špecifikácia kladenia potrubí z polyetylénu
Predtým sa pri zriaďovaní priemyselných a domových komunikácií používali rúry z liatiny, ocele, medi. S príchodom polymérov, ktoré nezaostávajú za kovovými výrobkami v pevnosti, odolnosti voči opotrebeniu a inertnosti voči pôsobeniu chemických látok, sa rúrový materiál začal vyrábať z polypropylénu, polyetylénu, polyvinylchloridu, polybutylénu a pod.
Dobre sa osvedčili polyetylénové rúry pre plynovod – praktické, elastické, ľahké, výrazne uľahčujúce prepravu a montáž. Ak ste sa rozhodli plynofikovať súkromný dom, nebude zbytočné dozvedieť sa podrobnejšie o technických charakteristikách, podmienkach a spôsoboch montáže rúr z polyetylénu.
Obsah článku:
Rúry PND pre plynovod
Polyetylén nízkeho tlaku sa používa nielen na výrobu prvkov plynovodu. Používa sa aj na zriadenie iných komunikácií – vodovodu, kanalizácie, ochranných technických potrubí. Druhy rúr sa líšia zložením, charakteristikami, značením.
Zastavíme sa pri výrobkoch na prepravu plynu, ktorých výroba sa riadi požiadavkami GOST R 50838-2009 (zastaraná redakcia – GOST R 50838-95).
Druhy a rozmery
Polymérové tlakové rúry pre plyn môžu pozostávať len z polyetylénu alebo sú vystužené ďalšími vrstvami.
Teda sa rozlišujú tri typy:
- polyetylénové, vrátane označených žltými pruhmi;
- polyetylénové s vnútornými alebo vonkajšími koextrúznymi vrstvami;
- polyetylénové s termoplastovým ochranným obalom, ktorý je potrebné odstrániť pred montážou.
Všetky druhy rúrového materiálu sú určené na prepravu rôznych plynov, ktoré zodpovedajú normám GOST 5542 a používajú sa ako surovina alebo palivo pre priemyselné a domové potreby. Prijaté sú obmedzenia pre používanie potrubí: max prac. tlak – 1,2 MPa, max prac. teplota -/+40°C.
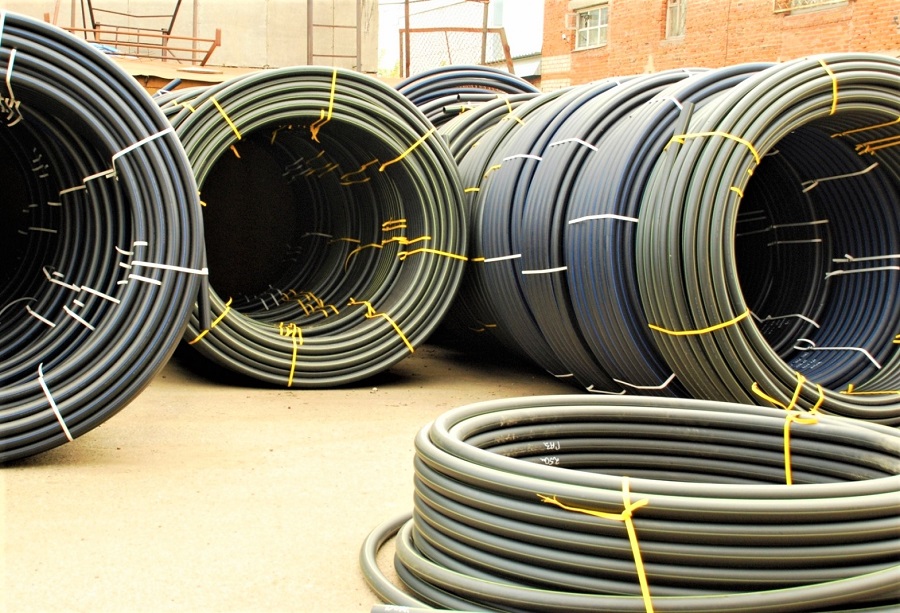
Priemyselné výrobky sa dodávajú v dĺžkach 5-24 m, násobkoch 0,25 m, ale častejšie strednej dĺžky, vhodnej na prepravu špeciálnou technikou – napríklad 13 m. Navíjanie tenkej rúry v zvitku predpokladá rôznu dĺžku, ale častejšie môžete nájsť zvitky po 200, 500, 700 m. Výroba výrobkov inej dĺžky je možná, ale len po dohode so zákazníkmi.
V závislosti od hrúbky stien a pracovného tlaku sa rúry delia na dva druhy:
- PE-80. Hrúbka steny – 2-3 mm, pracovný tlak – 3-6 MPa; vhodné pre plynovody a vodovody;
- PE-100. Hrúbka steny – 3,5 mm, pracovný tlak – 8-12 MPa; je to vylepšená verzia PE 80, vyznačuje sa tepelnou odolnosťou a zvýšenou hustotou.
PE (varianty – PE, PE) v názve znamená polyetylén, čísla 80 a 100 sú triedy polyetylénu.
Z hľadiska ekonomickej účelnosti sa značka PE 100 používa pri montáži vysokotlakového plynovodu alebo v osobitných prípadoch – napríklad na rekonštrukciu starej opotrebovanej magistrály alebo výstavbu pokusných vetiev s tlakom od 0,6 MPa a vyššie.
Technické charakteristiky a značenie
Na polyetylénové rúry vyrobené v továrenských podmienkach sa kladú požiadavky uvedené v GOST R 50838-2009. Medzi nimi sú odporúčania k vonkajšiemu vzhľadu a technickým vlastnostiam.
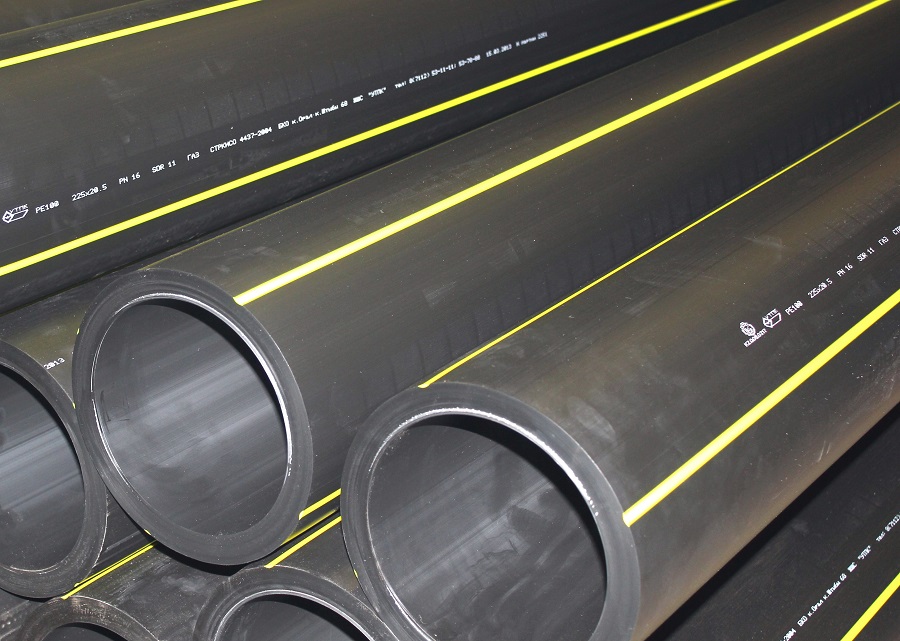
Z hľadiska farby je možná variabilita:
- PE 80 – žlté;
- PE 100 – žlté, oranžové, čierne so žltými/oranžovými pruhmi, rovnomerne rozložené.
V dokumente sú predpísané normy a také charakteristiky, ako je odolnosť pri konštantnom vnútornom tlaku, predĺženie pri pretrhnutí, odolnosť voči šíreniu trhlín, termostabilita, zvariteľnosť.
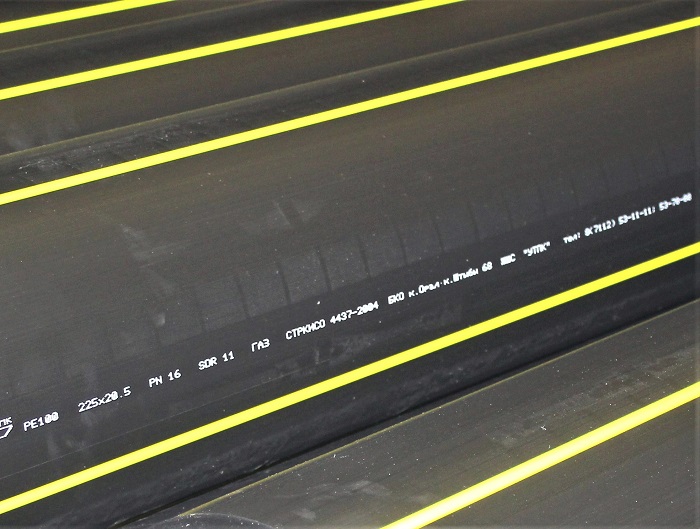
Značenie by nemalo ovplyvniť kvalitu materiálu, to znamená spôsobovať trhliny, vydutia a pod.
Písmená a číslice by mali byť ľahko čitateľné, zrozumiteľné a pochopiteľné. K povinným patria:
- obchodná značka alebo názov výrobcu;
- podmienené označenie rúry;
- dátum výroby;
- nominálny priemer/hrúbka steny;
- účel;
- GOST.
Ostatné údaje – názov krajiny, číslo šarže a pod. – sa nanášajú podľa želania.
Na príklad si rozoberieme jeden zo vzoriek:
OOO «Sfera» PE 80 SDR 11 — 150x10,5 GAZ GOST R 50838-2009
- OOO «Sfera» — výrobca
- PE-80 – druh polyetylénovej rúry
- SDR 11 – štandardný rozmerový pomer
- 150 – priemer
- 10,5 – hrúbka steny
- GAZ – účel
- GOST R 50838-2009 – normatívny dokument
Podľa označenia možno ľahko určiť, či rúry sú vhodné na domáce alebo priemyselné použitie, či zodpovedajú účelu a priemeru.
Výhody a nevýhody polyetylénu
Vďaka prednostiam polyetylénu sa používa na prepravu takéhoto nebezpečného druhu paliva, ako je zemný plyn.
Medzi hlavné výhody patria tieto vlastnosti:
- Elektroizolačné vlastnosti. Polyetylén je plnohodnotný dielektrikum, nevedie elektrický prúd. Pri montáži nie je potrebné uzemnenie.
- Odolnosť voči pôsobeniu agresívnych chemických látok, ktoré sa môžu nachádzať v pôde alebo v prevádzke.
- Absencia korózie, možnosť použitia vo vlhkom prostredí.
- Plastickosť, vďaka ktorej je potrubie chránené pred pohybmi pôdy, rozťažnosťou pri zamŕzaní, vodnými rázmi.
- Pasívnosť voči prenosu akustických kmitov.
Stupeň odolnosti voči opotrebeniu je pomerne vysoký – výrobcovia moderných PE rúr pre plyn poskytujú záruku 30 až 50 rokov.
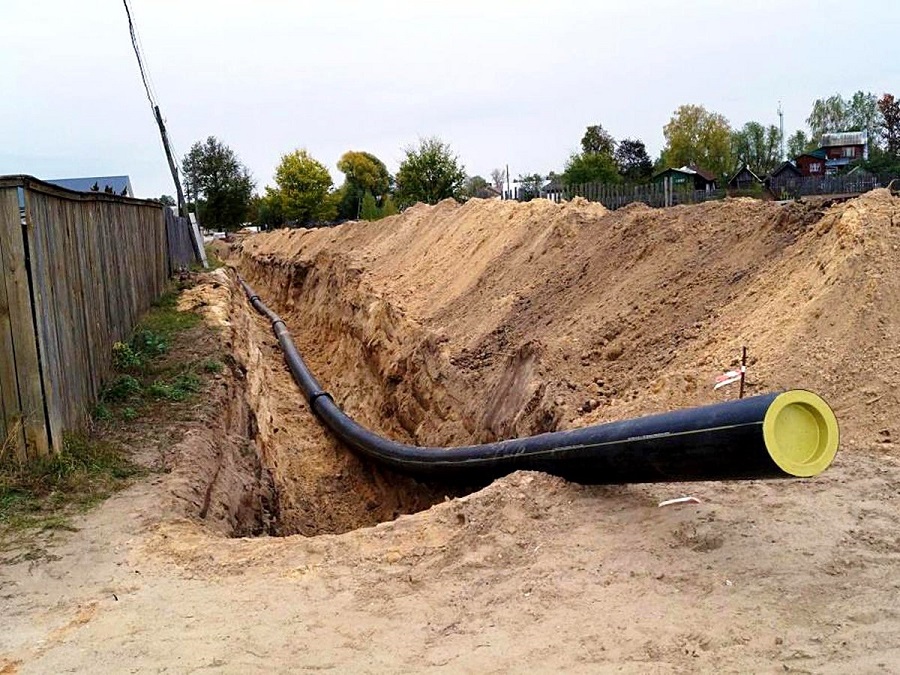
K nevýhodám patrí taká vlastnosť polyetylénu, ako je fotodegradácia. To znamená, že materiál pod vplyvom ultrafialového žiarenia rýchlo starne a rozpadáva sa. Aby sa nejako zlepšila odolnosť polyetylénu voči slnečnému žiareniu, do materiálu sa ako stabilizačné činidlo pridáva čierny pigment.
Medzi ďalšie mínusy patrí malý rozsah pracovných teplôt prepravovanej látky, priepustnosť pre kyslík, závislosť technických charakteristík od vonkajšej teploty.
Kvôli uvedeným nevýhodám sa plynovody z polyetylénových rúr používajú len v pôde, na otvorených úsekoch sa inštalujú kovové náprotivky.
Montáž polyetylénových plynových rúr
Samostatne vykonávať montáž plynovodu k súkromnému domu alebo priemyselnému objektu je zakázané. Tým sa musí zaoberať organizácia, ktorá má licenciu a na základe licencie oprávnenie na vykonávanie tohto druhu prác. Tá istá organizácia následne vykonáva aj údržbu – vykonáva kontrolu, testovanie alebo opravárenské práce.
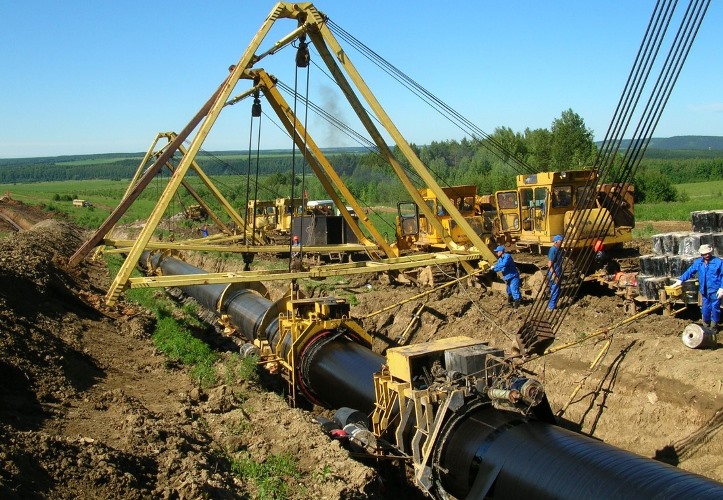
Najprv sa získa povolenie na vykonanie stavebných prác, vytvorí sa balík projektovej a rozpočtovej dokumentácie a vytyčí sa geodetická os. Potom sa vykoná príprava, ktorá zahŕňa plánovanie trasy, zemné práce, prepravu a rozloženie rúr, inštaláciu zváracieho nástroja. A až potom sa pristupuje priamo k montážnym prácam – ukladaniu a zváraniu rúr.
Prehľad spôsobov spájania rúr
Polyetylén sa vyznačuje tým, že pri zahrievaní mení svoje vlastnosti a topí sa. Túto vlastnosť využívajú na vytváranie nerozoberateľných spojení plynovodu – teda na zváranie rúr.
Rozlišujú sa dva spôsoby zvárania:
- stykový, bez použitia tvarových prvkov;
- elektromufový, s použitím elektrorezistorových fitiniek.
Prvý spôsob sa používa na priemyselné účely, na zváranie rúr veľkého priemeru, druhý – na vytváranie domových plynových prípojok od centrálneho potrubia.
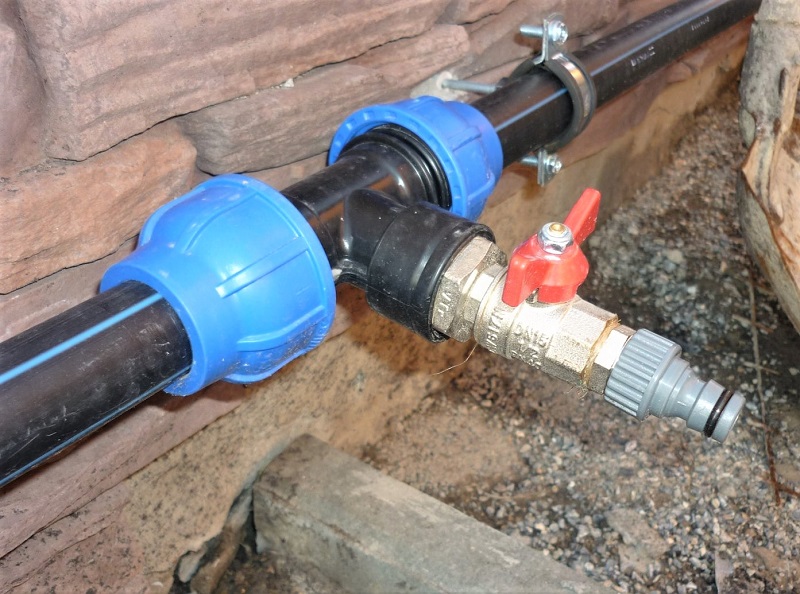
Ak je potrebné rozoberateľné spojenie, používa sa tretí spôsob – kompresný. Konce rúr sa spájajú lisovacími fitinkami, ktoré je možné v prípade potreby odstrániť alebo vymeniť.
Najprv sa pozrieme, ako sa vykonáva zváranie. Prípravné práce prebiehajú podľa jedného plánu:
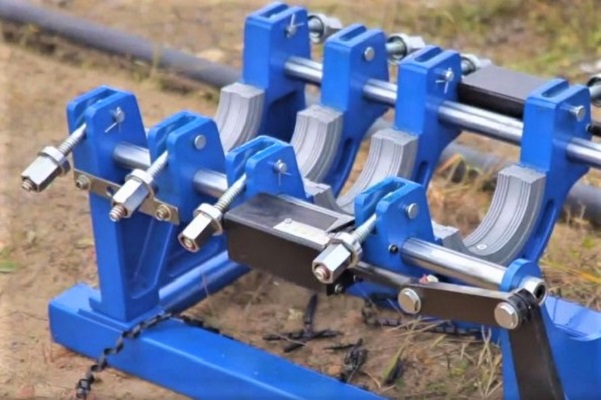
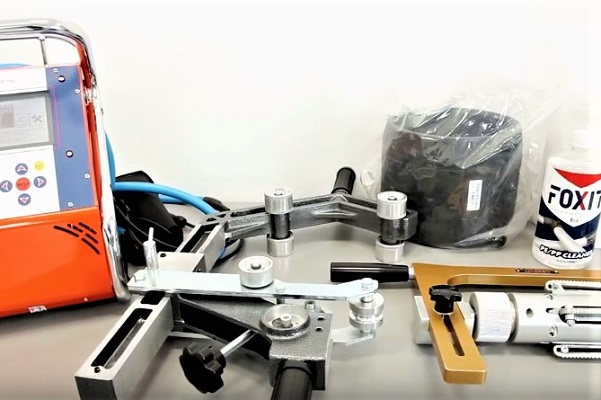
- Výber a kontrola materiálov na montáž a nástrojov. Ohrievače, škrabky a čelné frézy sa čistia, odstraňujú zvyšky polyetylénu a prach, utierajú sa rozpúšťadlom. Trené plochy a uzly sa mastia. Vyberajú sa vložky a upínače vhodné podľa priemeru.
- Výber parametrov zvárania. Nástroje sa programujú, zadávajú sa určité parametre do pamäte vykurovacieho zariadenia.
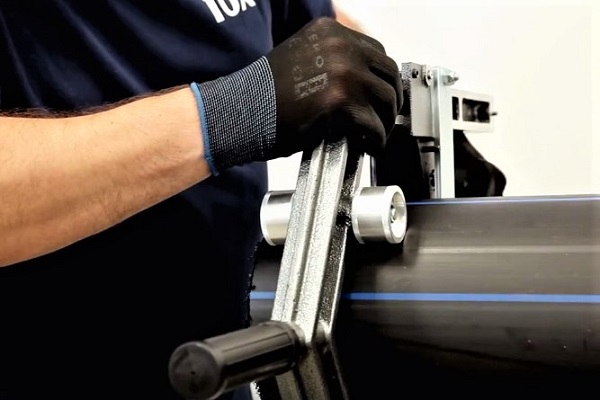
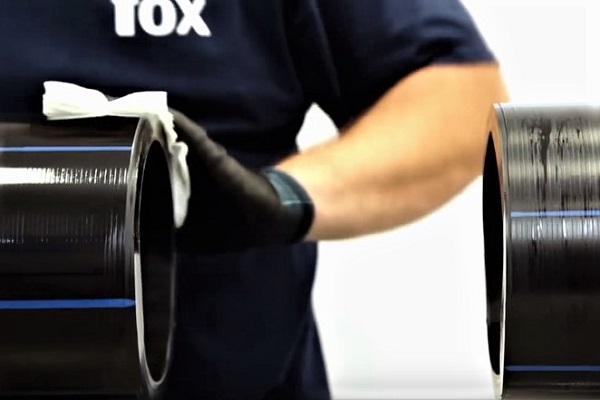
- Príprava pracovného miesta. Konce rúr sa čistia od piesku, nalepenej hliny, prachu, utierajú sa. Voľné konce sa prikrývajú zátkami. Zoxidované čelá sa očisťujú škrabkami.
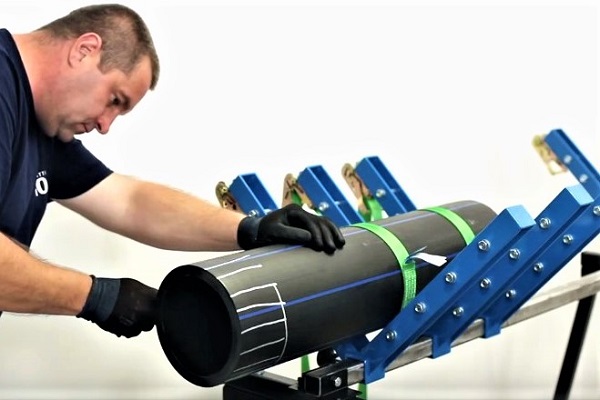
- Fixácia a centrovanie rúr. Pred zváraním je potrebné odstrániť ovalitu, preto sa konce rúr centrujú a potom upevňujú v potrebnej polohe – presne oproti sebe.
- Opracovanie čiel. Z povrchu na koncoch sa odoberá trieska hrúbky 0,1-0,3 mm. Medzera medzi úsekmi spojenými na tupo musí byť maximálne 0,3 mm. Po čistení je potrebné vykonať zváranie, bez toho, aby došlo k znečisteniu.
Po prípravných prácach sa vykonáva zváranie.
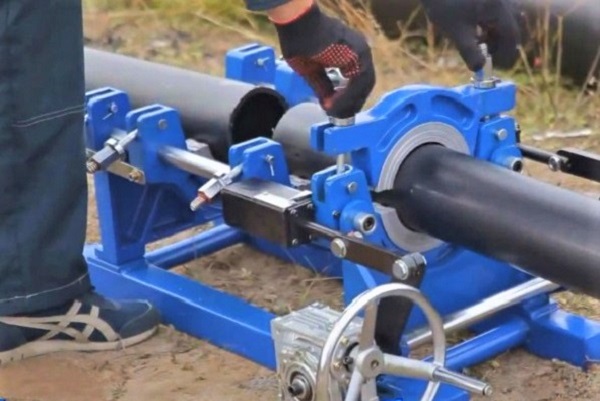
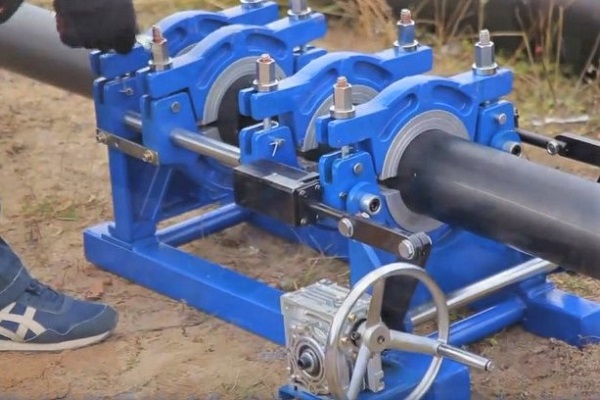
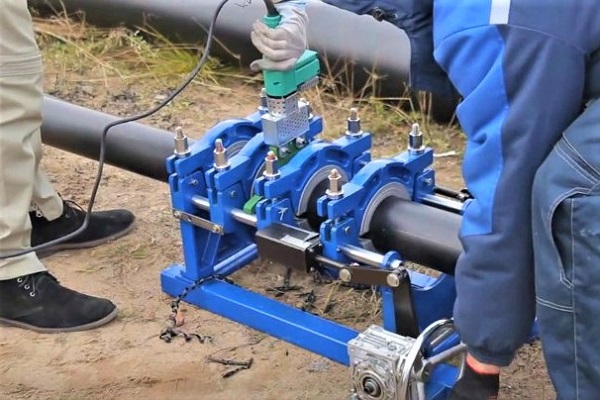
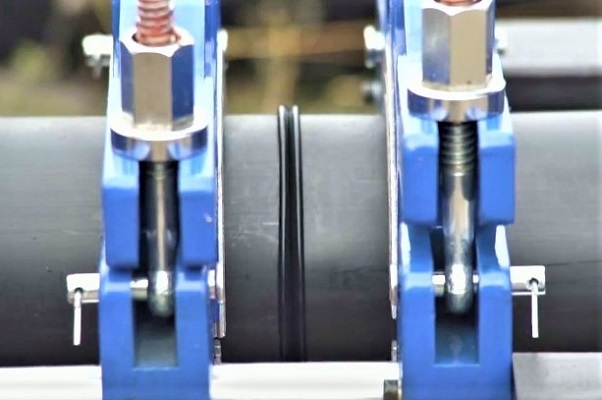
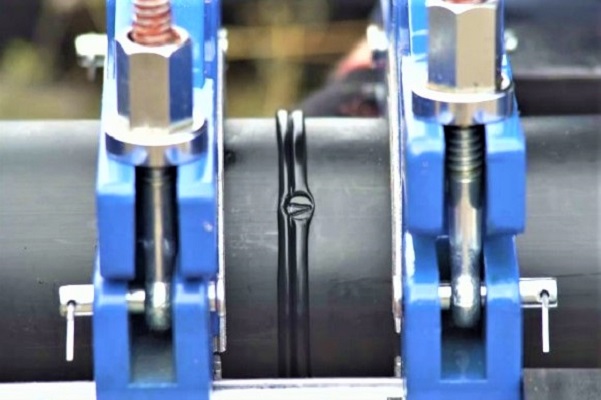
Spojenie pri zváraní „natupo“ vzniká v dôsledku „zrastenia“ roztavených čiel. Roztavenia je možné dosiahnuť použitím vykurovacieho nástroja s diskovým pracovným prvkom.
Počas zvárania je dôležité zohľadniť také kritériá, ako je teplota a čas tavenia, sila tlaku čiel, trvanie obdobia stláčania, tlak počas stláčania a čas chladenia.
Postup prác:
Znaky spoľahlivého zvaru – rovnomerný homogénny výronok, nemožnosť oddeliť rúru vynaložením sily. Zvárací spoj tavnou metódou sa považuje za veľmi pevný a nevyžaduje dodatočné tesniace opatrenia.
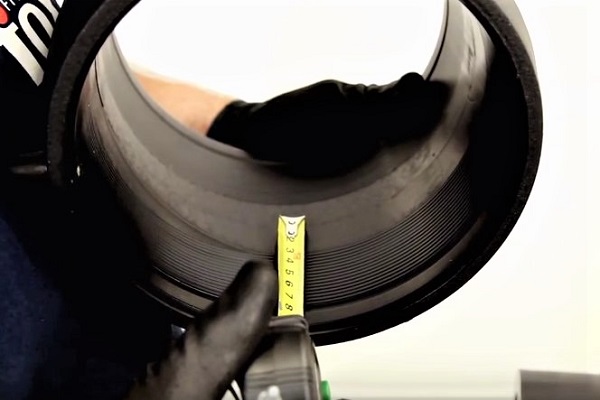
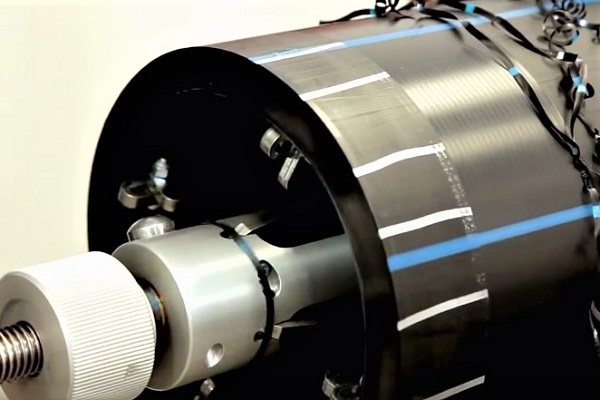
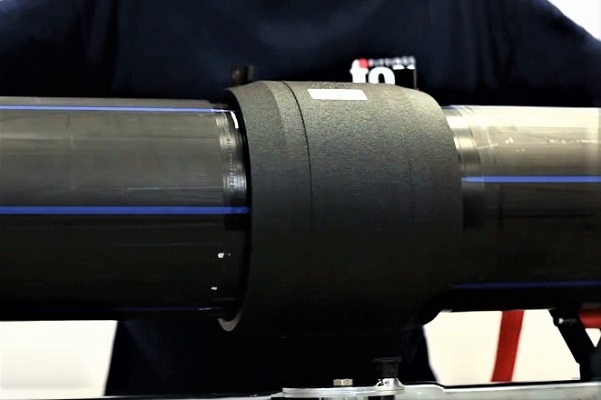
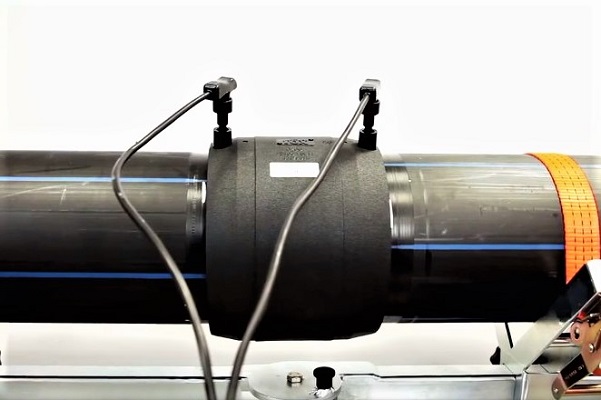
Druhý spôsob – elektrospojkový – sa vyznačuje prítomnosťou spojovacích prvkov – spojok, redukcií, odbočiek, tvaroviek. Na vnútornom povrchu tvaroviek je upevnená kovová špirála, ktorá sa zahrieva elektrickým prúdom a roztavuje polyetylén. V dôsledku toho tvarovky „zrastú“ s rúrami a vytvoria nerozoberateľné spoje.
Pri výbere prvkov na spájanie polyetylénových plynových rúr, ako aj počas vykonávania postupu, je dôležité zohľadniť parametre, ako je napätie prúdu, čas zvárania a chladenia.
Technológia je jednoduchšia ako zváranie natupo a prebieha v nasledujúcom poradí:
Moderné zváracie prístroje sú vybavené ovládacím panelom s displejom. Postup sa vykonáva podľa programu zvoleného v závislosti od typu rúry.
Rozpojiteľné spoje sa pri budovaní plynovodu používajú len veľmi zriedka. Používajú sa na to tiež tvarovky, ale upevňujú sa mechanicky, bez zahrievania.
Spojovacie prvky pozostávajú z dvoch častí – upínacieho krúžku a telesa. V dôsledku skrútenia závitových častí vzniká pevný, ale nestabilný spoj. Ak je potrebná dodatočná spoľahlivosť, časti tvarovky sa skrúcajú skrutkami a maticami.
Pravidlá zriaďovania plynovodu PND
Pri montáži a prevádzke polyetylénových rúr je potrebné dodržiavať množstvo pravidiel, ktoré zabezpečujú ako správnu funkčnosť plynovodu a zariadení, tak aj bezpečnosť používateľov.
Existuje množstvo zákazov na kladenie vedení. Napríklad nie je dovolené viesť plyn pomocou HDPE rúr v skalnatých a silne zdvíhajúcich sa pôdach, ako aj v pôdach 2. typu sadania. Ak je oblasť náchylná na zemetrasenia a pozoruje sa v nej seizmicita nad 6 stupňov, je potrebné na kladenie komunikácií použiť iný materiál.
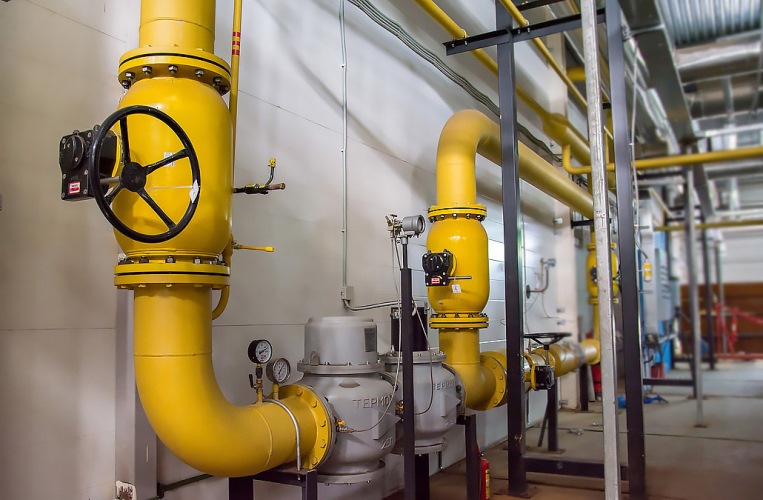
Ak je povolené používať HDPE rúry, je potrebné splniť množstvo podmienok. Napríklad na strmých svahoch je potrebné chrániť plynovod pred možným rozplavením výkopov a prijať dodatočné opatrenia na ich spevnenie.
Pri križovaní podzemných kolektorov alebo kanálov, kanalizačných alebo silových vedení, studní sa polyetylénové rúry uzatvárajú do kovových chráničiek. Vzdialenosť od povrchu plynovodu k vnútornej stene chráničky je najmenej 10 cm.
V jednom výkope možno umiestniť dva alebo viac plynovodov, ale s zabezpečením prístupu ku každej vetve na údržbu alebo opravu.
V severných regiónoch, kde teplota klesá pod -40 °C, sa hĺbka montáže zvyšuje na 2,0 – 3,2 m.
O tom, ako sa vykonáva kladenie plynovodného vedenia v chráničke s jej prívodom do plynofikovaného domu, vás oboznámi nasledujúci článok, ktorý odporúčame prečítať všetkým vlastníkom vidieckych nehnuteľností.
Závery a užitočné video k téme
Pravidlá zvárania elektrospojkovým spôsobom:
O osobitostiach stykového zvárania:
Ako funguje zvárací prístroj pre HDPE rúry:
Používanie polyetylénových rúr na plynofikáciu objektov priemyselného a obytného určenia sa stalo tradičným.
HDPE je pevný a spoľahlivý materiál, ktorý nevzbudzuje obavy. Montážou plynovodu sa však musia zaoberať výlučne montážnici plynových sietí, ktorí majú skúsenosti a poznajú technológiu zvárania polyetylénu.
Zanechajte, prosím, komentáre v nižšie umiestnenom blokovom formulári, pridávajte fotografie k téme článku, kladte otázky. Podeľte sa o vlastné skúsenosti s budovaním polyetylénového plynovodu. Nie je vylúčené, že Vami poskytnuté informácie a odporúčania budú užitočné pre návštevníkov webu.
 Medené rúry pre plyn: špecifika a normy ukladania medeného potrubia
 Pokládka plynovodu v puzdre cez stenu: špecifiká usporiadania uzla zavedenia plynovej rúry do domu
 Tlaková skúška plynovodu: ako sa vykonávajú kontrolné skúšky tesnosti
 Výstup plynovodu zo zeme: požiadavky a špecifiká usporiadania uzla výstupu
 V dome menia plynové rúry: nuansy vykonania výmeny plynových rúr v bytovom dome
 Ako preniesť plynové potrubie v byte: pravidlá prenosu a rady pre umiestnenie
 Koľko stojí pripojenie plynu k rodinnému domu: cena organizácie dodávky plynu
 Najlepšie práčky so sušičkou: rebríček modelov a rady pre kupujúcich
 Čo je to farebná teplota svetla a nuansy výberu teploty žiaroviek podľa svojich potrieb
 Výmena plynovej kolóny v byte: dokumentácia výmeny + základné normy a požiadavky