Zváranie polyetylénových rúr: porovnanie spôsobov + návod na montáž

Na montáž rozvodu z polyetylénových (PE) rúr sú potrebné určité zručnosti pri ich zváraní a spájaní pomocou tvaroviek. Pre túto prácu je vhodné aj zariadenie používané na montáž polypropylénových potrubí.
Zváranie polyetylénových rúr sa vykonáva špeciálnymi prístrojmi a vyžaduje určité znalosti, o ktorých budeme hovoriť v tomto článku. Podrobne sa pozrieme na špecifiká prípravy zariadenia na proces zvárania, poskytneme odporúčania na vytvorenie kvalitného zvarového švu. Tiež zvážime rôzne možnosti zvárania rúr z polyetylénu.
Obsah článku:
Príprava zariadenia na zváranie
Pre každý druh zvárania sa používa iné zariadenie. Nemá zmysel kupovať ho na jednorazovú montáž komunikácií stykovou a elektrotvarovkovou metódou, pretože cena súpravy je niekoľko tisíc dolárov. Lepšie je využiť služby externých spoločností alebo si prenajať techniku.
Používané zváracie zariadenie
Zariadenie na hrdlové zváranie stojí v rozmedzí 100-200 dolárov, otázku kúpy zváracieho prístroja si preto každý rieši samostatne.
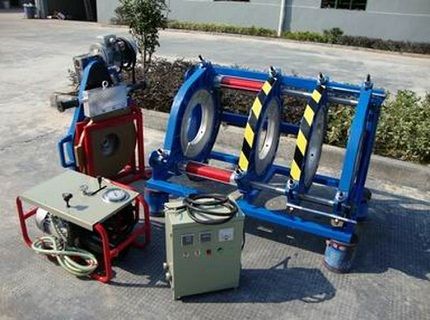
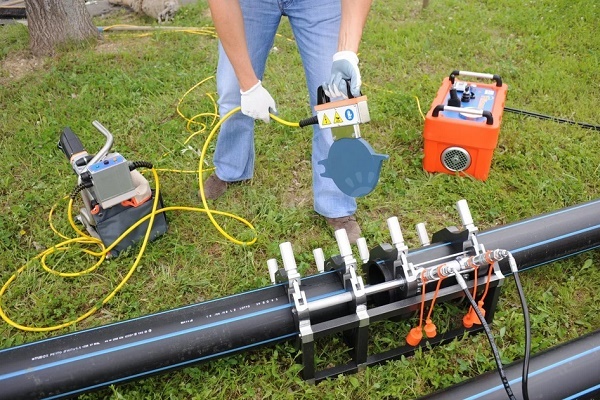
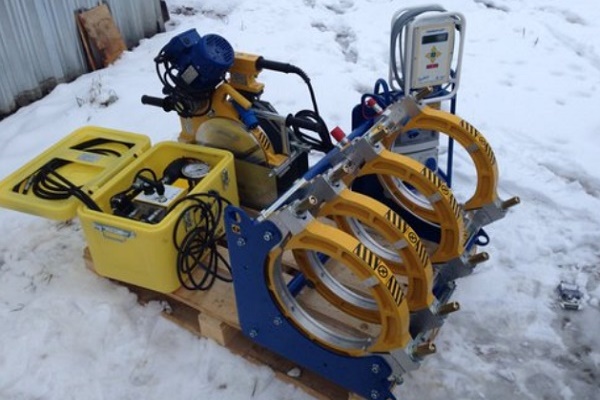
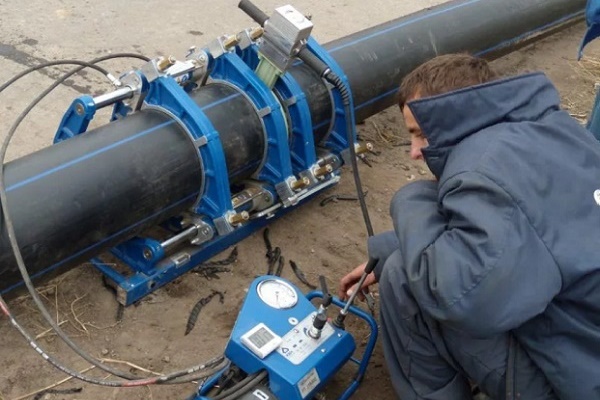
Do štandardnej sady zariadení na stykové zváranie polyetylénových rúr patrí:
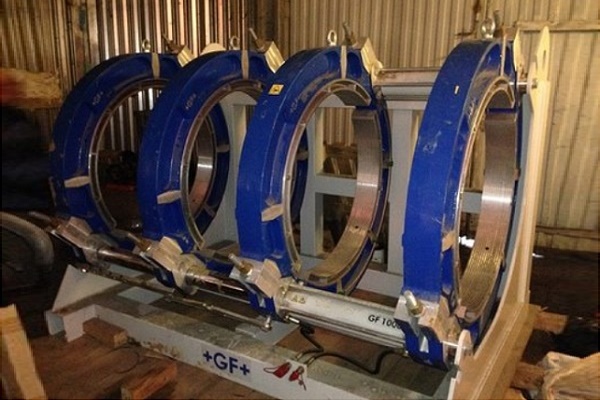
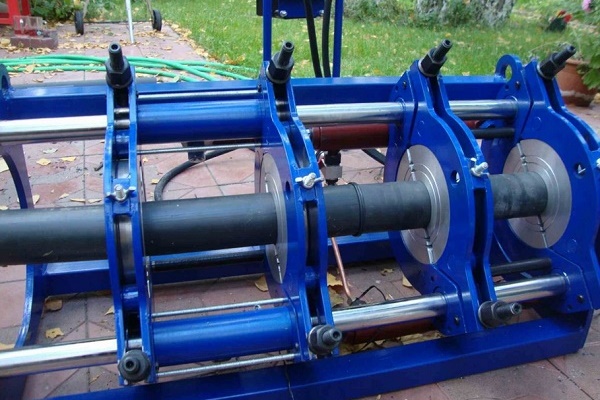
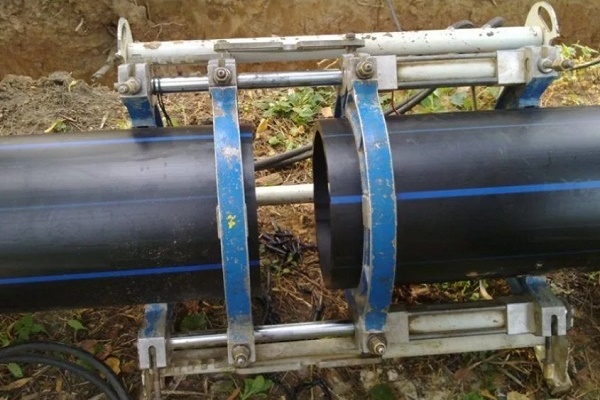
- Centrátor. Je to stojan so 4 kovovými svorkami na rúry, z ktorých dve sú pohyblivé a dve sú pevne upevnené na základni.
- Tórovateľ. Predstavuje samostatné diskové zariadenie na presné mechanické orezanie koncov zváraných rúr. Zariadenie sa pripevňuje k vodiacim lištám zváracieho prístroja.
- Vyhrievacie zrkadlo. Predstavuje teflónom potiahnutú okrúhlu dosku, ku ktorej sú pritláčané styky rúr na roztavenie PE. Má zabudovaný teplomer.
- Hydraulický alebo mechanický pohon. Zariadenie na reguláciu sily stláčania rúr pri ich zahrievaní a následnom spojení.
- Redukčné vložky. Je to sada vymeniteľných polkrúžkov na fixáciu rúr rôzneho priemeru.
- Riadiaca jednotka. Je súčasťou súprav zariadení s automatizáciou procesu zvárania.
V podstate súprava zariadení predstavuje samostatné príslušenstvo, ktoré vykonáva určité funkcie v rôznych fázach zváracieho procesu. Môžu byť určené výhradne na ručné zváranie, ako aj na spájanie rúr v plne automatickom režime.
Na montáž elektromuftových spojov sa používa príslušný zvárací prístroj so vstavaným snímačom čiarových kódov. Pre tento proces nie sú potrebné ďalšie zariadenia.
Na hrdlové zváranie bude potrebné zakúpiť tento set:
- elektrozvárací prístroj;
- nožnice na rezanie rúr;
- stojan;
- kalibrátor a skosovač;
- nástavce na ohrev spájaných prvkov.
Okrem uvedeného zariadenia môžu byť na montáž rúr potrebné aj bežné domáce nástroje: nastaviteľný kľúč, zvinovací meter, fixka a ďalšie.
Príprava na zvárací proces
Dôležitým faktorom kvalitného zvárania potrubí z HDPE je ich predbežná príprava. Potrebné úkony na vytvorenie dobrého zvaru budú uvedené vo forme návodu.
Bezprostredne pred zahriatím spájaných dielov je potrebné:
- Presvedčiť sa o identite materiálu a označenia spájaných dielov.
- Vyčistiť a odmastiť spoje spájaných výrobkov.
- Vycentrovať rúry a pevne ich upevniť.
- Obrúsiť rezy čelovkou až do vytvorenia súvislého pásu s dĺžkou dvoch obvodov rúry.
Potom je potrebné očistiť okraje spájaných dielov od triesok.
Po dôkladnej príprave polyetylénových rúr a tvaroviek na zváranie si môžeme byť istí, že kvalitný zvar je z polovice zaručený.
Spôsoby zvárania PE rúr
Priemyselný polyetylén nízkotlakový (HDPE) je termoplastický materiál, ktorého vlastnosti sa nemenia počas cyklov ohrevu a ochladzovania. Preto je vynikajúci na montáž domácich a priemyselných potrubí.
Spojenie jednotlivých HDPE rúr a tvaroviek medzi sebou prebieha pomocou rozoberateľných závitových spojov alebo nasledujúcich spôsobov zvárania:
- zásuvný;
- elektrospojkovým;
- na tupo.
Rúry s hrúbkou steny do 4,5 mm (priemer do 50–110 mm) sa zvárajú prvými dvoma spôsobmi, zatiaľ čo pre hrubšie steny sa používa bezfitinkový spôsob zvárania na tupo.
Variant #1 — režim stykového zvárania
Počas zvárania na tupo je dôležité kontrolovať kritické parametre: teplotu nástroja a plastu, prítlačnú silu a trvanie operácií. Pri absencii snímačov týchto hodnôt sa pravdepodobne nepodarí stabilne dosiahnuť kvalitný zvar.
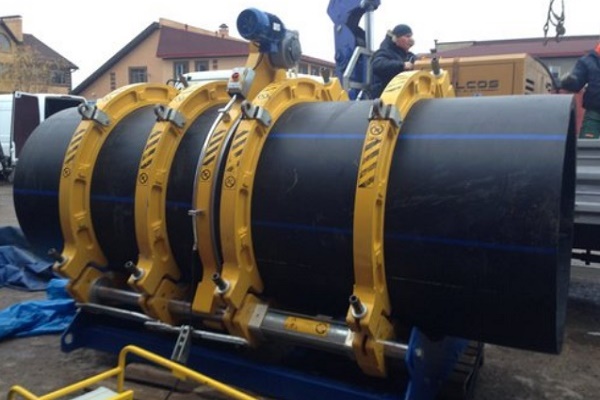
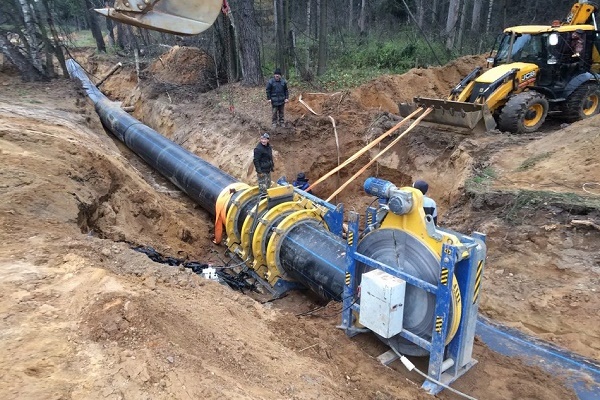
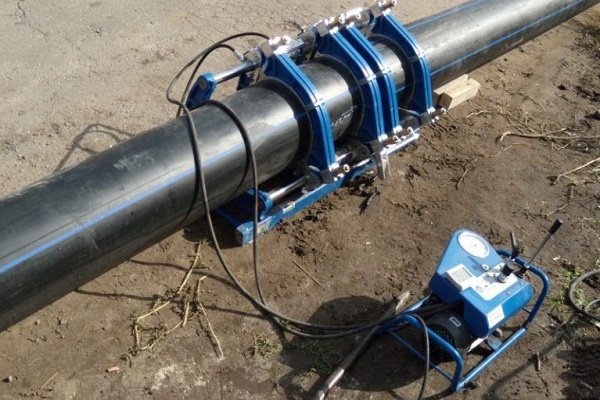
Krok za krokom návod na zváranie polyetylénových rúr na tupo je lepšie si ukázať na príklade poloautomatického zariadenia s hydraulickým pohonom.
Zváranie na tupo sa vykonáva, ak hrúbka steny polyetylénovej rúry nepresahuje 5 mm a jej priemer nepresahuje 50 cm. Technológia zahŕňa niekoľko štandardných krokov:
Krok#1 – ohrev spojov
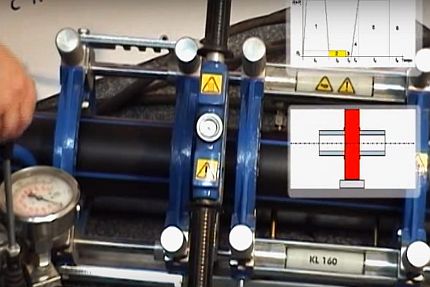
Po spracovaní koncov rúr sa zváracie zrkadlo nahreje na teplotu 200-230 °C a vloží sa do stredu centrátora. Potom sa pomocou hydraulického pohonu k nemu pevne pritlačia okraje HDPE rúr silou 4-6 kg/cm².
Po priblížení rozmerov zvarového výronku k minimálnym prípustným hodnotám sa sila zníži na 0,2-0,5 kg/cm² a plast sa naďalej zohrieva počas celej normovanej doby. Zváranie je prípustné pri teplotách od -15 °C do +45 °C, ale v chladných podmienkach sa čas ohrevu môže predĺžiť.
Krok #2 — spájanie rúr
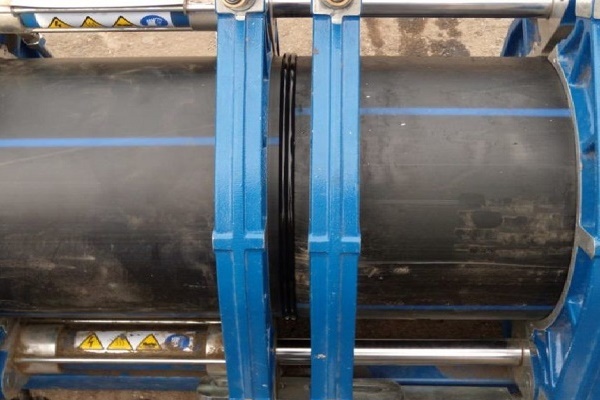
Po potrebnom nahriatí a roztavení HDPE na spojoch sa rúry hydraulickým pohonom rozsunú, zrkadlo sa odstráni a opäť sa pohonom pritlačia zvárané plochy k sebe silou 1-3 kg/cm². Rozmery výronku sa kontrolujú vizuálne, preto sa prítlačný tlak môže líšiť.
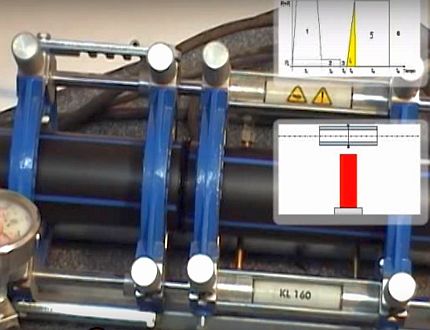
Krok #3 — chladenie a kontrola
Rúry zostávajú pritlačené k sebe až do úplného ochladenia spoja. Po uvoľnení sily z hydraulického pohonu sa rúry vyberú z upínacích čeľustí centrátora a vykoná sa posúdenie stavu zvaru a výronku. Ak sú ich parametre v norme, rúra je pripravená na prevádzku.
Variant #2 — hrdlové zváranie HDPE rúr
Po predbežnom orezaní a príprave HDPE rúr a dielov možno začať ich nátrubkové zváranie. Proces bude opísaný vo forme podrobného návodu.
Krok #1: príprava spájkovačky
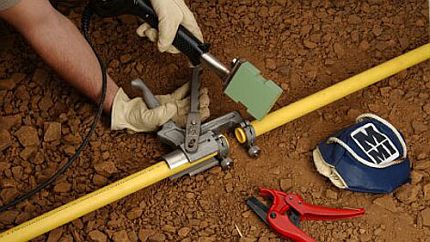
Optimálna teplota zvárania polyetylénových rúr sa pohybuje okolo 210 °C, preto sú vhodné len spájkovačky s regulovateľným ohrevom. Pred pripojením k sieti je potrebné na žehličku nasadiť špeciálne obojstranné nástavce (puzdro a tŕň) a spájkovačku postaviť na krížový stojan.
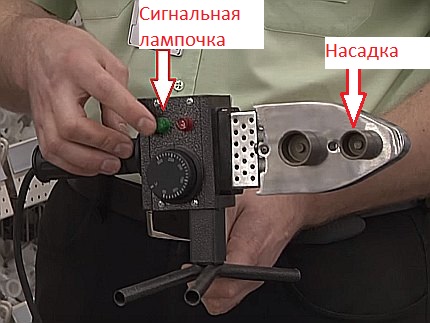
Po dosiahnutí nastavenej teploty sa na nej rozsvieti signalizačná (zvyčajne zelená) kontrolka.
Krok #2: zahrievanie dielov
Práca s horúcimi rúrami je bezpečnejšia v rukaviciach. Na zahriatie dielov je potrebné súčasne natiahnuť jeden spájaný diel na tŕň a potom druhý vložiť do kovového puzdra.
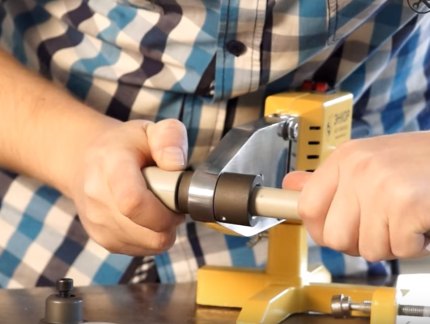
Aby sa dodržala hĺbka spojenia, možno vopred naniesť fixkou príslušnú značku na rúru a potom sa podľa nej orientovať pri spájaní zohriatych výrobkov.
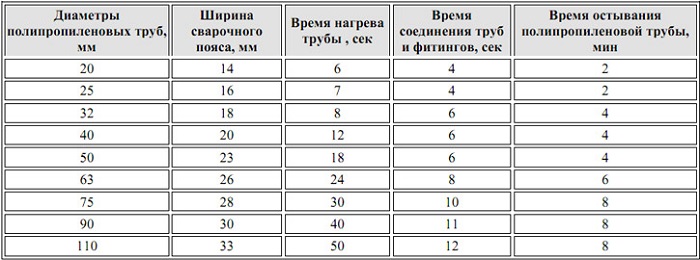
Vyššie je uvedená tabuľka s orientačnými časovými rámcami ohrevu, spájania a chladnutia rúr, ako aj hĺbkou zasúvania do nátrubku. Pri mínusovej teplote možno čas ohrevu materiálu predĺžiť o 1-2 sekundy.
Krok #4: spojenie dielov
Po ohreve je potrebné výrobky súčasne odpojiť od nadstavcov a silným priamym pohybom zaviesť rúru do nátrubku až po vyznačenú čiaru. Otáčať dielmi voči sebe navzájom nie je dovolené. Po 5-10 sekundách po spojení môžu akékoľvek pohyby viesť k prudkému zníženiu pevnosti spoja.
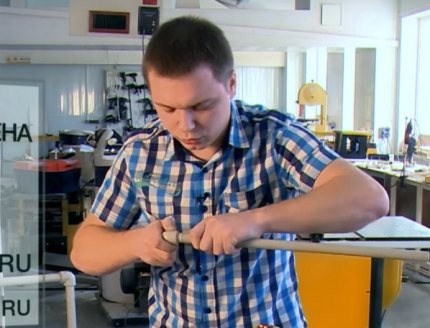
Po vychladnutí je vhodné preskúmať vzniknutý vnútorný šev na prítomnosť nánosov, ktoré by mohli blokovať svetlosť rúry. Ak je zúžený, radšej spojenie prepájkovať, aby sa predišlo poklesu tlaku v systéme.
Variant #3 — elektrotvarovkové zváranie polyetylénu
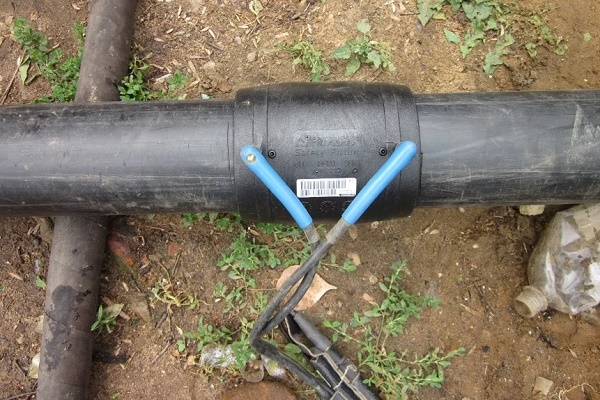
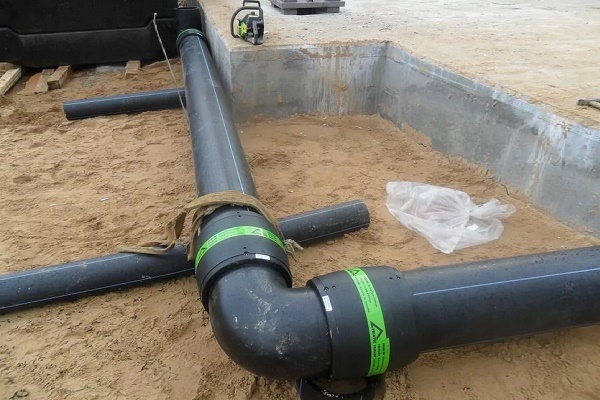
Zváranie polyetylénových rúr pomocou elektromufy je najjednoduchší a najrýchlejší spôsob. Plastové tvarovky majú zabudovanú kovovú špirálu, ktorá samostatne zohrieva spájané povrchy a roztavuje PE.
Pri tomto spôsobe treba dodatočne míňať na elektromufy, ktorých cena začína od 3-4 dolárov za kus. Preto sa takéto zváranie používa iba v miestach, kde nie sú dostupné metódy stykového a nátrubkového zvárania. Výhodou elektromufového spôsobu je možnosť spájania rúr s hrúbkou od 4,5 mm a menej.
Základné etapy zvárania:
- Čistenie a mechanické opracovanie tvarovky a koncov rúr.
- Centrovanie a vloženie rúry do elektromufy.
- Pripojenie tvarovky k elektrickým kontaktom špeciálneho zváracieho prístroja, ohrev spoja.
Posledná etapa – odpojenie elektrickej energie a chladnutie rúry.
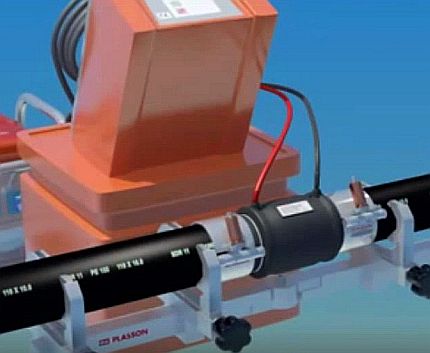
Na elektromuftách sa nachádza čiarový kód so zakódovanými parametrami času ohrevu, prúdu a napätia. Ten je snímaný skenerom zváracieho prístroja, ktorý následne vykonáva proces zvárania v automatickom režime. Výrobky sú pevne a spoľahlivo zvarené na veľkej ploche.
Správne stykové zvarové švy
Správnosť vykonania všetkých zváracích inštrukcií je možné posúdiť podľa výsledného vzhľadu polyetylénového spoja. V prípade vytvorenia nesprávneho zvaru a vysokého rizika porušenia tesnosti pri ďalšej prevádzke je lepšie spojenie odrezať po okrajoch a zvarať nové.
V správne vykonanom zvare musia rozmery graťu zodpovedať normatívnym hodnotám.
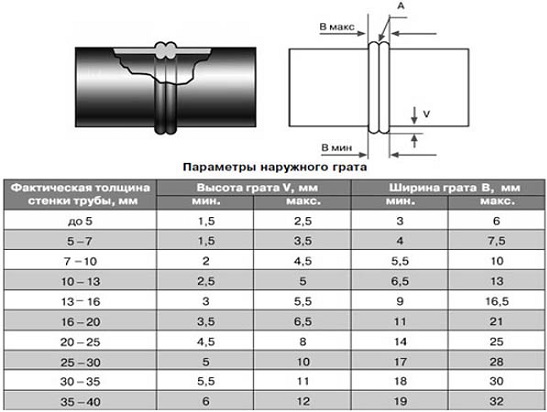
Existujú aj ďalšie požiadavky na parametre graťov:
- Symetrickosť a rovnomernosť po celom obvode styku.
- Posunutie stien rúr v radiálnej rovine nesmie byť väčšie ako 10 % ich hrúbky.
- Farba graťov musí byť identická s farbou rúry.
- Priehlbina medzi graťmi nesmie siahať hlbšie ako úroveň vonkajšieho povrchu rúr.
A samozrejme, úplne sa vylučuje prítomnosť trhlín a pórov.
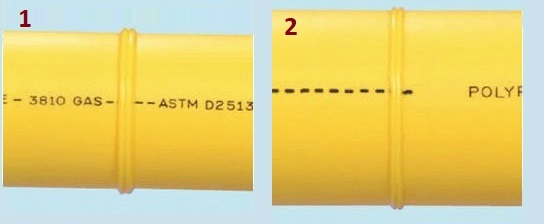
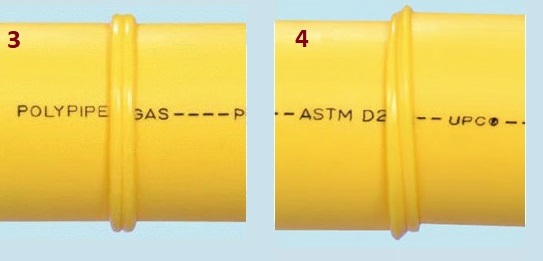
Príčinou nesymetrickosti graťov po obvode môže byť nekvalitné predbežné čelovanie alebo umiestnenie čelovačky pod uhlom k rúre.
Inštrukcie pre montáž polyetylénových rúr
Na spájanie polyetylénových rúr s prvkami vodovodu možno použiť nasledujúce spoje:
- nerozoberateľné;
- rozoberateľné.
Nerozoberateľné spoje sa získavajú privarením rúr k sebe alebo k špeciálnym zvarovým tvarovkám. Tento spôsob je lacný, ale získané konštrukcie sú často objemné. Použitie nerozoberateľných spojov je opodstatnené pri montáži podzemných stacionárnych vodovodov.
Na montáž dočasných systémov z polyetylénových rúr, ako aj pri absencii zváracieho zariadenia, možno použiť závitové kompresné tvarovky, ktorých montáž bude ďalej popísaná.
Pripojenie rúry ku kompresnej tvarovke
Kompresné fittingy stoja viac ako zvárané modely, ale sú rozoberateľné a jednoduché na obsluhu. Odporúčania na ich montáž sú uvedené v nasledujúcom podrobnom návode.
Prvý krok – vonkajšia kontrola a orezanie
Montáž systému z polyetylénovej rúry a plastového kompresného fittingu začína ich kontrolou na prítomnosť trhlín a hlbokých škrabancov. Defektnú časť rúry je lepšie ihneď odrezať.
Polyetylénovú rúru je možné rezať nožom aj špeciálnym rezačom rúr. Výsledkom by mal byť dokonale kolmý rez bez záchytov a vĺn. Na odstránenie nerovností okrajov je možné zakúpiť ručný zarovnávač.
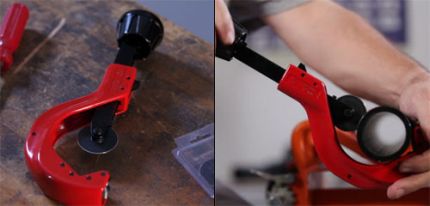
Druhý krok – nasadenie prvkov fittingu na rúru
Najprv sa na hadicu nasadí upínacia matica, potom upínacia objímka, potom upínací krúžok a na koniec sa natiahne gumové tesnenie.
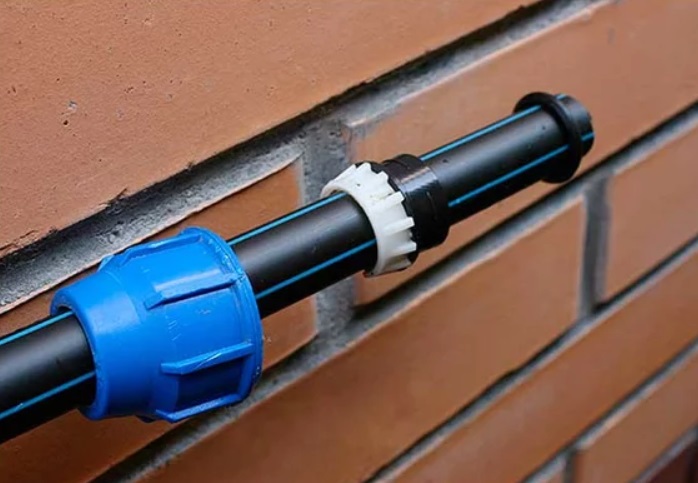
Koniec rúry sa zasunie až na doraz do tela fittingu a prvky nasadené na hadicu sa priložia k závitu. Potom sa upínacia matica pevne utiahne rukou. V prípade reťazového kľúča je možné ním spojenie dotiahnuť.
Nie je vhodné ponáhľať sa s utiahnutím upínacej matice – môže sa zdeformovať. Pri tuhom chode je lepšie spojenie ešte raz odskrutkovať a zopakovať proces montáže.
Po montáži fittingu je vhodné skontrolovať tesnosť spojenia. V prípade úniku je možné maticu ľahko dotiahnuť a upraviť prvky konštrukcie.
Vrezanie sedlovej tvarovky do rúry
Ak je potrebné urobiť odbočku z polyetylénovej rúry, nie je nutné kupovať T-kus. Bude stačiť do nej vyvŕtať otvor a namontovať sedlo. Ako to urobiť, bude rozobraté v podrobnom návode.
Prvý krok – príprava
Najprv je potrebné skontrolovať spájané výrobky na neprítomnosť škrabancov a trhlín a utrieť ich povrch vlhkou handričkou.
Druhý krok – montáž upínacieho mechanizmu
Nasaďte na rúru obe časti objímky, utiahnite jej matice kľúčom. Cieľom postupu je pevné upevnenie sedla.
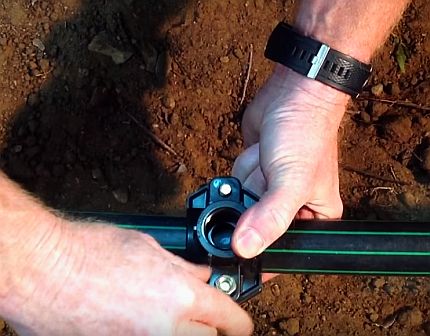
Tretí krok – vŕtanie
V strede otvoru sedla vyznačte bod a na okrajoch fittingu urobte fixkou čiary na zapamätanie jeho polohy. Odskrutkujte sedlo a odoberte jeho časti. Vyvŕtajte polyetylénovú rúru na vyznačenom mieste pomocou vrtáka požadovaného priemeru.
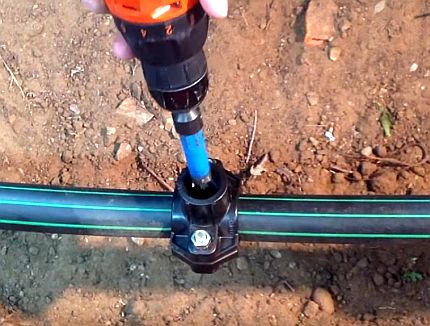
Krok štvrtý – montáž sedla
Vyčistite vnútro PE rúry od triesok a odstráňte prípadné záchyty z okrajov vyvŕtaného otvoru. Priložte podľa predtým vyznačených značiek časti fitinku k rúre a pevne dotiahnite upevňovacie matice.
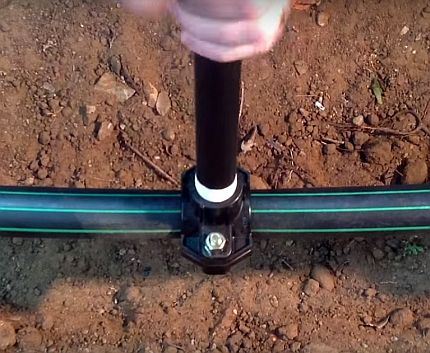
Pri zaskrutkovaní rúry alebo fitinku do sedla je možné omotať niekoľko vrstiev teflónovej pásky.
Časť sedla s výstupným otvorom môže mať na strane rúry drážku pre tesniaci gumový krúžok. Preto, ak je tesnenie k dispozícii, je potrebné ho vložiť medzi rúru a fitink.
Ak potrebujete na určitom úseku potrubia ohnúť rúru, odporúčame to urobiť podľa návodu, uvedeného tu.
Závery a užitočné video k téme
Ponúkané videá názorne demonštrujú všetky typy zvárania HDPE rúr, a tiež oboznámia s procesom montáže kompresného fitinku a sedla.
Nátrubkové zváranie polyetylénových rúr:
Proces elektrospojkového zvárania:
Tupé zváranie HDPE rúr poloautomatickým zariadením s hydraulickým pohonom:
Montáž kompresného fitinku na rúru:
Inštalácia sedla na HDPE rúru:
Samostatná montáž polyetylénových vodovodov vyžaduje určité znalosti a zručnosti, ale je celkom uskutočniteľná pri dodržaní vyššie uvedených pravidiel. Pri absencii špeciálneho vybavenia je možné zostaviť vodovod úplne bez nástrojov, pričom sa používajú výhradne kompresné fitinky.
Možností montáže je veľa, ale treba použiť tú, ktorá zabezpečí výsledok s minimálnymi finančnými nákladmi.
Určujete optimálny spôsob zvárania polyetylénu a chcete si ujasniť niektoré body? Neváhajte, pýtajte sa našich odborníkov – pokúsime sa vám pomôcť.
Alebo sa možno chcete podeliť o osobné skúsenosti s montážou polyetylénu v domácich podmienkach? Píšte svoje komentáre, pridajte unikátne fotografie – mnohým začiatočníkom bude vaša informácia užitočná.
 Svorky na upevnenie rúr: prehľad druhov a návod na montáž
 Robíme box na rúry v kúpeľni: podrobný návod na montáž
 Montáž rúr HDPE vlastnými rukami: návod na zváranie + ako ohnúť alebo narovnať takéto rúry
 Technológia zvárania polypropylénových rúr vlastnými rukami: prehľad spôsobov a špecifík
 Spojenie medených rúr: inštrukcie a porovnanie rôznych montážnych technológií
 Zástena z plastových rúr: druhy priečok + podrobný návod na výrobu
 Koľko stojí pripojenie plynu k rodinnému domu: cena organizácie dodávky plynu
 Najlepšie práčky so sušičkou: rebríček modelov a rady pre kupujúcich
 Čo je to farebná teplota svetla a nuansy výberu teploty žiaroviek podľa svojich potrieb
 Výmena plynovej kolóny v byte: dokumentácia výmeny + základné normy a požiadavky
Samozrejme, plastové rúry na vodovod a kúrenie sú veľmi praktické a naozaj ich môže nainštalovať každý muž s rukami. Ale prečo nikto nehovorí o bezpečnosti pri zváraní týchto rúr, o tom, že škodlivejšie ako výpary tlejúceho plastu môže byť len ortuť s olovom.
Je nevyhnutné používať respirátory a vetrať miestnosť. Členov domácnosti, najmä deti a zvieratá (ide o telesnú hmotnosť), počas rekonštrukcie pošlite na návštevu.
Plast nám uľahčuje život v mnohých oblastiach – ale zároveň nás zabíja… Chráňte sa!
Dobrý deň, Elina, chápem vaše obavy, a preto by som chcel trochu podrobnejšie rozobrať hlavné body týkajúce sa bezpečnosti. V prvom rade je potrebné si uvedomiť, že profesia zvárača polyetylénových rúr je profesiou so zvýšeným rizikom.
Ale pozrime sa na body pre bežných občanov:
– je potrebné zabezpečiť normálne vetranie v miestnosti, kde sa budú zvárať polyetylénové rúry;
– pracovať v špeciálnom odeve;
– používať špeciálne ochranné rukavice;
– používať respirátory;
– robiť prestávky v práci, aby ste si išli nadýchať čerstvého vzduchu.
Ak sa tieto body dodržiavajú, proces zvárania polyetylénových rúr nebude spojený s poškodením organizmu.