Spájkovanie polypropylénových rúr: pravidlá vykonávania prác a rozbor možných chýb

Možnosť zostavovať potrubia samostatne – nepochybná výhoda polypropylénových výrobkov. Použitím pohodlného a ľahkého materiálu je možné vlastnoručne vybudovať kanalizáciu, opraviť a modernizovať vodovod.
Hlavné – pochopiť špecifiku spojenia montážnych prvkov medzi sebou. Súhlaste, že je to nemenej dôležitá časť práce, zodpovedná za tesnosť vedenia a jeho bezproblémovú prevádzku.
Ponúkame Vám podrobne uvedené informácie o tom, ako sa vykonáva zváranie polypropylénových rúr, aké zariadenie sa pri práci používa, a tiež uvádzame najčastejšie chyby začínajúcich zváračov.
Nami poskytnuté informácie pomôžu vybudovať spoľahlivo fungujúce komunikácie. Pre názorné vnímanie je článok doplnený grafickými prílohami a video-návodom.
Obsah článku:
Špecifika zvárania rúr z polypropylénu
Proces zvárania sa uskutočňuje vďaka výrazným termoplastickým vlastnostiam materiálu. Polypropylén zmäkne pri zahriatí – nadobúda stav podobný plastelíne.
Všeobecný popis technológie
Návrat materiálu do podmienok normálneho teplotného pozadia prispieva k stuhnutiu jeho štruktúry do normálneho stavu. Tieto vlastnosti sa stali základom technológie zvárania, ktorá sa v odbornom jazyku nazýva – polyfúzne zváranie.
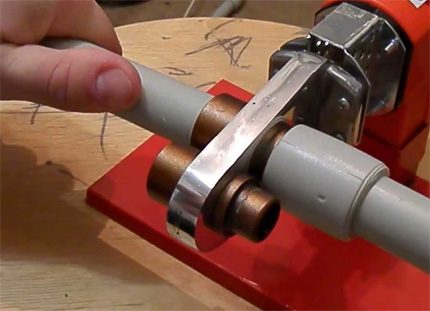
V praxi sa používajú dve metódy spájania zváraných častí:
- Spojková.
- Priama.
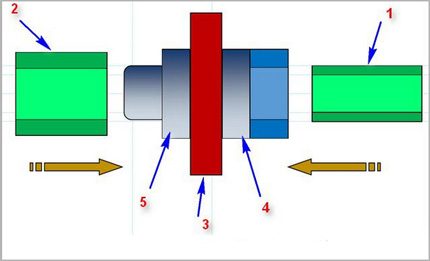
Spojkový spôsob. Technika zvárania ukazuje, ako môžete spájať polypropylénové rúry pomocou tvarovky – spojky alebo rúry s väčším vonkajším priemerom. Zvyčajne sa týmto spôsobom vykonáva spájanie plastových rúr, ktorých priemer nepresahuje 63 mm.
Princíp zvárania dvoch dielov je v tomto prípade založený na roztavení časti rúry po vonkajšom obvode a časti spojky po vnútornej oblasti. Potom sa oba diely tesne spoja.
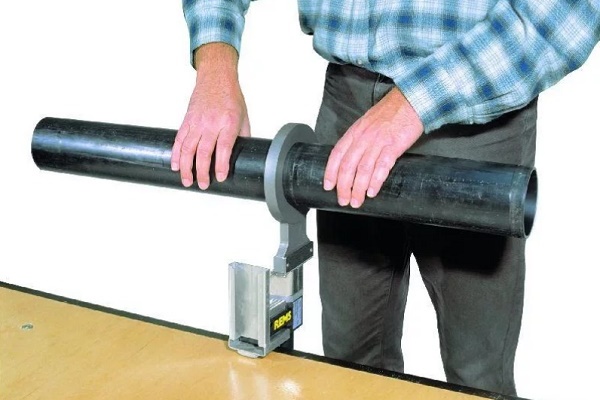
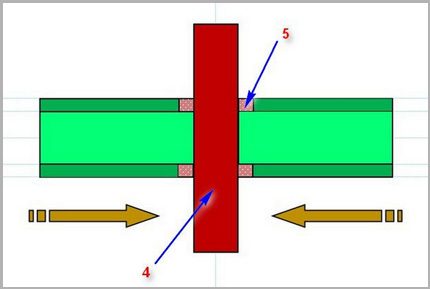
Priamy spôsob. Metóda je založená na rovnakom princípe roztavenia malých častí plastových rúr s následným spojením. V tomto variante sú spojovacími prvkami dve rúry rovnakého priemeru a spájajú sa čelnými plochami.
Táto na prvý pohľad jednoduchá metóda spájania polypropylénu vyžaduje vysokú presnosť spracovania miest spoja a presné nastavenie dvoch dielov po osiach počas ich spájania.
Popri uvedených „horúcich“ technológiách sa praktizuje aj metóda „studeného“ spájania. Ako aktívny spájkový komponent sa používa špeciálne rozpúšťadlo, ktoré dokáže zmäkčiť štruktúru polypropylénu. Táto metóda sa však neteší veľkej popularite.
Zváracie stroje na zváranie rúr
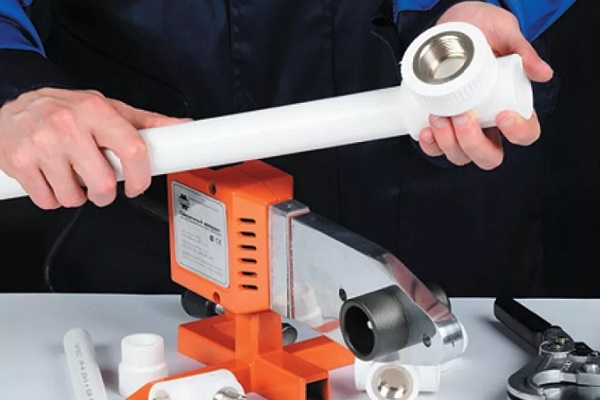
Tak spojkový, ako aj priamy spôsob vyžaduje spájať plastové rúry špeciálnymi zváracími prístrojmi. Konštrukčne spájkovačka pripomína elektrickú žehličku.
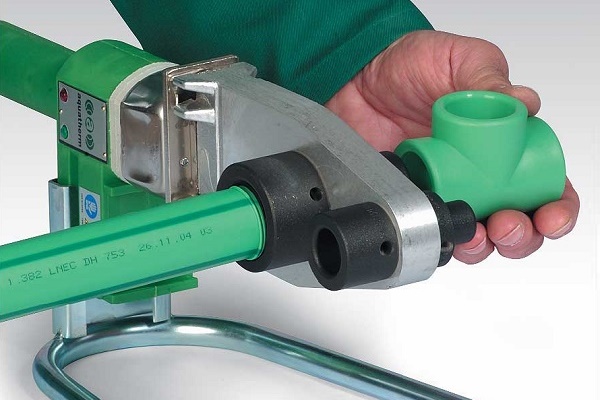
Základom prístrojov je masívny kovový vyhrievací prvok, na ktorého povrch sa nasadzujú vymeniteľné nástavce – kovové tvarovky rôznych priemerov. Takáto spájkovačka sa nazýva žehlička na zváranie.
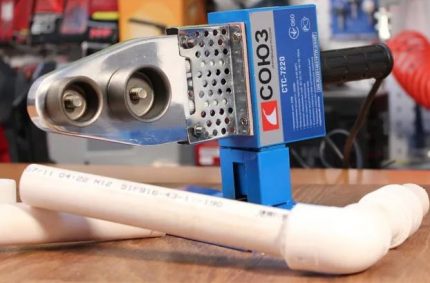
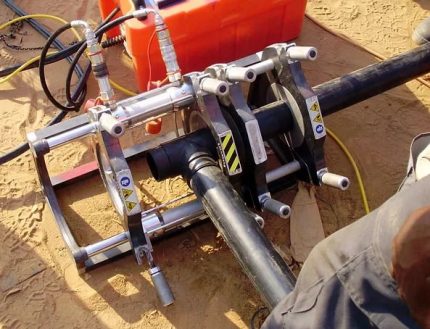
Pre vykonávanie stykového zvárania sa konštrukcie spájkovacích zariadení vyznačujú zvýšenou zložitosťou. V takejto technike býva nielen vyhrievací prvok, ale aj systém centrovania zváraných dielov.
Spravidla sa zariadenia na priame zváranie, rovnako ako samotná technológia, v domácej sfére používajú len zriedka. Priorita využitia – priemysel.
Okrem spájkovačiek budete tiež potrebovať:
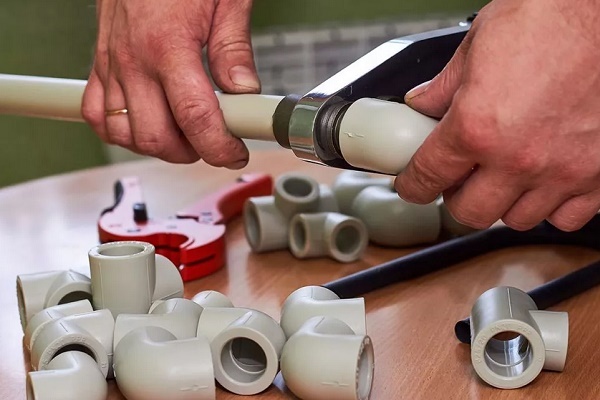
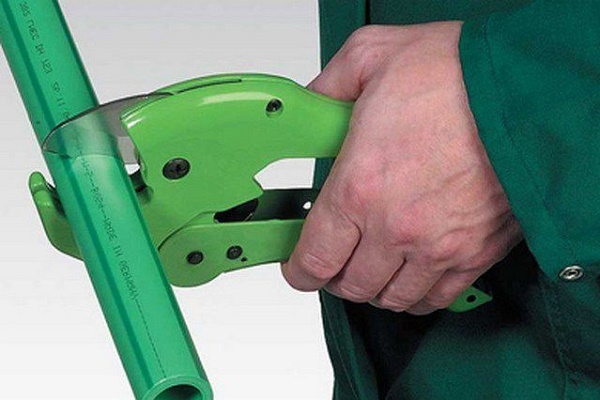
- nožnice – rezačka na polypropylénové rúry;
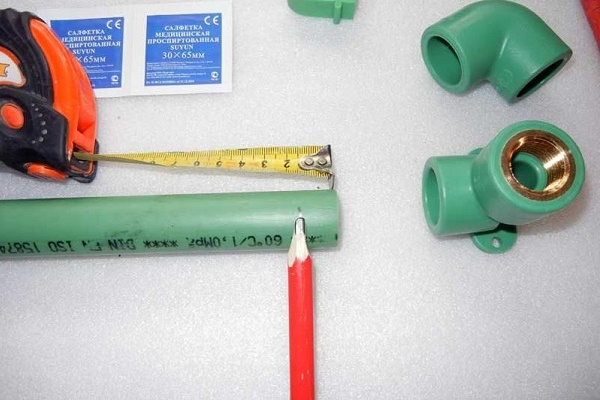
- stavebný meter;
- zámočnícky uholník;
- odhrotovačka pre rúry s výstužou;
- fixka alebo ceruzka;
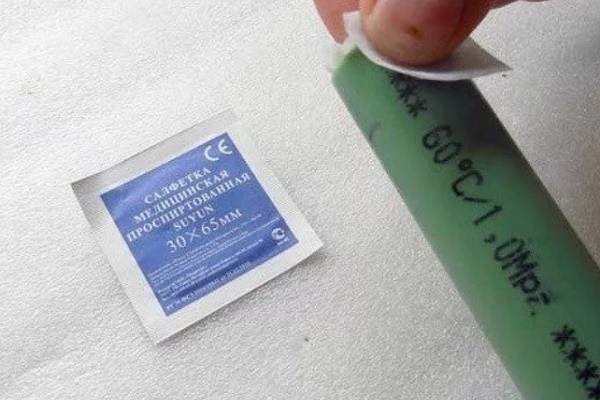
- odmasťovací prostriedok na povrchy.
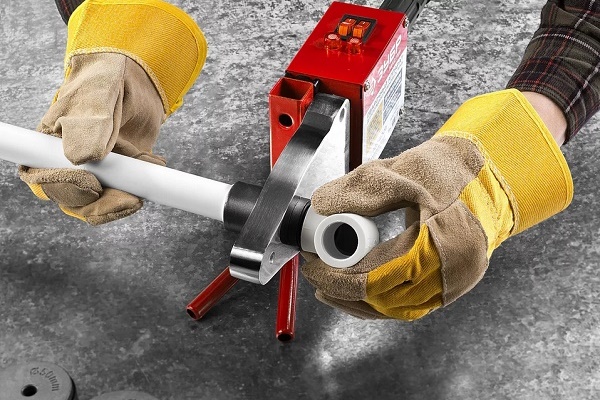
Keďže práce sa vykonávajú na vysokoteplotnom zariadení, je nevyhnutné nosiť pevné pracovné rukavice.
Postup zvárania polypropylénu
Dôležité varovanie! Práce na zváraní polymérových materiálov sa musia vykonávať v podmienkach dobrej ventilácie miestnosti. Pri zahrievaní a tavení polymérov sa uvoľňujú toxické látky, ktoré v určitej koncentrácii majú vážny vplyv na zdravie človeka.
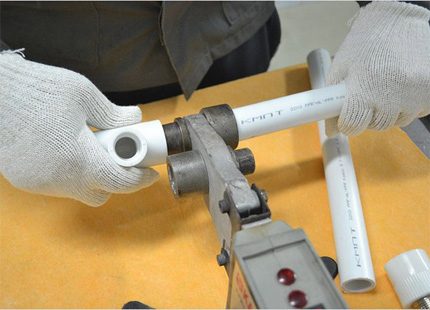
Najprv sa musíte pripraviť na prácu:
- Na platňu ohrievača nainštalujte tŕne potrebného priemeru.
- Regulátor teploty spájkovania nastavte na 260 ºC.
- Pripravte spájané dielce – označte, odstráňte skosenie, odmastite.
- Zapnite spájkovaciu stanicu.
- Počkajte na dosiahnutie pracovnej teploty – rozsvietenie zeleného indikátora.
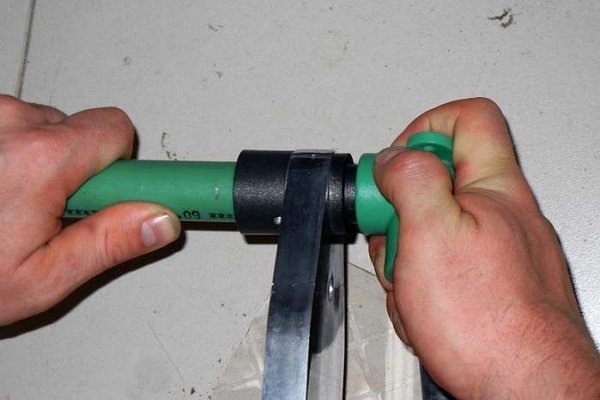
Spájané dielce (rúra – spojka) súčasne nasaďte na tŕne spájkovacej stanice. Pritom polypropylénová rúra sa nasadzuje do vnútornej oblasti jedného tŕňa a spojka (alebo hrdlo tvarovky) na vonkajší povrch druhého tŕňa.
Zvyčajne sa konce rúry vkladajú po okraj predtým označenej čiary a spojka sa nasadzuje až na doraz. Pri držaní polypropylénových dielcov na nahriatych tŕňoch pamätajte na dôležitý detail technológie – čas výdrže.
Pri nedostatočnej dobe výdrže existuje riziko nízkeho stupňa difúzie materiálu, čo ovplyvní kvalitu spoja. Ak dielce prehrejete, je vysoké riziko deformácie štruktúry výrobku. To môže viesť k zhoršeniu kvality spájkovania.
Odporúča sa používať tabuľku, kde sa uvádza optimálna hodnota času pre rúry s rôznymi technickými parametrami.
Tabuľka času zvárania polypropylénových rúr
| Menovitý priemer rúry, mm | Čas ohrevu pre optimálnu difúziu, s | Čas na zváranie dielov, s | Čas na chladenie dielov, min |
| 20 | 5-8 | 8 | 2 |
| 25 | 7-11 | 10 | 3 |
| 32 | 8-12 | 12 | 4 |
| 40 | 12-18 | 20 | 5 |
Po vybratí dielov na tŕňoch počas optimálneho časového obdobia sa snímajú a rýchlo spájajú nahriatymi časťami. Postup zvárania je potrebné vykonať presne, rýchlo (podľa času v tabuľke) pri dodržaní súososti zváraných dielov.
Povoľuje sa vykonať nepatrnú korekciu po osiach (v priebehu 1-2 s), ale otáčať diely jeden voči druhému je neprípustné.
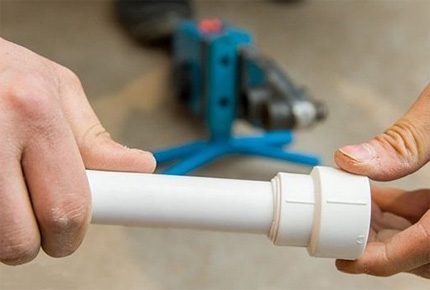
Uvedený čas zvárania akýchkoľvek polypropylénových rúr sa môže upraviť v závislosti od podmienok vykonávania prác a ukazovateľov materiálu.
Napríklad, ak sa montáž vykonáva pri mínusových teplotách okolia, prirodzene sa uvedené normy zvyšujú až o 50% z nominálnej hodnoty. Pre každé jednotlivé neštandardné podmienky sa čas ohrevu volí metódou skúšobného zvárania.
Spojenie rúr zváraním s armovaním
Pozrime sa, ako správne zvárať vystužené polypropylénové rúry. Tu je povinné odstránenie ochranného materiálu. Prítomnosť vystuženej vrstvy (hliníkovej fólie) v štruktúre rúry vyžaduje dodatočný ohrev. Ale to nie je hlavné.
Zvyčajne takéto výrobky majú zväčšený priemer a nehodia sa na štandardné nástavce spájkovačky. Je potrebné ich očistiť pred procesom zvárania. Výnimkou sú rúry vystužené skleným vláknom. Tie sa zvárajú štandardne.
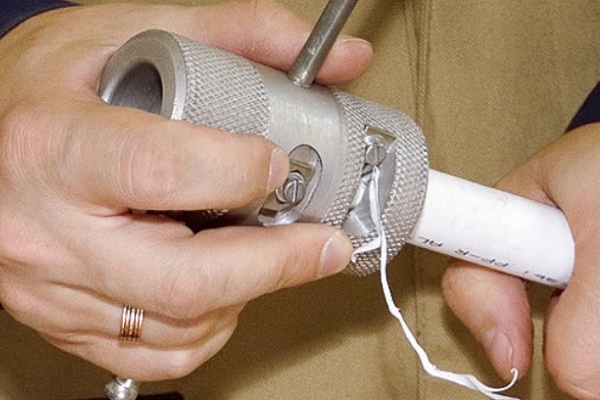
Vzhľadom na rôznorodosť technológií vystužovania polypropylénových rúr sa používajú rôzne metódy spracovania pred zváraním. Tradične sa na čistenie používa švajer.
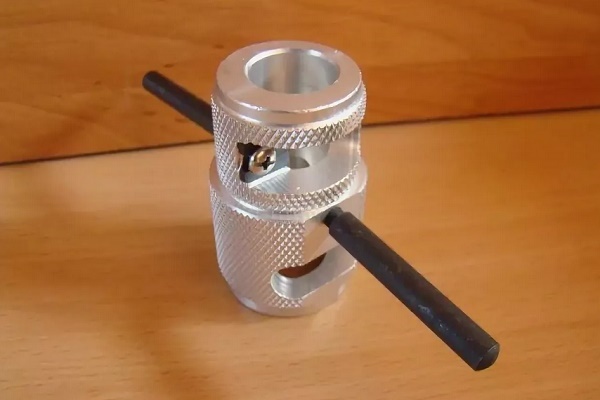
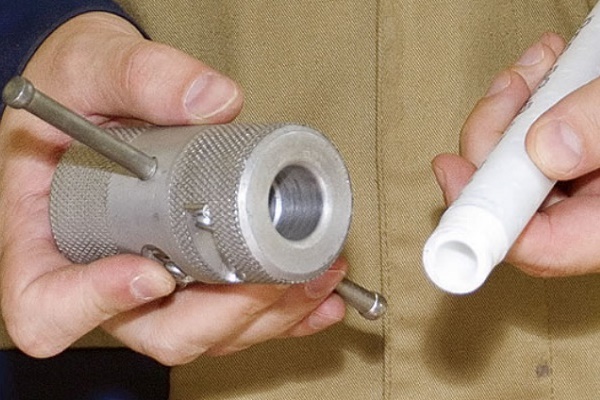
Tento názov má špeciálne zariadenie v tvare kovovej puzdra s nožmi. Švajer sa nasadí na koncovú časť rúry, ktorá sa má zvárať, a rotačnými pohybmi okolo osi rúry sa odstráni vystužená vrstva až na čistý plast.
Ak je vystužená vrstva umiestnená v strednej časti steny plastovej rúry, tu je na spracovanie rozumnejšie použiť iný nástroj – čelovku plastových rúr.
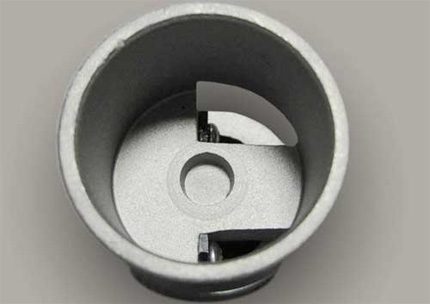
Zariadenie sa len málo líši od švejera, okrem umiestnenia a konštrukcie rezných prvkov. Po spracovaní čelovkou sa koncová časť rúry vyrovná na čelo, plus do hĺbky 2 mm po celom obvode sa vyreže časť vystuženej vrstvy. Takéto spracovanie umožňuje vykonať spájkovanie bez defektov.
Vplyv chýb na kvalitu zvárania
Neunáhlené, dôkladne premyslené konanie – záruka proti chybám, ktoré môžu zničiť celú prácu. Treba zohľadniť všetky detaily technológie spájkovania a ani o krok sa od nich neodchýliť.
Časté chyby, v dôsledku ktorých vznikajú chybné uzly montovanej vodovodnej siete z polypropylénu:
- Nebolo vykonané očistenie povrchu rúry od mastnej vrstvy.
- Uhol rezu spájaných dielov sa líši od hodnoty 90º.
- Nedostatočné dosadnutie konca rúry do tvarovky.
- Nedostatočné alebo nadmerné zohriatie spájaných dielov.
- Neúplné odstránenie vystuženej vrstvy z rúry.
- Korekcia polohy dielov po stuhnutí polyméru.
Niekedy na kvalitných materiáloch nadmerné zohriatie nespôsobuje viditeľné vonkajšie chyby. Pritom však dochádza k vnútornej deformácii, keď roztavený polypropylén uzavrie vnútorný priechod rúry. Neskôr takýto uzol stráca funkčnosť – rýchlo sa upcháva a blokuje prietok vody.
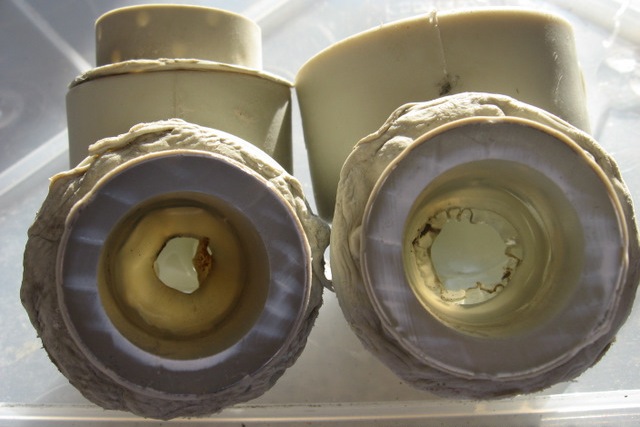
Ak sa uhol rezu čelných častí líši od 90º, pri spájaní dielov konce rúr ležia v skosenej rovine. Vzniká neosovosť dielov, ktorá je viditeľná až po namontovaní vedenia dlhého niekoľko metrov.
Často z tohto dôvodu treba celý uzol prerobiť. Najmä pri ukladaní rúr do drážok.
Nekvalitné odmasťovanie spájaných povrchov podporuje vznik „ostrovčekov odmietnutia“. V takýchto bodoch polyfúzne zváranie nenastáva vôbec alebo len čiastočne.
Istý čas rúry s takýmto defektom fungujú, ale kedykoľvek môže dôjsť k pretrhnutiu. Časté sú aj chyby súvisiace s nedostatočným dosadnutím rúry do tvarovky.
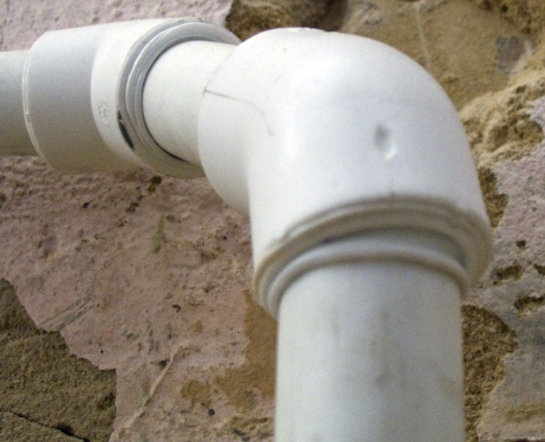
Podobný výsledok vykazujú spoje vytvorené s neúplným očistením výstužnej vrstvy. Spravidla sa rúra s výstužou používa na vedeniach s vysokým tlakom. Zvyšková hliníková fólia vytvára v oblasti zvaru zónu bez kontaktu. Práve v tomto bode často dochádza k únikom.
Najhrubšia chyba – pokus o korekciu zváraných prvkov otáčaním okolo osi voči sebe. Takéto konanie prudko znižuje účinok polyfúzneho zvárania.
Napriek tomu sa v niektorých bodoch zvar vytvorí a vzniká takzvané „prichytenie“. Pri malej ťahovej sile „prichytenie“ spoj drží. Akonáhle sa však spoj vystaví tlaku, zvar sa okamžite rozpadne.
Ďalšie informácie o zváraní polypropylénových rúr sú uvedené v tomto článku.
Závery a užitočné video k téme
Od profesionálov sa je vždy čo naučiť. Ako pracovať s polypropylénom, môžete vidieť v nasledujúcom videu:
Montovať potrubia z polymérov pomocou ich zvárania „na horúco“ – je pohodlná a obľúbená metóda. Úspešne sa používa pri montáži inžinierskych sietí, vrátane domácich podmienok.
Túto metódu zvárania môžu využiť ľudia bez dlhoročných skúseností. Hlavné je správne pochopiť technológiu a zabezpečiť jej presné vykonanie. Technologické zariadenie je možné kúpiť alebo si ho prenajať.
Máte skúsenosti so zváraním polypropylénových rúr? Prosím, podeľte sa o informácie s našimi čitateľmi. Zanechávať komentáre a klásť otázky k téme môžete vo formulári, ktorý sa nachádza nižšie.
 Spájkovanie medených rúr: podrobný rozbor prác a praktické príklady
 Výmena rúr na toalete od A po Z: projektovanie, výber stavebného materiálu, montážne práce + rozbor chýb
 Montáž polypropylénových rúr vlastnými rukami: technológia práce s PP potrubím
 Technológia zvárania polypropylénových rúr vlastnými rukami: prehľad spôsobov a špecifík
 Zvárací prístroj na polypropylénové rúry: klasifikácia, rebríček najlepších + rady pri výbere
 Inštalatérske spôsoby spájania rúr: prehľad všetkých možných variantov prevedenia
 Koľko stojí pripojenie plynu k rodinnému domu: cena organizácie dodávky plynu
 Najlepšie práčky so sušičkou: rebríček modelov a rady pre kupujúcich
 Čo je to farebná teplota svetla a nuansy výberu teploty žiaroviek podľa svojich potrieb
 Výmena plynovej kolóny v byte: dokumentácia výmeny + základné normy a požiadavky