Ako ohnúť profilovú rúru vlastnými rukami bez špeciálnych pomôcok

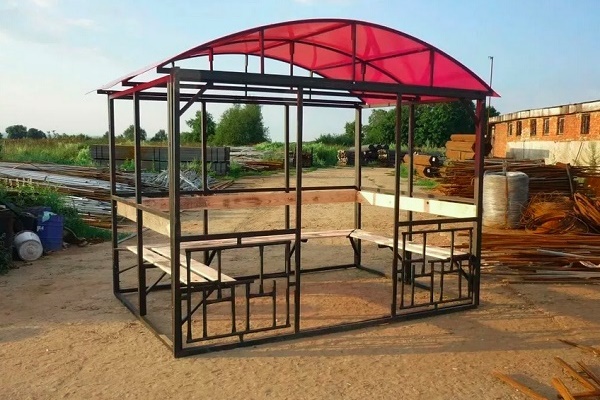
Profilové rúry sú nenahraditeľné pri montáži rámov pre stavebné konštrukcie. Skleníky, rozmanité pareniská, altánky a ďalšie objekty sa s ich pomocou stavajú pomerne rýchlo a kvalitne. Nie je to však také jednoduché.
Na ohnutie takejto rúry je potrebné použiť drahé špeciálne vybavenie, čo nie je vždy prijateľné pre domáceho majstra. Poďme si povedať, ako ohnúť profilovú rúru v domácich podmienkach.
Obsah článku:
Profilová rúra – čo to je?
Profilovou rúrou sa považuje rúra s prierezom odlišným od kruhového. Môže byť obdĺžnikový, oválny, šesťhranný alebo štvorcový. Rúra má zvýšenú pevnosť, pretože jej hrany preberajú úlohu výstuh.
Profilové výrobky zvládajú značné ohybové zaťaženie, vďaka čomu sú dobrou voľbou na stavbu kovových konštrukcií budov rôzneho určenia.
Surovinou na výrobu profilových rúr je najčastejšie vysokolegovaná alebo nízkolegovaná oceľ. Podľa spôsobu výroby sa rozlišujú elektricky zvárané, za studena a za tepla valcované, bezšvíkové rúry.
Výrobky sa líšia hrúbkou steny a výškou profilu. Takéto rúry sa môžu použiť na výrobu rôznych dielov v tvare rámov, schodísk a zábradlí. Najčastejšie sa profilová rúra používa v stavebníctve na stavbu oblúkových konštrukcií a ako náhrada železného nosníka pri stavbe rámov.
Zručnosti v ohýbaní profilovej rúry sa zídu domácim majstrom, ktorí chcú samostatne zveľadiť svoj vidiecky pozemok:
Možné komplikácie počas práce
Samotné ohýbanie takejto rúry predstavuje proces dodania prvku plynule zakrivenej konfigurácie. Dá sa to urobiť len pod tlakom, pretože súčiastka má vysokú pevnosť. Na zníženie potrebnej tlakovej sily na ohyb možno použiť zahrievanie ohýbaného fragmentu.
Napriek zdanlivej jednoduchosti operácie, v dôsledku ohýbania nie vždy vznikajú prvky potrebnej konfigurácie. Pomerne často vznikajú problémy. K najbežnejším komplikáciám patria tri.
Prvá spočíva v tom, že vnútorná strana profilu sa skladá do osobitných záhybov, ktoré pripomínajú vlnenie. V správnom variante sa rovnomerne zmršťuje.
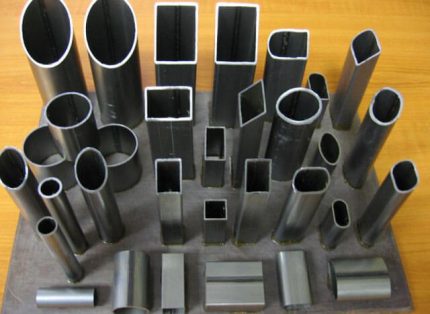
Druhá komplikácia – pretrhnutie vonkajšej steny profilovej rúry. Počas ohýbania sa napína. Niekedy kov nevydrží silové pôsobenie a praskne. Tretí problém je, že rúra pri zmene tvaru môže stratiť súososť prvkov.
To znamená, že jej fragmenty v ohnutom stave budú ležať v rôznych rovinách. A to je neprípustné. Prax ukazuje, že všetky ťažkosti vznikajú v dôsledku nesprávneho výberu spôsobu ohýbania.
Aby ste ho vybrali správne, musíte zohľadniť plastické možnosti profilovej rúry. Sú určené rozmermi a tvarom prierezu, ako aj hrúbkou stien výrobku. Na základe týchto hodnôt môžete vypočítať minimálny možný polomer zakrivenia. Pokúšať sa vykonať zakrivenie menšieho polomera sa dôrazne neodporúča.
Na určenie minimálneho polomeru budeme potrebovať výšku prierezu. Vypočíta sa nasledovne. Zmeria sa výška profilu, od nej sa odpočíta dvojnásobná hrúbka steny výrobku.
Získané číslo bude hľadanou výškou, označme ju h. Pre rúry s prierezom v tvare obdĺžnika a štvorca platí nasledovné pravidlo. Ak je výška profilu nad 20 mm, súčiastka vydrží ohyb na úseku, ktorého minimálna dĺžka je h×3,5.
Výrobky s profilom pod 20 mm možno ohýbať na úseku dĺžky od h×2,5 a viac. Toto pravidlo platí pre všetky rúry. Avšak hrúbka steny súčiastky tiež ovplyvňuje obmedzenia pri ohýbaní.
Čím je tenšia, tým vyššia je pravdepodobnosť vzniku praskliny alebo stlačenia dielu. Odborníci dôrazne neodporúčajú ohýbať široké výrobky s hrúbkou steny menšou ako 2 mm. V tomto prípade je optimálne použiť zváračku.
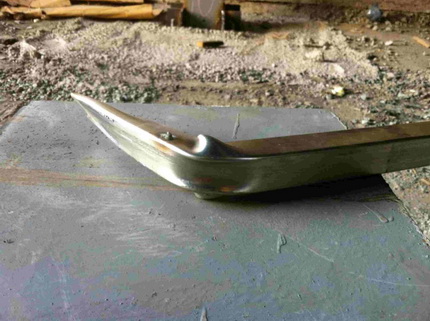
Ďalší moment, ktorý treba vedieť. Rúry z nízkolegovaných a uhlíkových zliatin sú veľmi pružné a po ohnutí môžu akoby „pružiť“ a snažiť sa vrátiť do pôvodného tvaru.
To predpokladá dodatočnú prácu s výrobkom, pretože ho bude potrebné znovu prispôsobiť podľa vopred vyrobeného šablónu. Preto sa odporúča zistiť hodnotu plastického momentu odporu danej profilovej rúry a ohýbať s prihliadnutím na tento ukazovateľ. Čím je menší, tým menej bude diel „pružiť“.
Osobitosti rôznych spôsobov ohýbania profilu
Existujú dva základné spôsoby ohýbania profilovej rúry: studený a horúci. Prvý predpokladá, že proces ohýbania sa vykonáva bez predchádzajúceho teplotného pôsobenia na diel.
Zatiaľ čo druhý sa vykonáva iba s predchádzajúcim zahriatím rúry. Treba uznať, že zahriatie dielu výrazne zvyšuje jeho plasticitu a uľahčuje proces ohýbania.
Normy, ktoré by prísne upravovali použitie studeného a horúceho spôsobu ohýbania pre profilové výrobky, neexistujú. Sú len pre rúry s kruhovým prierezom. Podľa týchto noriem sa horúce ohýbanie používa pre diely s priemerom 100 mm a viac. Pre obdĺžnikové a štvorcové rúry platia trochu iné pravidlá.
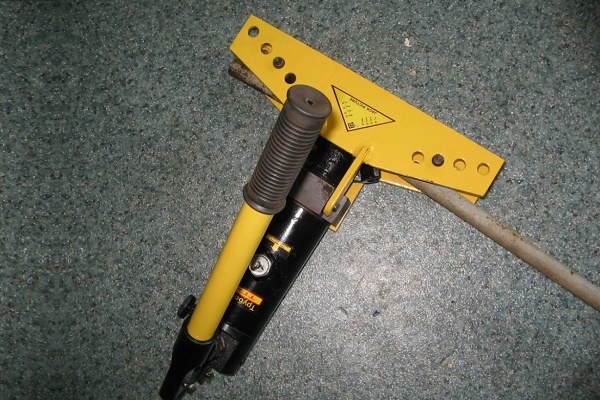
Ak sa chystá jednorazová práca s ohýbaním rúry, možno si kúpiť, ale lepšie je požičať si hydraulický ohýbač rúr s ručným pohonom:
Inštalatéri odporúčajú ohýbať len studeným spôsobom všetky rúry s výškou profilu menšou ako 10 mm. Výrobky s výškou profilu 40 mm a viac sa ohýbajú horúcou metódou.
Ako ohýbať diely s výškou profilu od 10 do 40 mm, necháme na rozhodnutie Vám, vykonávateľovi. Aby ste sa nepomýlili, môžete vykonať skúšobný ohyb. Všeobecne, ak máte k dispozícii ohýbačku rúr, s jej pomocou môžete ohnúť rúru bez akéhokoľvek zahrievania.
Ak nemáte špeciálny nástroj, mali by ste vykonať skúšobný ohyb profilovej rúry. Na tento účel sa jeden okraj dielu pevne upne do zveráku. Na druhý koniec sa nasadí rúra väčšieho priemeru, ako má ohýbaný výrobok.
Výsledné „rameno“ by ste mali silno potiahnuť, pričom ohýbate výrobok. Ak sa diel ohýba, môžete použiť metódu studeného ohýbania. Ak nie, použije sa ohýbanie s predhrievaním.
Jemnosti horúceho ohýbania
Ohýbanie fragmentu profilovej rúry prebieha po jeho zahriatí. Je žiaduce vykonať operáciu v jednom ťahu, pretože opakované zahrievanie kovu je nežiaduce. Výrobok ochladený na svetlú višňovú farbu môže prasknúť.
Preto je tento spôsob ideálny na vykonanie jednorazového uhlového ohybu. Na ohýbanie profilu do oblúka ho treba používať opatrne, pretože opakované zahrievanie je v tomto prípade nevyhnutné.
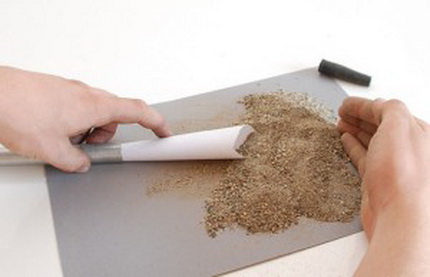
Aby ste správne ohnuli profilovú rúru horúcim spôsobom, mali by ste použiť plnivo. Takto sa podarí zabrániť možnému pokrčeniu dielu. Ako plnivo sa zvyčajne používa piesok.
Optimálny variant – strednozrnný stavebný piesok. Ak ho nemáte, postačí materiál z detského pieskoviska. Na začiatok ho treba očistiť od nepotrebných prímesí.
Na tento účel sa piesok preoseje cez sito s okami veľkosti 2-2,5 mm. Tak sa podarí zbaviť sa veľkých kamienkov a nečistôt. Ak sa počas ohýbania takáto prímes ocitne priamo pri stene rúry, vytvorí reliéf, ktorý je úplne nežiaduci.
Príliš jemné zrnká piesku tiež nie sú potrebné. Počas zahrievania sa môžu spekať, čo je nežiaduce. Preto bude potrebné piesok preosiať ešte raz, tentoraz cez jemné sito. Veľkosť jeho ôk by mala byť približne 0,7 mm. Vyžíhame preosiaty piesok.
Plnivo je pripravené. Teraz sa môžete venovať dielu. Na začiatok by ste mali vypáliť rúru v mieste, kde sa bude ohýbať. Potom môžete pristúpiť k výrobe zástrčiek.
Budete potrebovať dve rovnako veľké časti, ktoré budú uzatvárať oba konce profilovej rúry, aby sa z nej nevysypal piesok. Zástrčky sa vyrábajú len z dreva, iný materiál nemožno použiť.
Rozhodneme sa o veľkostiach a tvare dielov. Mali by to byť pyramídy, dĺžka každej je desaťkrát väčšia ako šírka základne. Rozmery samotnej základne by mali byť takmer dvojnásobne väčšie ako rozmery otvoru, ktorý sa bude touto zástrčkou uzatvárať. Pripravené výrobky treba vyskúšať na rúre.
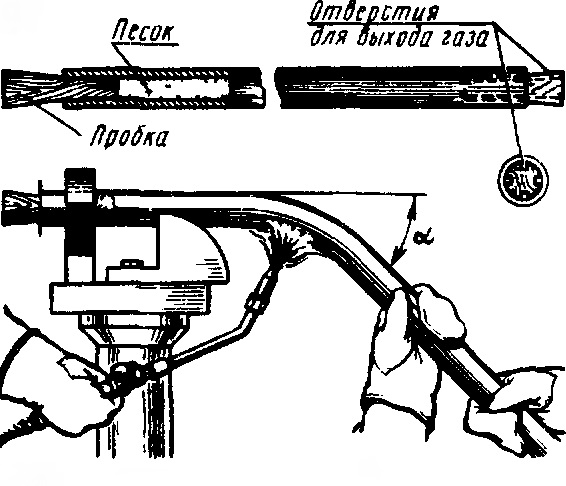
Ak je všetko v poriadku, na každej strane jednej zo zátok urobíme pozdĺžnu drážku. Cez tieto drážky bude unikať plyn, ktorý sa nahromadil počas zahrievania. Môžeme začať s plnením rúry.
Na to sa vezme zátka bez drážok a nasadí sa na miesto. Obyčajný lievik sa vloží do opačného konca súčiastky. Ak je rúra dlhá, umiestni sa šikmo k zemi, ak je krátka, kolmo.
Cez lievik sa po malých dávkach nasýpa piesok. Po každej dávke sa vezme gumová alebo drevená palička a poriadne sa poklepe na súčiastku zospodu, čím sa piesok rovnomerne rozloží a zhutní. Keď je pri poklepaní po celej dĺžke rúry počuť tlmený zvuk, prácu treba zastaviť. To znamená, že súčiastka je úplne naplnená pieskom.
Pieskom naplnený polotovar sa uzavrie druhou zátkou. Teraz treba kriedou vyznačiť hranice úseku, ktorý sa bude zahrievať. Jeho dĺžka musí byť aspoň šesť priemerov polotovaru.
Súčiastka sa pevne upevní do svorky alebo do zveráka. Ak je rúra zváraná, treba ju upevniť tak, aby zvar bol na vonkajšej strane ohybu. Ak by bol vnútri, súčiastka by mohla prasknúť.
Teraz treba zohriať úsek rúry do červenohnedej farby. Dá sa to urobiť pomocou letovacej lampy alebo plynovým horákom na letovanie. Dôležité je, aby sa celý úsek zahrieval rovnomerne.
Nesmie sa pripustiť prehriatie jednotlivých častí. Ak k tomu predsa len dôjde, treba takéto miesta ochladiť. Indikátorom dostatočne zohriatej rúry bude odskakujúca okruhlica.
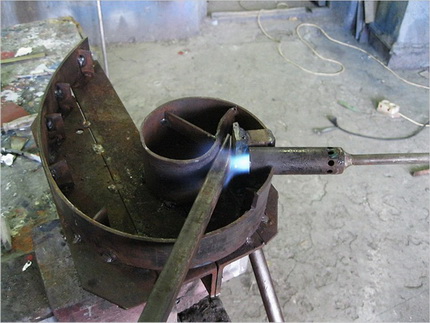
Po rozohriatí polotovaru sa na jeho koniec nasadí kus rúry väčšieho prierezu. Tak, aby okraj súčiastky siahal tesne pred budúci ohyb. Potom sa rúra opatrne ohne do požadovaného tvaru.
Treba to urobiť na jeden krát plynulým posuvným pohybom vo vertikálnej alebo horizontálnej rovine. Výsledný ohyb sa skontroluje podľa šablóny.
Ohnutá rúra musí vychladnúť, potom ju treba ešte raz porovnať so šablónou a uistiť sa o správnosti tvaru. Ak je to tak, zátky sa vyrazia. Často je to ťažké, vtedy možno jednoducho vypáliť drevené zátky a vysypať piesok.
Aby bol ohyb čistý, bez záhybov a prasklín, treba do rúry čo najtesnejšie napchať piesok a rovnomerne zohriať súčiastku.
Osobitosti studeného ohýbania
Ohýbať profil bez zahrievania je možné rôznymi spôsobmi. Najjednoduchšie je to urobiť pomocou špeciálneho nástroja, a to profilového ohýbača. Ten si možno kúpiť alebo vyrobiť svojpomocne, čo je pomerne náročné.
Avšak kúpa nástroja sa neoplatí, ak je potrebné ohnúť len niekoľko dielov. Preto mnohých zaujíma, ako sa vykonáva ohýbanie profilovej rúry ručne a či je to vôbec možné.
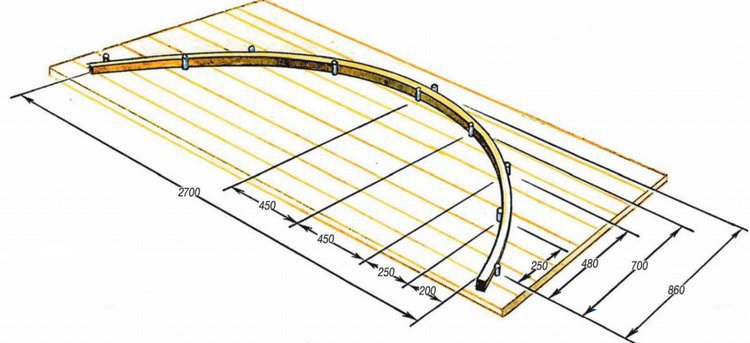
Takáto operácia je úplne možná. Na jej vykonanie budú potrebné najjednoduchšie prípravky v tvare tŕňa alebo ohýbacej dosky. Tie sa dajú ľahko zostaviť z bežných materiálov. Pred ohýbaním je potrebné rozhodnúť sa o plnive pre rúru.
Ak je výška jej profilu menšia ako 10 mm, diel nie je potrebné vypĺňať; pre výrobky s väčšou výškou je plnivo povinné. Môže to byť piesok pripravený vyššie opísaným spôsobom, alebo pružina.
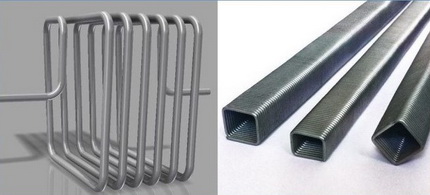
V poslednom prípade sa vyberá diel vyrobený z ocele s hustým vinutím. Jeho priemer musí byť taký, aby tesne zapadal do dutiny profilovej rúry. Len tak bude schopný účinne brániť príliš prudkej zmene prierezu rúry v mieste ohybu.
Aby sa po skončení práce dala pružina bez problémov vybrať, na jej okraj sa pred inštaláciou spoľahlivo pripevní kus drôtu.
Teraz je potrebné rozhodnúť sa o type prípravku na ohýbanie. To možno urobiť, ak poznáme výšku profilu výrobku. Pre tenkú rúru s výškou profilu menšou ako 10 mm sa používa ohýbacia doska s kolíkmi, ktoré slúžia ako opory. Sú umiestnené v súlade s polomerom ohybu dielu. Rúra sa ukladá medzi opory, pričom sa jej dodáva potrebný tvar.
Začnú ukladať diel od stredu, tak je ľahšie vykonať operáciu. Potom sa postupne posúvajú k okrajom výrobku. Významný nedostatok tohto spôsobu ohýbania spočíva v potrebe vynaloženia značného úsilia.
Okrem toho je dosť náročné vykonať ohyb presne podľa šablóny; je veľmi pravdepodobné, že dôjde k určitým odchýlkam od danej formy.
Rúry s výškou profilu nad 10, ale menej ako 25 mm, sa ohýbajú pomocou špeciálneho zariadenia vybaveného valčekom. Funguje na princípe takzvaného Volnovovho stroja.
Deje sa to nasledovne. Súčiastka je pevne upnutá vo zveráku. Cez valček sa na ňu vyvíja značná sila, ktorá ohýba prvok. Tento spôsob umožňuje vykonať ohyb presnejšie a kvalitnejšie.
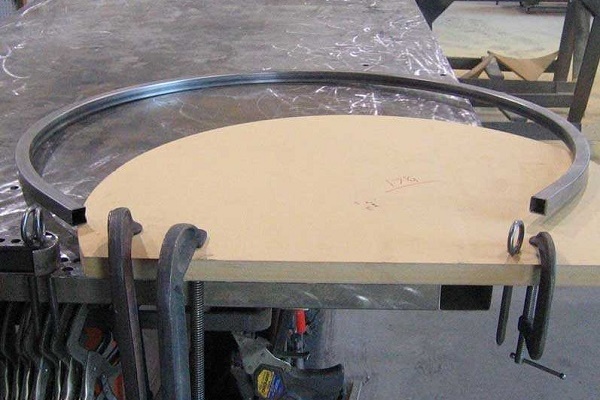
Ale aj v tomto prípade bude potrebné vynaložiť značné fyzické úsilie, aby ste dosiahli požadovaný výsledok. Ak potrebujete získať súčiastku s veľkým polomerom ohybu, napríklad oblúk pre rámovú konštrukciu, používajú sa planparalelné dosky alebo tŕň.
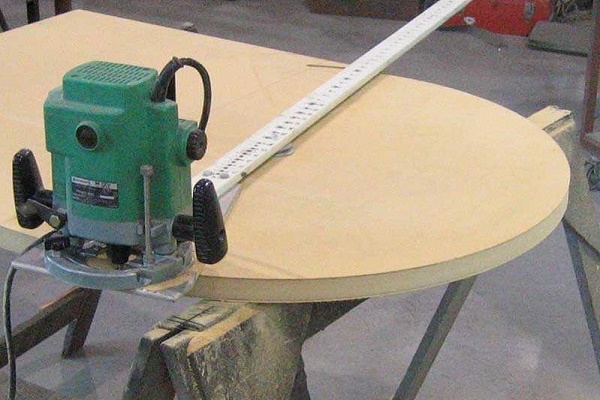
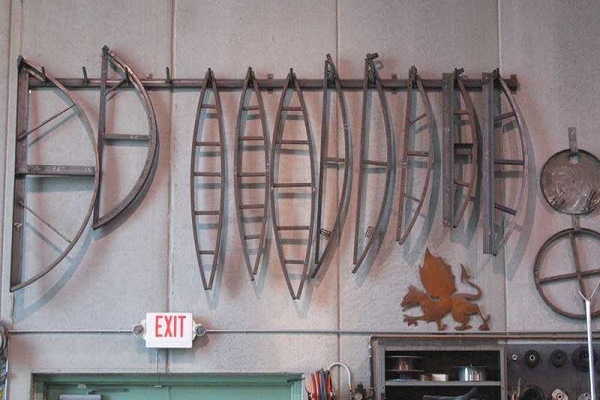
Prípravok predstavuje pevnú šablónu okrúhleho tvaru, na ktorej sú umiestnené svorky určené na fixáciu súčiastky.
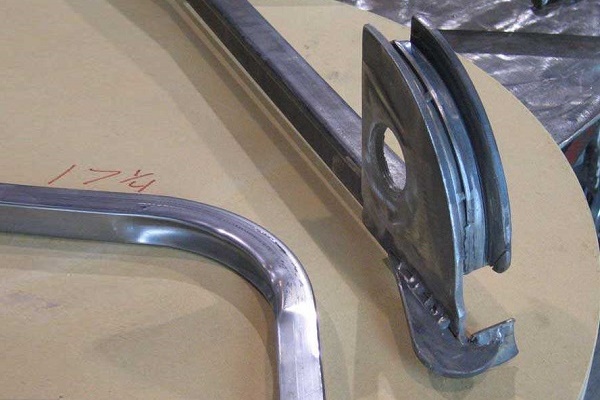
Profilová rúra sa silou vkladá do drážky, ktorej veľkosť presne zodpovedá profilu výrobku. Fixačné svorky udržiavajú fragmenty súčiastky na mieste, kým nie je celý prvok uložený do prípravku. Takto sa rúre dodá požadovaný tvar.
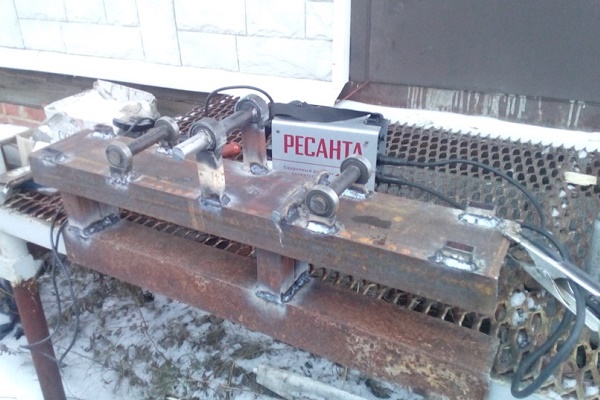
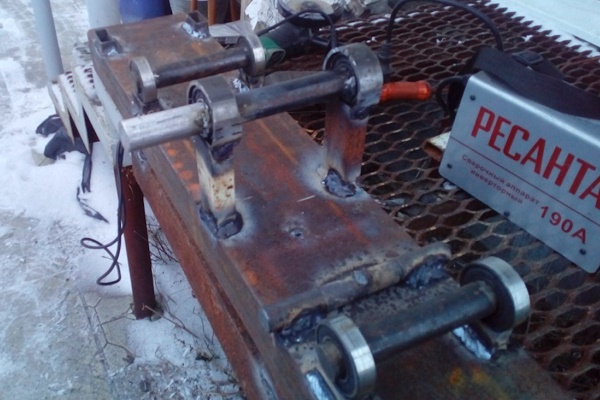
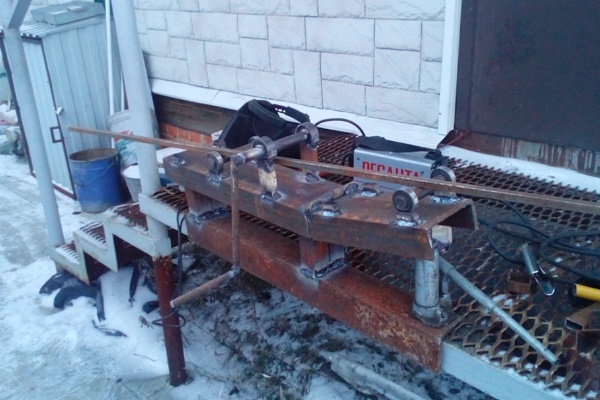
Ak ovládate základné zručnosti elektrozvárača, potom jednoduchý stroj na ohýbanie profilových rúr môžete vyrobiť vlastnými rukami:
Odporúčame tiež pozrieť si článok, v ktorom sme hovorili o tom, ako ohýbať rúry z rôznych kovov – viac sa dozviete tu.
Najjednoduchšie pomôcky na studené ohýbanie
Pozrime sa, ako si svojpomocne vyrobiť dva veľmi jednoduché prípravky, ktoré pomôžu ohnúť profilovú rúru.
Trn pre profil
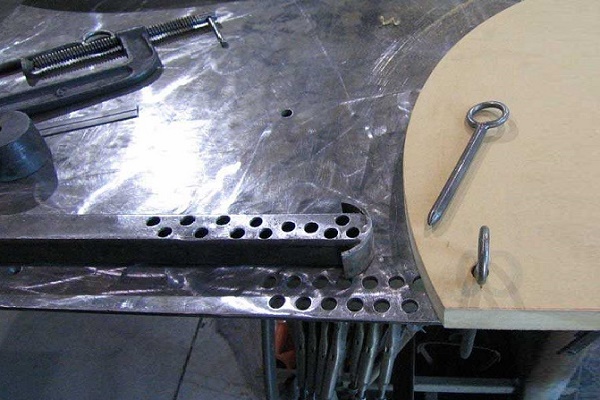
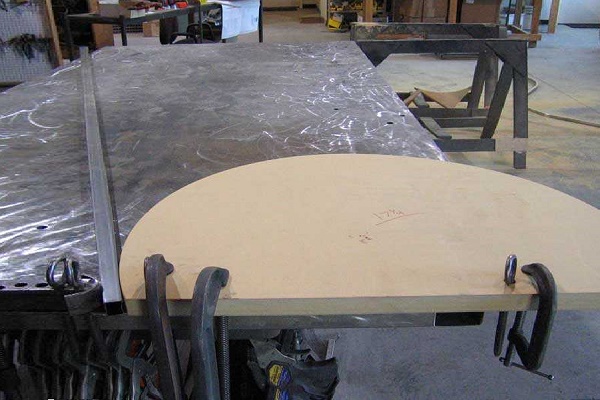
Základom pre prípravok bude pracovný stôl. Dôležité je, aby nielen pracovná zóna, ale aj priestor okolo nej boli voľné. Na upevnenie tŕňa bude potrebné vykonať na jednom okraji stolovej dosky pracovného stola niekoľko tesne umiestnených otvorov.
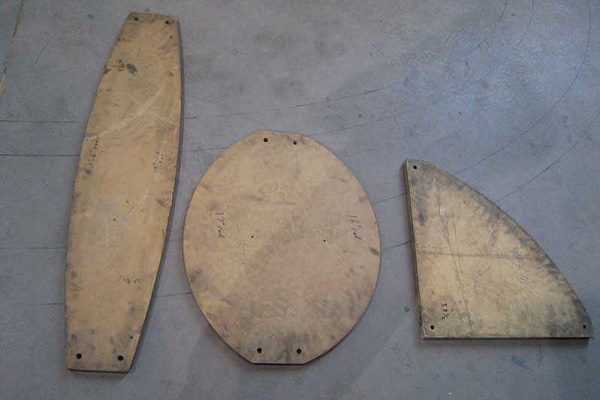
Samotný tŕň alebo šablóna sa vyrába z preglejky. Avšak táto možnosť je prijateľná iba v prípade, ak sa predpokladá výroba niekoľkých dielov.
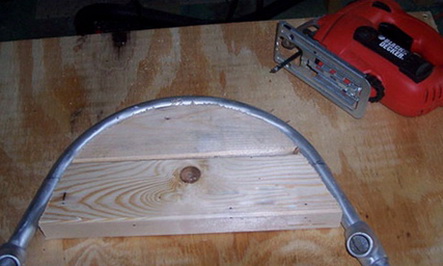
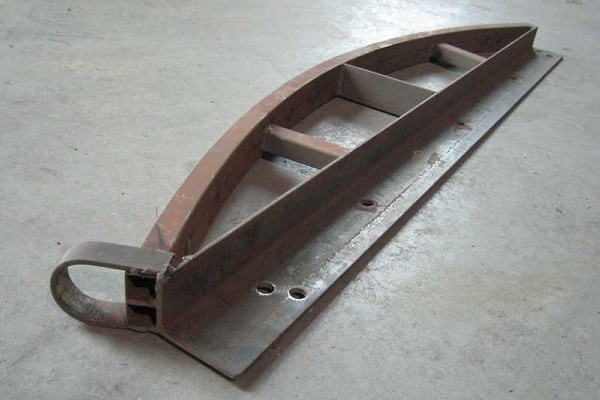
Ak bude potrebné ohnúť veľké množstvo rúr podľa tejto šablóny, tŕň je najlepšie vyrobiť z oceľového uholníka. V niektorých prípadoch je potrebné ohnúť profilový výrobok pod rôznymi uhlami.
Na takúto prácu bude potrebných hneď niekoľko šablón, ktoré by sa mali pripraviť vopred. Pred začiatkom práce sa tŕň pevne prichytí k základni pomocou svoriek.
K jej okraju sa bezpečne upevní rúra, ktorá sa má ohýbať. Potom sa vykoná ohyb. Operácia sa vykonáva plynule, bez prudkých trhnutí. Sila pôsobiaca na rúru by mala postupne narastať. Počas ohýbania súčiastka nadobúda tvar tŕňa. Na to bude potrebné značné úsilie.
Vylepšená ohýbacia doska
Toto je pohodlné multifunkčné zariadenie, ktoré umožňuje kvalitné ohýbanie profilu. Zariadenie predstavuje pevnú kovovú dosku-základňu upevnenú na podstavci. Ten je pomocou upevňovacích skrutiek upevnený na podlahe dielne.
Jednoduchú na prevedenie a cenovo dostupnú ohýbaciu dosku s tŕňom si možno vyrobiť vlastnými rukami:
Ako alternatívu možno zvážiť podobné zariadenie, ktoré sa upevňuje na pracovný stôl. Po práci je možné ohýbaciu platňu ľahko demontovať a odložiť, alebo ju možno použiť ako podstavec na vykonávanie iných zámočníckych operácií.
Na výrobu takéhoto zariadenia bude potrebná hrubá doska z kovu. Privarí sa na teleskopický stojan. Pre dorazy pri ohýbaní sa na základovej doske urobia dva otvory.
Do nich sa umiestnia skrutky-dorazy. Na ne sa nasadia a upevnia nástavce rôznych polomerov, čo umožňuje ohýbať rúry podľa potreby. Z hrubého plechu sa vyreže prítlačná doska.
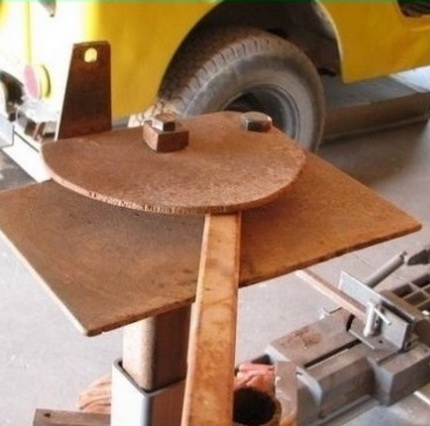
Jej použitie je povinné, aby nedošlo k narušeniu súoslosti ohýbanej súčiastky, pretože pri ohýbaní profilovej rúry bez ohýbačky rúr ju možno náhodne deformovať v dvoch rôznych smeroch. Doska sa upevní nad nástavcami na skrutkách-dorazoch.
Samotný proces ohýbania spočíva v nasledujúcom. Úsek rúry sa upevní v zariadení, potom sa s námahou ťahá za opačný okraj. Súčiastka by sa mala začať ohýbať. Ak sa tak nestane z dôvodu nedostatočnej sily, možno skúsiť zväčšiť rameno predĺžením súčiastky rúrou s väčším priemerom.
Závery a užitočné video k téme
Ohýbame rúru pomocou prípravky z oceľových uholníkov:
Ako ľahko a rýchlo vyrobiť domácu ohýbačku rúr:
Najjednoduchší spôsob ohýbania profilovej rúry:
Spôsobov ručného ohýbania profilovaných rúr je pomerne veľa. A všetky majú spoločnú nevýhodu: vyžadujú veľmi veľkú silu na ich ohnutie. Fyzicky nepripravený majster sa s takou prácou nemusí vyrovnať. Ohýbanie súčiastok pomocou špecializovaných zariadení je oveľa jednoduchšie, presnejšie a nevyžaduje zvláštnu fyzickú námahu.
Problém je v tom, že cena takéhoto zariadenia je pomerne vysoká. Preto kúpiť prístroj len na vykonanie jednorazovej práce je určite nerentabilné. Najlepšou možnosťou je prenájom špecializovaného zariadenia, ktorý za malý poplatok umožní získať profilové výrobky ohnuté presne podľa šablóny.
Ak máte potrebné zručnosti, podeľte sa, prosím, o skúsenosti s našimi čitateľmi. Formulár pre spätnú väzbu sa nachádza pod článkom. Tam tiež môžete položiť otázku k téme článku a my sa pokúsime na ňu rýchlo odpovedať.
 Montáž rúr HDPE vlastnými rukami: návod na zváranie + ako ohnúť alebo narovnať takéto rúry
 Stroj na ohýbanie profilových rúr: ako si postaviť ohýbačku rúr vlastnými rukami
 Ako vyrobiť stoličku z polypropylénových rúr vlastnými rukami: podrobný návod na výrobu
 Výrobky z polypropylénových rúr vlastnými rukami: varianty domácich výrobkov
 Montáž kovoplastových rúr vlastnými rukami: technológia spájania a príklady rozvodu
 Montáž polypropylénových rúr vlastnými rukami: technológia práce s PP potrubím
 Koľko stojí pripojenie plynu k rodinnému domu: cena organizácie dodávky plynu
 Najlepšie práčky so sušičkou: rebríček modelov a rady pre kupujúcich
 Čo je to farebná teplota svetla a nuansy výberu teploty žiaroviek podľa svojich potrieb
 Výmena plynovej kolóny v byte: dokumentácia výmeny + základné normy a požiadavky
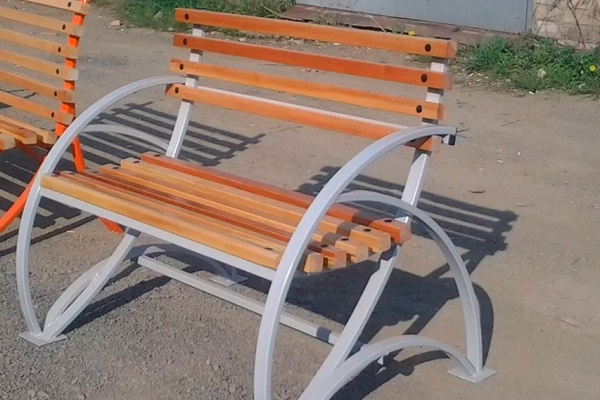
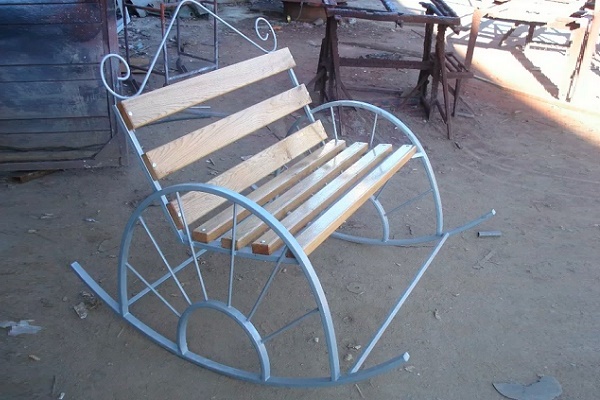
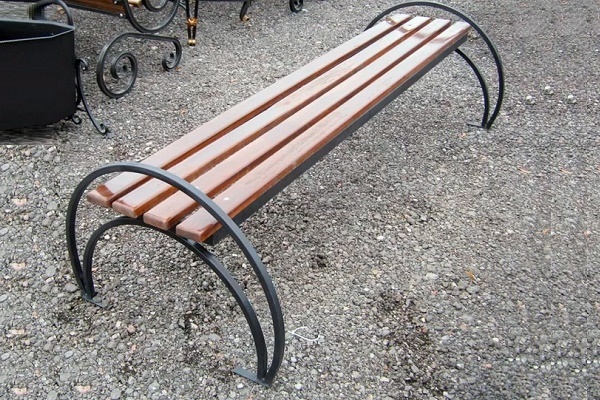
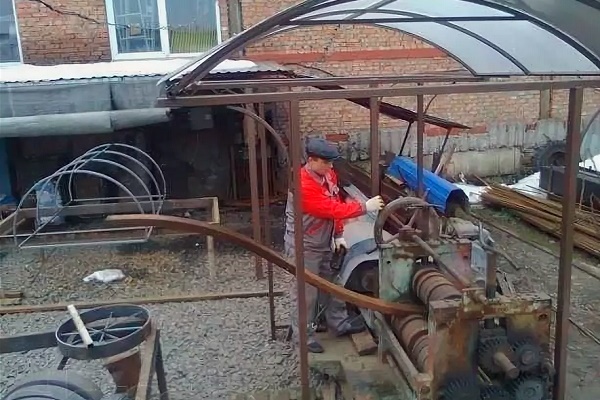
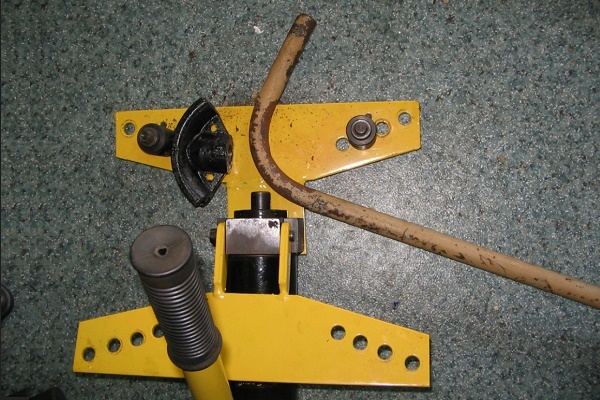
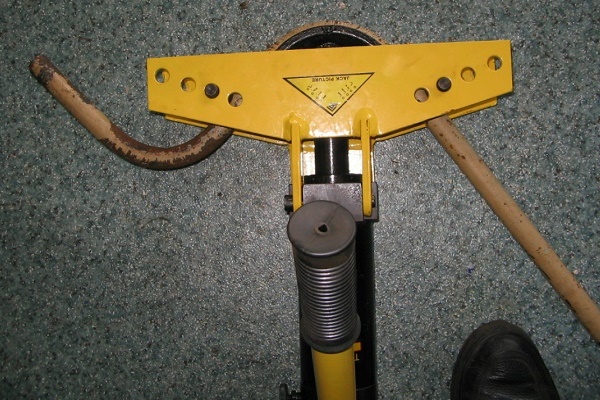
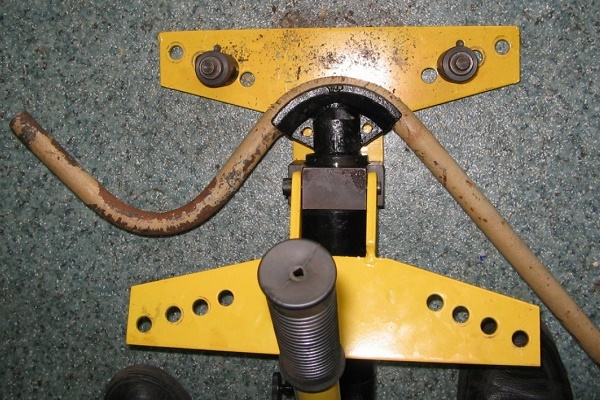
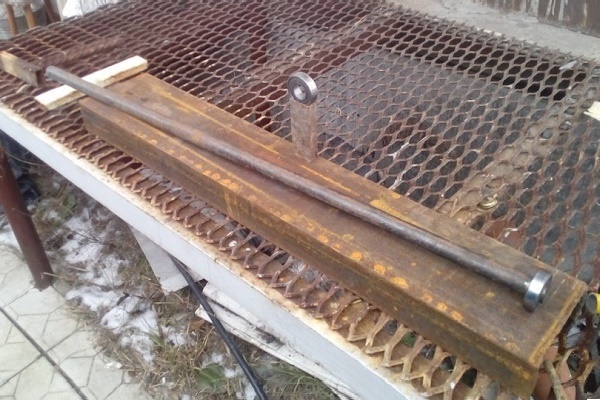
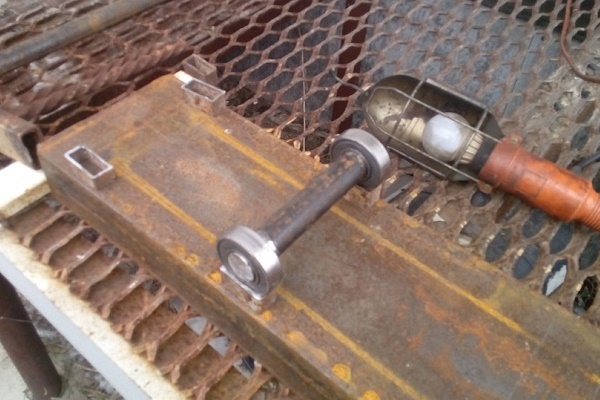
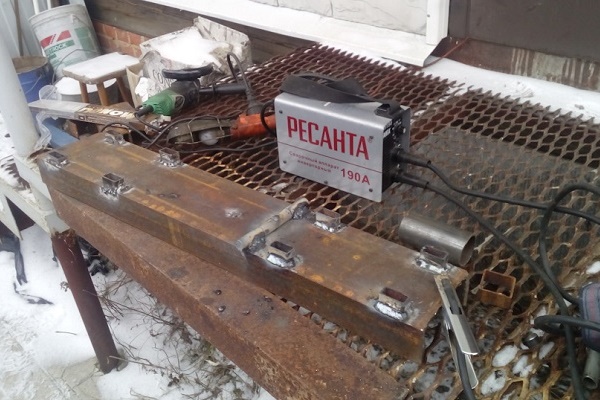
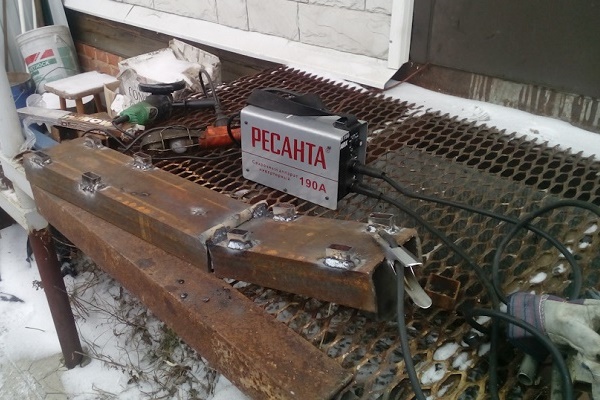
Pokúsil som sa sám pomocou zahrievania ohnúť dve profilové rúry rovnako:
1) Vyšli mi rozdielne!
2) Vnútorná strana sa pokrčila (ale našťastie, vonkajšia strana sa dobre a hladko natiahla).
3) Viac sa do toho sám nepustím.
Je zvláštne, že na miestach predaja mi nikto nevedel povedať, kam sa mám obrátiť pre túto prácu. Svoje chyby som opravoval tiež sám, celkom slušne. Nie je to dokonalé, ale zvládol som to.