Montáž rúr HDPE vlastnými rukami: návod na zváranie + ako ohnúť alebo narovnať takéto rúry

Nízkotlakový polyetylén v rebríčku popularity medzi materiálmi používanými na stavbu potrubí zaujíma prvé miesta. Tajomstvo takéhoto dopytu sa ľahko vysvetľuje univerzálnosťou použitia a jednoduchosťou montáže polyetylénových rúr.
Ale rovnako ako pri práci s akýmkoľvek iným polymérom, kvalitnú montáž HDPE rúr vlastnými rukami je možné vykonať len za podmienky prísneho dodržiavania technológie. Povieme vám, aké nuansy treba zohľadniť pri spájaní prvkov. Vysvetlíme, ako správne vykonať ich ohýbanie a narovnávanie.
Obsah článku:
Efektívne spôsoby spájania HDPE rúr
Technologicky spojiť HDPE rúry je možné dvoma základnými metódami – nerozoberateľnou a rozoberateľnou.
Prvá metóda predpokladá použitie zváračky, druhá sa realizuje bez jej použitia.
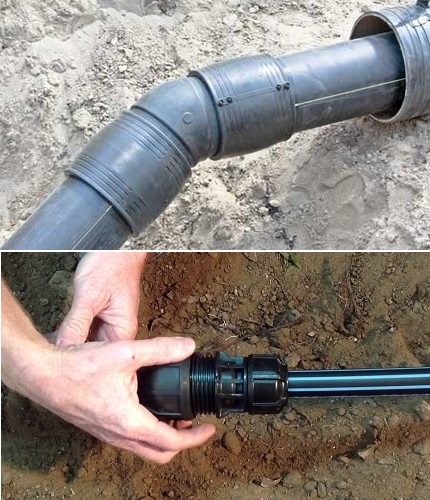
Zvárané nerozoberateľné spoje poskytujú možnosť maximálnej utesnenosti, čo je obzvlášť aktuálne pri budovaní tlakových potrubí. Rozoberateľné spoje sú vhodné na montáž a umožňujú kedykoľvek rozobrať potrubie, aby sa zmenila konfigurácia potrubia alebo sa doplnilo o nové odbočky.
Nerozoberateľné spôsoby spojenia
Na spájanie HDPE rúr sa používajú dva nerozoberateľné spôsoby spojenia: pomocou zvárania natupo a inštaláciou elektrozváracej spojky.
V každom prípade sa pri realizácii týchto metód kladú na spoje tieto požiadavky:
- Maximálny uhol posunu zváraných úsekov by nemal presahovať 10 % vzhľadom na hrúbku steny spájaných rúr.
- Stykový šev by mal byť umiestnený nad vonkajšou úrovňou povrchu priľahlých úsekov.
- Výška valčeka kvalitne vyhotoveného švu by sa mala pohybovať v rozmedzí 2,5–5 mm.
Optimálna hodnota výšky valčeka závisí od hrúbky stien spájaného výrobku. Na tenkostenných rúrach (do 5 mm) by mal byť najviac 2,5 mm. Ak sa hrúbka stien rúr pohybuje v rozmedzí 6–20 mm, potom by výška valčeka mala byť najviac 5 mm.
Pomocou zvárania rúr natupo
Vytvorenie nerozoberateľného spojenia sa dosahuje zmäkčením materiálu do stavu ťahavej substancie, aby došlo k difúznemu spojeniu jeho častí. Používa sa pre rúry s hrúbkou stien nad 5 mm.
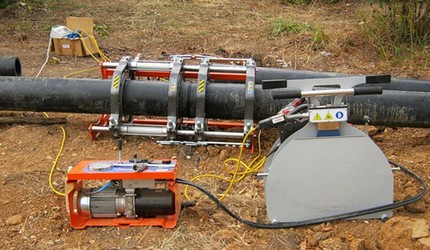
Metóda spájania pomocou zvárania sa používa na priamych úsekoch vodovodu, ktorý má byť prevádzkovaný pod tlakom. Len ona umožňuje dosiahnuť tesné spojenie pri priemeroch nad 200 mm, pretože nespôsobuje stratu tuhosti rúr vedúcu k deformácii.
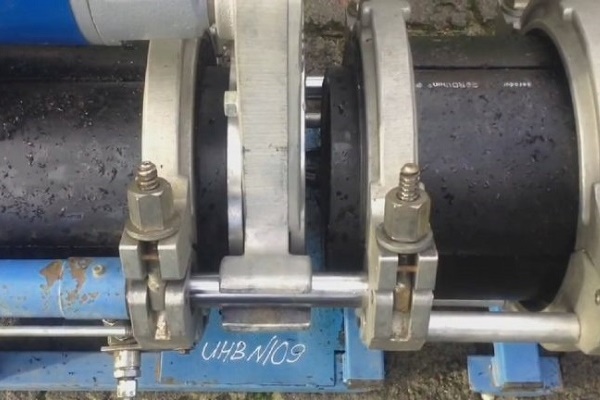
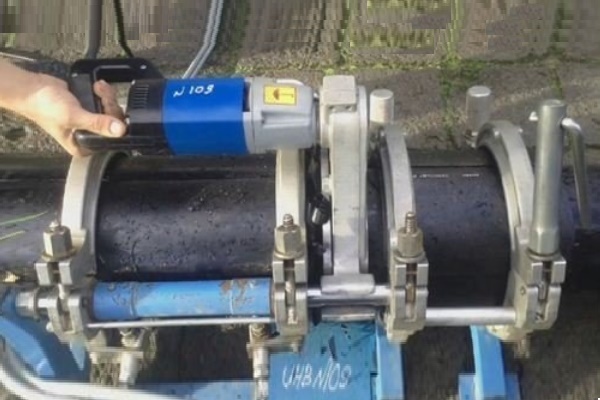
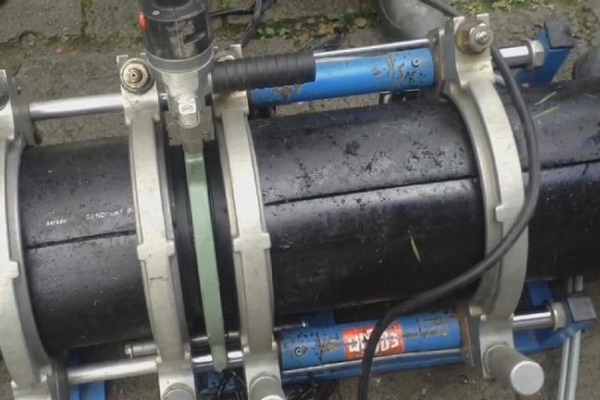
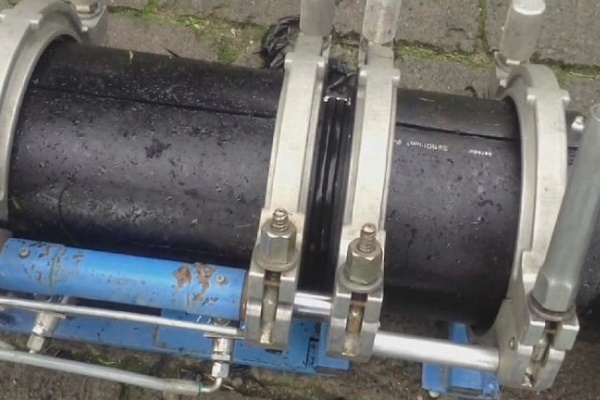
Pevné zváranie HDPE rúr vlastnými rukami sa vykonáva pomocou špecializovaného nástroja. Podstatou metódy je zahrievanie koncov spájaných prvkov do viskózneho stavu pomocou vyhrievacej nadstavce. Zmäkčené konce sa jednoducho spoja pod tlakom a potom sa spojenie nechá vychladnúť.
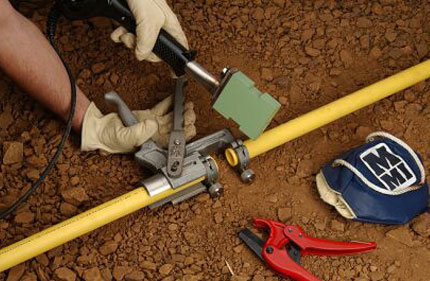
Pri vykonávaní zváracích prác je dôležité dodržiavať teplotný režim vyhrievacích prvkov.
Parametre doby výdrže a teploty vyhrievacích prvkov sa určujú s ohľadom na tri faktory:
- Hrúbka stien potrubia.
- Priemer odbočiek.
- Technické parametre zváracieho zariadenia.
Spájanie rúr zváraním je najspoľahlivejšou a najodolnejšou možnosťou. Pomocou neho možno vytvoriť nerozoberateľné upevnenie, ktoré odolá tlaku ako beztlakových, tak aj tlakových systémov zásobovania vodou.
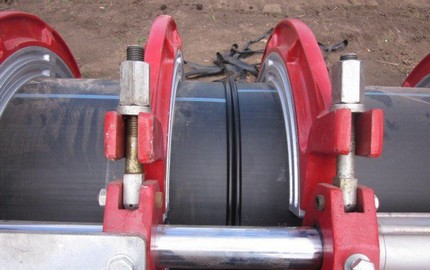
Zváranie sa vykonáva v tomto poradí:
- Rúra sa nareže na požadovanú veľkosť. Zarovná sa rovnobežnosť roviny koncov. Konce sa očistia odrezkom brúsneho papiera.
- Z koncov sa stiahne skosenie šírky 2-3 mm. Miesto zvárania sa dôkladne očistí a ošetrí odmasťovacím prostriedkom.
- Zváračka sa nastaví na teplotu 260°. Kým sa zahrieva, nasadia sa zváracie nadstavce a čaká sa, kým ich teplota dosiahne nastavenú hodnotu.
- Pomocou centrovacieho mechanizmu sa do dutiny nadstavca zanára tvarovka a koniec rúry. Ak v spájkovačke nie je centrovací mechanizmus, súososť sa bude musieť kontrolovať „od oka“, pričom spojenie treba urobiť čo najpresnejšie.
- Vycentrované prvky sa zasúvajú až po vyznačenú značku, spájajú sa pod tlakom a nechajú sa počas času uvedeného v návode na natavenie.
- Po ukončení práce sa zariadenie odsunie nabok a odpojí od siete. Miesto zvaru bez posunutia a otočenia sa zafixuje v určenej polohe až do úplného ochladenia povrchu.
Pri vykonávaní zvárania je dôležité neprehriať. To môže spôsobiť vznik nánosu polyetylénu na vnútorný priemer výrobku.
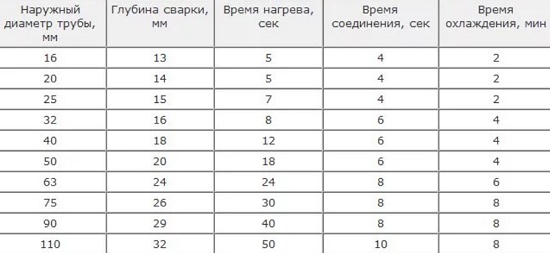
Na dosiahnutie spoľahlivého upevnenia by hĺbka inštalácie mala byť približne 2 mm. Dodržaním stanovenej hĺbky bude mať získaný zvarový šev rovnomerný reprezentatívny vzhľad s rovnakou výškou odsadenia.
S fázami zvárania rúr HDPE na tupo vás zoznámi nasledujúci výber fotografií:
Pomocou elektrospojkového zvárania
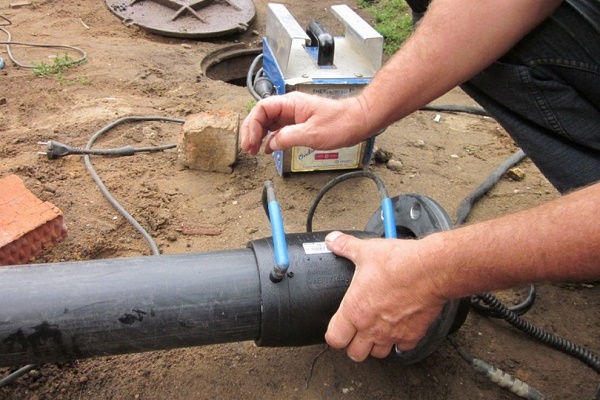
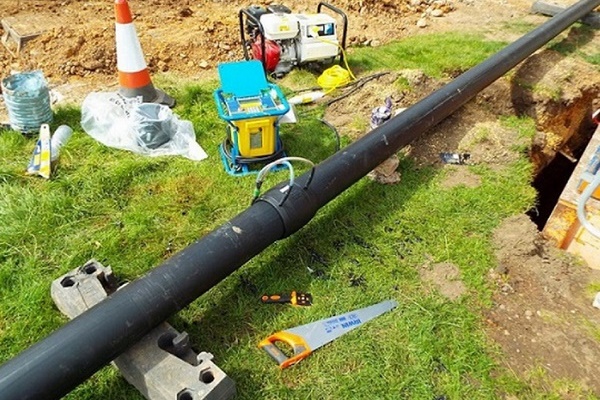
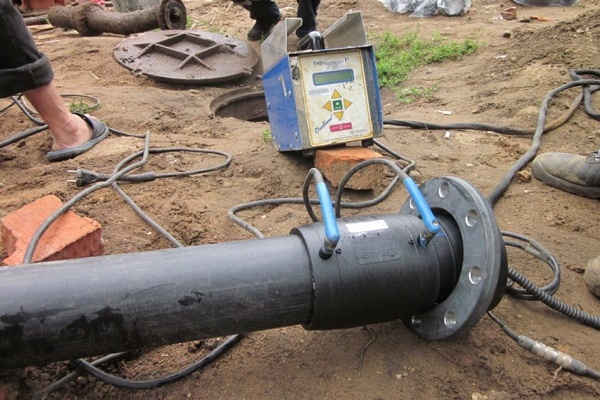
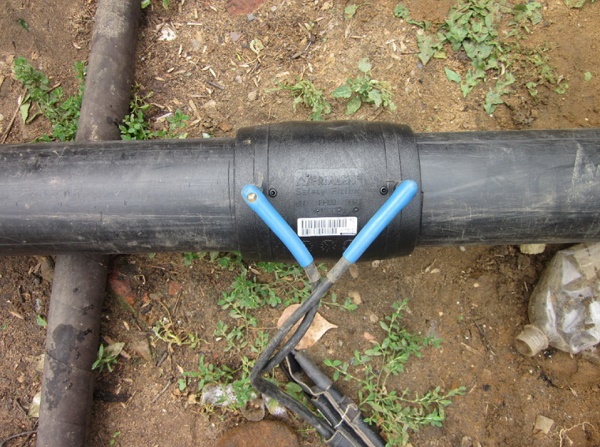
Pri realizácii tohto spôsobu nerozpojiteľného spojenia sa používa elektrotvarovkové zváranie alebo elektrozváracia tvarovka.
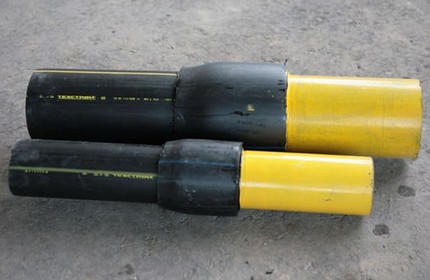
Táto metóda je účinná, keď sa musí pracovať v stiesnených podmienkach. Napríklad pri vykonávaní opráv v studniach alebo keď je potrebné urobiť nátrubky do predtým spojených rúr.
Neexistujú jednotné normy na vykonávanie nátrubkového spájania v domácich normatívnych dokumentoch. Táto technológia sa častejšie používa v európskych krajinách a riadi sa normami DVS-220715.
Technológia spájania PND rúr s použitím múft zahŕňa niekoľko základných etáp:
- Príprava úseku komunikácie. Vonkajší povrch odbočky sa očisťuje od tuku a prachu. Na tento účel sa používajú mydlové a liehové roztoky, ktoré sú v širokom sortimente k dispozícii v stavebných obchodoch.
- Spracovanie miest spoja. Hustota upevnenia priamo závisí od toho, ako hladko je vykonaný rez. Na získanie ideálne hladkého povrchu sa koniec rúry zotrie kúskom jemnozrnného brúsneho papiera.
- Vytvorenie skosení. Spoj odbočky sa upravuje pod uhlom 45°. Skosenie umožní zabezpečiť maximálne tesné priliehanie prvkov a ich upevnenie.
- Montáž mufty. Muftu pripoja k zdroju napájania. Potom, ako sa zohreje na stanovenú teplotu, jednou stranou (tŕňom) sa mufta nasadí na rúru a druhým koncom (objímkou) sa spojí s druhou odbočkou rúry.
Kľúčovou podmienkou vykonania elektromuftového zvárania je zabezpečenie nehybnosti dielov v okamihu zahrievania a tuhnutia prvkov. Pri zasúvaní odbočiek úsekov do dutiny zahriatej mufty je dôležité vykonávať prácu rýchlo, ale maximálne opatrne, aby sa polyetylén neprehrial.
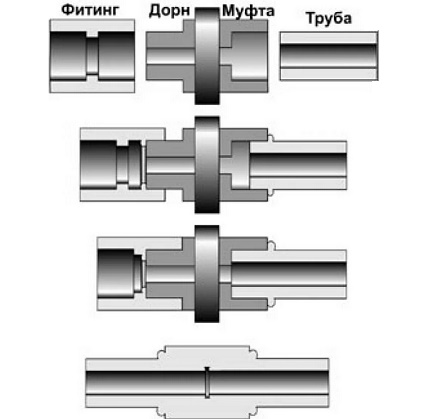
V okamihu zasúvania úsekov do dutiny mufty buďte pripravení na to, že spod nej začne postupne vytekať tekutý plast. Po dokončení prác zostáva už len odstrániť muftu a spojené potrubie rozložiť na pevný povrch tak, aby sa zafixovalo v požadovanej polohe.
Po stuhnutí taveniny na mieste spoja bude vidno tesne priliehajúcu k rúre upínaciu svorku.
Pri výbere tejto metódy je potrebné zvážiť, že plastové rúry sa nevyznačujú vysokou tuhosťou. Preto pri silnom vnútornom tlaku môže vzniknutý spoj jednoducho prasknúť. Hrdlové spojenie nie je najlepším riešením pre vybudovanie vykurovacích systémov a vytváranie odbočiek pod umývadlo.
Hodnoteniu slabých a silných stránok rôznych spôsobov zvárania HDPE rúr je venovaný článok, s obsahom ktorého odporúčame oboznámiť sa.
Rozoberateľné metódy spojenia
Ak zvažujeme možnosti rozoberateľného spojenia, tie sa realizujú s použitím prírub a kompresných tvaroviek. Pri dôslednom dodržaní montáže sú rovnako spoľahlivé ako tie, ktoré vznikajú s použitím zváračky.
Každý typ nerozoberateľných spojov obsahuje pružnú súčiastku. Pri stlačení sťahovacím nástrojom vyplní všetky dutiny v oblasti spoja, čím vylúči netesnosti.
S použitím tvaroviek z HDPE
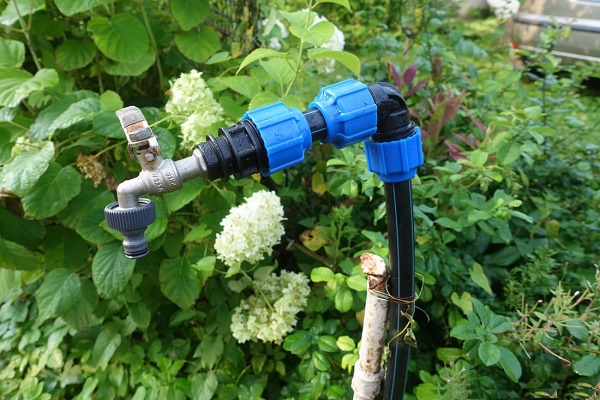
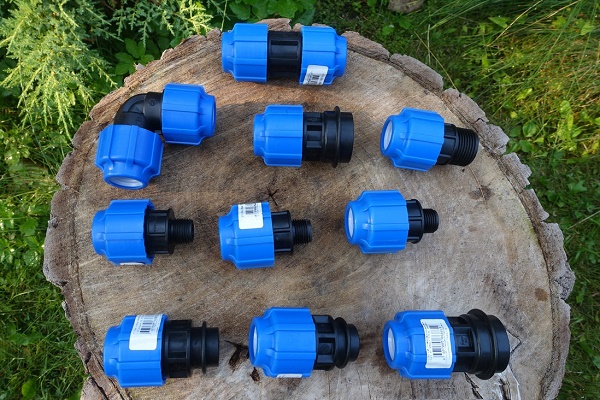
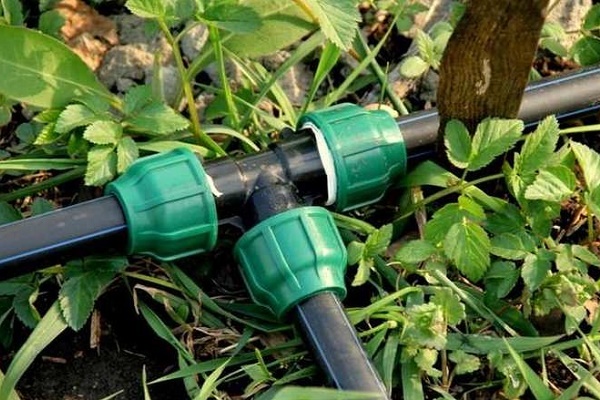
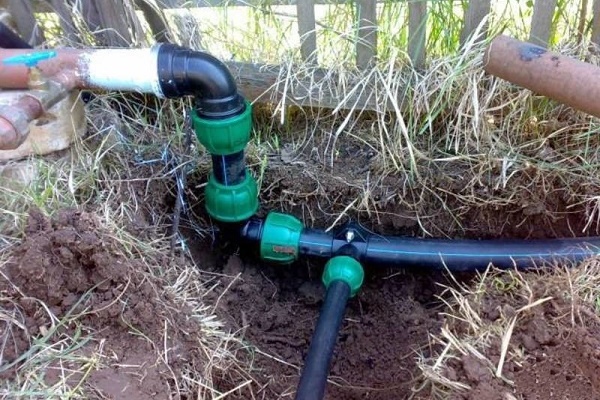
Na vykonanie tejto metódy sa používajú kompresné tvarovky, ktoré sú tvorené nátrubkami s vonkajším závitom na oboch stranách.
Sú schopné spájať rúry a zabezpečiť pevný spoj s vysokým stupňom tesnosti. Rozoberateľný spoj je pritom možné kedykoľvek ľahko odstrániť, aby sa zmenila konfigurácia potrubia alebo vykonala núdzová oprava.
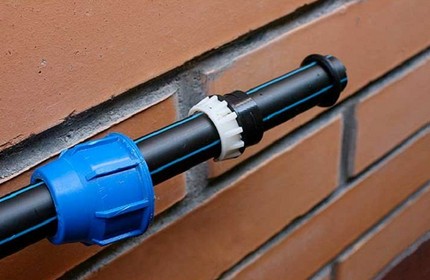
Postupnosť krokov na dosiahnutie fitinkového spojenia:
- Na pripravené konce oboch rúr sa nasadí dištančný krúžok vyrobený z polyuretánu alebo gumy. Vonkajší priemer krúžku sa musí rovnať vnútornému rozmeru spájaných rúr.
- Konce sa vybavia napínacou maticou a dvomi prítlačnými podložkami. Prvá podložka slúži na vytlačenie dištančného krúžku, druhá má zhutniť maticu voči koncu rúry.
- Spojenie sa spája podľa princípu „rúra – fitinka – rúra“. Na zvýšenie spoľahlivosti sa dotiahne až na doraz z oboch strán napínacou maticou.
Na montáž montovaných dielov sa používa špeciálny kľúč. Ním sa odskrutkujú prítlačné matice na spojovacích fitinkách.
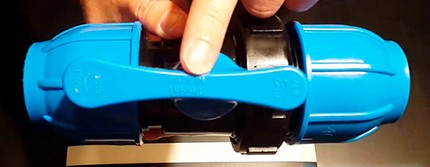
Hlavnou výhodou tohto spôsobu spojenia je to, že sa dá pohodlne vykonať aj pri výraznom poklese teploty okolia. Zatiaľ čo hranica zvarových spojov je najmenej +5 °C.
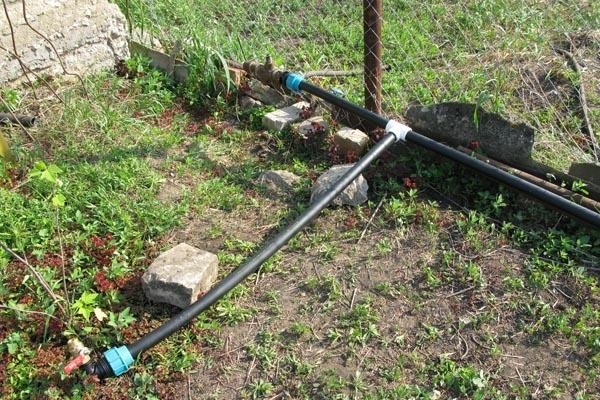
Široký sortiment spojovacích prvkov s rôznymi priemermi umožňuje zostaviť ľubovoľné rozvody a vytvárať potrebné odbočky v potrubí.
Pomocou inštalácie príruby
Prírubový typ spojenia sa volí pri potrebe pripojenia HDPE potrubia k oceľovým rúram. Pomocou prírub je vhodné pripájať k hlavným vedeniam ventily, regulátory a uzatváracie armatúry.
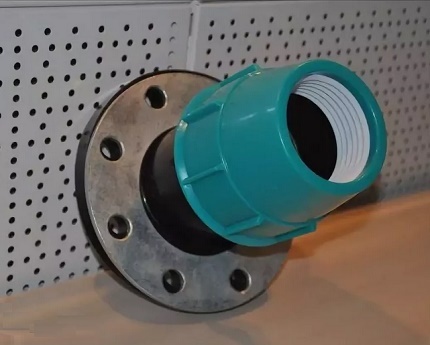
Na inštaláciu na polyetylénové rúry sa používajú príruby zodpovedajúce GOST 12882,80. Majú rozšírený vnútorný priemer.
Prácu na inštalácii príruby vykonávajú v tomto poradí:
- Na jednom konci potrubia sa vytvorí závit.
- Do závitu sa zaskrutkuje prvok.
- Na prvok sa nasadí odbočka pripájanej rúry.
- Miesto spoja sa nahreje spojkou alebo stavebným fénom.
Pred nasadením príruby je potrebné skontrolovať, či nemá ostré výstupky a otrepy, ktoré by mohli poškodiť koniec polyetylénovej rúry.
Ako ohnúť alebo narovnať výrobok?
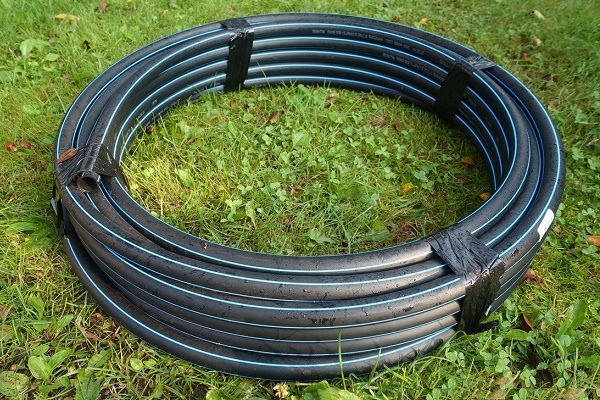
Polyetylénové rúry sa predávajú ako rovné 12-metrové odrezky alebo ako celé výrobky navinuté na veľké kotúče. V stočenom stave nadobúdajú tvar kruhov a deformujú sa. Pred narovnaním alebo ohnutím deformovanej HDPE rúry ju treba nahriať.
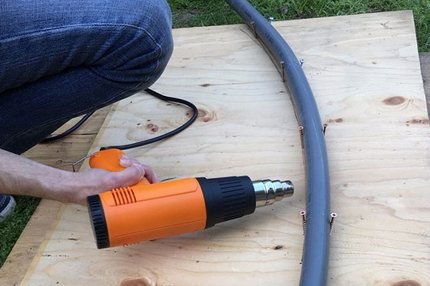
Polyetylén s nízkym tlakom je známy dobrou pružnosťou. Túto vlastnosť však stráca pri teplote ohrevu nad +80 °C. Tento moment sa využíva pri potrebe zmeniť konfiguráciu výrobku.
Treba však pamätať, že na vyrovnanie alebo ohýbanie možno teplotu zvyšovať iba na krátky časový úsek. Polyetylénová rúra totiž patrí do kategórie stavebných materiálov, ktoré možno pri porušení teplotného režimu poškodiť.
Prehľad spôsobov narovnávania rúry
Vyrovnať rúru odstránením zlomov, ktoré vznikli pri jej skladovaní a preprave, je najjednoduchšie po miernom zahriatí výrobku. Ak sa výmena alebo oprava potrubia vykonáva v letnom období, keď slnečné lúče maximálne pripekajú, možno ich využiť na dosiahnutie stanoveného cieľa.
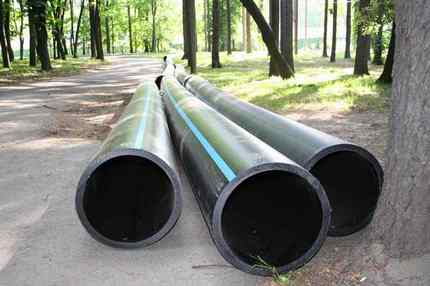
UV lúče nezhoršia prevádzkové parametre polyetylénu, ale zároveň dočasne zmäkčia steny výrobku. Vám ostane už len upevniť zmäkčenú rúru pozdĺž tuhej opory alebo steny, prípadne ju uložiť do vopred vyhĺbenej ryhy. Predtým, ako vyrovnáte ohnutú HDPE rúru na teréne, je potrebné uvoľniť miesto.
Ak prácu musíte vykonávať v zime, použite na zahriatie výrobku horúcu vodu. Táto metóda je však účinná len pre rúry, ktorých veľkosť nepresahuje 50 mm. Ako pomocné prostriedky na vyrovnanie možno použiť kovové zábradlie a tehlové murivo. V každom prípade: čím kratší je úsek výrobku, tým ľahšie sa s ním bude pracovať.
Efektívne metódy, ktoré umožňujú ohnúť prírez
Ak nastane opačná situácia, keď je potrebné ohnúť HDPE rúru, používa sa rovnaké tepelné spracovanie.
Na zahriatie sa využívajú tieto metódy:
- ofukujú horúcim smerovaným vzduchom zo stavebného fénu;
- zohrievajú steny výrobku plynovým horákom;
- oblievajú povrch vriacou vodou.
Na zjednodušenie postupu ohýbania je lepšie postaviť tvarovací rám. Prípravok, ktorého veľkosť zodpovedá priemeru ohýbanej rúry, možno vyrobiť z bežných dosiek drevovláknitej dosky (HDF). Na dosiahnutie hladkosti povrchu prípravku ho obrúste kusom brúsneho papiera.
Na ohnutie HDPE rúry pomocou fénu sa práca vykonáva v tomto poradí:
- Spracovávané miesto sa zohrieva stavebným fénom.
- Zmäkčený prírez sa vloží do tvarovacieho rámu.
- Opatrne ohýbajú rúru bez nadmerného úsilia, aby v mieste ohybu nedošlo k roztrhnutiu výrobku.
Po vytvorení požadovaného uhla ohybu je potrebné nechať výrobok úplne vychladnúť a až potom ho vybrať z rámu.
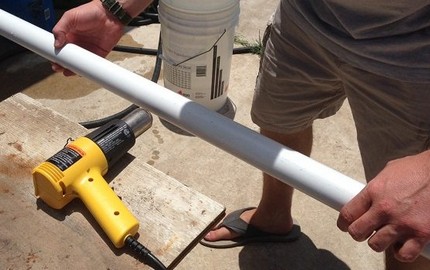
Dôležitý moment: pri ohreve rúry je potrebné držať sa „zlatej strednej cesty“. Pri nedostatočnom ohreve povrchu v okamihu ohybu sa rúra môže zlomiť. Ak sa vykurovací prvok počas ohrevu príliš priblíži k výrobku, polymér sa môže vznietiť.
Závery a užitočné video k téme
S nuansami zvárania a spracovania rúr HDPE sa zoznámte v nasledujúcich videách.
Video #1. Ako sa vykonáva zváranie natupo:
Video #2. Príklad vytvorenia elektrotvarovkového zvárania:
Video #3. Variant narovnania rúry:
Pri výbere spôsobu spojenia a vyrovnania polyetylénových rúr je potrebné zohľadniť úroveň tlaku pracovného prostredia. To umožní minimalizovať negatívny vplyv vykonaných manipulácií s potrubím na jeho technické vlastnosti.
Sú vám známe technologické nuansy spojenia polyetylénových rúr, ktoré nie sú opísané v článku? Ak máte osobnú skúsenosť s budovaním HDPE-potrubí, o ktorú by ste sa chceli podeliť s návštevníkmi stránky a s nami? Napíšte, prosím, komentáre do bloku umiestneného nižšie, uverejňujte fotografie, pýtajte sa k téme článku.
 Montáž polypropylénových rúr vlastnými rukami: technológia práce s PP potrubím
 Ako vyrobiť stoličku z polypropylénových rúr vlastnými rukami: podrobný návod na výrobu
 Ako ohnúť profilovú rúru vlastnými rukami bez špeciálnych pomôcok
 Montáž medených rúr vlastnými rukami: technológia inštalácie medeného potrubia
 Montáž kovoplastových rúr vlastnými rukami: technológia spájania a príklady rozvodu
 Výrobky z polypropylénových rúr vlastnými rukami: varianty domácich výrobkov
 Koľko stojí pripojenie plynu k rodinnému domu: cena organizácie dodávky plynu
 Najlepšie práčky so sušičkou: rebríček modelov a rady pre kupujúcich
 Čo je to farebná teplota svetla a nuansy výberu teploty žiaroviek podľa svojich potrieb
 Výmena plynovej kolóny v byte: dokumentácia výmeny + základné normy a požiadavky