Stroj na ohýbanie profilových rúr: ako si postaviť ohýbačku rúr vlastnými rukami

V domácnosti sa stroj na ohýbanie profilovej rúry nepoužíva tak často, aby ste museli kupovať drahé zariadenie továrenskej výroby.
Pri vzniku takej potreby si môžete jednoduchú ohýbačku rúr vyrobiť sami, po predchádzajúcom určení, ktorý druh tejto konštrukcie bude vhodný na splnenie danej úlohy.
V tomto článku sú podrobne rozobrané druhy strojov na ohýbanie rúr, opísané princípy ich práce a spôsoby konštrukcie.
Obsah článku:
Druhy strojov na ohýbanie profilovej rúry
Existuje veľa modifikácií zariadení na zmenu konfigurácie profilových rúr. Je to spôsobené minimálnym polomerom ohybu. Ak zanedbáte tento dôležitý parameter, v mieste ohybu dôjde k zmene pevnostných charakteristík materiálu v horšom smere. Taktiež musíte poznať niektoré technologické jemnosti ohýbania kovových rúr a zohľadniť ich počas práce.
Pri výbere konštrukcie sa berú do úvahy materiál prírezu, priemer, hrúbka stien.
Klasifikácia ohýbacích strojov podľa typu pohonu
V závislosti od typu pohonu sú stroje určené na ohýbanie akýchkoľvek rúr ručné, elektromechanické a hydraulické.
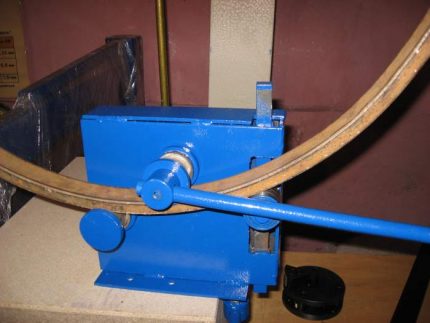
Ručné. Sú to krajne jednoduché mechanizmy, dostupné na vlastnú výrobu aj človeku, ktorý nie je zasvätený do jemností práce s kovom.
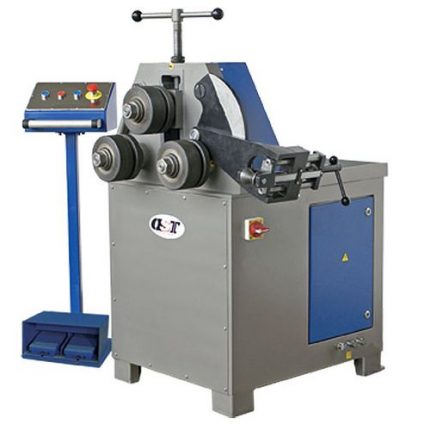
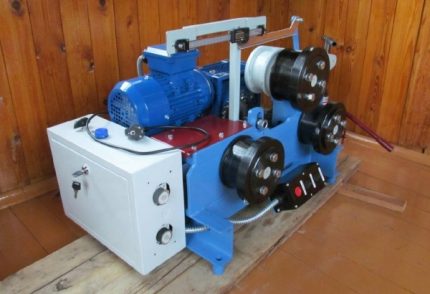
Elektromechanické. Takýto stroj má pohon vo forme elektromotora — krokového alebo bežného, pripojeného cez spodný reduktor. Posledné riešenie zabezpečuje vysokokvalitný ohyb vďaka správnemu rozdeleniu napätí.
Zariadenie mechanizmu nie je jednoduché, na jeho výrobu sú potrebné špeciálne znalosti a aspoň trochu profesionality.
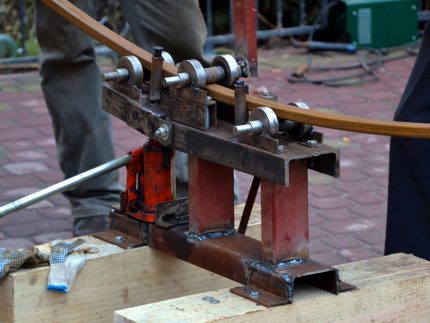
Hydraulické. Pohon v tomto modeli je ručný. Na rozdiel od jednoduchej ručnej konštrukcie je v schéme zapojený hydraulický valec, čo výrazne znižuje svalové úsilie vynakladané pri ohýbaní.
Valce umožňujú ohýbať profilovú rúru v akomkoľvek potrebnom smere. Ručný profilohyb s hydraulikou môže pri svojej malej hmotnosti ohnúť rúrový sortiment so šírkou do 10 cm.
Druhy ohýbačiek rúr podľa spôsobu inštalácie
Existuje delenie profilohybov aj podľa spôsobu inštalácie. Rozlišujeme zariadenia stacionárne, prenosné a nositeľné. Stacionárne stroje môžu mať podobu jednoduchej betónovej dosky s tyčami, ako aj solídneho zariadenia.
Kompaktné prenosné ohýbačky rúr majú opornú stojku, zatiaľ čo nositeľný model nemá oporu, tú vyberajú vždy pri používaní zariadenia.
Klasifikácia strojov podľa metódy ohýbania
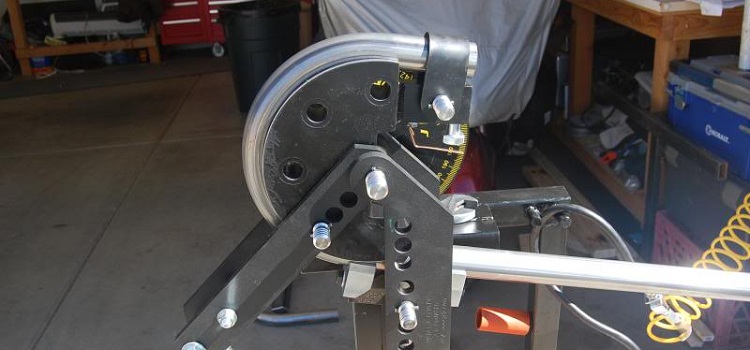
Od spôsobu ohýbania bude závisieť konštrukcia profilohýbu a jeho výkonnosť. Existujú 3 základné metódy ohýbania. Prvá – vytláčanie, keď sa geometria profilovej rúry mení pomocou deformujúceho valca, ktorý plní úlohu razníka. Matrica v tomto prípade chýba.
Na vykonanie operácie sú potrebné 2 pevné opory z opačných strán ohybu, ktoré plnia úlohu matrice. Ako takéto opory sa používajú otočné topánky alebo valce.
Keďže sila narastá postupne a neustále má kolmý smer vzhľadom na rúru, metóda umožňuje dosiahnuť dobrý konečný výsledok. Táto metóda je použiteľná len pre práce v malom objeme.
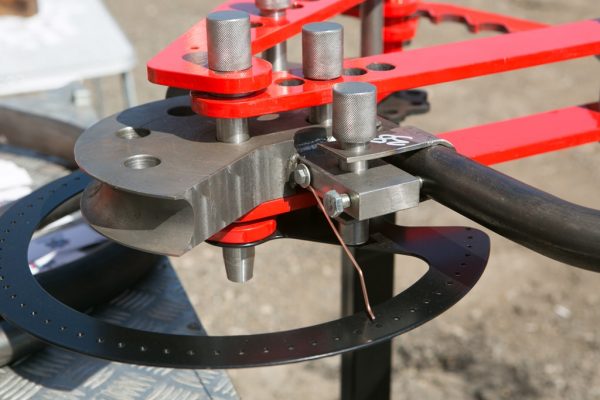
Druhá – lisovanie. Na získanie ohybu sa používa princíp zámočníckych zverákov – úsek rúry sa umiestni medzi matricu a razník.
Profily posledných musia na dosiahnutie kvalitného ohybu presne opakovať geometriu súčiastky. A tiež vo výpočte je potrebné zohľadniť zvyškovú deformáciu kovu. V domácich podmienkach je táto metóda použiteľná, keď sa nevyžaduje veľká presnosť.
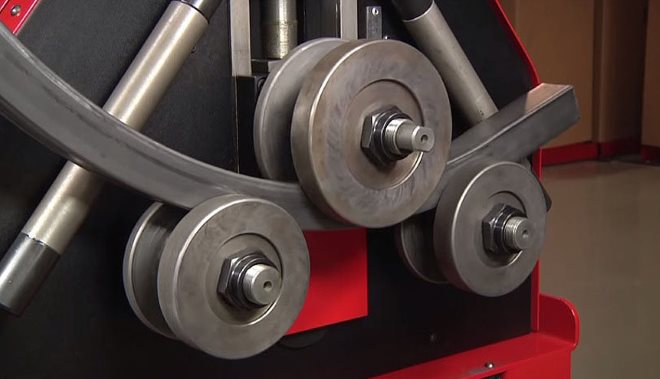
Tretí – valcovanie – je univerzálna metóda používaná na ohýbanie tenkostenných aj hrubostenných rúr. Ohyb sa dosahuje pretiahnutím polotovaru medzi valčekmi – jedným rotujúcim a dvoma opornými.
Okrem vyššie uvedených možno ohýbanie rúr vykonávať aj nasledujúcimi metódami:
Bez ohľadu na zvolenú konštrukciu, pri samostatnej výrobe stroja na ohýbanie rúr je potrebné zohľadniť odporúčania odborníkov. Pri výbere materiálu pre rám je potrebné vychádzať z toho, že hrúbka kovu by mala byť najmenej 1/6 šírky profilovanej rúry.
Takže, ak je potrebné ohýbať rúru s obdĺžnikovým prierezom s rozmermi 50 x 25 mm, je na zabránenie deformácii rámu počas ohýbania potrebné použiť nosník alebo uholník s hrúbkou najmenej 10 mm. Oporná doska a razník s matricou by mali mať hrúbku 2-krát väčšiu.
Optimálny priemer valčekov je minimálne trojnásobok rozmerov prierezu. Príruba nosníka a uholníka použitých na výrobu rámu by mala byť 2 a 3-krát väčšia ako šírka rúry. Ak je potrebné ohýbať profilové rúry obdĺžnikového prierezu 50 x 25 mm, je potrebný nosník 100 x 10 alebo uholník 150 x 10.
Výroba hydraulickej ohýbačky rúr
Pozrime sa na schému stroja s hydraulickým pohonom, kde ohyb vzniká pretlačením profilovej rúry v strede razníkom upevneným na zdvíhajúcom sa pieste. V dôsledku tesného kontaktu polotovaru, ktorý sa opiera o dva stacionárne valčeky, s pohyblivým razníkom, polotovar nadobúda jeho tvar.
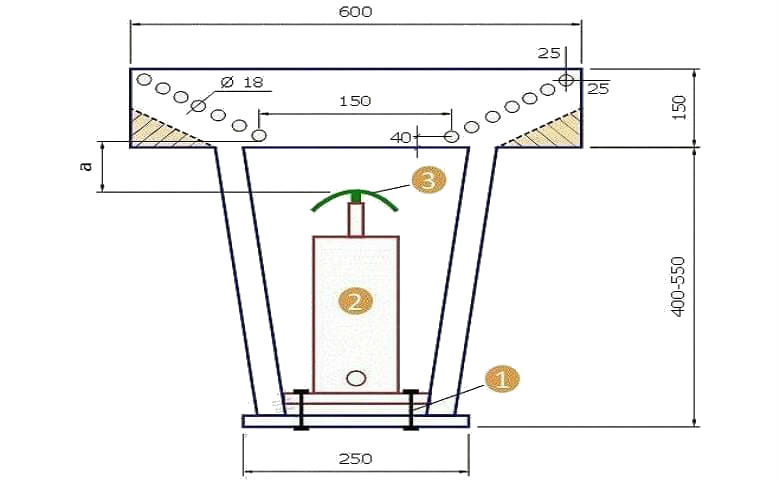
Pre označenie pracovnej plochy sa položí vertikálna os a na vzdialenosti uvedenej na výkrese od okraja a osi sa vyznačí miesto spodných otvorov. Potom sa vyznačia body umiestnenia horných otvorov, pričom sa odstúpi potrebná vzdialenosť od okraja. Stredy týchto otvorov sa spoja priamkou a na nej sa vyznačia rovnaké úseky.
Osi medziľahlých otvorov sa budú nachádzať na priesečníku vykonaných značiek so šikmou osou. Otvory na pracovnej ploche sú potrebné na možnosť regulácie polomeru ohybu profilového prírezu. Keďže pracovná plocha pozostáva z dvoch zrkadlovo umiestnených dielov, druhý sa označuje rovnako.
Výšku stroja určujú parametre zdviháka a vzdialenosť označená na výkrese symbolom «a». Aby sa ohol profilová rúrka so šírkou 15 mm, táto medzera v nečinnom stave zdviháka by sa mala približne rovnať 20 mm.
V tejto konštrukcii je sila prenášaná razníkom sústredená v jeho hornej časti. V dôsledku takéhoto pôsobenia vonkajší polomer rúrky podlieha naťahovaniu, čo môže spôsobiť stenčenie steny a v niektorých prípadoch aj pretrhnutie. Preto sa tento stroj na deformáciu tenkostenných prírezov neodporúča používať.
Valcová ohýbačka rúr vlastnými rukami
Na takomto zariadení prírez nadobúda daný tvar valcovaním. V podmienkach domácej dielne je jednoduchšie vyrobiť 3-valčekovú konštrukciu s ručným pohonom. Pozrieme sa na dva varianty podobných strojov.
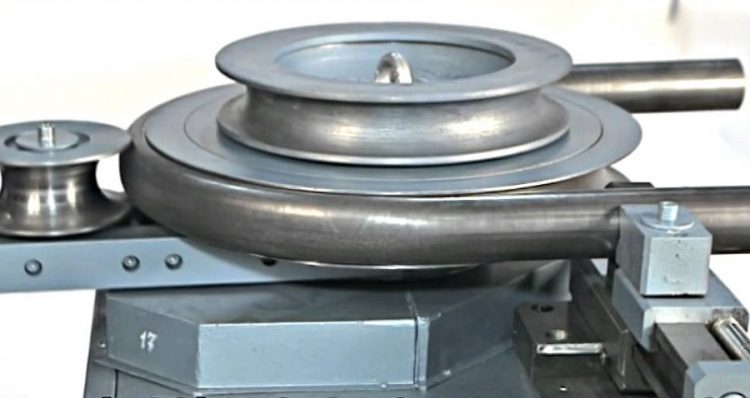
Variant stroja s otočnou plošinou
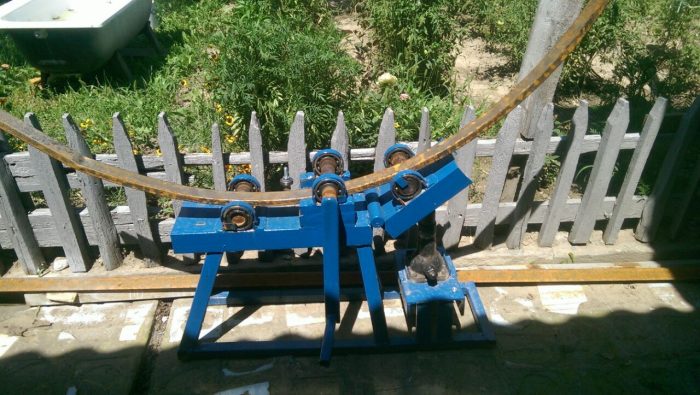
Princíp usporiadania takéhoto stroja na ohýbanie rúr s prierezom odlišným od kruhového je nasledovný:
- Hlavný rám je spojený cez kĺbové spojenie s otočnou plošinou, ktorá určuje uhol ohybu.
- Plošinu uvádza do pohybu zdvihák, ktorý sa do nej opiera pracovným piestom.
- Preťahovanie profilu sa vykonáva otáčaním rukoväte, ktorá sa nachádza na medziľahlom hriadeli.
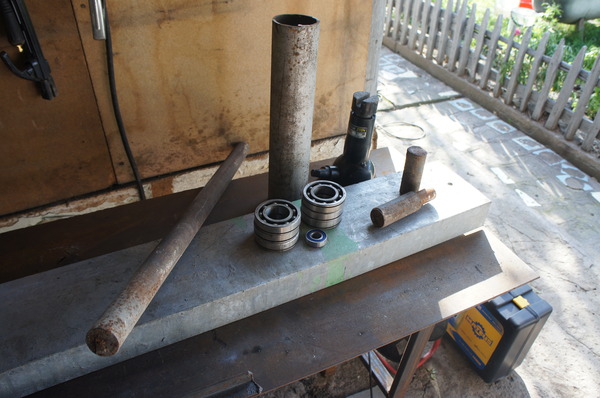
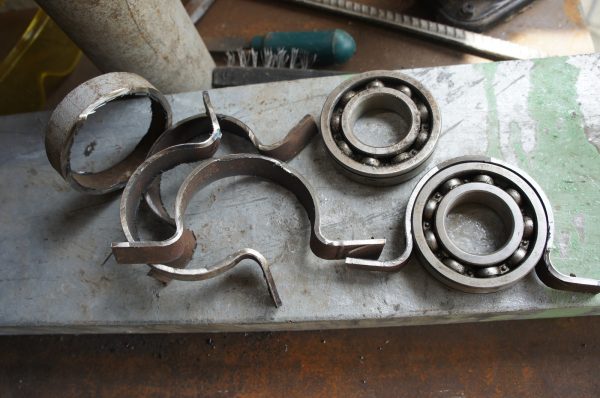
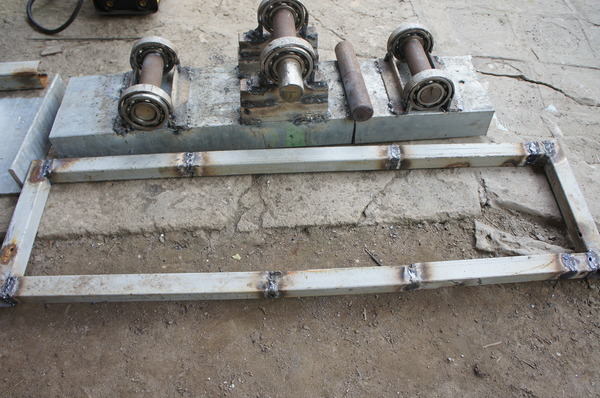
Na výrobu základne stroja a stĺpikov bude potrebný U-profil s výškou steny od 150 do 200 mm v množstve približne 3 m. Ako obruby pre ložiská, základ valcov, poslúži oceľová rúrka s vnútorným priemerom rovným vonkajšiemu priemeru ložísk, ktorá sa rozdelí na 6 krátkych úsekov.
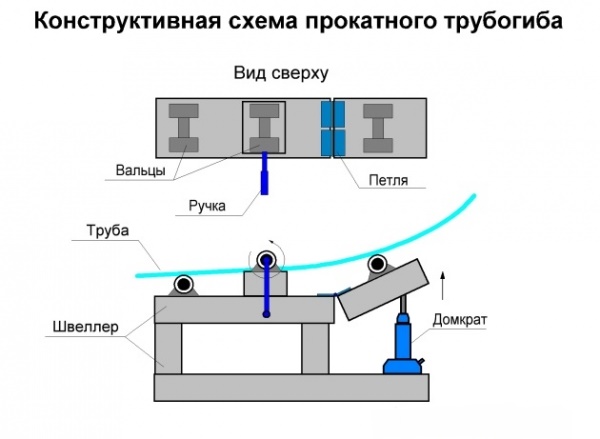
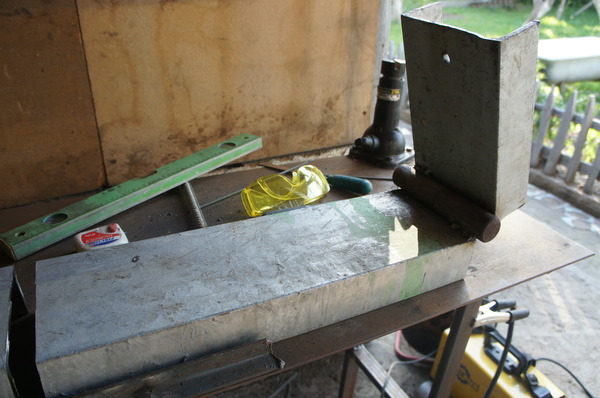
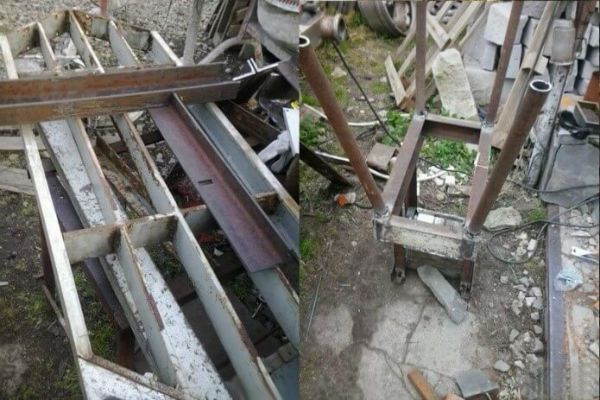
Z U-profilu vyrobia základ a dve plošiny. Odstúpením od jednej zo strán približne 0,5 m sa privarí vertikálny stĺpik z rovnakého U-profilu. Na to sa dva úseky spoja do páru, aby stĺpik bol pevný.
Pri prísnom dodržaní vodorovnosti sa namontuje stacionárna plošina a k nej sa privarí zadný stĺpik. Potom sa vezme kus profilovej rúry a nainštalujú sa obmedzovače s výškou nie menšou ako hrúbka profilovej rúry, ktorej deformáciu plánujete vykonať na vyrábanom stroji.
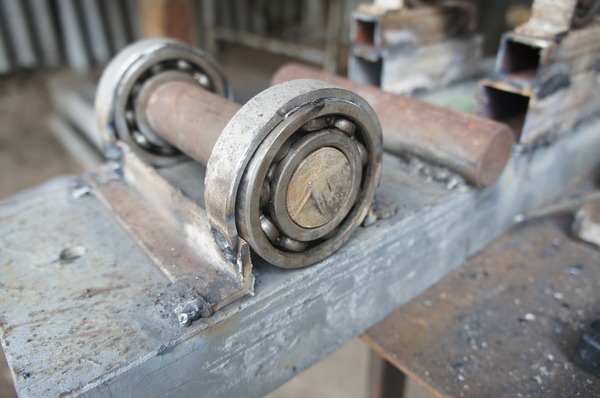
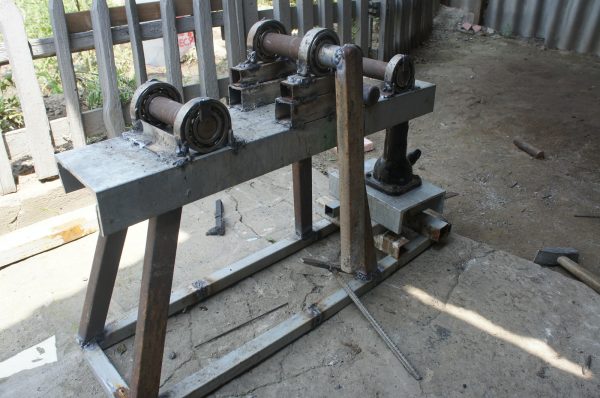
Vodiaca plošina sa spojí s hlavným rámom pomocou dverových pántov. Na predĺžené obmedzovače a okraje oboch plošín sa zváraním namontujú ložiská a konštrukcia sa vystuží uholníkmi. Hriadele sa vložia do ložísk a k strednému sa pripevní rukoväť.
Pod okrajom vodiacej plošiny sa nainštaluje zdvihák a upevní sa na základňu pomocou skrutkového spoja.
Montáž ohýbačky rúr s otočnou plošinou sa vykonáva v nasledujúcom poradí:
Valcovací stroj s tromi valčekmi
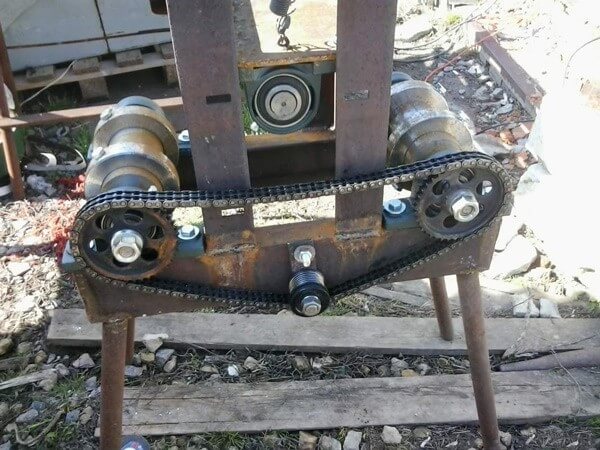
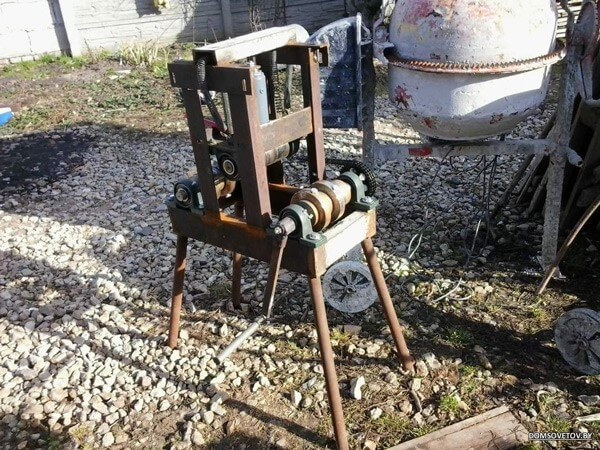
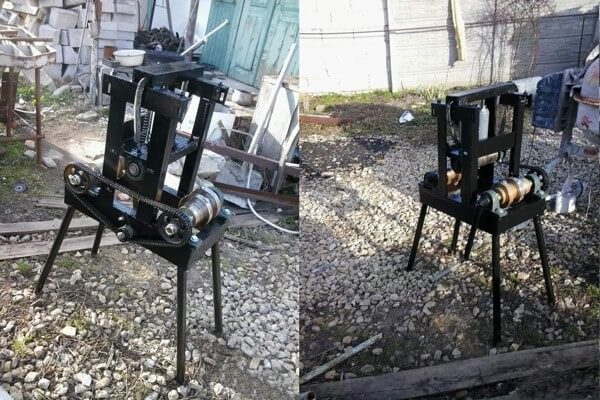
Na tomto stroji sa rúra položí na valce umiestnené po bokoch. Horný pohyblivý valec sa spustí na výrobok zhora a tým sa zaistí. Ďalej sa otáča rukoväťou a cez reťaz sa prenáša pohyb na hriadele. Rúra sa pretiahne a zmení svoju geometriu.
Postupným zvyšovaním tlaku utiahnutím prítlačnej skrutky a pretiahnutím obrobku sa dosiahne ohyb rúry pod požadovaným uhlom.
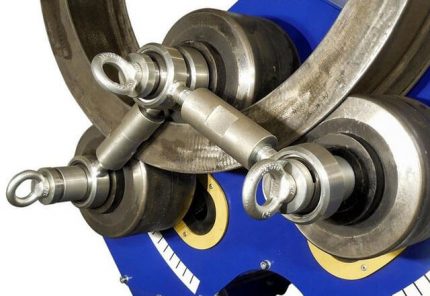
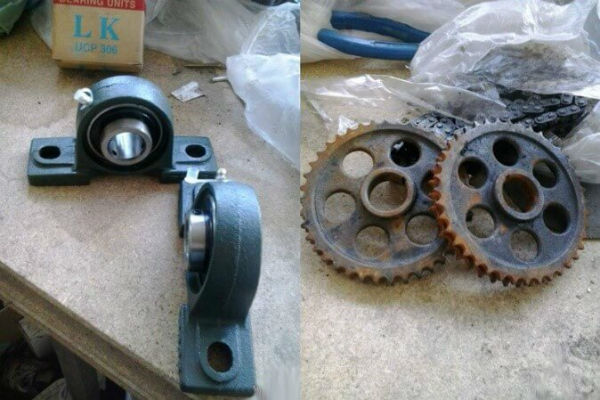
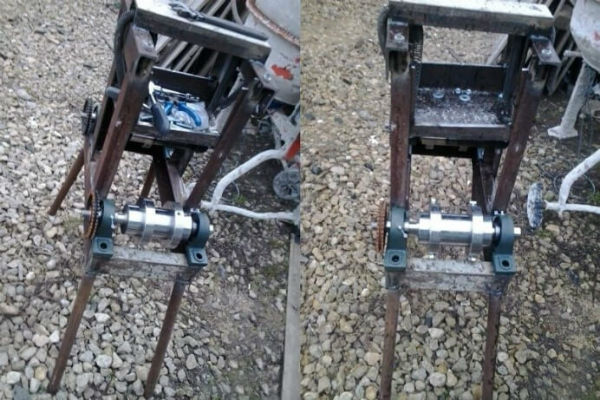
Na výrobu stroja pracujúceho podľa tejto schémy je potrebné pripraviť policu a profilovanú oceľ na rám, hriadele, 4 pevné pružiny, reťaz, ložiská, spojovací materiál a ďalšie diely. Na upevnenie ložísk budú potrebné 3 hriadele s parametrami zodpovedajúcimi ozubeným kolesám a ložiskám.
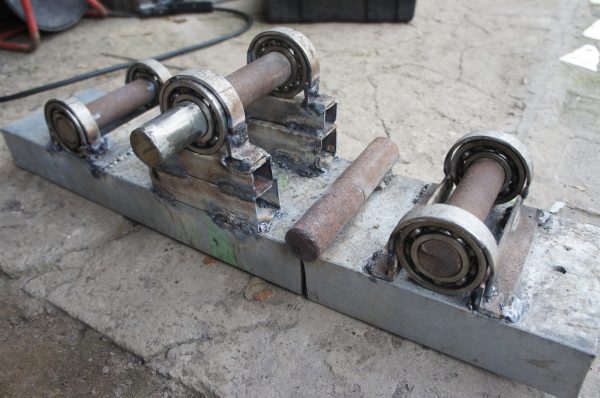
Dva hriadele sú určené na bočné umiestnenie a tretí (prítlačný) na zavesenie na pružinách. Tieto prvky si bude pravdepodobne potrebné objednať v dielni, ostatné sa dá vyrobiť svojpomocne.
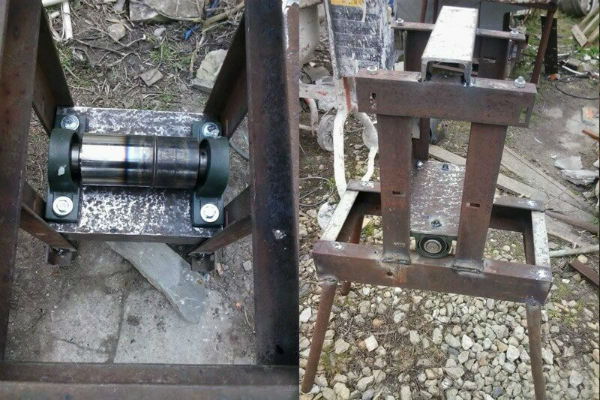
Súčasťou prítlačného hriadeľa sú ložiská, ozubené kolesá a krúžky. V krúžkoch sa vyreže závit pre upínacie skrutky a urobia sa drážky. V policiach z U-profilu sa vytvoria uloženia pre prítlačný hriadeľ. V záverečnej fáze sa zostaví konštrukcia, počnúc inštaláciou rámu.
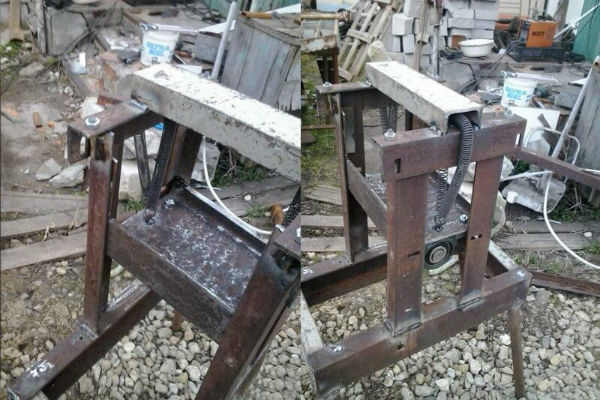
Následne sa prítlačný hriadeľ na pružinách, pripojený k poličke pomocou pera, zavesí. Oporné hriadele sa nainštalujú po bokoch a medzi nimi sa napne reťaz, pričom sa ako držiak použije magnetický uholník.
Na jeden z nich sa pripevní rukoväť s otočnou rúrkou, potom sa vykonajú práce na montáži zdviháka. Pripojí sa k platforme skrutkami a zváraním.
Pri montáži závesného hriadeľa sa dodržiava určitý postup: najprv sa nainštaluje na policu, k nej sa privaria matice pre pružiny, potom sa plošina otočí a pripojí sa k pružinám. Treba mať na pamäti, že so zvyšovaním vzdialenosti medzi valčekmi sa sila potrebná na ohyb znižuje.
Na montáž ohýbačky rúr valcového typu bude potrebné:
Na našej webovej stránke je ešte niekoľko článkov, kde sú podrobne opísané varianty domácky vyrobených zariadení na ohýbanie profilových rúr, odporúčame sa s nimi oboznámiť:
- Ako postaviť ohýbačku profilových rúr vlastnými rukami: prehľad najlepších vlastnoručných výrobkov
- Ako vyrobiť ohýbačku rúr vlastnými rukami: príklady najlepších vlastnoručných výrobkov
Ako ohnúť profilovú rúru jednoduchým spôsobom?
Najprimitívnejšie zariadenie na zmenu tvaru profilovej rúry – použitie drevenej šablóny. Dá sa použiť pri ohýbaní tenkostenných rúr z ocele alebo hliníka. Na výrobu takéhoto improvizovaného stroja sa vezmú dosky, spoja sa akýmkoľvek spôsobom a vyreže sa šablóna.
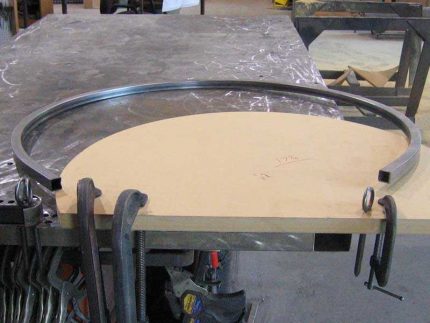
V mieste dotyku s rúrou by mala byť hrúbka šablóny väčšia ako výška prierezu profilovej rúry o niekoľko centimetrov. Okraj šablóny je vyrobený so sklonom, inak by rúra mohla skĺznuť.
Konštrukciu opatria dorazom a pripevnia k nejakému stabilnému základu. Rúru umiestnia medzi rovinu šablóny a doraz a začnú ohýbať materiál, začínajúc od okraja rúrky. Ak sa proces ohýbania začne od stredu, tenkostenná rúra by sa mohla sploštiť.
Do rúry možno vložiť kovovú tyč s priemerom rovným priechodnému prierezu rúry, alebo možno jednoducho vziať kus rúry a nasadiť ho na koniec prírezu. V každom prípade to bude pohodlnejšie.
Viac podrobností o tom, ako ohnúť profilovú rúru bez špeciálneho vybavenia, si prečítajte v tomto materiáli.
Podľa rovnakého princípu sa vyrábajú výkonnejšie stroje. V tomto prípade sa sila vytvára pomocou navijaka a rúra sa upevňuje pevnejšie, aby sa neuvoľnila.
Závery a užitočné video k téme
Základné pravidlá výroby stroja na spracovanie profilových rúr:
Ohýbačka rúr, konštrukciou približujúca sa k továrenskej:
Zo všetkých variantov ohýbacích strojov na profily by ste si mali vybrať konštrukciu, ktorá najviac zodpovedá účelu jej použitia. Niekedy stačí najjednoduchší mechanizmus na zabezpečenie potrebného množstva ohýbaného profilu bez veľkých finančných nákladov.
Máte osobnú skúsenosť so stavbou stroja na ohýbanie rúr? Možno nám môžete poskytnúť užitočné informácie k téme článku a umiestniť foto zhotoveného zariadenia? Prosím, zanechajte komentáre, podeľte sa o skúsenosti, pýtajte sa v bloku nižšie.
 Ako ohnúť profilovú rúru vlastnými rukami bez špeciálnych pomôcok
 Montáž rúr HDPE vlastnými rukami: návod na zváranie + ako ohnúť alebo narovnať takéto rúry
 Výrobky z polypropylénových rúr vlastnými rukami: varianty domácich výrobkov
 Ako vyrobiť stoličku z polypropylénových rúr vlastnými rukami: podrobný návod na výrobu
 Montáž medených rúr vlastnými rukami: technológia inštalácie medeného potrubia
 Technológia zvárania polypropylénových rúr vlastnými rukami: prehľad spôsobov a špecifík
 Koľko stojí pripojenie plynu k rodinnému domu: cena organizácie dodávky plynu
 Najlepšie práčky so sušičkou: rebríček modelov a rady pre kupujúcich
 Čo je to farebná teplota svetla a nuansy výberu teploty žiaroviek podľa svojich potrieb
 Výmena plynovej kolóny v byte: dokumentácia výmeny + základné normy a požiadavky