Ako sa vykonáva ohýbanie kovových rúr: technologické jemnosti vykonávania prác

Rúry ohnuté pod uhlom našli uplatnenie v ropnom a chemickom priemysle, v strojárstve a prístrojovej technike. Bez nich sa nezaobíde žiadny architektonický alebo stavebný projekt.
Na otočky sa dajú použiť rôzne tvarovky, ale potom môže dôjsť k úniku a niekedy je to jednoducho neprípustné z estetických dôvodov. Atraktívnejší vzhľad a vysokú spoľahlivosť zabezpečuje ohýbanie rúr – proces, ktorý nenarúša ich celistvosť.
Povieme vám, ako najlepšie ohnúť kovovú rúru ako studenou, tak aj horúcou technológiou. V nami predloženom článku je opísaná špecifikácia ohýbania rúr vyrobených z rôznych materiálov. Uvedené sú vlastnosti práce s profilovými a bežnými okrúhlymi rúrami.
Obsah článku:
Vlastnosti procesu ohýbania
Každý kov má svoje vlastnosti, bez ich zohľadnenia nie je možné dať kovovému valcovanému materiálu zložitý tvar. Na ohýbanú rúru pôsobia radiálne a tangenciálne sily.
Prvé deformujú prierez, zatiaľ čo posledné prispievajú k vzniku záhybov. Základnou požiadavkou na konečný výsledok je, že prierez rúry musí zostať nezmenený a na stenách nesmú byť žiadne vlny. Ohýbanie umožňuje minimalizovať počet zvarových spojov pri kladení potrubí s rôznymi odbočkami.
Spôsoby ohýbania rúr
V závislosti od požadovaného uhla ohybu, materiálu a priemeru rúry možno ohyb vykonať ručne alebo s použitím špeciálneho zariadenia. Rozlišuje sa aj horúci a studený ohyb, s naplnením dutiny rúry a bez jej naplnenia.
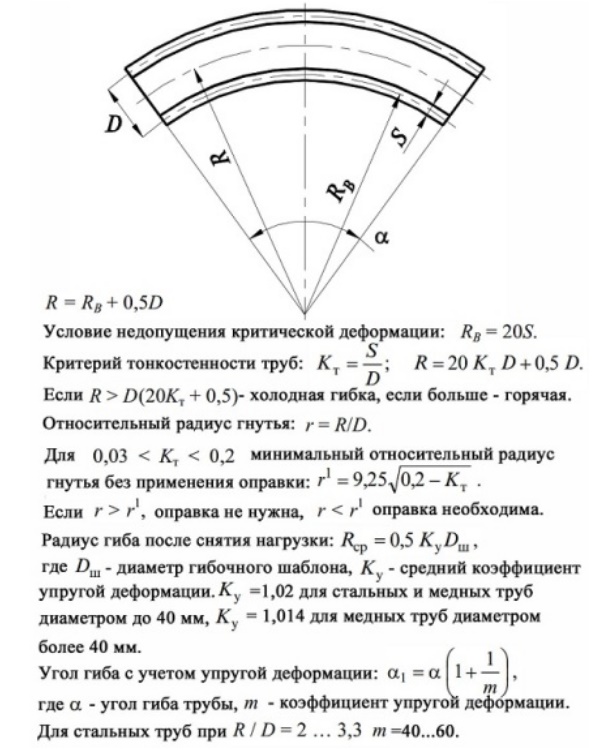
Po ukončení pôsobenia zaťaženia vzniká jav nazývaný pruženie, ktoré je priamo úmerné modulu pružnosti materiálu. Veľkosť možnej deformácie tiež závisí od použitej metódy ohýbania a geometrie objektu.
Špecifikácia horúcej technológie
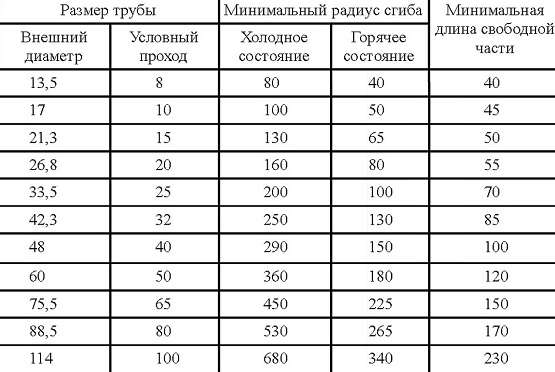
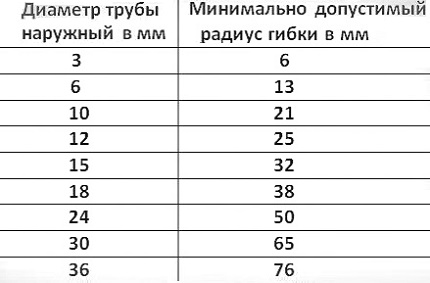
Táto metóda sa volí, keď je potrebné ohnúť rúru s priemerom od 10 cm. Rúry sa deformujú horúcim spôsobom ručne aj pomocou mechanizmov. Existuje pojem minimálny polomer ohybu.
Dĺžka zóny rúry, ktorú je potrebné zahriať, sa určuje na základe priemeru rúry a uhla ohybu. Pričom zaoblenie nemôže byť menšie ako priemer rúry vynásobený 3.
Dĺžka zahrievaného úseku sa vypočíta podľa vzorca:
L = α × d / 15
Vo vzorci: L — hľadaná dĺžka v mm, α — uhol ohybu v stupňoch, d — vonkajší priemer rúry v mm, 15 — koeficient. Predpokladajme, že rúru s priemerom 200 mm treba ohnúť pod uhlom 60⁰, potom L = 60 × 200 / 15 = 800 mm, t. j. 4 priemery.
Na ohnutie rúry je potrebné ju zahriať na 900⁰. Optimálna teplota na začiatok ohýbania je 760⁰ a na koniec 720⁰C. Pri prepálení sa zhoršujú pevnostné charakteristiky materiálu.
Do procesu horúceho ohýbania patrí niekoľko operácií:
- výroba šablóny;
- plnenie pieskom;
- označenie úseku;
- zahriatie;
- ohýbanie.
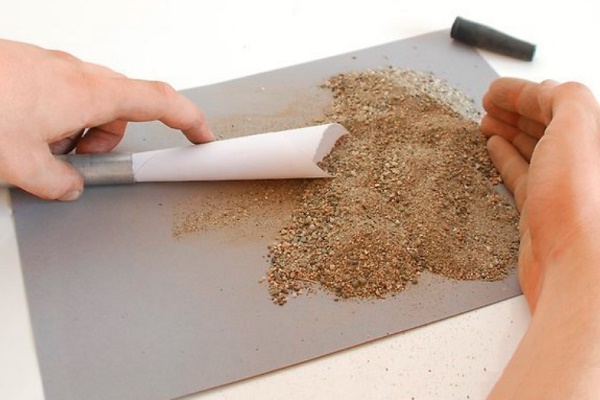
Aby sa nedeformoval prierez rúry a na jej vnútornej časti v mieste ohybu nevytvárali záhyby, vnútorný priestor sa vypĺňa kremičitým pieskom.
Piesok sa najskôr suší a kalcinuje, aby sa odstránili organické nečistoty pri teplote od 150 do 500 °C, a potom sa preoseje cez jemné sito s veľkosťou ôk 3,3 x 3,3 mm. Pred začatím plnenia rúry je potrebné upchať jeden jej koniec.
Ako upchávky sa používajú drevené alebo kovové zátky s otvorom na odvod plynov. Jemného a mokrého piesku nemožno použiť, pretože prvý sa pri tepelnom pôsobení speká a pevne priľne k stenám rúr.
Druhý (mokrý piesok) v dôsledku tvorby pary podporuje vznik vysokého vnútorného tlaku, čo môže spôsobiť vyletenie zátky. V náplni sa nesmú nachádzať kamienky, môžu pretlačiť stenu rúry.
Proces plnenia rúry je veľmi prácny, preto ju prepravujú k veži a dávajú jej mierne naklonenú alebo vertikálnu polohu. Keďže kvalita ohybu je priamo závislá od zhutnenia náplne, rúra sa počas procesu nepretržite poklepáva. Tlmený zvuk svedčí o dobrom naplnení prírezu.
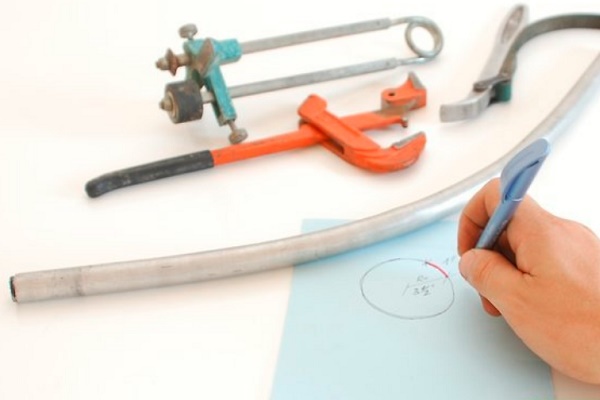
Predtým, ako sa pristúpi priamo k hlavnej operácii, na rúre naplnenej pieskom sa vyznačia miesta budúcich ohybov priložením šablóny. Rúry sa zohrievajú v peciach alebo výhniach. Ohýbajú sa ručne aj mechanizovaným spôsobom.
V druhom prípade sa používajú špeciálne dosky vybavené opornými stĺpikmi, pomocou ktorých sa fixuje ohriaty úsek rúry, a upínacími prvkami, ktoré slúžia na držanie konca rúry na doske. Na opačný koniec rúry sa nasadzuje lano, ktorého napínanie pomocou navijaka alebo rumpála núti rúru ohýbať sa.
Aby sa steny rúry nedeformovali, do priestoru medzi stĺpikom a rúrou sa vkladajú podložky – rovné alebo zahnuté. Voľný koniec s nasadeným lanom sa zabezpečuje pomocou podpery. Počas procesu sa kontroluje geometria rúry, pričom sa k nej pravidelne prikladá šablóna.
Po ohnutí rúry pod požadovaným uhlom sa z nej odstránia zátky vypálením alebo jednoducho vyrazia. Piesok sa vysype, rúra sa očistí a vymyje. Vykoná sa konečná kontrola ohybu pomocou šablóny.
Ohýbanie studenou metódou
Na zmenu konfigurácie rúr malých priemerov sa používajú rôzne ručné pomôcky, na veľké priemery mechanizované ohýbačky rúr. V domácich podmienkach sa najčastejšie vyžaduje ohýbanie vodovodných a plynových oceľových rúr, používaných pri zariadení systémov zásobovania vodou a kúrenia.
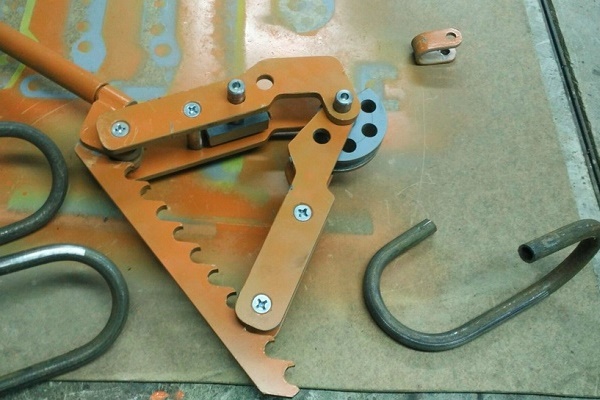
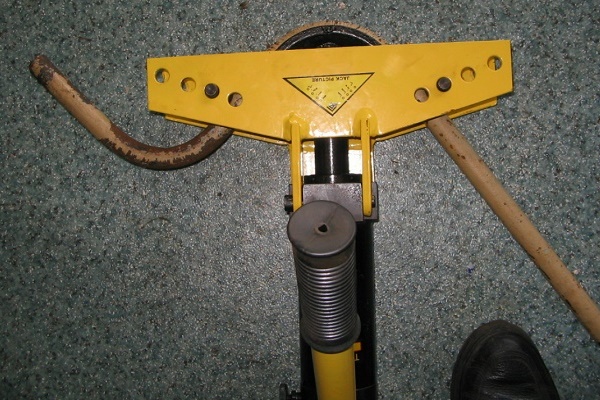
Ohýbanie rúry pod uhlom 90° sa nazýva odbočka, pod uhlom 180° — kalach, s vytvorením stupňa — kačica, v tvare slučky — skoba.
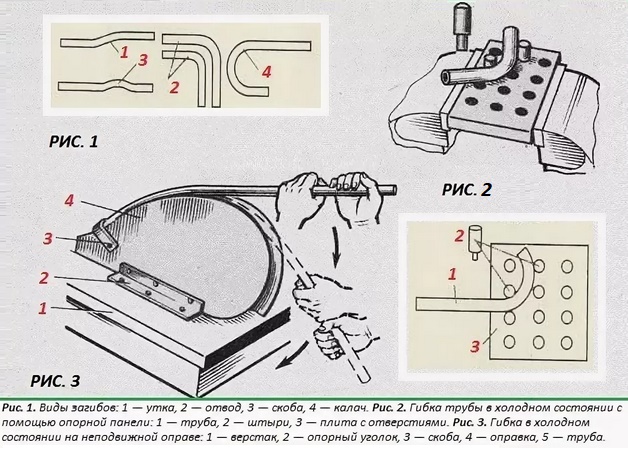
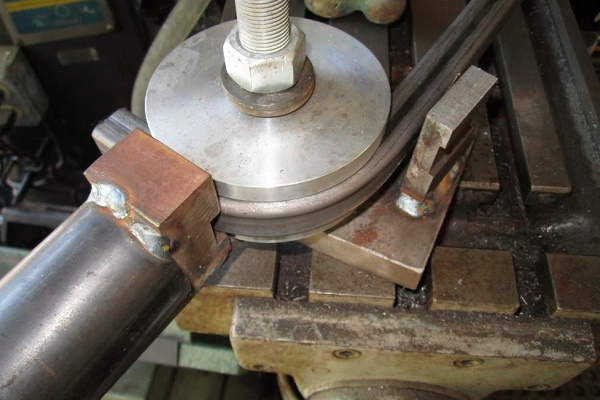
Pre ručné ohýbanie existujú aj iné pomôcky. V domácich podmienkach na výrobu špirály na ohrev vody sa rúrka z nehrdzavejúcej ocele s priemerom asi 20 mm jednoducho navíja na kus rúry väčšieho priemeru. Najprv sa na väčšiu rúru navarí spona, uloží sa na podpery a upne.
Rúrku husto napĺňajú pieskom a uzatvárajú zátkami, potom ju vložia do spony a začínajú navíjanie. Rúru používanú ako šablónu treba prekrúcať, preto bude potrebné úsilie aspoň dvoch ľudí. Po dokončení navíjania špirálu vyrovnajú.
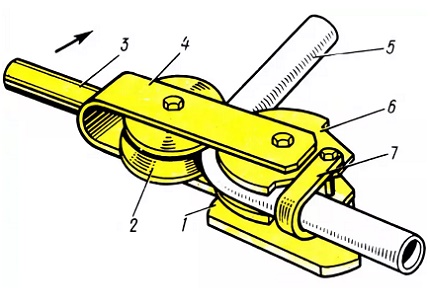
Ohýbanie rúry z nehrdzavejúcej ocele alebo iného materiálu v domácich podmienkach možno vykonať aj na najjednoduchšej pomôcke. Je vhodné ju použiť pri malom objeme prác.
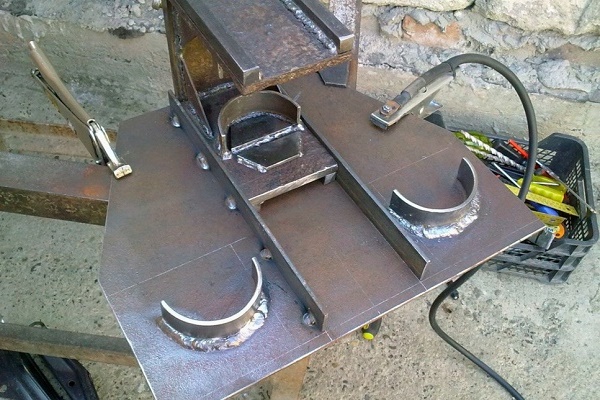
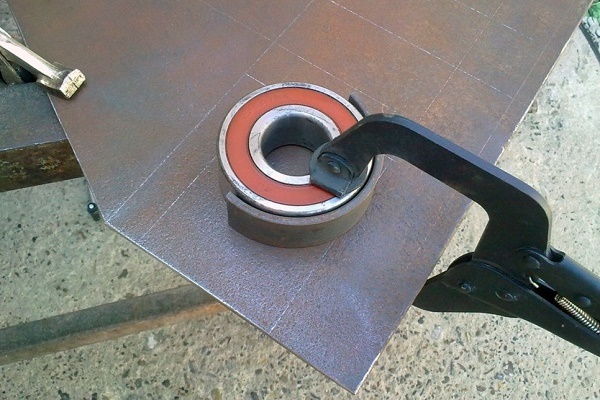
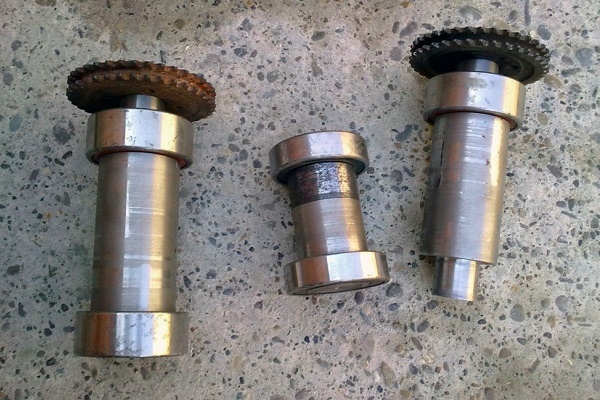
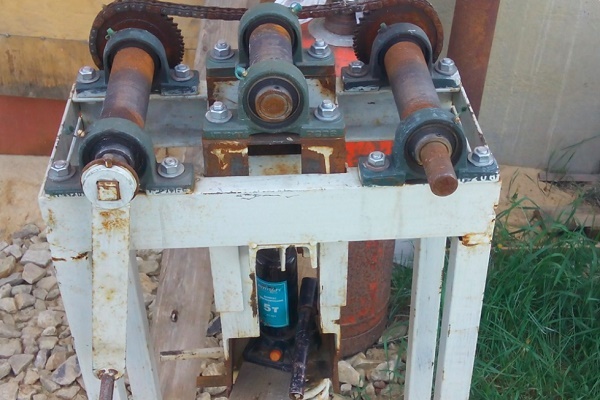
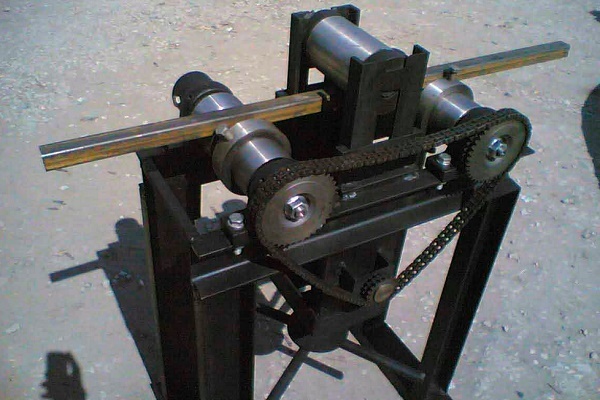
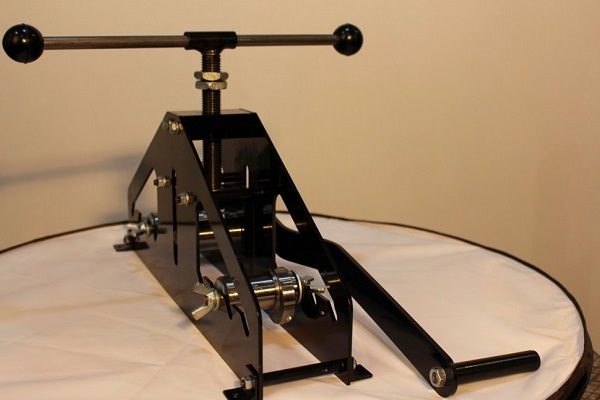
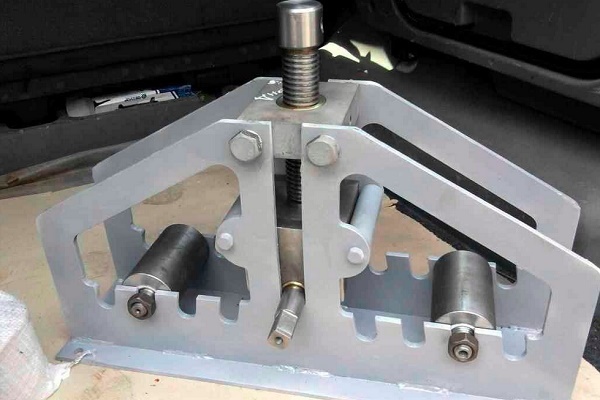
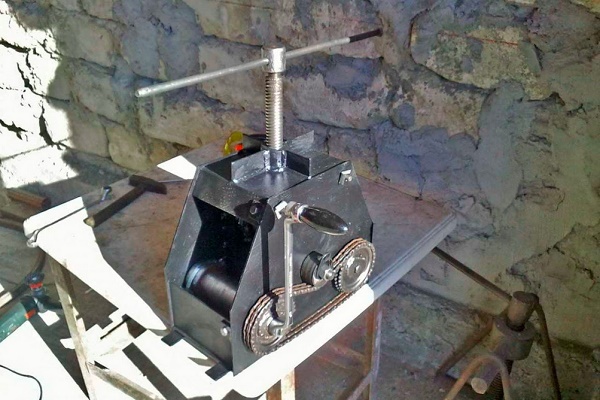
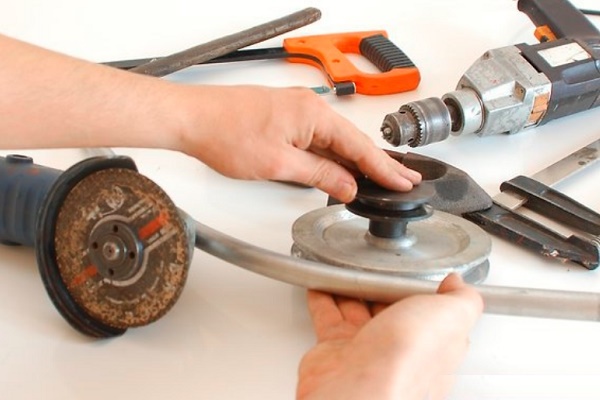
Jednoduchý mechanický stroj na ohýbanie rúr možno zostrojiť vlastnými rukami, najmä ak ovládate zručnosti zvárača a poznáte zvárací prístroj:
Na výrobu primitívneho zariadenia na ohýbanie rúr je potrebná betónová doska, kovové tyče a príklepová vŕtačka. Doska sa rozdelí na políčka 40 x 40 alebo 50 x 50 mm. V rohoch políčok sa pomocou príklepovej vŕtačky vyvŕtajú otvory a vložia sa do nich tyče.
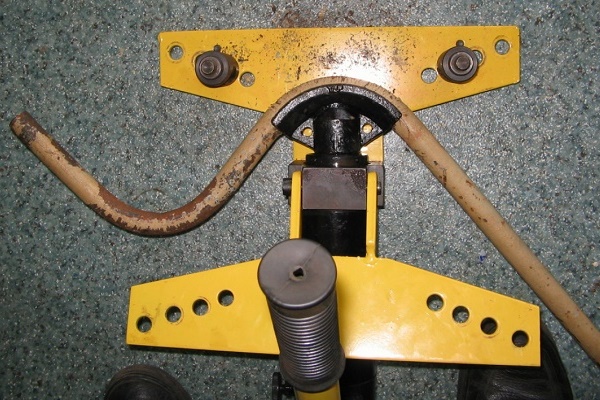
Rúrkové teleso sa vloží medzi tyče a pôsobením sily sa ohne. Presnosť pri tomto spôsobe ohýbania nie je ideálna, ale na použitie obrobku v domácich podmienkach je úplne postačujúca. Na ohýbanie s vyššou presnosťou je možné použiť zariadenie vyrobené na základe zdviháka.
Aby sa vnútorný priechod rúry nedeformoval, používajú sa prostriedky, ktoré tomuto procesu bránia zvnútra. Ako vnútorné obmedzovače sa najčastejšie používa piesok. Pri tom sa do jedného konca rúry vloží zátka a cez druhý sa nasype piesok, potom sa aj ten upchá zátkou. Potom sa vykoná ohyb.
Niekedy slúži ako obmedzovač pružina špeciálne vyrobená na tento účel. Na navíjanie sa používa drôt s priemerom od 1 do 4 mm. Pružina musí voľne vstúpiť do rúry v bode ohybu, zvonku sa nechá časť drôtu.
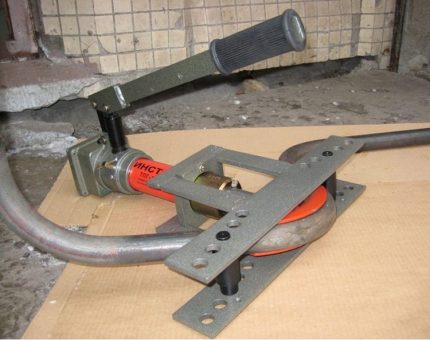
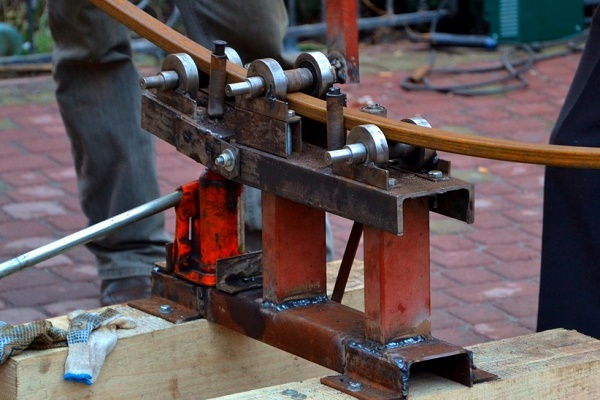
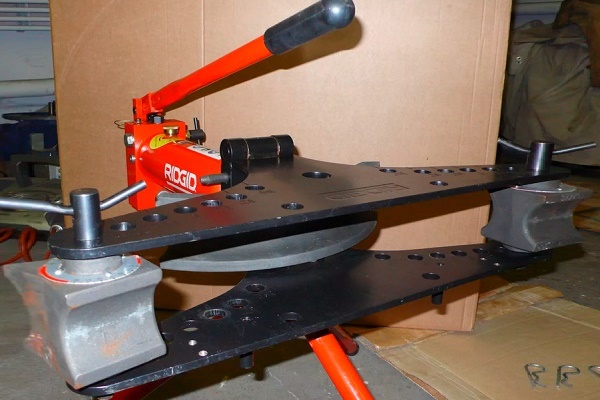
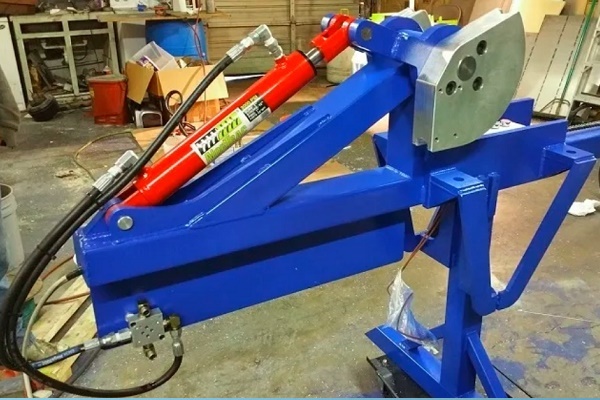
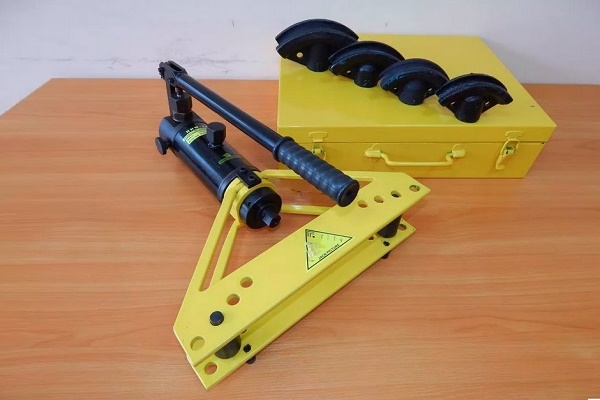
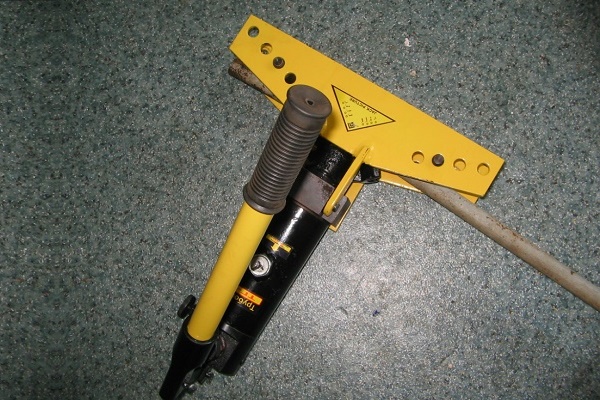
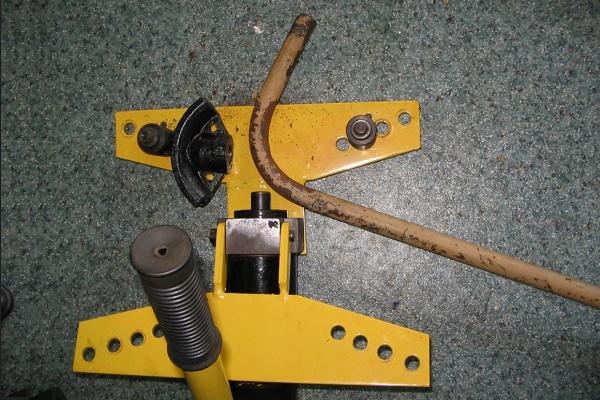
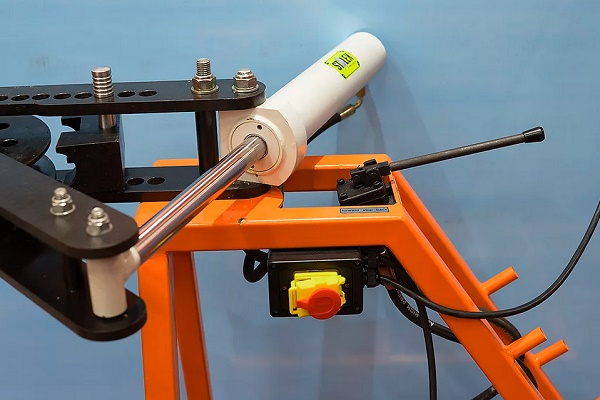
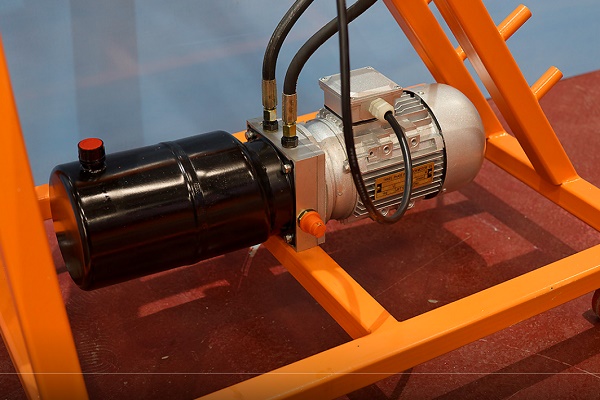
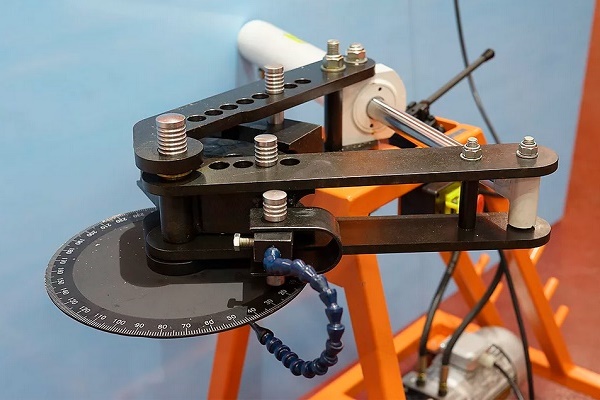
Hydraulický systém ručného náradia, prenosných a stacionárnych strojov výrazne uľahčuje proces ohýbania a urýchľuje proces deformácie rúr:
Po vykonaní ohybu pružinu odstránime potiahnutím drôtu. V prípade práce s rúrou so štvorcovým prierezom sa na výrobu pružiny vyberie drôt s rovnakým prierezom.
Na tento účel je vhodný aj zväzok drôtov pozostávajúci z jednotlivých kusov, ktoré sa po jednom zasúvajú dovnútra až na miesto budúceho ohybu. Po dokončení operácie sa kusy rovnako po jednom vyberú. Ručne je možné ohnúť nerezovú rúru s prierezom do 4 cm a hrúbkou steny 0,3 cm.
Pre prácu s veľkými priemermi je potrebné profesionálne vybavenie. Existujú ohýbačky rúr vybavené tŕňom. Tento konštrukčný prvok je obyčajná kovová tyč.
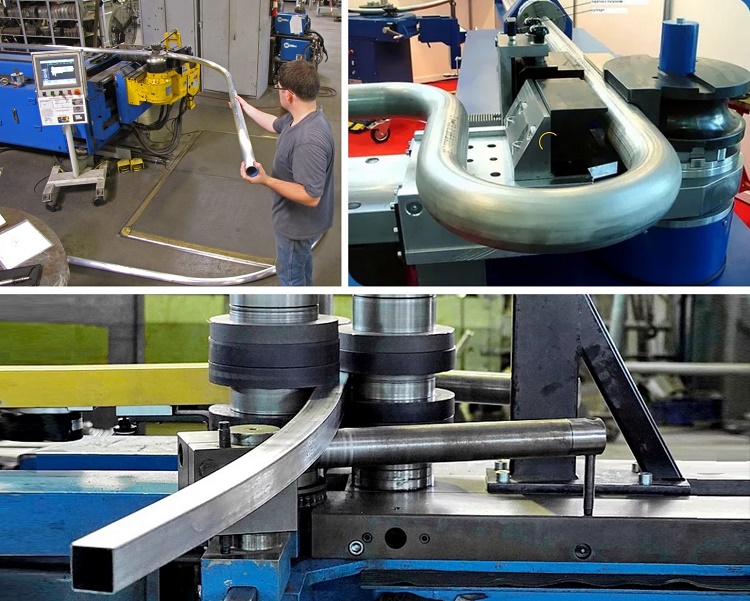
Pred začatím procesu ohýbania sa umiestni dovnútra, aby sa zabránilo deformácii stien rúry. Tŕne v súprave majú rôzny prierez, takže je možné vybrať ten správny pre konkrétny priemer rúrového výrobku.
Zmena konfigurácie rúr z farebných kovov
Farebné kovy majú veľmi užitočnú vlastnosť – vysokú plasticitu. Majú však nedostatočnú pevnosť. Počas ohýbania v dôsledku pôsobenia síl stláčania a naťahovania môže dôjsť k stlačeniu alebo pretrhnutiu rúry. Aby sa tomu predišlo, musí sa presne dodržiavať technológia.
Ako ohýbať rúry z medi a mosadze?
Na ohýbanie medených a mosadzných rúr sa používa horúca aj studená metóda. Pri výbere prvej sa ako vnútorná výplň používa piesok, pri druhej roztavená kolofónia. Technológia ohýbania je rovnaká ako pri rúrach z ocele.
Rúrkové výrobky z medi a mosadze pred studeným ohýbaním podliehajú žíhaniu s následným ochladením. Teplotný rozsah pre oba materiály je rovnaký — od 600 do 700 °C. Rozdiel je v chladiacom prostredí — meď sa vkladá do vody, mosadz sa ochladzuje na vzduchu.
Po dokončení procesu sa kalafuna odstraňuje roztavením. Aby nedošlo k prasknutiu rúry, proces sa v žiadnom prípade nezačína od stredu rúry, iba od koncov. Ako pomôcky na ohýbanie sa používajú jednoduché nástroje aj zložité strojové zariadenia.
Ručné ohýbačky rúr fungujú na základe fyzickej námahy človeka, zatiaľ čo hydraulické ju minimalizujú. Oba typy sú vybavené vymeniteľnými nástavcami, ktoré umožňujú výber požadovaného priemeru.
S medenými a mosadznými rúrami sa pracuje oveľa ľahšie ako s oceľovými, ale deformácia kovu pri ohýbaní prebieha podľa rovnakých fyzikálnych zákonov. Na ohýbanom úseku vonkajší povrch podlieha naťahovaniu, v dôsledku čoho sa steny stenčujú.
Vo vnútri rúry prebiehajú opačné procesy — stena sa stláča a stáva sa hrubšou. Existuje riziko premeny kruhového prierezu na ovál a zmenšenia priechodu, preto nemožno začať ohýbať bez prijatia opatrení, ktoré týmto javom zabránia.
Ohýbanie rúr z hliníka
Základné spôsoby ohýbania hliníkových rúr sú rovnaké ako pri mosadzných alebo medených:
- pretláčanie medzi valcami;
- valcovanie;
- odvaľovanie;
- tlak.
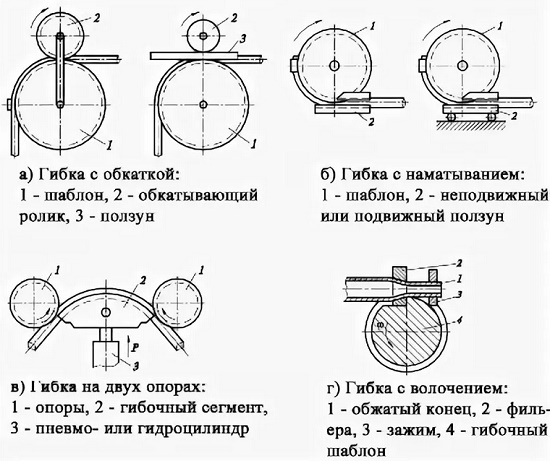
Pred rozhodnutím o tom, ako a akým spôsobom ohýbať hliníkové rúry, je potrebné oboznámiť sa s každým z nich. Prvá metóda sa používa pre tenkostenné rúry s priemerom maximálne 10 cm, keď je potrebné dosiahnuť mierny ohyb s malými požiadavkami na presnosť. Tu je prísne stanovený minimálny polomer. Jeho hodnota je 5-6 priemerov rúry.
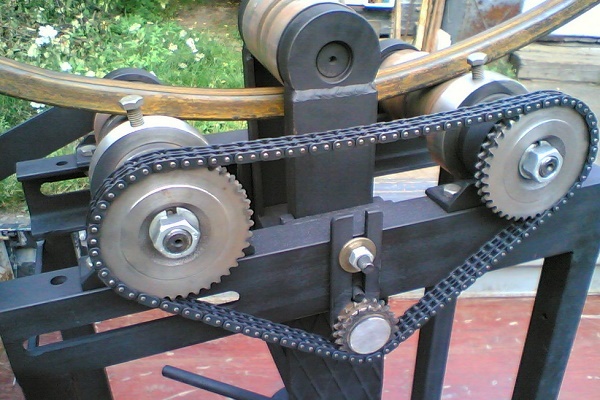
Krivosť úseku určuje poloha vychyľovacieho valca. Týmto spôsobom sa najčastejšie vyrábajú dekoratívne prvky interiéru. Druhým spôsobom sa ohýba rúrkový materiál veľkého priemeru, na čo sa používajú 3-valcové ohýbačky rúr. Rúra sa ťahá medzi hnacie valce, ktorých orientácia určuje polomer ohybu.
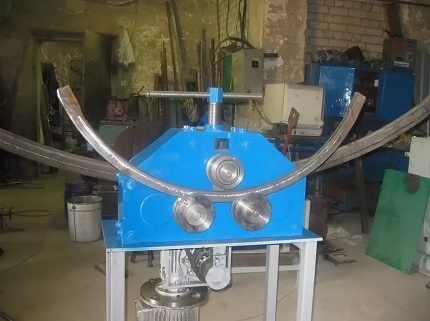
Presnosť tejto metódy je ešte nižšia ako predchádzajúca, ale diel možno podrobiť opätovnému ohýbaniu a proces opakovať, až kým sa nezíska požadovaná geometria.
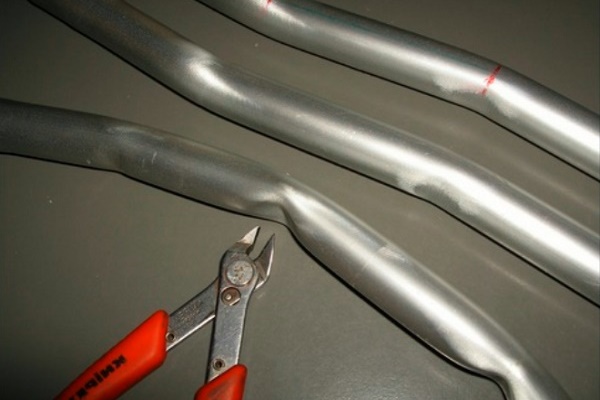
Ohýbanie tenkostenných hliníkových rúr možno vykonať ručne, ak sa dôkladne pripravíte:
Metóda valcovania nepočíta s prítomnosťou vnútornej náplne, preto sa nepoužíva na dosiahnutie malých polomerov. Pri výbere tohto spôsobu nie je možné splniť ani prísne požiadavky na oválnosť prierezu v mieste ohybu.
Na deformáciu hliníkovej rúry tlakom sa používajú lisy s nainštalovanými razidlami s matricou požadovaného tvaru. Požadovaná geometria sa dosahuje vplyvom tlaku pôsobiaceho zvonku.
V niektorých prípadoch môže byť tlak vnútorný, keď rúru vložia do formy a dovnútra privedú kvapalinu s tlakom dostatočným na to, aby ju pritlačili k stenám.
Rúry z duralu nie je jednoduché ohnúť, pretože tento materiál je pomerne tvrdý a pružný. Na uľahčenie procesu sa žíhajú tesne pred ohýbaním pri teplote od 350 do 400 °C, potom sa čaká, kým rúry prirodzene vychladnú na vzduchu.
Spôsoby ohýbania rúr veľkých priemerov
Pomerne nedávno vzniknuté spôsoby — ohýbanie rúr za účasti prúdov priemyselnej a vysokej frekvencie a ohýbanie s naťahovaním. V prvom prípade sa používa vysokovýkonné vysokofrekvenčné zariadenie, v ktorom sa rúra s priemerom 95 – 300 mm zohrieva, ohýba a ochladzuje.
Jej súčasťou sú dve časti — mechanická vo forme ohýbacieho stroja a elektrická, ktorá zahŕňa elektrickú časť a vysokofrekvenčné zariadenie.
Rúra sa deformuje len na zohriatom úseku, ktorý sa nachádza v zóne induktora. Zmena geometrie na požadovaný rozmer nastáva pôsobením odkláňacieho valčeka. Týmto spôsobom možno dosiahnuť ohyb s malým polomerom zakrivenia.
Ohýbanie s použitím druhého spôsobu sa vykonáva na ohýbacích-naťahovacích strojoch, ktorých súčasťou je otočný stôl. Na rúru pôsobia veľké ťahové a ohybové sily. Takto sa dosahujú prudko zahnuté ohyby s konštantnou hrúbkou steny po celom obvode.
Metóda sa používa na ohýbanie rúr veľkého priemeru používaných v leteckom, automobilovom priemysle a lodiarstve, kde sú na potrubie kladené vysoké požiadavky. Výhodou je možnosť ohýbať rúry so stenou od 2 do 4 mm o 180⁰.
Vlastnosti ohýbania profilového sortimentu
Profilové rúrkové výrobky majú estetickejší vzhľad ako ich náprotivky s kruhovým prierezom, preto sa často vyskytujú v domácich konštrukciách. Pri ohýbaní na ne zvnútra pôsobí tlaková sila a zvonku ťahová. Pred začatím tejto operácie je potrebné starostlivo vybrať spôsob ohýbania.
K profilovému sortimentu patria rúry s prierezom v tvare štvorca, oválu, obdĺžnika.
Existuje niekoľko nuancií a na ne by sa nemalo zabúdať pri ohýbaní profilových rúr v domácich podmienkach bez špeciálneho vybavenia:
- Optimálna dĺžka ohýbaného úseku pre profilové rúry s tenkými stenami a prierezom do 2 cm je výška rúry vynásobená 2,5.
- Pre hrubostenné rúry sa dĺžka zóny ohybu určuje vynásobením prierezu tromi. V opačnom prípade sa nevyhnete praskaniu materiálu zvonku alebo jeho deformácii zvnútra.
- Minimálna hodnota polomeru zakrivenia je prierez ohybu vynásobený 2,5.
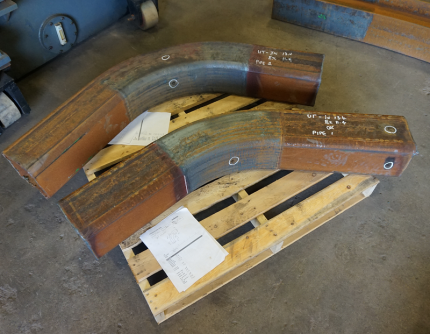
Ak sa tieto požiadavky nezohľadnia, nemožno ani dúfať v dobrý výsledok. Spôsoby ohýbania sa nelíšia od tých, ktoré sa používajú pri práci s výrobkami s kruhovým prierezom. Okrem toho je možné použiť spôsob ručného ohýbania s vykonaním priečnych rezov, ktoré sa vykonávajú na troch stranách rúry.
Dĺžku rezov a ich počet sa určuje výpočtami. Predpokladajme, že máme rúrku 40 x 90 mm. Je potrebné vykonať úplné otočenie, t. j. ohnúť po stene 40 mm pod uhlom 180⁰ s polomerom 150 mm. Najprv sa vypočíta dĺžka polkružnice podľa vonkajšieho polomeru:
L = (2π r : 2 = 2 x 3,14 x 190) : 2 = 596,6 mm
Pre vnútorný polomer sú výpočty rovnaké:
Lvn. = (2 x 3,14 x 150) : 2 = 471 mm.
Súčet dĺžok rezov na vnútornom polomere sa určí podľa vzorca: Lvýr = L – Lvn = 596,6 – 471 = 126 mm.
Tí, ktorí si želajú vlastnoručne vyrobiť ručnú ohýbačku rúr alebo stroj na ohýbanie profilových rúr vlastnými rukami, v nami ponúkaných článkoch nájdu množstvo užitočných informácií, schém a užitočných odporúčaní.
Ak vezmeme do úvahy, že brúskou možno vykonať rez široký 5 mm, potom na rovine ohybu dĺžky 126 mm vznikne 25 zárezov, po ktorých vykonaní sa rúrka ohýba, kým sa okraje výrezov nedotknú. Závary sa zvaria a švy sa očistia.
Existuje ešte jeden spôsob, ktorým sa ohýbajú profilové aj okrúhle rúry, ale použiť ho možno len v zimnom období. Do koncov rúry sa vložia zátky, naleje sa dovnútra voda a čaká sa, kým zamrzne. Rúra sa ohýba, pričom sa proces kontroluje šablónou, potom sa zátky vytiahnu a kvapalina sa odstráni.
Závery a užitočné video k téme
Video č. 1. Ako ohnúť rúru pomocou bežných pomôcok, sa dozviete z tohto videa:
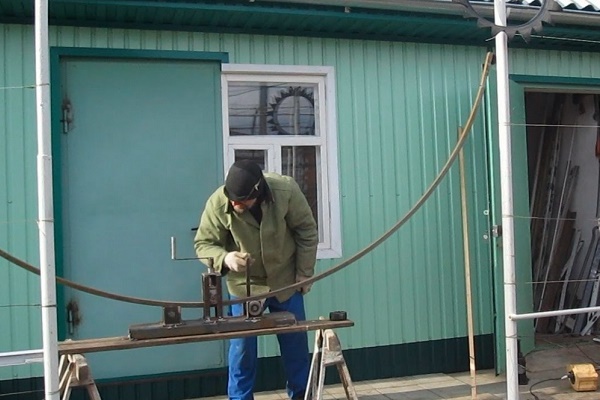
Video č. 2. Ako ohnúť rúru akéhokoľvek prierezu do kruhu:
Video č. 3. Domáca ohýbačka rúr – potrebná vec v domácnosti:
Pri vykonávaní opráv alebo stavbe domu vzniká potreba ohnúť rúru – okrúhlu alebo profilovú – často. Ak je objem malý, možno to urobiť vlastnými rukami. Hromadné ohýbanie rúrových výrobkov je možné len pri špeciálnom vybavení.
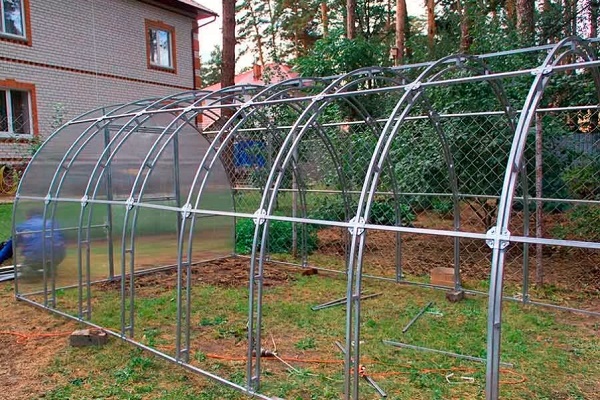
Povedzte nám, ako ste ohýbali kovovú rúru na stavbu skleníka alebo na iné účely. Podeľte sa s návštevníkmi stránky o technologické nuansy, ktoré poznáte len vy. Píšte, prosím, komentáre do bloku nižšie, umiestňujte fotografie k téme článku, pýtajte sa.
 Rezanie rúr pod uhlom: výhody a nevýhody rôznych spôsobov + príklad vykonania prác
 Tlaková skúška kovoplastových rúr: postup a nuansy vykonania prác
 Lisovacie fitingy pre kovoplastové rúry: druhy, označenie, účel + príklad montážnych prác
 Ako sa vykonáva bezvýkopové kladenie rúr: špecifiká metódy + príklad práce
 Spájkovanie polypropylénových rúr: pravidlá vykonávania prác a rozbor možných chýb
 Výmena rúr v kúpeľni: podrobný návod na vykonanie prác
 Koľko stojí pripojenie plynu k rodinnému domu: cena organizácie dodávky plynu
 Najlepšie práčky so sušičkou: rebríček modelov a rady pre kupujúcich
 Čo je to farebná teplota svetla a nuansy výberu teploty žiaroviek podľa svojich potrieb
 Výmena plynovej kolóny v byte: dokumentácia výmeny + základné normy a požiadavky
Výborný článok 🙂