Tlaková skúška kovoplastových rúr: postup a nuansy vykonania prác

Úspešnou alternatívou k tradičným oceľovým rúram sú technologické výrobky z kovoplastu. Mimoriadnu obľubu získali najmä v oblasti sanitárnej techniky. Kovoplast sa používa pri montáži a oprave tlakových potrubí, beztlakových okruhov teplej a studenej vody, ako aj vykurovacích systémov.
Pri vytváraní spojov sa používa jednoduchý a dostupný spôsob – olisovanie kovoplastových rúr. Povieme vám, ako sa táto práca vykonáva, aký nástroj bude potrebovať svojpomocný inštalatér na budovanie alebo obnovu systémov. Naše odporúčania vám pomôžu dosiahnuť čo najkvalitnejší výsledok.
Obsah článku:
Olisovanie: pojem v širšom zmysle
Samotný pojem „olisovanie“ v súvislosti s kovoplastovými rúrami treba chápať v širšom zmysle slova. Napríklad pod pojmom lisovanie sa často rozumejú bežné skúšky vykonávané hydraulickým alebo pneumatickým spôsobom.
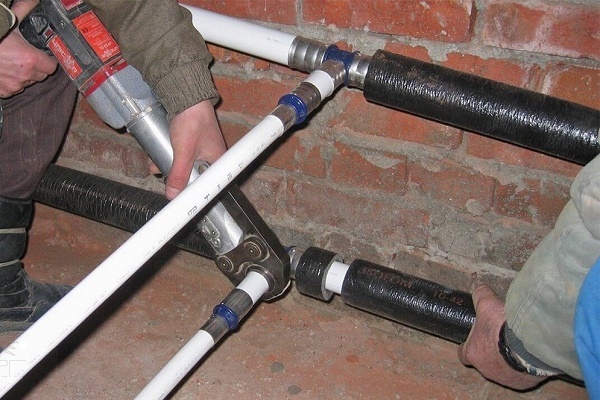
Moderná prax však ukazuje, že výraz „olisovanie“ celkom logicky sedí aj na postup spájania fitingu a kovoplastovej rúry. Tento typ spojenia sa vykonáva technológiou silového lisovania pomocou špeciálneho nástroja (lisovacích klieští).
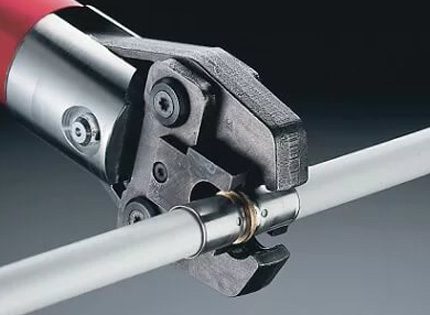
Bez ohľadu na podmienky montáže a použité technológie, budovanie vodovodných alebo iných potrubí na báze kovoplastových rúr je sprevádzané skúškami tesnosti a pevnosti.
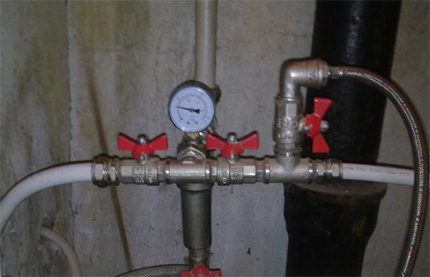
Spravidla sa skúšobný proces vykonáva hydraulickým spôsobom. Nie je však vylúčená možnosť vykonania skúšok pneumatickou metódou.
Spôsoby lisovania kovoplastu
Hydraulický spôsob spočíva v naplnení kovoplastových rúr vodou s následným zvýšením tlaku na stanovené hodnoty. Skúšky sa môžu týkať celej namontovanej trasy alebo len jej jednotlivých úsekov.
Pneumatický spôsob spočíva v použití stlačeného vzduchu namiesto vody. Táto metóda tlakovej skúšky sa považuje za menej účinnú a nebezpečnejšiu v porovnaní s hydraulickou variantou. A nie je dôležité, či sa skúšajú kovové rúry alebo kovoplastové.
Variant č. 1: hydraulický
Proces sa nijako nelíši od štandardného variantu, ktorý sa používa na oceľových vodovodných trasách. Jediný detail – pracovné tlaky pre plastové rúry majú nižšie hodnoty ako tie, ktoré sú prijaté pre kovové výrobky.
Príslušne sa skúšobný tlak vypočíta s ohľadom na štandardné nastavenia pracovného tlaku pre plast podľa vzorca:
Ri = Rrp * 1,5,
V nej Ri – skúšobný tlak; Rrp – pracovný tlak plastovej rúry.
Teplota vody vnútri potrubia sa pritom pripúšťa v rozsahu kladných hodnôt 5 – 40 °C.
Priebeh postupu:
- Pripraviť skúšaný úsek (nainštalovať kohútiky, zaslepky).
- Nainštalovať v rôznych bodoch trasy 2 manometre.
- Na hornom úrovni trasy nainštalovať odvzdušňovač.
- Na dolnom úrovni trasy pripojiť vodné čerpadlo.
- Naplniť trasu prívodom vody od dolnej úrovne k hornej.
- Otvoriť odvzdušňovač, aby sa vypustil vzduch zo systému.
Vnútri trasy z kovoplastových rúr treba tlak zvyšovať pomaly, s vylúčením prudkých skokov. Takéto podmienky dotláčania tlaku zabezpečuje ručný hydraulický lis.
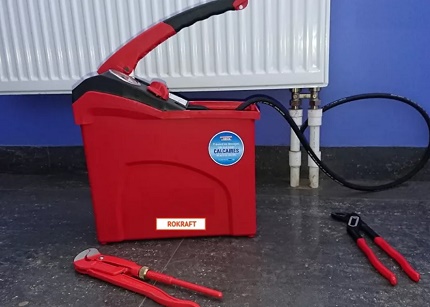
Do momentu, keď sa hodnota tlaku priblíži k pracovnej úrovni, odporúča sa pravidelne vizuálne kontrolovať miesta možných únikov.
Takýmito miestami sú obvykle:
- spojenia «rúra v rúre»;
- kontakt rúry a tvarovky;
- miesta inštalácie kohútikov a zátok.
Zvýšenie tlaku vo vnútri kovoplastových rúr na hodnotu presahujúcu pracovný parameter 1,5-krát je povolené len pri neprítomnosti osôb v blízkosti testovaného vedenia.
Stanovený skúšobný tlak vo vnútri potrubia je potrebné udržiavať počas určitého času. Pre vodovod z kovoplastových rúr určený na prevádzku v domácich podmienkach je prijatá päťminútová minimálna doba udržania.
Počas prijatej minimálnej doby skúšky nie je povolený pokles tlaku v miestach inštalácie kontrolných tlakomerov. Keď sú na kontrolných prístrojoch pozorované zmeny smerom nadol, tento stav svedčí o neúplnej tesnosti systému.
Je potrebné znížiť tlak na pracovnú hodnotu a dôkladne skontrolovať miesta možných únikov po celom úseku kovoplastových rúr. Zistené defekty odstrániť a zopakovať postup skúšky.
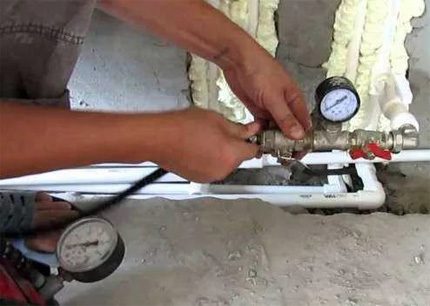
Skúšky tesnosti sú úspešné, ak spĺňajú nasledujúce podmienky:
- vizuálne nie sú zistené žiadne úniky;
- vizuálne nie sú zistené praskliny stien rúr;
- počas piatich minút neboli zaznamenané žiadne zmeny tlaku na kontrolných tlakomeroch;
- nie sú viditeľné deformácie potrubí.
Medzitým je potrebné spresniť: ak doba udržania presahuje päťminútový interval, je povolený mierny pokles skúšobného tlaku v dôsledku prirodzenej zmeny teploty vody nachádzajúcej sa vo vnútri kovoplastových rúr.
Variant č. 2: pneumatický
V prípade nemožnosti vykonania hydraulickej tlakovej skúšky z akýchkoľvek dôvodov je povolená alternatíva – pneumatická skúška.
Metodika pneumatických skúšok sa líši trochu odlišným spôsobom kontroly tesnosti, ale v podstate prakticky opakuje hydraulický spôsob. Táto technológia sa nepoužíva tak často práve na rúrach, ale na tlakové skúšanie jednotlivých zariadení, napríklad expanzných nádrží, kotlov, výmenníkov tepla a pod., nachádza široké uplatnenie.
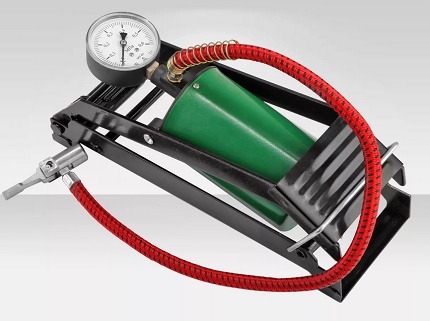
Na zisťovanie miest únikov pri pneumatickej tlakovej skúške sa zvyčajne používa mydlový roztok. Zmontované potrubie sa naplní vzduchom pod tlakom Ri = Rrp * 1,15 a miesta potenciálnych únikov sa postriekajú mydlovým roztokom. Únik vzduchu sa zisťuje podľa tvorby bublín.
Táto metodika kontroly umožňuje vizuálne odhaliť aj nepatrné úniky. Ale pre kontrolujúcu osobu je pomerne ťažké sledovať prítomnosť únikov na miestach, ktoré sú ťažko prístupné pre vizuálne pozorovanie.
Pneumatická skúšobná metóda je celkom vhodná na testovanie tesnosti spojov metaloplastických rúr s tvarovkami alebo podľa schémy «rúra v rúre». Ale keď je potrebné otestovať systém potrubí na pevnosť, táto metóda rozhodne nie je najlepšia. Tu je potrebné použiť hydraulické testovanie.
Olisovanie ako spôsob spojenia
Prax montáže metaloplastických rúr sa vyznačuje použitím niekoľkých spôsobov vhodných na vykonávanie rôznych spojov:
- spájkovaním;
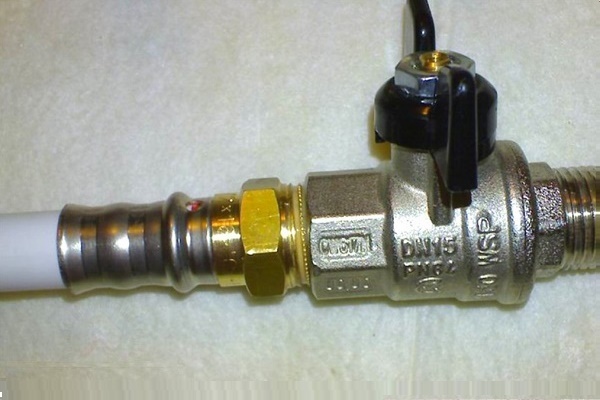
- maticové;
- lisovacie.
Posledný z týchto troch spôsobov predstavuje lisovanie metaloplastovej rúry v oblasti jej spojenia s tvarovkou.
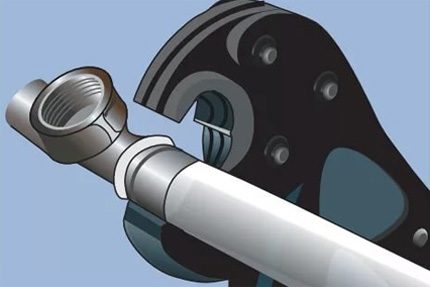
Metodika takéhoto lisovania sa vyznačuje jednoduchými úkonmi, ktoré sú prístupné aj pre neprofesionálneho inštalatéra. Jediný detail – na prácu sú potrebné takzvané lisovacie kliešte – špeciálny nástroj, vďaka ktorému vzniká spoľahlivé lisované spojenie.
Celkovo na vykonanie prác s použitím metódy lisovania je potrebný nasledujúci súbor nástrojov:
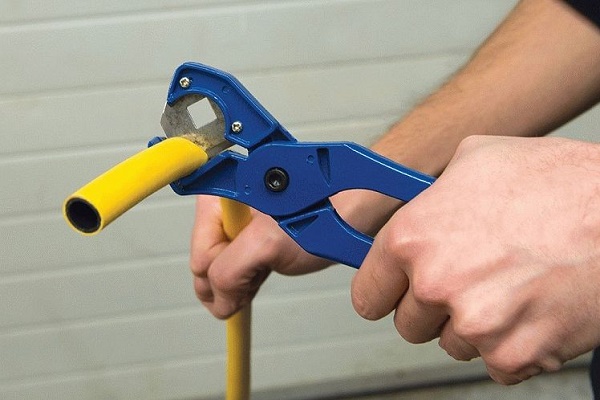
- rúrorez na metaloplastové rúry;
- kalibrátor, rozťahovač, zrážač hrán;
- lisovacie kliešte.
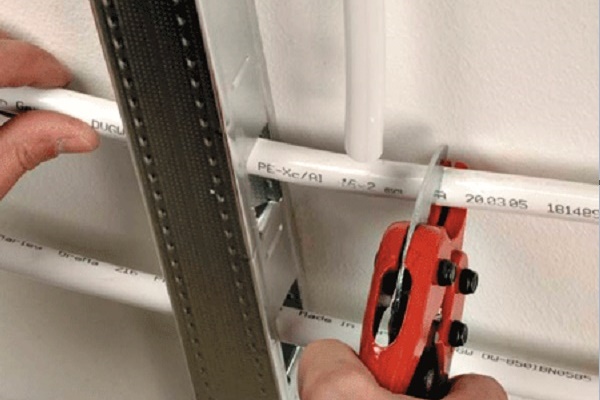
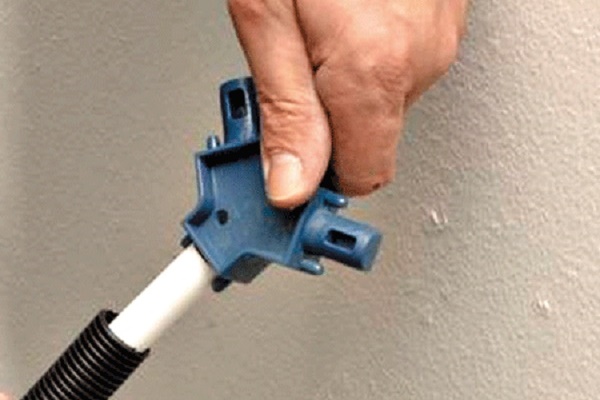
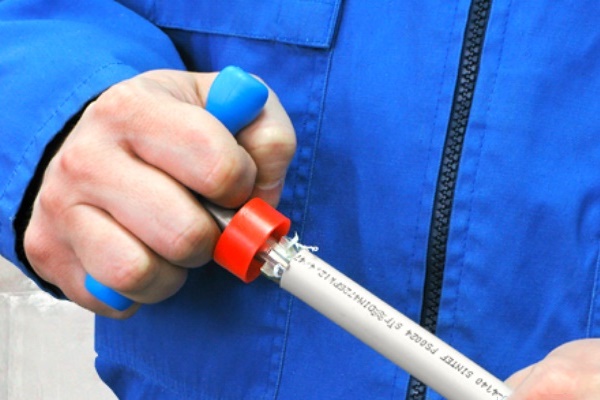
Rúrorezom sa vykonáva rovný rez na požadovanú dĺžku, bez deformácie rúry a v pravom uhle. Kalibrátorom a zrážačom hrán sa koncová časť metaloplastovej rúry pripraví na následné spojenie s tvarovkou.
Niekedy je na prácu potrebný aj rozťahovač. Lisovacie kliešte v procese zaujímajú osobitné miesto. Práve pomocou tohto nástroja sa vykonáva lisovanie pripraveného spoja.
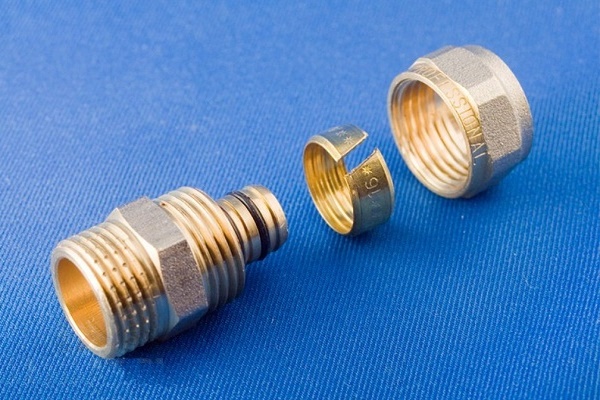
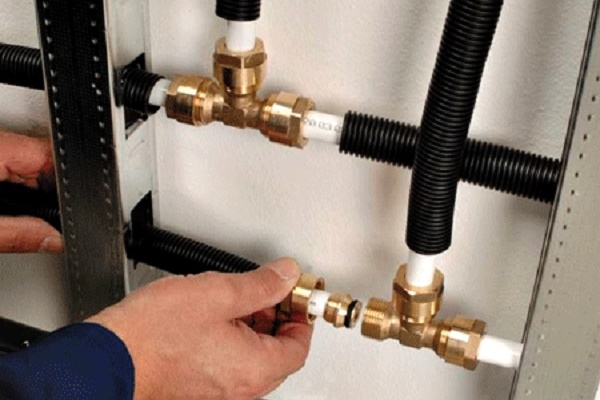
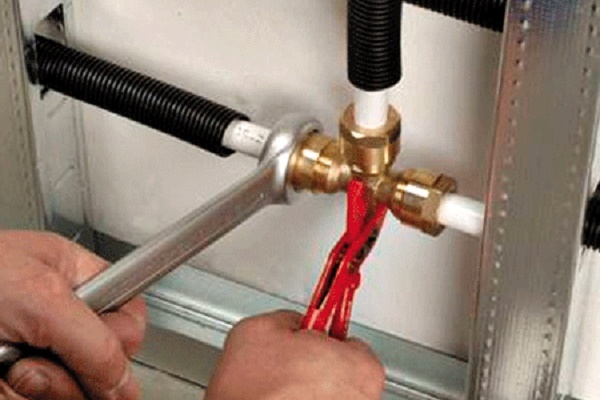
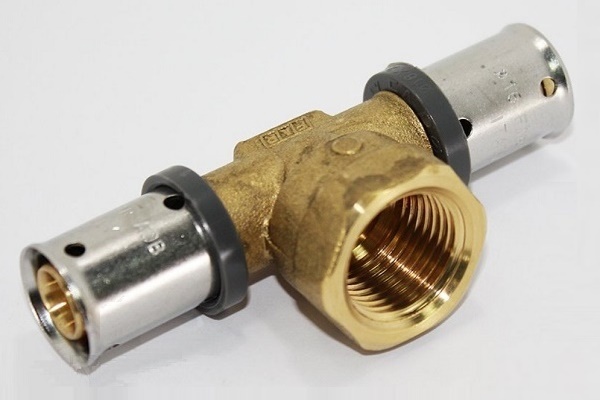
Pri montáži metaloplastových potrubí sa používajú lisovacie a kompresné (tiež závitové) tvarovky, kroky ich inštalácie sú v mnohom podobné:
Ako olisovať kovoplastovú rúru
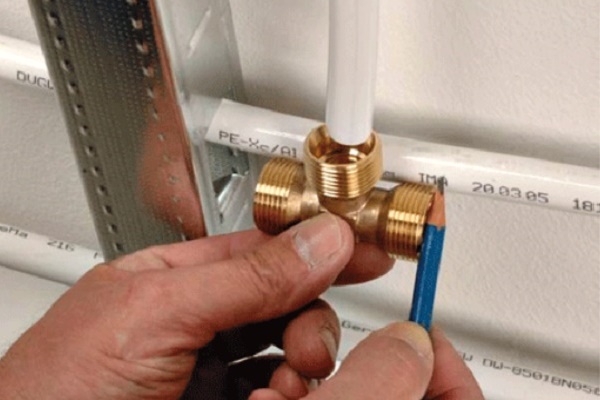
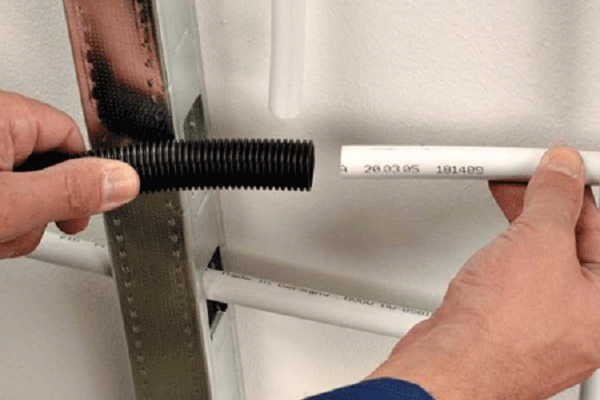
Postup lisovania v časti spojenia kovoplastovej rúrky s tvarovkou zahŕňa nasledujúcu postupnosť úkonov:
- Rezanie kovoplastovej rúrky na mieru.
- Vykonanie kalibrácie jej koncových častí.
- Odstránenie skosenia po vnútornom polomere.
Potom sa vykoná inštalácia lisovacej objímky na koncovú časť rúrky.
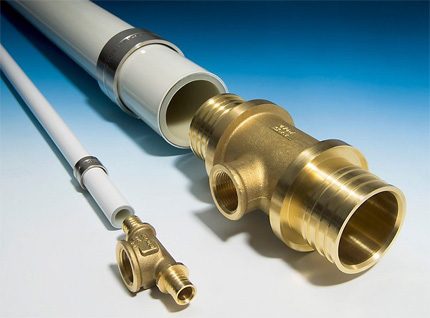
Po týchto úkonoch sa do vnútra kovoplastovej rúrky z konca, kde je umiestnená lisovacia objímka, vloží hrdlová časť tvarovky. Lisovacia objímka sa posunie po tele rúrky a umiestni sa rovnobežne s hrdlom. Návod na prácu s lisovacími tvarovkami pri montáži kovoplastového potrubia je uvedený tu, odporúčame oboznámiť sa s užitočnými informáciami.
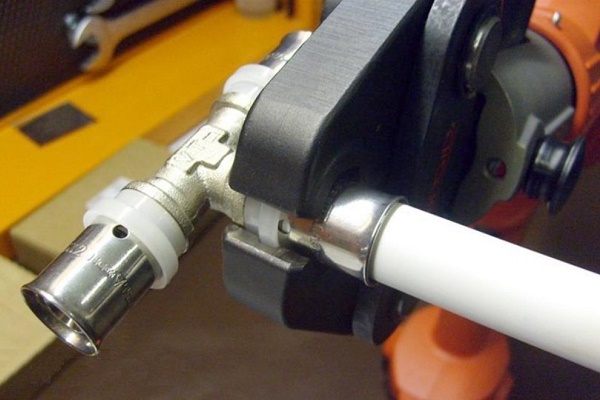
Na oblasť spoja sa priložia lisovacie kliešte, doplnené príslušenstvom zodpovedajúcim veľkosti priemeru spracúvaného potrubia. Rukoväte nástroja sa stlačia až na doraz.
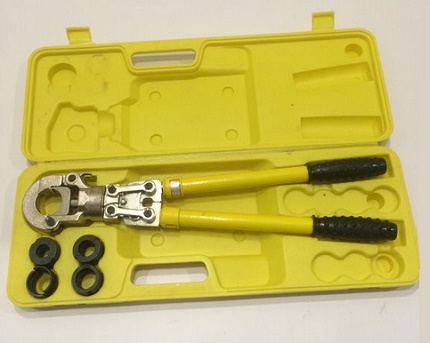
Takéto úkony sú typické pre vykonanie lisovania pomocou ručného nástroja. Medzitým, okrem ručných lisovacích nástrojov existujú aj elektrické, hydraulické, pneumatické zariadenia.
Tieto konštrukčné varianty sa v domácnostiach používajú iba zriedka. Sú určené pre priemyselno-výrobnú oblasť. Konfiguráciou sa tiež výrazne líšia od ručných modelov.
Treba poznamenať niektoré osobitosti pri práci s lisovacími kliešťami. Vždy je povolené len jednorazové lisovanie. Ak sa z nejakého dôvodu nepodarilo dosiahnuť kvalitný lisovací spoj na prvý raz, neoplatí sa pokúšať sa akciu zopakovať. Chybný lisovací spoj je potrebné odstrániť a postup lisovania vykonať odznova.
Výhody a nevýhody lisovania
Pri hodnotení spojov kovoplastových rúr, vykonaného pomocou lisovacích klieští, nemožno neuviesť výhody a nevýhody.
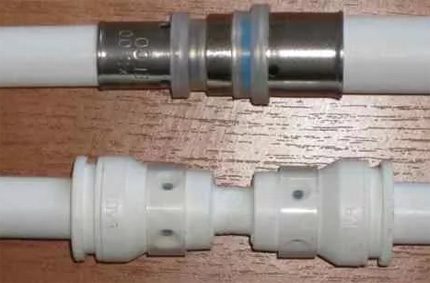
Ako jedny, tak aj druhé určujú podmienky, kde bude vhodný práve takýto spôsob.
Zoznam uvedených výhod vyzerá nasledovne:
- vytvára sa bezúdržbový spoj;
- dimenzovanie na vysoké pracovné tlaky;
- vysoká mechanická odolnosť;
- dlhá životnosť;
- jednoduchá, rýchla a ľahká montáž.
Z hľadiska existujúcich nevýhod odborníci tiež vyzdvihujú niektoré faktory a spájajú ich zvyčajne s kritériami údržby alebo montáže:
- vytvára sa nerozoberateľný spoj;
- vyžaduje sa špeciálny nástroj (lisovacie kliešte).
Nevýhoda je aj v tom, že každá chyba lisovania znehodnotí celú prácu.
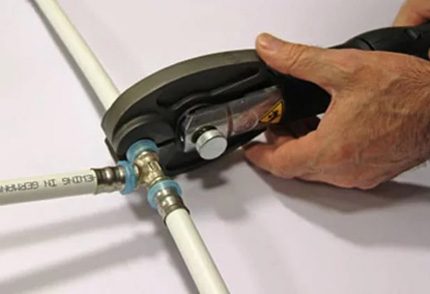
K uvedeným nevýhodám možno pridať vysokú cenu hlavného nástroja – lisovacích klieští.
Pravda, ručná pomôcka pre domáce podmienky má cenu nie takú vysokú ako automatické konštrukcie. Ale aj v tomto prípade sa neoplatí kupovať, pretože potreba nástroja je prakticky jednorazová.
Závery a užitočné video k téme
Z videá sa možno dozvedieť, ako pracovať s lisovacími kliešťami mechanického typu, a to – ako lisovať fitingy kovoplastových rúr.
Montáž kovoplastových rúr metódou lisovania sa odporúča vykonávať v podmienkach okolitého prostredia s teplotou nie nižšou ako +10 °C. Zakúpený materiál (rúry) je vhodné ponechať v nových podmienkach aspoň 24 hodín a až potom začať s montážou.
Zmontovaný vodovodný systém je nevyhnutné otestovať na tesnosť a pevnosť pomocou hydraulických a pneumatických skúšok.
Máte skúsenosti s prácou s kovoplastovými rúrami a s vytváraním ich spojov? Ovládate technologické nuansy vykonávania tejto práce, ktoré neboli v článku spomenuté? Napíšte, prosím, komentáre do blokového formulára nižšie, pýtajte sa, zverejňujte fotografie.
 Lisovacie fitingy pre kovoplastové rúry: druhy, označenie, účel + príklad montážnych prác
 Rezanie rúr pod uhlom: výhody a nevýhody rôznych spôsobov + príklad vykonania prác
 Ako sa vykonáva ohýbanie kovových rúr: technologické jemnosti vykonávania prác
 Montáž kovoplastových rúr vlastnými rukami: technológia spájania a príklady rozvodu
 Spájkovanie polypropylénových rúr: pravidlá vykonávania prác a rozbor možných chýb
 Výmena rúr v kúpeľni: podrobný návod na vykonanie prác
 Koľko stojí pripojenie plynu k rodinnému domu: cena organizácie dodávky plynu
 Najlepšie práčky so sušičkou: rebríček modelov a rady pre kupujúcich
 Čo je to farebná teplota svetla a nuansy výberu teploty žiaroviek podľa svojich potrieb
 Výmena plynovej kolóny v byte: dokumentácia výmeny + základné normy a požiadavky
Pri dostupnosti potrebného náradia (špeciálnej rezačky na rúry a lisovacích klieští) nie je vykonanie lisovania kovoplastových rúr veľkým problémom a dá sa celkom jednoducho urobiť svojpomocne. Ak je niečo nejasné, stačí si pozrieť pár videí, ktorých je na internete plno. Iná vec je, že náradie nemá každý a stojí nemalé peniaze.
Ani nemá zmysel ich kupovať, ak sa tým profesionálne nezaoberáte. Ja som si tieto lisovacie kliešte len požičal (vzal do prenájmu), teraz je množstvo firiem, kde sa to dá urobiť.
Dobrý deň. Je potrebné pri výrobe rúr v mieste rezu odstrániť skosenie?