Metaloplastové rúry: druhy, technické charakteristiky, osobitosti montáže

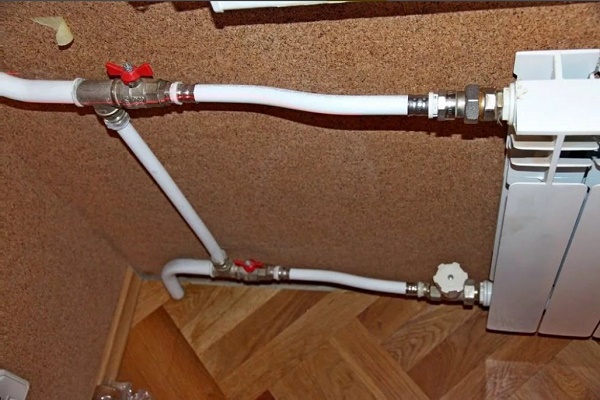
V mnohých charakteristikách metaloplastové rúry prekonávajú svojich najbližších konkurentov: polymérny, medený, liatinový a oceľový materiál na kladenie potrubí. Obzvlášť významné sú ich vlastnosti pri zriaďovaní vykurovacej sústavy.
Aby metalopolymérny kompozit plne realizoval deklarované vlastnosti výrobcu, je potrebné správne vybrať typ rúry. Musí zodpovedať budúcim prevádzkovým podmienkam a uľahčovať montáž. Všetko o rúrach z kovu a plastu, ako aj o orientačných bodoch ich výberu sa dozviete z nami ponúkaného článku.
Obsah článku:
Štruktúra rúr z metaloplastového kompozitu
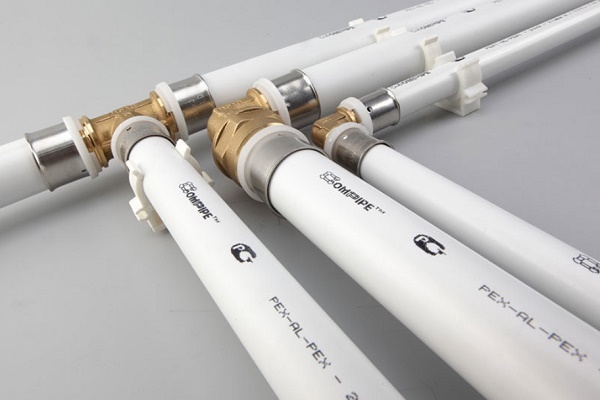
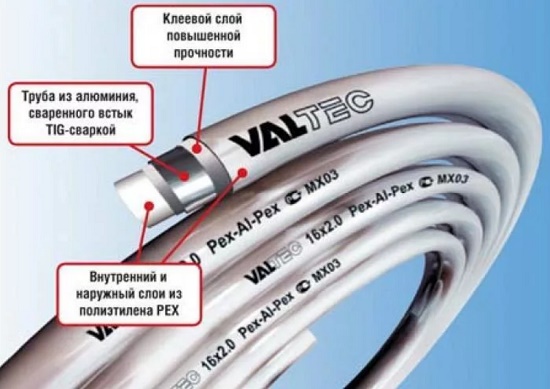
Metaloplastové potrubie si získalo popularitu vďaka spojeniu pevnosti kovu a pružnosti polyméru. Konštrukcia kompozitných rúr je viacvrstvový «koláč» z vrstiev polyméru vystužených hliníkovou vrstvou.
Symbióza plastu s kovom zabezpečuje vysokú mechanickú pevnosť, zabraňuje difúzii kyslíka z atmosféry a minimalizuje tepelnú rozťažnosť materiálu.
Vnútorná polyetylénová «vložka» sa vyznačuje absolútnou hladkosťou, čo umožňuje nerušený priechod transportovaného média a zabraňuje vzniku usadenín, vodného kameňa. Polymér je odolný voči pôsobeniu agresívnych látok a nepodlieha korózii.
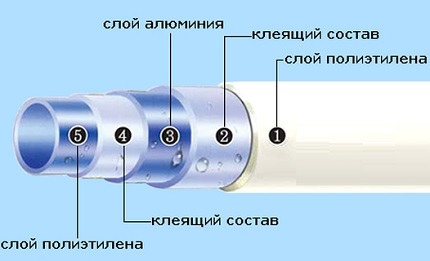
Kovové jadro zodpovedá za tuhosť výrobku a zvyšuje teplotnú odolnosť potrubia. Konce hliníka sú spojené laserovým zváraním. Hrúbka hliníkovej objímky je 0,15–0,75 mm – to umožňuje odolávať častým teplotným skokom a vysokému tlaku.
Vonkajšia polymérna vrstva – mimoriadne pevný plast, odolný voči mechanickému poškodeniu, vysokej vlhkosti a agresívnym reagentom. Vonkajší obal znižuje intenzitu tvorby kondenzátu na rúrach.
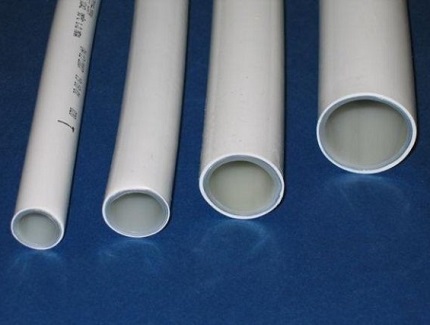
Počiatočné vlastnosti výrobku sú do značnej miery určené typom použitého polyméru:
- PEX – polyetylén vysokého tlaku;
- PE-RT – tepelne odolný polymér;
- PE-R – polyetylén;
- PP-R – polypropylén.
Za monolitnosť celého montážneho celku zodpovedá lepidlo. Výrobcovia zavádzajú vlastné patentované receptúry, pričom zložky a pomer zložiek nie sú zverejnené. Kvalitný adhézny vrstva eliminuje napätie v konštrukcii medzi polymérom a hliníkom, zabraňuje delaminácii a zvyšuje odolnosť potrubia voči opotrebeniu.
Fyzikálno-technické charakteristiky
Vlastnosti kovoplastových potrubí závisia od rozmerov výrobku (priemer, hrúbka steny), typu polyméru a výrobcu. Všetky ukazovatele však musia spĺňať normy podľa GOST 18599 (2001), R-53630 (2009) a R-52134 (2003).
Všeobecné požiadavky na kovoplastové potrubie podľa GOST:
- medza klzu horúcej plastickej vrstvy – do 0,3 g/10 minút;
- neprítomnosť delaminácie predného okraja pri ťahaní do 10%;
- minimálna prípustná odolnosť voči delaminácii pri zaťažení – 15 N/cm, bez zaťaženia – od 50 N/cm;
- zosieťovanie polyetylénových vrstiev – od 60%;
- termická stabilita plastových komponentov;
- medzná hodnota priepustnosti kyslíka pri teplote +40 °C – 0,32 mg/m²*deň, pri +80 °C – 3,6 mg/m²*deň;
- stupeň pevnosti použitých polymérov – od 8-12 MPa;
- teplota začiatku tečenia adhézneho prostriedku – minimálne +120 °C.
GOST taktiež upravuje environmentálne parametre. Podiel prchavých látok v kovoplastových rúrach nesmie presiahnuť 0,035 %.
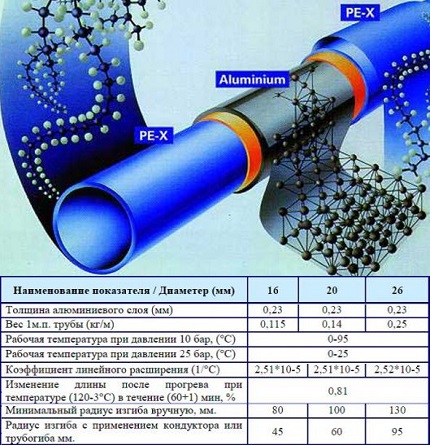
Základné priemerné fyzikálno-technické vlastnosti:
- Druh sortimentu. Výrobcovia ponúkajú kovoplastové tyče s vnútorným prierezom 14–60 mm, hrúbkou steny 2–3 mm. Dĺžka zvitku – 50–200 m.
- Pevnosť. Pri priečnom zaťažení je minimálna odolnosť proti pretrhnutiu – 2880 N. Ukazovateľ pevnosti zvaru s kovom a lepeného spoja – 57 a 70 N/mm².
- Tepelná odolnosť. Kompozit si zachováva svoje vlastnosti v rozsahu teplôt +95 °C. Prípustný je krátkodobý skok až do +110 °C, pri -40 °C termoplast zamŕza.
- Lineárne parametre. Polomer ohybu je priamo úmerný priemeru potrubnej trasy. Pri ručnej inštalácii je hodnota 80–125 mm, pri strojnej (ohýbačka rúr alebo prípravok) – 46–95 mm.
Hraničná hodnota tlaku v systéme závisí od teploty dopravovaného média.
Pri dodržaní pasových noriem prevádzky je životnosť metaloplastu 50 rokov. Použitie v 'horúcich' inžinierskych sieťach (teplota nosiča tepla nad 25-30°C) skracuje pracovné obdobie na 25 rokov.
Prevádzkové vlastnosti a oblasť použitia
Štruktúra a technické vlastnosti metaloplastu určili rad silných stránok kompozitnej magistrály.
Medzi pozitívne aspekty prevádzky patria:
- antikorózna odolnosť – vnútorný povrch nehrdzavie a nezanáša sa;
- dobrá priepustnosť vďaka nízkemu hydraulickému odporu potrubia;
- chemická inertnosť voči väčšine toxických látok a agresívnym prostrediam;
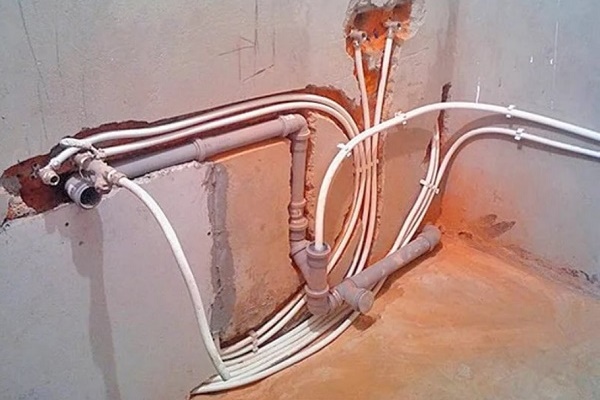
- flexibilita, ktorá pri montáži magistrály umožňuje minimalizovať počet spojok a rohových dielov;
- plynová nepriepustnosť – prvky potrubného systému (radiátory, kotly, čerpadlové zariadenia) sú chránené pred škodlivým vplyvom kyslíka;
- tlmenie hluku – tichý transport kvapaliny pozdĺž inžinierskych sietí;
- odolnosť voči opotrebeniu, pohodlná prevádzka a absencia potreby dodatočnej údržby.
Rúry majú nízku hmotnosť, preto sú jednoduché na prepravu a montáž. Ďalšie výhody: estetickosť, dostupná cena a prakticky bezodpadové využitie.
Okrem pozitívnych stránok má metaloplast aj nevýhody:
- Rozdiel tepelnej rozťažnosti. Plast sa rýchlejšie 'prispôsobuje' zmenám teploty vody ako hliník. Tento rozdiel negatívne ovplyvňuje materiál – časom spoje slabnú a zvyšuje sa riziko úniku.
- Požiadavky na ohyb. Viacnásobné ohýbanie/narovnávanie alebo jednorazový ohyb nad normu môže viesť k deformácii vrstiev metaloplastového potrubia.
- Citlivosť na UV žiarenie. Vonkajšia polymérová vrstva pri dlhodobom pôsobení ultrafialového žiarenia stráca svoje ochranné vlastnosti.
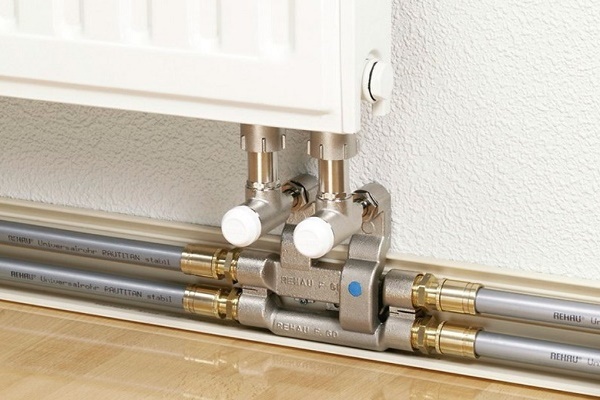
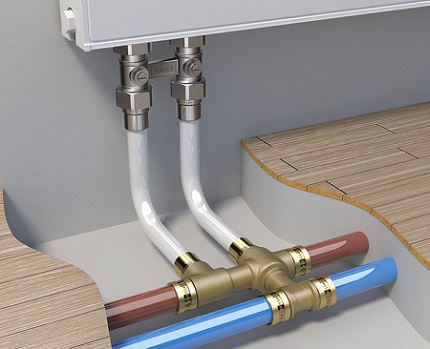
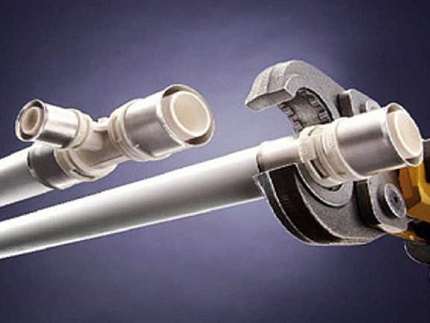
Montáž metalopolymerového potrubia sa vykonáva pomocou lisovacích fittingov.
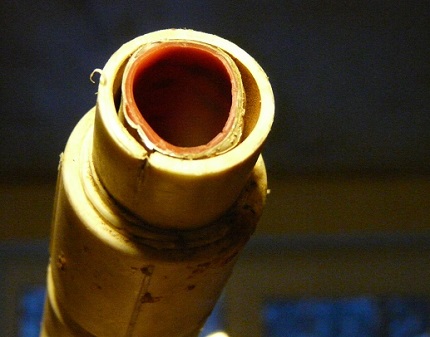
Tieto deformácie môžu byť dôsledkom zamrznutia teplonosnej látky v potrubí. Riešenie problému: zaizolovanie hlavného potrubia v štádiu montáže alebo nahradenie prepravovanej vody v systéme vykurovania nemrznúcou zmesou.
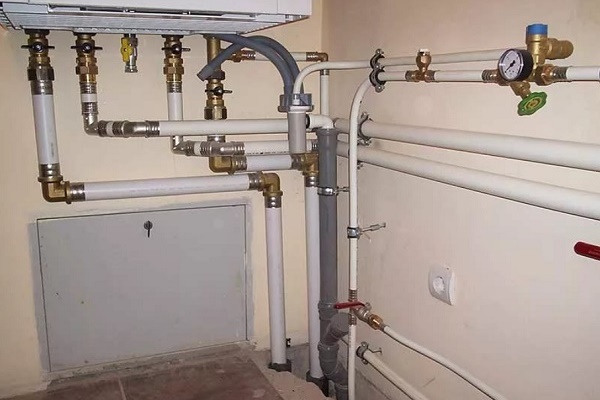
Prevádzkové vlastnosti kovoplastových rúr umožňujú ich použitie v súkromnej, priemyselnej výstavbe a iných oblastiach hospodárenia.
Hlavné oblasti použitia:
- komunikácie systémov zásobovania vodou;
- dodávka agresívnych kvapalín, plynu v poľnohospodárstve a priemyselných objektoch;
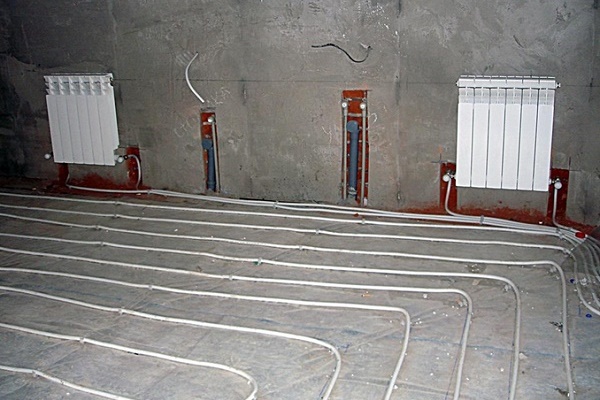
- vybudovanie izolovaných «vodných podláh», vrátane vykurovania pôdy v skleníkoch;
- izolácia elektrických káblov a vodičov.
Armatúra z kovoplastového kompozitu sa široko používa pri zariadení systémov vetrania, klimatizácie a zavlažovania z vrtov.
Obmedzenia prevádzky:
- miestnosti, ktoré podľa noriem požiarnej bezpečnosti patria do kategórie «G» – nachádzajú sa látky, ktorých spracovanie je sprevádzané tepelným výdajom alebo vznikom iskier;
- budovy so zdrojmi tepla, ak ich teplota ohrevu presahuje 150°С;
- centrálne vykurovanie s „vrezaním“ elevátorového uzla;
- pri dodávke horúceho teplonosného média s pracovným tlakom od 10 bar.
Kovoplastové komponenty sa neodporúča zavádzať do inžinierskych vedení otvoreného typu. Teplotné výkyvy a prevádzka v mraze povedú k zničeniu potrubia.
Výber výrobkov z kovu&plastu
Kvalita a prevádzkové podmienky kovoplastových výrobkov závisia od typu polymérovej zložky, rozmerov, technológie spojenia hliníkovej objímky a spoľahlivosti výrobcu. Podľa uvedených kritérií možno klasifikovať celý sortiment potrubných výrobkov.
Typ použitého polyméru
Na základe zloženia sa plast na výrobu rúr podmienečne delí na dve skupiny: polyméry vysokého a nízkeho tlaku.
Do prvej skupiny patria:
- PEX– zosieťovaný polyetylén;
- PE-RT – tepelne odolný polymér.
PEX – polyetylén so „zosieťovanými“ molekulárnymi reťazcami. Priečne väzby transformujú lineárnu štruktúru na stabilné trojrozmerné spojenie.
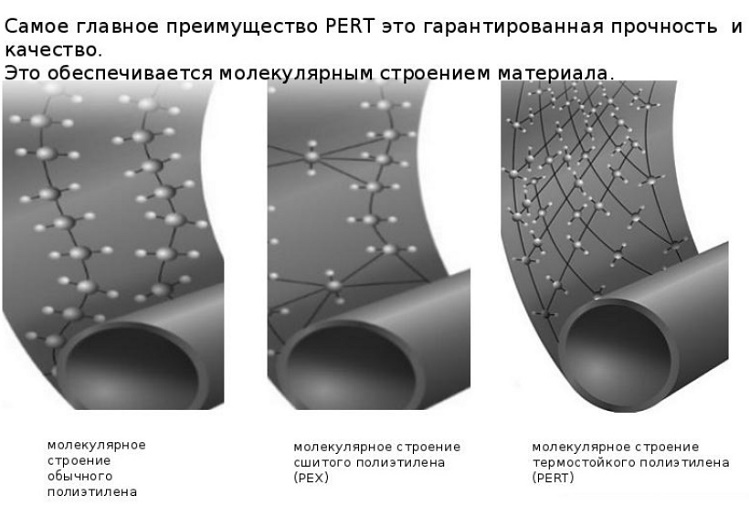
Táto vlastnosť zvyšuje odolnosť potrubí voči vodnému rázu.
Typ medzimolekulových väzieb je určený použitým katalyzátorom na zosieťovanie:
- PEX-A. Nové reťazce vnútri štruktúry – výsledok spracovania polyetylénu peroxidom. Dosahuje sa maximálna úroveň „zosieťovania“ – až 85%. Výhody: zachovanie elasticity, vysoká pevnosť a výrazná molekulárna „pamäť“. Nevýhoda – nákladnosť technológie, a v dôsledku toho vysoká cena rúr.
- PEX-B. Optimálna alternatíva k „A-väzbám“. Metodika zosieťovania s použitím silánu. Hlavná výhoda – zníženie výrobných nákladov. Technologické nuansy: stupeň zosieťovania – 65%, zníženie elasticity, prísnejšie obmedzenia pri ohýbaní rúry. V PEX-B polyméroch pretrváva pomaly prebiehajúci proces zosieťovania – materiál v čase mení pôvodné charakteristiky.
- PEX-C. Vznik nových väzieb pôsobením elektrónového žiarenia. Kvalitatívne parametre hotového výrobku výrazne zaostávajú za rúrami kategórie PEX-A. Plus – nízka cena.
- PEX-D. Medzimolekulové väzby – výsledok spracovania dusíkom. Rúry PEX-D neobstoja v konkurencii so svojimi náprotivkami, ich výroba je obmedzená.
Rúry RE-RT sa vyznačujú dlhodobou tepelnou odolnosťou. Termostabilný polyetylén má pevné početné medzimolekulové väzby. Vo výrobe je použitá technika riadených procesov priestorového vytvárania makromolekúl.
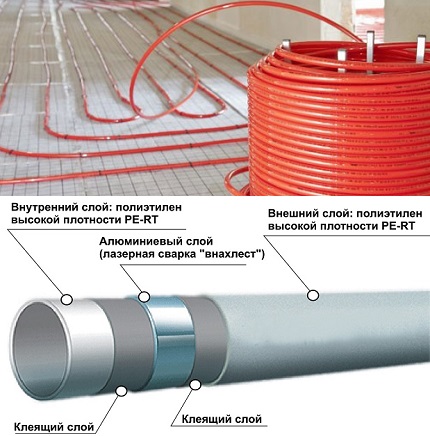
Vďaka vysokým technickým vlastnostiam kovoplastových rúr s RE-RT polymérom je rozsah ich použitia rozšírený. Hlavné potrubie odoláva teplote do +124 °C a nebojí sa mrazu.
Na zriadenie «studeného» potrubia sú vhodné modely z polyetylénu nízkeho tlaku. Možné označenia: PE-RS, PE, PEHD, HDPE. Vlastnosti materiálov:
- teplota 70 °C je kritická – rúry sa deformujú;
- maximálny tlak systému – 8–10 barov;
- zhoršenie vlastností pod vplyvom slnka.
Kompozitný materiál z kovu a polymérov nízkeho tlaku sa vyberá s cieľom «zníženia» rozpočtu na zriadenie potrubia.
Rozmery rúry: priemer a hrúbka výstuže
Veľkosť potrubia je určená oblasťou jeho použitia. V sortimente popredných výrobcov sú zastúpené modifikácie s vonkajším priemerom 16–50 mm.
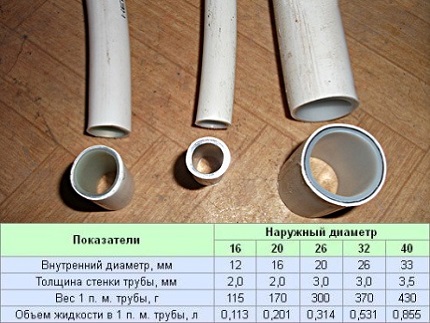
Nižšie sú uvedené charakteristiky a vlastnosti použitia rúr s priemerom XX*YY, kde XX – vonkajší prierez, YY – vnútorný priemer.
16*12. Rúry sa používajú predovšetkým na zriadenie vodného okruhu (prívod vody k vodomerom, batériám) a vykurovacieho systému domu. Pre hlavné potrubie sa môže použiť výrobok s väčším priemerom.
20*16. Zriadenie «podlahového vykurovania», systémov zásobovania vodou. Tvarovky majú lepšiu priepustnosť v porovnaní s predchádzajúcimi analógmi, preto sa odporúča ich inštalovať pri nestabilnom vodnom tlaku.
26*20. Hrúbka stien – 3 mm. Tento variant je vhodné použiť v rodinnom dome pre autonómne systémy, kde je dôležité zabezpečiť určitú rezervu priepustnosti pre prípad možných «výkyvov» tlaku.
32*26. Rozmery rúry umožňujú jej použitie ako stúpačky alebo hlavného potrubia pre systémy s nízkym tlakom. Objem dopravovanej jednotky je zvýšený vďaka veľkému prierezu.
40*32. Hrúbka – 3,9 mm. Rúry našli uplatnenie pri kladení dlhých trás inžinierskych sietí v občianskej a priemyselnej výstavbe. Sú vhodné pre systémy úpravy vody, klimatizácie, individuálneho a centralizovaného zásobovania vodou.
Hrúbka armovacej vrstvy určuje pevnosť, pružnosť a tepelnú vodivosť rúr.
Pri výbere sa berú do úvahy nasledujúce nuansy:
- Čím hrubšia hliníková vrstva, tým tvrdší je potrubie;
- Samostatnú montáž je jednoduchšie vykonávať z výrobkov s kovovou vrstvou 0,15-0,2 mm;
- So zvyšovaním podielu armovania rastie strata tepelnej energie pri preprave teplonosného média.
Na vykonávanie vnútorných domácich prác optimálna veľkosť armovacej vrstvy je 0,3-0,5 mm.
Nuansy technológie výroby
Existujú dve základné metódy výroby metaloplastových rúr: anglická a švajčiarska. Hlavný rozdiel medzi technológiami je spôsob spojenia hliníkovej objímky.
Od marketérov často počuť o klasifikácii rúr na «švové» a «bezšvové» v závislosti od technológie výroby. Po hlbšom ponorení do základov výroby však možno pochopiť, že spojovací šv je prítomný v oboch variantoch, rozdiel je v jeho prevedení.
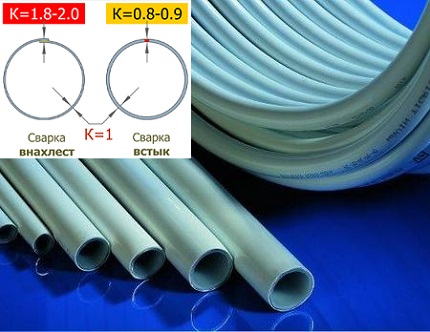
Anglická technológia – zváranie preplátovaním. Z kovového pásu sa tvaruje rúra, okraje «rukáva» sa zvárajú preplátovaním ultrazvukom. Na vonkajšiu a vnútornú stranu hliníkovej rúry sa súčasne nanášajú vrstvy lepidla a polyméru.
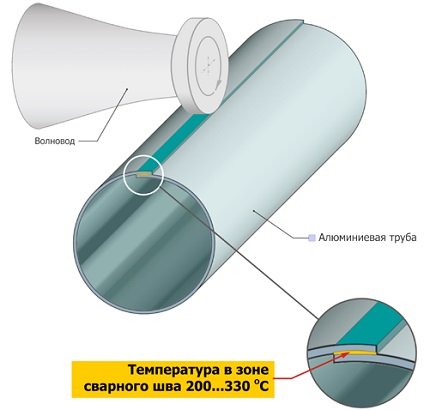
Švajčiarska technológia – zváranie natupo. Etapy výroby:
- Výroba polymérovej rúry metódou extrudérie.
- Nanášanie adhezíva na vonkajší povrch plastu.
- Formovanie a «privalcovanie» kovovej vrstvy z hliníkového pásu.
- Spojenie okrajov armovacieho materiálu natupo argónovo-oblúkovým alebo laserovým zváraním.
- Postupné nanášanie lepidla a polyméru na hliníkový povrch.
Finálna etapa – chladenie hotového výrobku.
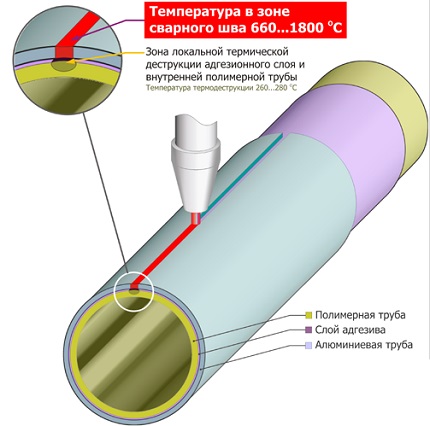
Uistenia predajcov «bezšvových» rúr o vyššej pevnosti v porovnaní so «švovými» netreba brať ako axiómu. Odborníci na zváranie vedia, že pevnosť zvarového spoja preplátovaním je vždy vyššia ako pri spojení natupo.
Prehľad výrobcov: pomer kvality a cien
Neformálny rebríček výrobcov metaloplastových rúr predstavujú domáce a zahraničné spoločnosti.
Valtec (Taliansko, Rusko). Systémy kovoplastových rúr sa vyrábajú organosilánovou metódou (PEX-b). Stupeň zosieťovania pracovnej vrstvy – 65%, ochrannej vonkajšej – 55%. Kombinácia charakteristík umožnila získať pružný materiál.
Orientačná cena výrobku 16*2 mm – 1 j. m./m, 32*3 mm – 4,5 j. m./m.
Henko (Belgicko). Päťvrstvové rúry vyrobené „bezšvovou“ technológiou. Pri výrobe sa používa zosieťovaný polyetylén PEX-C, stupeň zosieťovania – 60%. Rúry sa vyrábajú v priemere 14-40 mm, hrúbka – 2-3,5 mm, dĺžka zvitku – 5-200 m.
Priemerná cena rúrovej armatúry s prierezom 20 mm – 0,8 j. m./m.
Oventrop (Nemecko). Spoločnosť sa špecializuje na výrobu tepelne odolných rúr na báze PE-RT polymérov. Vďaka vynikajúcim technicko-prevádzkovým vlastnostiam sú výrobky považované za univerzálne a používajú sa v rôznych oblastiach stavebníctva. Cena – približne 1,2 j. m./m.
Comap (Francúzsko). Kovoplastové potrubie s použitím PEX-C a PEX-B polymérnych spojov. Produkcia sa vyznačuje absolútnou elektrochemickou odolnosťou a nízkym koeficientom opotrebenia. Rúry série Multi-Skin dobre absorbujú hluk a udržiavajú požadovaný tvar ohybu.
Nanoplast (Rusko). Domáci výrobca spustil výrobu kovoplastových rúr podľa švajčiarskej technológie. Zvláštnosťou produktov je zosilnená výstužná vrstva (hrúbka kovu je 0,3-0,55 mm).
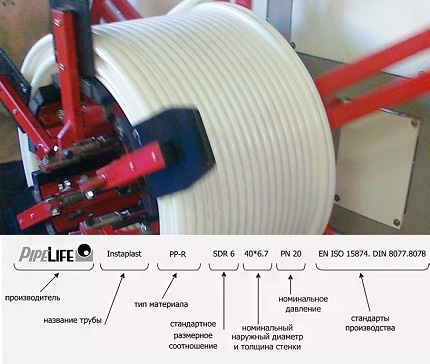
Dekódovanie výrobného označenia
Označenie obsahuje základné informácie o vlastnostiach a určení potrubia. Postupnosť hodnôt sa môže u rôznych výrobcov líšiť.
Štandardné označenia:
- názov výrobnej spoločnosti;
- výrobná norma, číslo certifikátu;
- typ použitých materiálov;
- nominálne rozmery;
- maximálny prípustný tlak;
- médium vhodné na prepravu;
- dodatočné prevádzkové podmienky (teplota).
Na konci sa zobrazuje číslo šarže, zmeny a dátum výroby.
Vlastnosti montáže metaloplastového potrubia
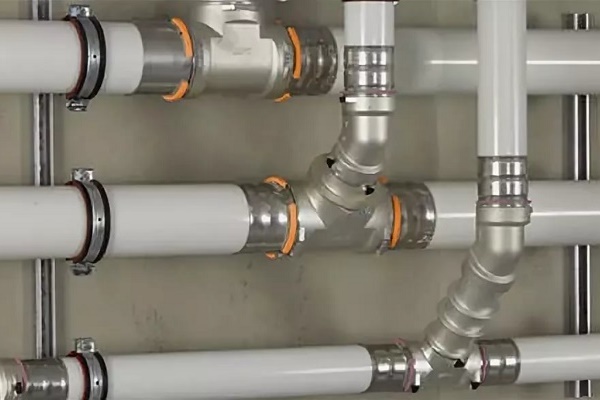
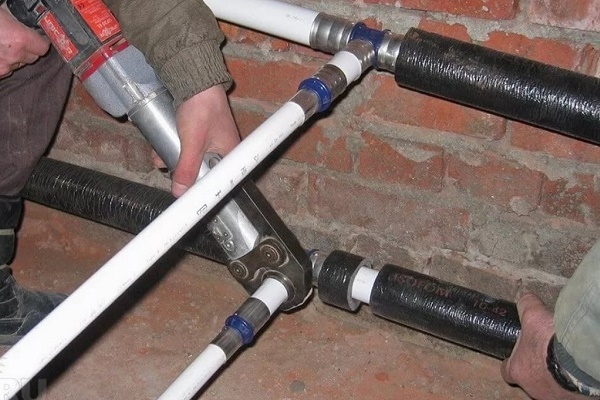
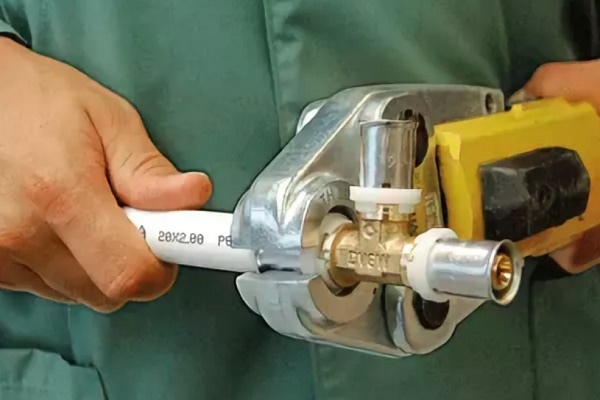
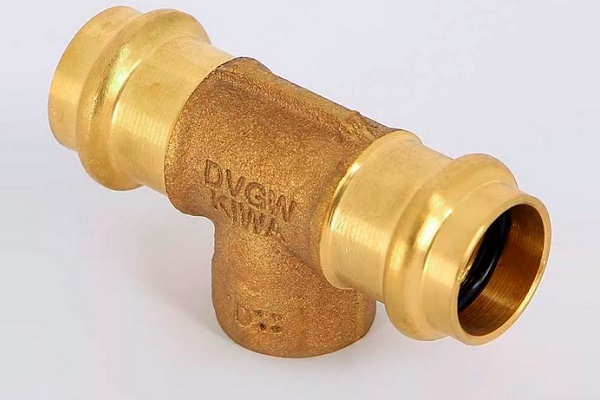
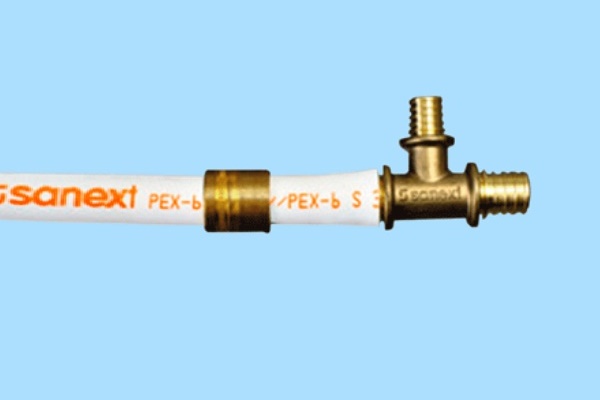
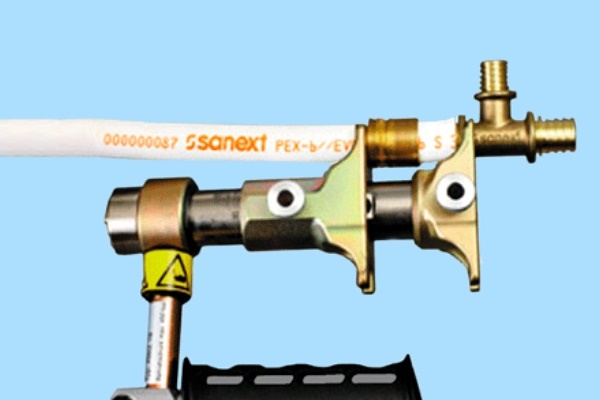
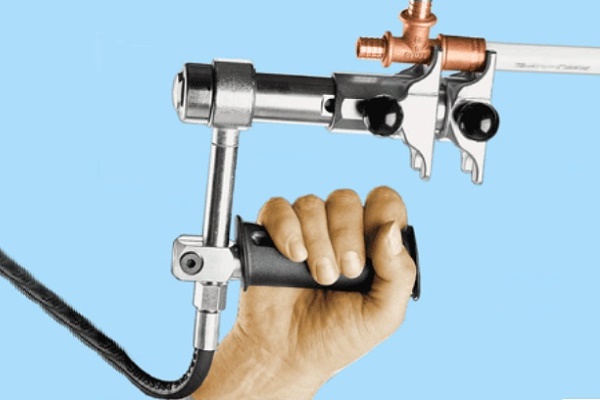
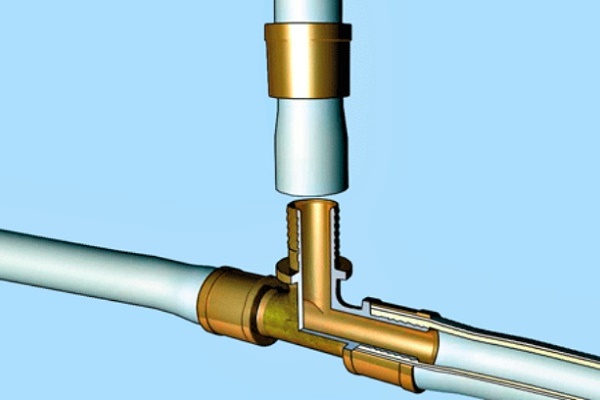
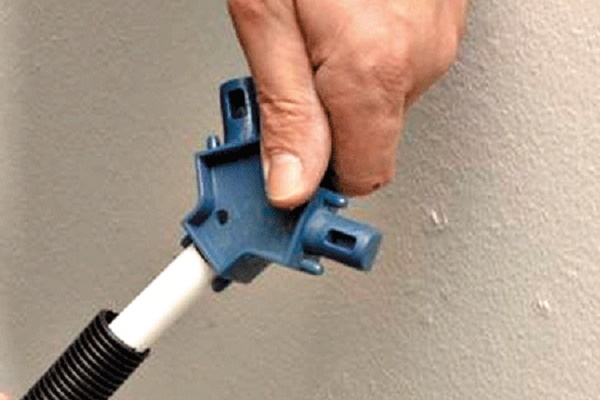
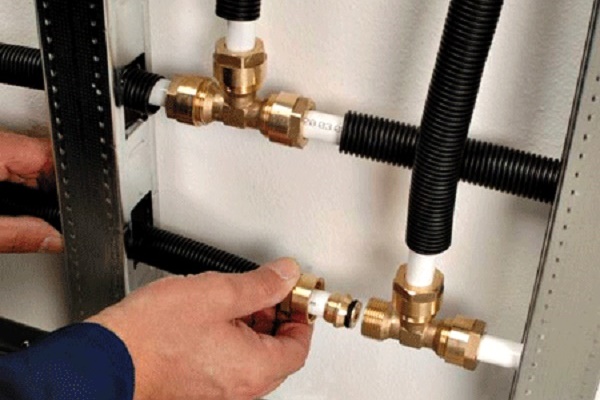
Montáž hlavného potrubia z kovoplastových rúr sa vykonáva pomocou tvarových fitiek troch typov: rozoberateľných, kompresorových, lisovacích fitiek. Na vykonanie spojov lisovaním sú potrebné lisovacie kliešte, ktoré umožňujú vytvoriť úplne tesný uzol.
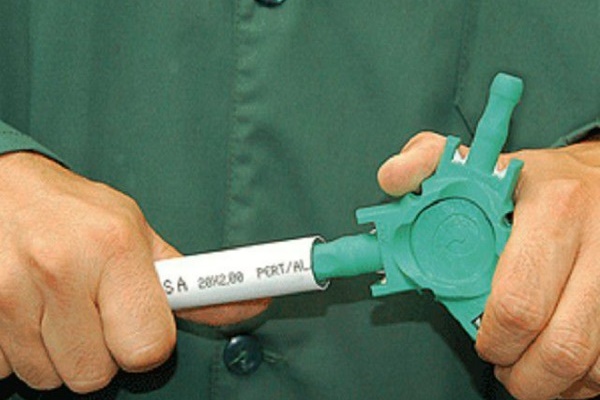
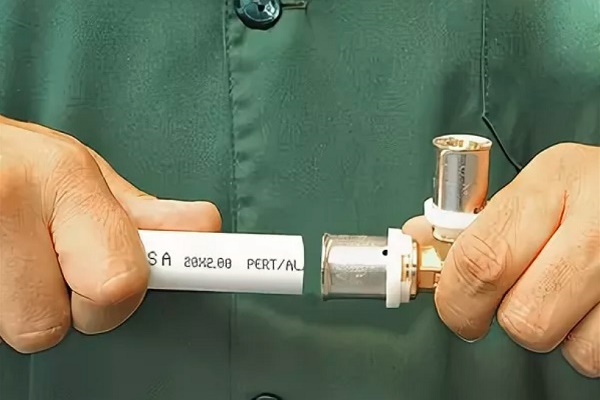
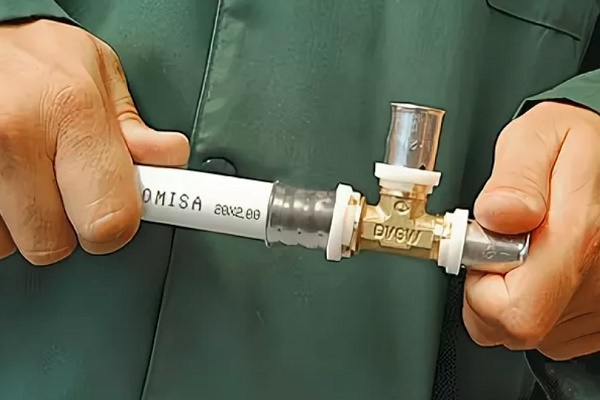
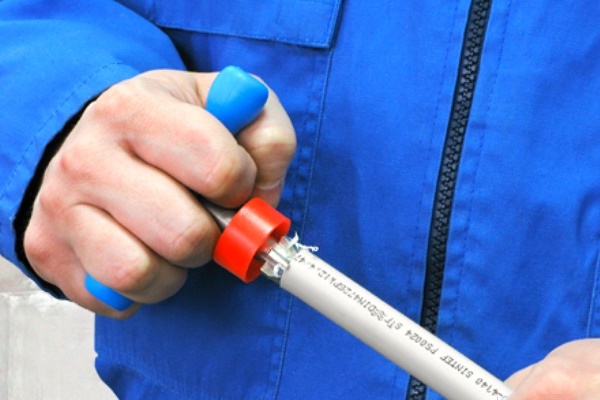
Spájanie rúr pomocou lisovacích fitiek sa vykonáva nasledovne:
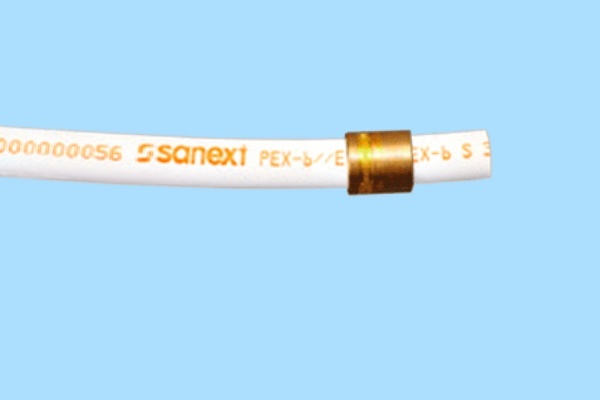
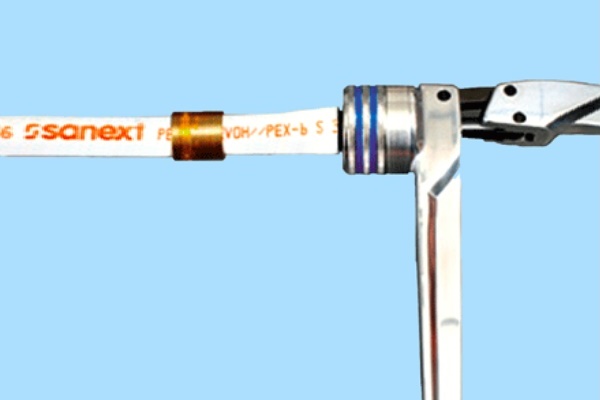
Okrem tradičných lisovaných spojov sa pri práci s kovoplastovými rúrami používa aj ďalšia technológia a typ fitiek, nazývaný nasúvacie. Na vytvorenie tesného uzla sa v tomto prípade okrem lisovacích kliešťov používa aj expandér, ktorý slúži na roztiahnutie nátrubku. Táto metóda sa používa na montáž systémov ukladaných do poteru alebo do drážok.
Lisovaním nasúvacej objímky na rúru rozšírenú a nasadenú na nátrubok umožňuje dosiahnuť tesné spojenie, ale pre jednorazovú montáž nie je vždy účelné kupovať celý nástroj.
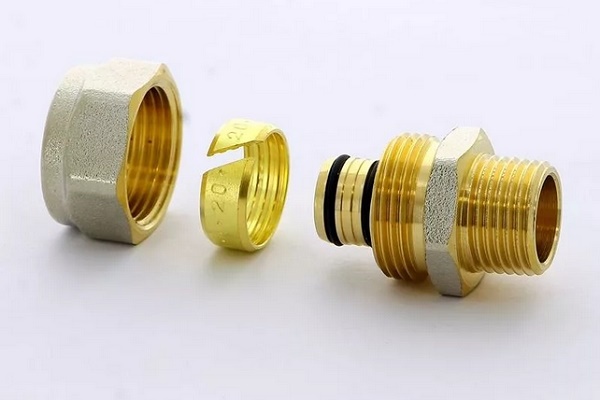
Rozoberateľná (upínacia) armatúra sa skladá z telesa, otvoreného upínacieho krúžku a gumovej tesniacej podložky. Pre pripojenie k domácim spotrebičom je určený závit.
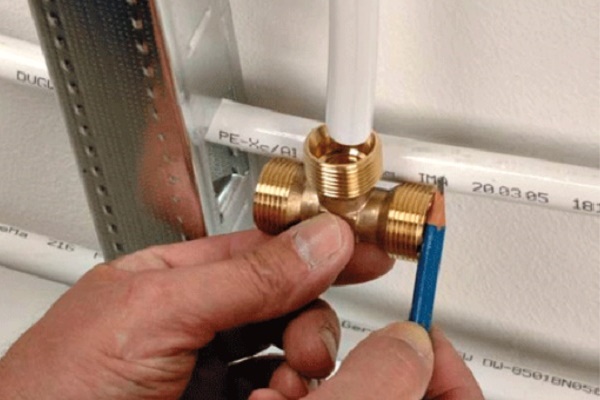
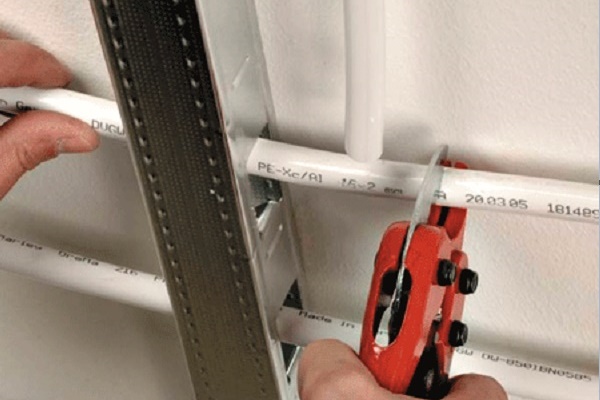
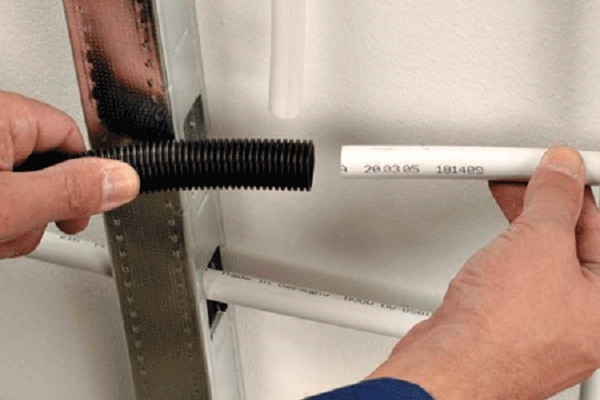
Postup montáže:
- Naneste značenie na miesto inštalácie tvarovky a odrežte rúru.
- Nasaďte na potrubie maticu a upínací krúžok.
- Nainštalujte tvarovku a dotiahnite maticu.
- Skontrolujte tesnosť spoja.
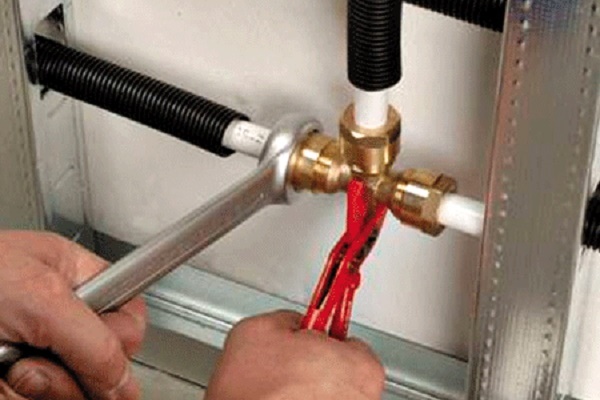
Kompresná tvarovka sa považuje za podmienene rozoberateľnú. Na montáž potrubia s použitím tohto typu tvaroviek je potrebné minimum náradia, stačí pár kľúčov:
Armatúra je vhodná na montáž:
- Potrubie v mieste upevnenia vyrovnajte v rozsahu 10 cm.
- Odrežte rúru presne.
- Opracujte konce, nasaďte maticu a krúžok.
- Nátrubok natrite tesniacim prostriedkom a vložte do rúry.
- Dotiahnite prevlečnú maticu.
Najspoľahlivejšie spojenie pri montáži kovoplastových potrubí sa dosahuje použitím lisovacích tvaroviek. Táto metóda je optimálna pri inštalácii skrytých rozvodov. Na montáž potrubia budete potrebovať lisovací stroj, kalibrátor a rezačku na rúry.
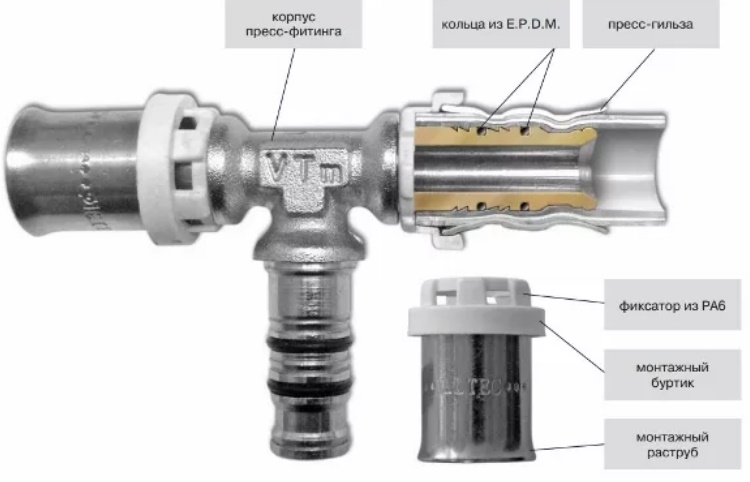
S cennými radami na vykonanie lisovania kovoplastových rúr vás oboznámi nasledujúci článok, v ktorom sú podrobne rozobraté všetky montážne nuansy.
Závery a užitočné video k téme
Porovnanie odolnosti kovoplastových a polypropylénových vedení voči účinkom vysokého tlaku:
Školiacie video o postupnej montáži kovoplastového potrubia s použitím lisovacích tvaroviek:
Rúry z kovoplastu sú symbiózou výhod oboch materiálov. Kombinovaná štruktúra rozširuje oblasť použitia kovoplastových výrobkov v inžinierskych komunikačných systémoch rôznych stavebných objektov. Významné argumenty "za": trvanlivosť a dostupná cena.
Chcete porozprávať, ako ste vyberali rúry z kovoplastu a inštalovali ich vlastnými rukami? Máte užitočné informácie o zariadení alebo modernizácii komunikačných systémov? Napíšte, prosím, komentáre do bloku nachádzajúceho sa nižšie, pýtajte sa, delte sa o užitočné informácie a fotografie na tému článku.
 Medené rúry pre kúrenie: druhy, špecifiká označenia + vlastnosti použitia
 Lisovacie fitingy pre kovoplastové rúry: druhy, označenie, účel + príklad montážnych prác
 Polypropylénové rúry a tvarovky: druhy PP výrobkov na montáž potrubí a spôsoby spojov
 Spájka na spájkovanie medi: druhy spájok a ich charakteristiky + rady pri výbere
 Ako sa zarezať do plastovej rúry: špecifiká prác a rozbor všetkých dôležitých detailov
 Zariadenie na rezanie rúr: druhy nástrojov a vlastnosti ich použitia
 Koľko stojí pripojenie plynu k rodinnému domu: cena organizácie dodávky plynu
 Najlepšie práčky so sušičkou: rebríček modelov a rady pre kupujúcich
 Čo je to farebná teplota svetla a nuansy výberu teploty žiaroviek podľa svojich potrieb
 Výmena plynovej kolóny v byte: dokumentácia výmeny + základné normy a požiadavky