Ako vybrať skloplastové rúry: špecifiká výroby a prehľad popredných výrobcov

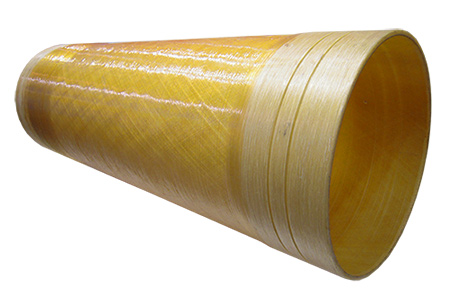
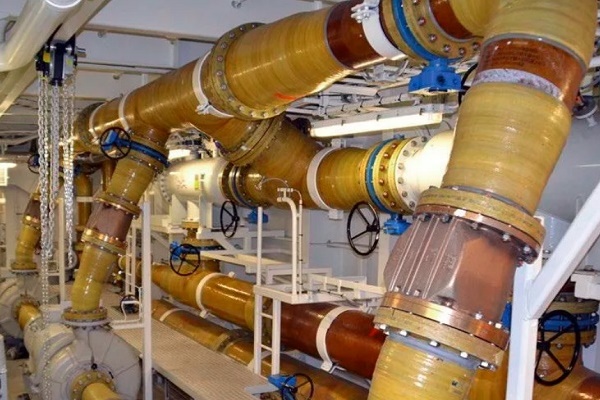
Vďaka kombinácii pozitívnych vlastností skla a polymérov získali sklenoplastové rúry prakticky neobmedzené možnosti použitia – od vybudovania vetracích kanálov až po kladenie petrochemických trás.
V tomto článku sa pozrieme na základné charakteristiky rúr zo sklenoplastu, označovanie, technológie výroby polymérneho kompozitu a zloženie spojív, ktoré určujú oblasť použitia kompozitu.
Takisto uvedieme dôležité kritériá výberu, pričom venujeme pozornosť najlepším výrobcom, pretože nemalú úlohu v kvalite výrobkov zohrávajú technické kapacity a reputácia výrobcu.
Obsah článku:
Všeobecné vlastnosti sklenoplastu
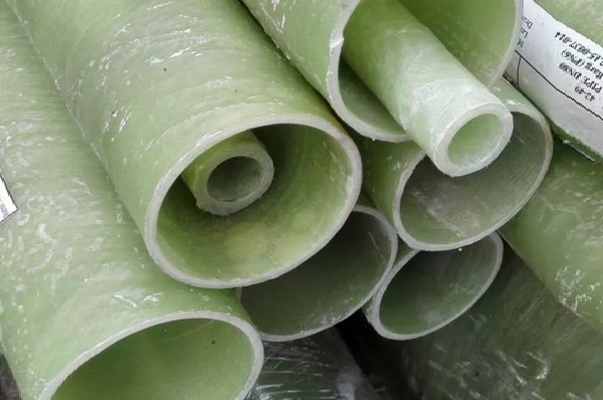
Sklenoplast je plastický materiál, ktorý obsahuje sklené vlákna a spojivové plnivo (termoplastické a reaktoplastické polyméry). Popri relatívne nízkej hustote sa sklenoplastové výrobky vyznačujú dobrými pevnostnými vlastnosťami.
Posledných 30-40 rokov sa sklenoplast masívne používa na výrobu potrubí rôzneho určenia.
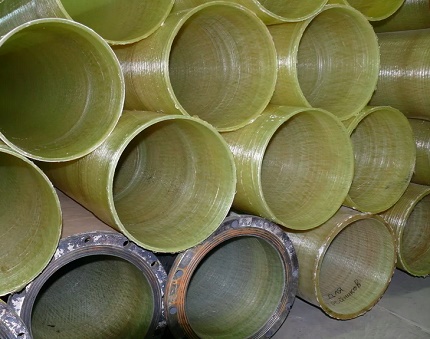
Potrubia spájajú vlastnosti skla a polymérov:
- Nízka hmotnosť. Priemerná hmotnosť sklenoplastu je 1,1 g/cm³. Pre porovnanie, rovnaký parameter pre oceľ a meď je oveľa vyšší – 7,8 a 8,9. Vďaka nízkej hmotnosti sa uľahčujú montážne práce a preprava materiálu.
- Odolnosť voči korózii. Zložky kompozitu majú nízku reaktivitu, preto nepodliehajú elektrochemickej korózii ani bakteriálnemu rozkladu. Táto vlastnosť je rozhodujúcim argumentom v prospech sklenoplastu pre podzemné inžinierske siete.
- Vysoké mechanické vlastnosti. Absolútna pevnosť kompozitu je nižšia ako u ocele, ale parameter špecifickej pevnosti výrazne prevyšuje termoplastické polyméry (PVC, HDPE).
- Odolnosť voči poveternostným vplyvom. Rozsah hraničných teplôt (-60 °C až +80 °C), spracovanie rúr ochrannou vrstvou z gélcoatu zabezpečuje odolnosť voči UV žiareniu. Okrem toho je materiál odolný voči vetru (limit 300 km/h). Niektorí výrobcovia uvádzajú seizmickú odolnosť potrubných armatúr.
- Ohňovzdornosť. Nehorľavé sklo je hlavnou zložkou skloplastu, preto je materiál ťažko horľavý. Pri horení sa neuvoľňuje jedovatý plyn dioxín.
Skloplast má nízku tepelnú vodivosť, čo vysvetľuje jeho tepelnoizolačné vlastnosti.
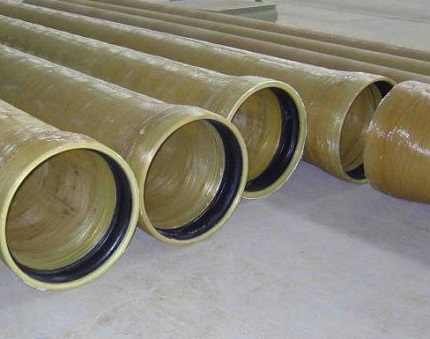
S postupným obrusovaním vnútorných stien sa obnažujú a lámu vlákna – častice sa môžu dostať do prepravovaného média.
Technológie výroby sklenoplastových rúr
Fyzikálno-mechanické vlastnosti hotového výrobku závisia od výrobnej techniky. Kompozitná armatúra sa vyrába štyrmi rôznymi metódami: extrúzia, pultrúzia, odstredivé liatie a navíjanie.
Technológia #1 – extrúzia
Extrúzia je technologický proces založený na nepretržitom pretláčaní pastovitého alebo vysoko viskózneho materiálu cez formovací nástroj. Živica sa mieša s drveným skleným vláknom a plastickým tužidlom, potom sa privádza do extrúdera.
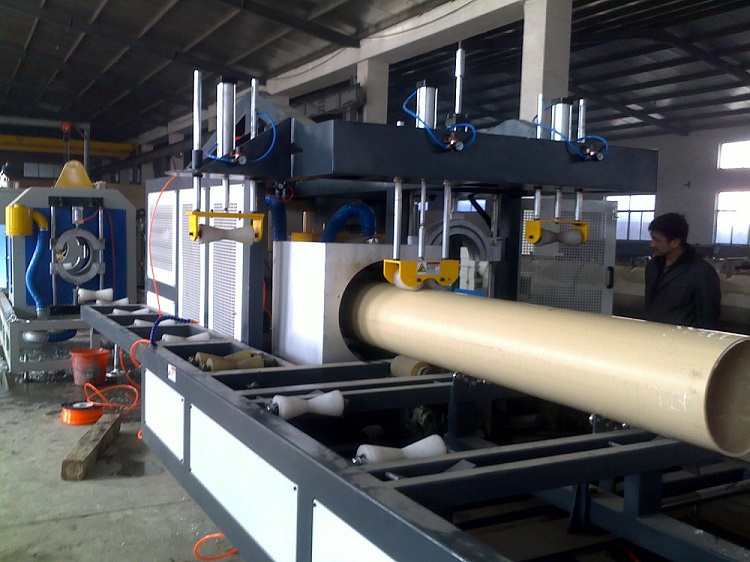
Vysokovýkonná extruzívna linka umožňuje získať bezrámové kompozitné výrobky za nízku cenu, avšak dopyt po nich je obmedzený kvôli nízkym mechanickým vlastnostiam. Základ polymérovej matrice tvorí polypropylén a polyetylén.
Technológia #2 – pultrúzia
Pultrúzia je technológia výroby kompozitných dlhých prvkov malého priemeru s nezmeneným prierezom. Prechodom cez rozohriatu tvarovaciu filieru (+140 °C) sa „vytiahnu“ diely zo sklolaminátovej tkaniny napustenej termoreaktívnou živicou.
Na rozdiel od extruzívneho procesu, kde je rozhodujúcim pôsobením tlak, v pultruzívnom agregáte túto úlohu plní ťahové pôsobenie.
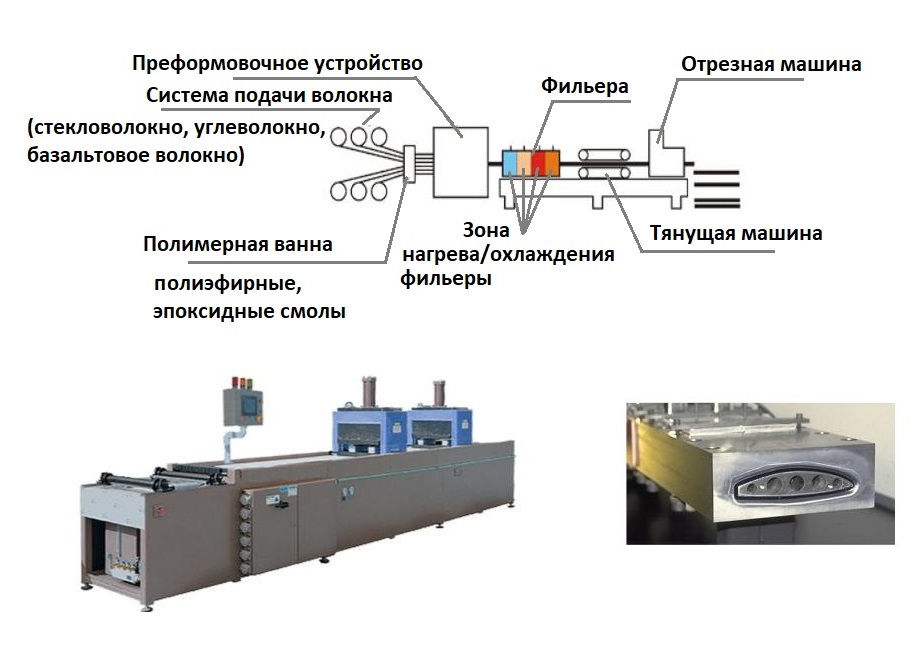
Technologický proces:
- Vláknité nite z cievok sa privádzajú do polymérovej vane, kde sa napúšťajú termoplastickými živicami.
- Spracované vlákna prechádzajú cez predformovacie zariadenie – nite sa vyrovnávajú a získavajú požadovaný tvar.
- Neztvrdnutý polymér sa privádza na filieru. Vďaka niekoľkým ohrievačom sa vytvára optimálny režim pre polymerizáciu a volí sa rýchlosť ťahu.
Vytvrdnutý produkt sa ťahá ťažným strojom a rozrezáva sa na segmenty.
Charakteristické vlastnosti pultruzívnej technológie:
- prípustné polyméry na spracovanie – epoxidové, polyesterové živice, vinyly;
- rýchlosť ťahu – použitie inovatívnych optimalizovaných „pultruzívnych“ polymérov umožňuje zrýchliť ťah na 4 – 6 m/min. (štandard – 2 – 3 m/min.);
- rozsah pracovnej zóny: minimum – 3,05 × 1 m (sila ťahu do 5,5 t), maximum – 1,27 × 3,05 m (sila – 18 t).
Výsledkom je rúra s ideálne hladkými vonkajšími a vnútornými stenami, na vysokej úrovni sú aj pevnostné ukazovatele.
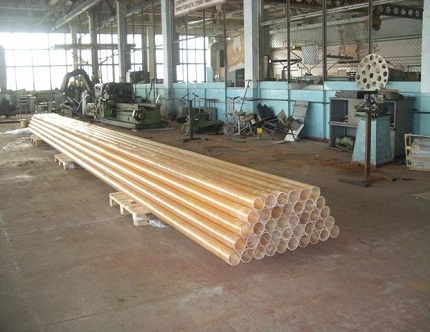
Nedostatky metódy sa netýkajú kvality vstupného produktu, ale samotnej technológie. Argumenty „proti“: vysoká cena a dlhý výrobný proces, nemožnosť výroby rúr veľkého priemeru, určených na značné zaťaženia.
Technológia #3 – odstredivé liatie
Švajčiarska spoločnosť Hobas vyvinula a patentovala techniku odstredivého formovania. V tomto prípade sa výroba uskutočňuje od vonkajšej steny rúry k vnútornej pomocou rotujúcej formy. Súčasťou potrubia sú: drvené sklené pramene, piesok a polyesterové živice.
Surovinové komponenty sa privádzajú do rotujúcej matrice – vytvára sa štruktúra vonkajšieho povrchu potrubia. Počas výroby sa do tekutej živice primiešavajú pevné zložky, plnivo a sklené vlákno – pôsobením katalyzátora polymerizácia prebieha rýchlejšie.
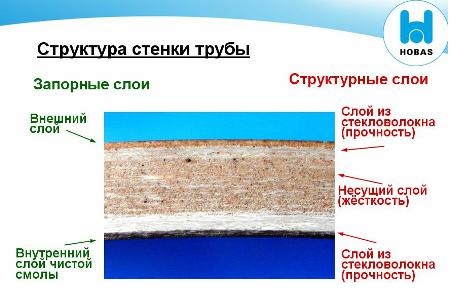
Ďalšie výhody:
- vysoká presnosť rozmerov vstupného produktu (vnútorný prierez rotujúcej formy zodpovedá vonkajšiemu priemeru hotového výrobku);
- možnosť odliať stenu akejkoľvek hrúbky;
- vysoká kruhová tuhosť polymérneho kompozitu;
- získanie hladkého povrchu zvonku aj zvnútra potrubných armatúr.
Nevýhodou odstredivej výroby skloplastových rúr je energetická náročnosť a vysoká cena konečného produktu.
Technológia #4 – postupné navíjanie
Najpopulárnejšia technika – kontinuálne navíjanie. Rúra sa vytvára pri striedavom striedaní tŕňa so skleným vláknom a polymérmi s procesmi chladenia. Výrobná metóda má niekoľko podtypov.
Špirálovo-kruhová technika
Ukladáčom vlákien je špeciálny krúžok, po obvode ktorého sú umiestnené trysky s niťami.
Pracovný prvok sa nepretržite pohybuje pozdĺž osi pohybujúceho sa tŕňa a rozdeľuje vlákna pozdĺž špirálových línií.
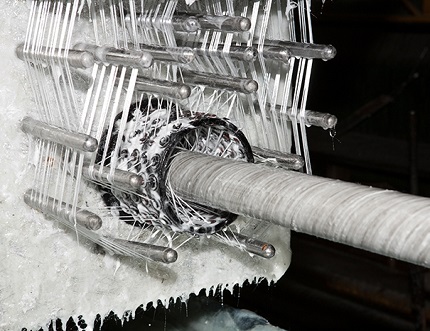
Hlavné výhody metódy:
- rovnomerná pevnosť po celom povrchu potrubia;
- vynikajúca odolnosť voči ťahovým zaťaženiam – praskliny sú vylúčené;
- vytváranie výrobkov s premenlivým priemerom a prierezmi zložitej konfigurácie.
Táto technika umožňuje získať vysokopevnostné rúry, určené na prevádzku pod veľkým tlakom (čerpadlovo-kompresorové inžinierske siete).
Špirálovo-pásové navíjanie
Technika je podobná predchádzajúcej, rozdiel – ukladáč podáva úzky pás z vlákien. Hustá vystužujúca vrstva sa dosahuje zvýšením počtu prechodov.
Vo výrobe sa používa lacnejšie zariadenie ako pri špirálovo-kruhovom metóde, ale páskové navíjanie má niekoľko závažných nedostatkov:
- obmedzená produktivita;
- Voľné ukladanie vlákien znižuje pevnosť potrubia.
Špirálovo-páskový spôsob je aktuálny pri výrobe rúrkových armatúr pre nízky, mierny tlak.
Pozdĺžno-priečna metóda
Uskutočňuje sa nepretržité navíjanie – ukladač umiestňuje pozdĺžne a priečne vlákna súčasne. Reverzný pohyb nie je prítomný.
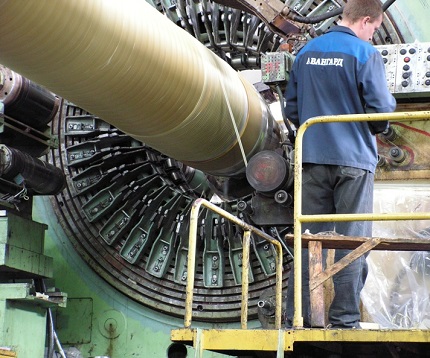
Charakteristiky metódy:
- používa sa predovšetkým pri vytváraní rúr s prierezom do 75 mm;
- existuje možnosť napínania osových nití, vďaka čomu sa dosahuje pevnosť ako pri špirálovom spôsobe.
Pozdĺžno-priečna technológia je vysoko produktívna. Stroje umožňujú meniť pomer osovej a kruhovej armatúry v širokom rozsahu.
Šikmovrstvová priečno-pozdĺžna technológia
Vývoj charkovských inžinierov je žiadaný medzi domácimi výrobcami. Pri šikmovrstvovom navíjaní ukladač vytvára „závoj“ pozostávajúci zo zväzku spojovacích nití. Páska sa privádza na opravku pod miernym uhlom s presahom na predchádzajúci závit – vzniká kruhová armatúra.
Po dokončení spracovania celej opravky sa vlákna obvalcujú valčekmi – zvyšky spojovacích polymérov sa odstránia, armovací povlak sa zhutní.
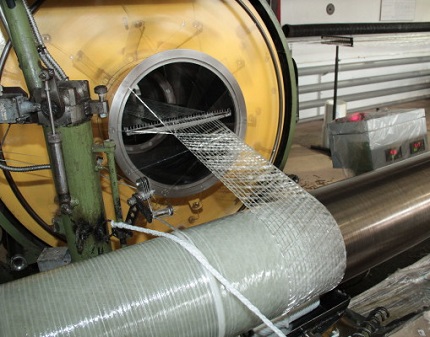
Vlastnosti šikmovrstvového obvalcovania:
- hustota priliehania sklenených vlákien;
- neobmedzený priemer vyrábaných rúr;
- vysoké dielektrické vlastnosti vďaka absencii súvislej armatúry pozdĺž osi.
Modul pružnosti „šikmovrstvového“ skloplastu je nižší ako analogický parameter iných techník. Kvôli riziku vzniku medzivrstvových trhlín metóda nie je realizovateľná pri vytváraní potrubí pod vysokým tlakom.
Parametre výberu sklenoplastových rúr
Výber sklokompozitových rúr je založený na nasledujúcich kritériách: tuhosti a výpočtovom tlaku, type spojovacieho komponentu, konštrukčných vlastnostiach stien a spôsobe spojenia. Významné parametre sú uvedené v sprievodných dokumentoch a na každej tube – skrátené označenie.
Tuhosť a menovitý tlak
Tuhosť sklolaminátu určuje schopnosť materiálu odolávať vonkajším zaťaženiam (hmotnosť pôdy, dopravné zaťaženie) a tlaku na steny zvnútra. Podľa normy ISO sa potrubné armatúry klasifikujú do niekoľkých tried tuhosti (SN).
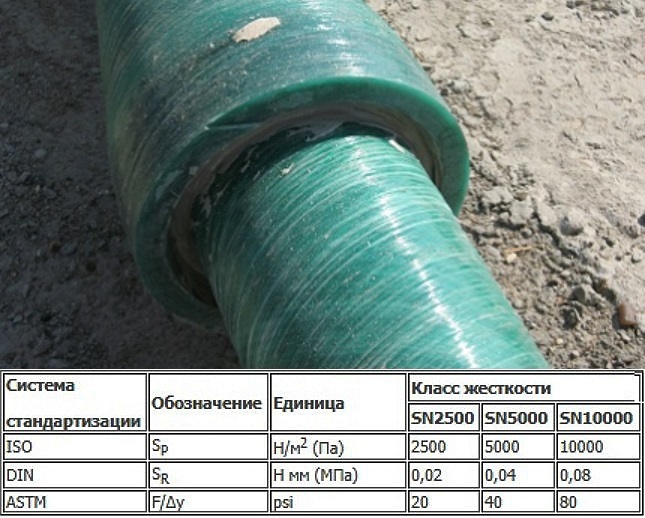
Stupeň tuhosti sa zvyšuje so zvyšujúcou sa hrúbkou steny sklolaminátového potrubia.
Klasifikácia podľa menovitého tlaku (PN) zobrazuje stupnicu výrobkov z hľadiska bezpečného tlaku kvapaliny pri teplote +20 °C počas celej doby životnosti (približne 50 rokov). Jednotkou merania pre PN je MPa.
Niektorí výrobcovia, napríklad Hobas, uvádzajú kombinované charakteristiky podľa dvoch parametrov (tlak a tuhosť) zlomkom. Rúry s pracovným tlakom 0,4 MPa (trieda PN – 4) so stupňom tuhosti (SN) 2500 Pa budú označené – 4/2500.
Typ spojivového materiálu
Prevádzkové vlastnosti rúry do veľkej miery závisia od typu spojiva. Vo väčšine prípadov sa používajú polyesterové alebo epoxidové prísady.
Vlastnosti polyesterových spojív
Steny sú tvorené z termosetových polyesterových živíc vystužených sklenými vláknami a pieskovými prísadami.
Použité polyméry majú dôležité vlastnosti:
- nízka toxicita;
- vytvrdzovanie pri izbovej teplote;
- spoľahlivé spojenie so sklenými vláknami;
- chemická inertnosť.
Kompozitné rúry s polyesterovými polymérmi nie sú náchylné na koróziu a pôsobenie agresívnych prostredí.
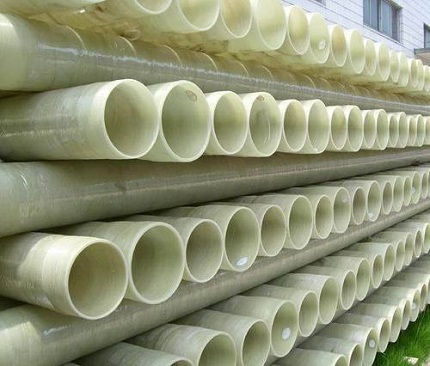
Charakteristiky epoxidovej živice
Spojivo dodáva materiálu zvýšenú pevnosť. Teplotný limit kompozitov s epoxidmi je do +130 °C, maximálny tlak – 240 atmosfér.
Ďalšou výhodou je prakticky nulová tepelná vodivosť, preto zostavené potrubia nevyžadujú dodatočnú tepelnú izoláciu.
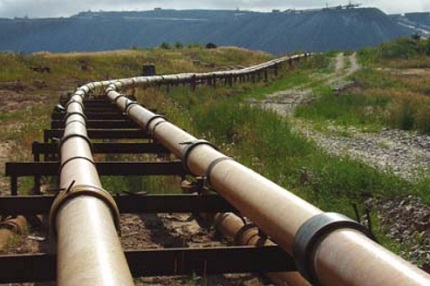
Konštrukcia stien kompozitných rúr
Podľa konštrukčného prevedenia rozlišujeme: jednovrstvové, dvojvrstvové a trojvrstvové sklolaminátové rúry.
Charakteristiky jednovrstvových výrobkov
Rúry nemajú ochranný obložený povlak, vďaka čomu sa vyznačujú nízkou cenou. Vlastnosti rúrových armatúr: nemožnosť použitia v regiónoch s náročným reliéfom a drsnou klímou.
Tieto výrobky tiež vyžadujú starostlivú montáž – kopanie výkopu veľkého objemu, zriadenie pieskového „lôžka“. Ale kvôli tomu sa rozpočet inštalačných prác zvyšuje.
Vlastnosti dvojvrstvových rúr
Výrobky sú zvnútra obložené fóliovým povlakom – polyetylénom s vysokým tlakom. Ochrana zvyšuje chemickú odolnosť a zlepšuje tesnosť potrubia pri vonkajšom zaťažení.
Prevádzka armatúr v ropných priemyselných potrubiach však odhalila slabé stránky dvojvrstvových modifikácií:
- nedostatočná adhézia medzi konštrukčnou vrstvou a obložením – narušenie monolitnosti stien;
- zhoršenie pružnosti ochrannej fólie pri mínusových teplotách.
Pri preprave plynného média môže dôjsť k odlupovaniu obloženia.
Parametre trojvrstvovej rúry
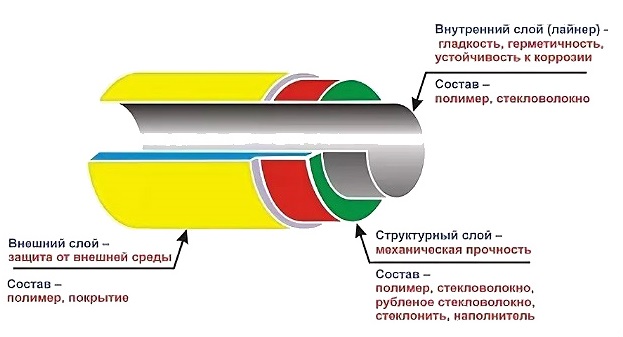
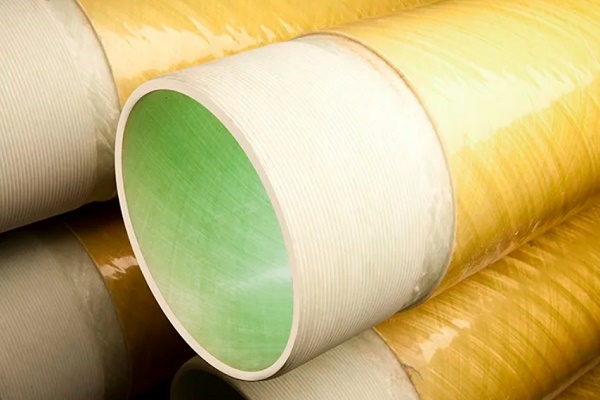
Štruktúra sklenenej plastovej rúry:
- Vonkajšia polymérová vrstva (hrúbka 1-3 mm) – zvýšenie mechanického a chemického odporu.
- Konštrukčná vrstva – konštrukčná medzivrstva, zodpovedná za pevnosť výrobku.
- Liner (hrúbka 3-6 mm) – vnútorný plášť zo skleneného plastu.
Vnútorná vrstva zabezpečuje hladkosť, tesnosť a vyhladzuje cyklické kolísanie vnútorného tlaku.
Metóda spájania sklenoplastového potrubia
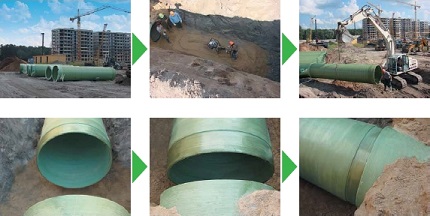
Podľa spôsobu spojenia sa sortiment rúrových armatúr z kompozitu rozdeľuje do 4 skupín.
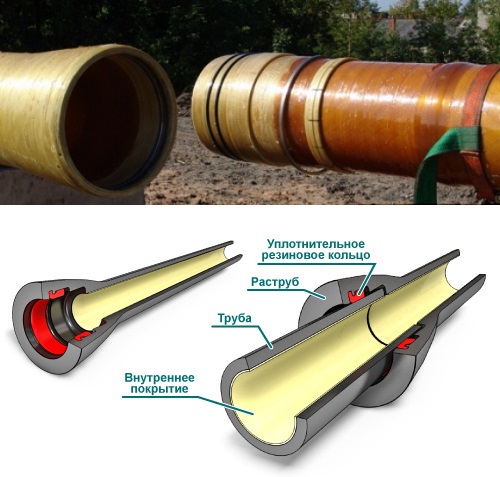
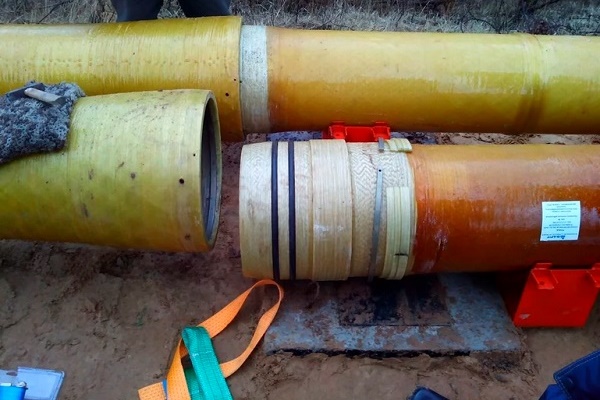
Skupina č. 1 – hrdlové a čapové spájanie
Pružné gumové tesnenia sa montujú do protiľahlých drážok na koncových čapoch rúr. Umiestňovacie krúžky sa formujú na zariadení s elektronickým riadením, čo zabezpečuje presnosť ich umiestnenia a rozmerov.
Skupina č. 2 – hrdlové a čapové s tesnením a zámkom
Pri budovaní nadzemného potrubia je potrebné kompenzovať pôsobenie axiálnych síl na potrubie. Na tento účel sa okrem tesnenia umiestňuje zarážka. Prvok je vyrobený z kovového lana, polyvinylchloridu alebo polyamidu.
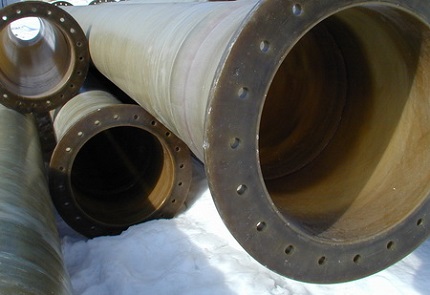
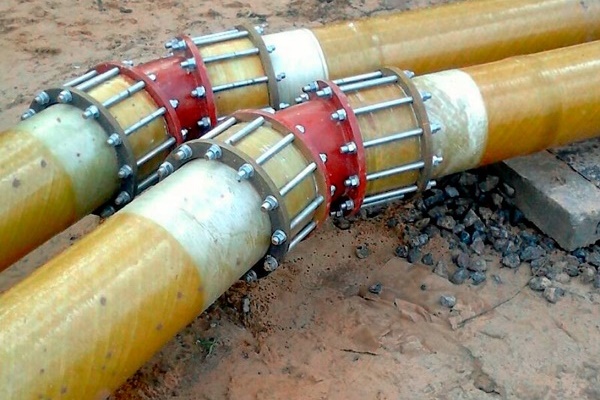
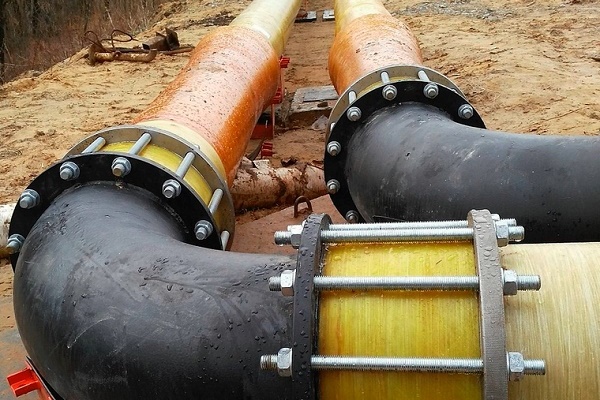
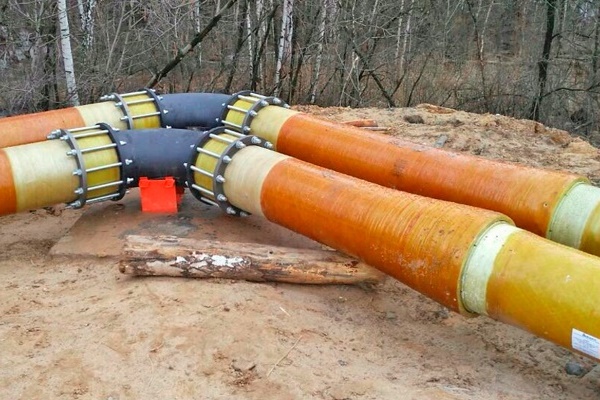
Skupina č. 3 – prírubové spojenie
Spojenie kompozitného potrubia s tvarovkami alebo kovovými rúrami. Pripojovacie rozmery skloplastikových prírub sú stanovené normou GOST 12815-80.
Skupina č. 4 – lepené upevnenie
Nerozoberateľný spôsob spojenia – na konce sa nanáša zmes z vystužujúcich sklenených materiálov s prídavkom polyesterovej zložky „studeného“ vytvrdzovania. Tento spôsob zabezpečuje pevnosť a tesnosť potrubia.
Označenie ochrannej vnútornej vrstvy
Metodika výroby rúrových produktov umožňuje vyrábať výrobky s rôznym zložením vnútornej vrstvy, ktoré určuje odolnosť potrubia voči prepravovanému médiu.
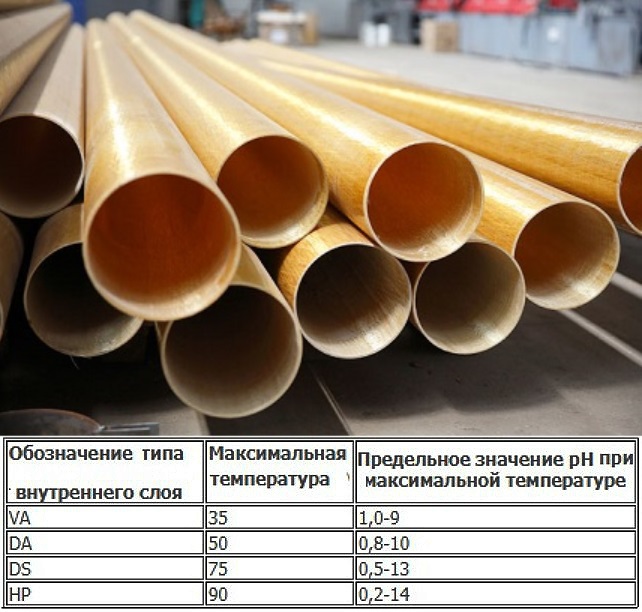
Domáci výrobcovia používajú nasledujúce označenie ochranných náterov.
Písmenové označenie zobrazuje prípustnú oblasť použitia:
- A – preprava kvapaliny s abrazívami;
- P – prívod a odvod studenej vody, vrátane pitnej;
- CH – povolené použitie v chemicky agresívnom plynnom a kvapalnom prostredí;
- G – systémy teplej vody (limit 75 °C);
- S – iné kvapaliny, vrátane tých so zvýšenou kyslosťou.
Ochranný náter sa nanáša vo vrstve do 3 mm.
Prehľad výrobkov popredných výrobcov
Medzi rozmanitosťou prezentovaných produktov sú autoritatívne značky s dlhoročnou pozitívnou reputáciou. Medzi ne patria tovary spoločností: Hobas (Švajčiarsko), Sklokompozit (Rusko), Amiantit (koncern zo Saudskej Arábie s výrobnými kapacitami v Nemecku, Španielsku, Poľsku), Ameron International (USA).
Mladí a perspektívni výrobcovia kompozitných skloplastikových rúr: Poliek (Rusko), Arpipe (Rusko) a Závod skloplastikových rúr (Rusko).
Výrobca #1 – značka HOBAS
Továrne obchodnej značky sídlia v USA a mnohých európskych krajinách. Produkcia skupiny Hobas si získala celosvetové uznanie pre vynikajúcu kvalitu. GRT-rúry s polyesterovým spojivom sú vyrobené technikou odstredivého liatia zo sklených vlákien a nenasýtených polyesterových živíc.
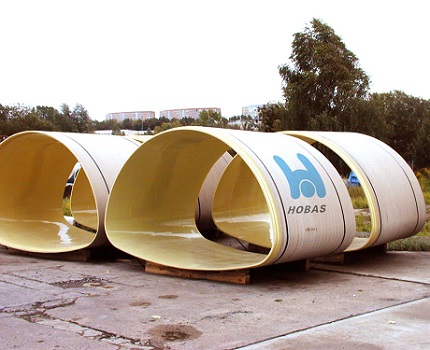
Charakteristiky kompozitných rúr Hobas:
- priemer – 150-2900 mm;
- trieda SN-tuhosti – 630-10 000;
- úroveň PN-tlaku – 1-25 (PN1 – beztlakové potrubie);
- prítomnosť vnútornej výstelkovej antikoróznej vrstvy;
- odolnosť voči kyslému prostrediu v širokom rozsahu pH.
Je zavedená výroba tvarových dielov: kolien, redukcií, prírubových hrdiel a T-kusov.
Výrobca #2 – spoločnosť Steklokompozit
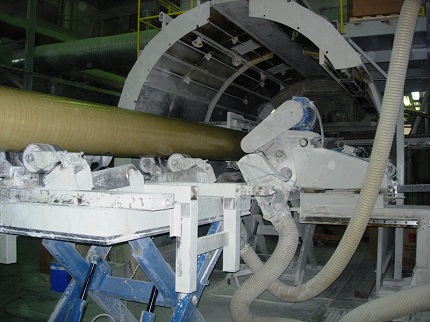
Spoločnosť «Steklokompozit» zaviedla linku na výrobu sklolaminátových rúr Flowtech, výrobná technika – kontinuálne navíjanie.
Používa sa zariadenie s dvojitým dávkovaním živicových látok. Vysokotechnické živice sa dávkujú na vnútornú vrstvu, zatiaľ čo lacnejšia zmes sa dávkuje na konštrukčnú vrstvu. Metodika umožňuje racionalizovať spotrebu materiálu a zlacniť výrobky.
Výrobca #3 – značka Amiantit
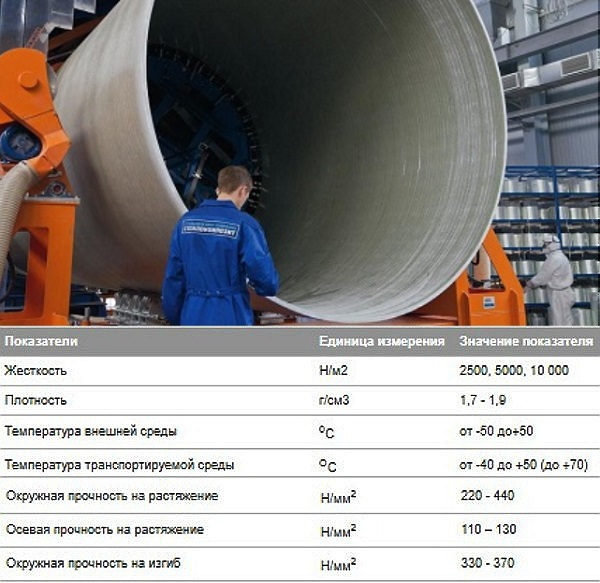
Hlavné komponenty rúr Flowtite od Amiantit: sklené vlákno, polyesterová živica, piesok. Používaná technika – kontinuálne navíjanie, ktoré zabezpečuje vytvorenie viacvrstvového potrubia.
Štruktúra sklolaminátu zahŕňa šesť vrstiev:
- vonkajšie navíjanie z netkanej pásky;
- pevnostná vrstva – sekané sklené vlákno + živica;
- stredná vrstva – sklené vlákno + piesok + polyesterová živica;
- opakovaná pevnostná vrstva;
- podložka zo sklených nití a živice;
- ochranný náter z netkaného skleného vlákna.
Vykonané výskumy preukázali vysokú abrazívnu odolnosť – po 100 000 cykloch spracovania štrkom, strata ochranného náteru predstavovala 0,34 mm.
Výrobca #4 – spoločnosť Poliek
OOO «Poliek» vyrába rôzne modifikácie rúrkových výrobkov Fpipes zo sklolaminátu. Technika výroby (kontinuálne šikmé pozdĺžne-priečne navíjanie) umožňuje vytvárať trojvrstvové rúry do priemeru 130 cm.
Polymérne kompozitné materiály sú použité pri výrobe pažníc, článkov vodných stĺpov, vodovodných potrubí a vykurovacích systémov.
Okrem rúr zo skloplastu je na trhu veľa výrobkov z iných materiálov – ocele, medi, polypropylénu, kovoplastu, polyetylénu atď. Vďaka svojej dostupnejšej cene sa aktívne používajú v rôznych oblastiach domáceho použitia – montáž vykurovacích systémov, vodovodu, kanalizácie, vetrania a pod.
S charakteristikami rúr z rôznych materiálov sa môžete oboznámiť v nasledujúcich našich článkoch:
- Metaloplastové rúry: druhy, technické charakteristiky, osobitosti montáže
- Polypropylénové rúry a tvarovky: druhy PP výrobkov na montáž potrubí a spôsoby spojov
- Plastové vetracie rúry pre digestory: druhy, ich vlastnosti, použitie
- Medené rúry a tvarovky: druhy, označovanie, osobitosti usporiadania medeného potrubia
- Oceľové rúry: druhy, sortiment, prehľad technických vlastností a montážnych nuáns
Závery a užitočné video k téme
Technológia výroby a účelnosť použitia skloplastových rúr:
Porovnanie techniky kontinuálneho a periodického navíjania vlákna:
V súkromnej bytovej výstavbe sa skloplastové rúry používajú pomerne zriedka. Hlavným dôvodom je vysoká cena v porovnaní s plastovými alternatívami. Avšak v priemyselnej oblasti sú kvality kompozitu docenené a masívne sa nahrádzajú opotrebované kovové potrubia skloplastovými.
Po prečítaní nášho článku máte ešte otázky? Pýtajte sa ich v bloku komentárov – naši experti sa pokúsia poskytnúť vyčerpávajúcu odpoveď.
Alebo chcete doplniť uvedený materiál aktuálnymi údajmi alebo príkladmi z osobnej skúsenosti? Napíšte, prosím, svoj názor pod tento článok.
 Medené rúry pre kúrenie: druhy, špecifiká označenia + vlastnosti použitia
 Rúry na polievanie na chate: porovnávací prehľad rôznych druhov rúr
 Ako skryť rúry v kúpeľni: prehľad najlepších spôsobov maskovania potrubia
 Medené vodovodné rúry: označenie sortimentu, oblasť použitia, výhody
 Metaloplastové rúry: druhy, technické charakteristiky, osobitosti montáže
 Ohrievací kábel pre kanalizačné rúry: druhy, ako vybrať a správne vykonať montáž
 Koľko stojí pripojenie plynu k rodinnému domu: cena organizácie dodávky plynu
 Najlepšie práčky so sušičkou: rebríček modelov a rady pre kupujúcich
 Čo je to farebná teplota svetla a nuansy výberu teploty žiaroviek podľa svojich potrieb
 Výmena plynovej kolóny v byte: dokumentácia výmeny + základné normy a požiadavky
Svojho času som si nesprávne vybral skloplastové rúry na vodovod a samozrejme mi spôsobili veľa problémov. Sťažovali sa na častice neviem čoho vo vode, ale neustále tiekli.