Medené rúry pre kúrenie: druhy, špecifiká označenia + vlastnosti použitia

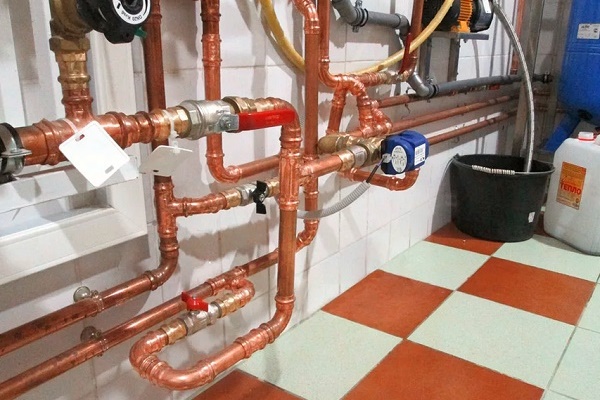
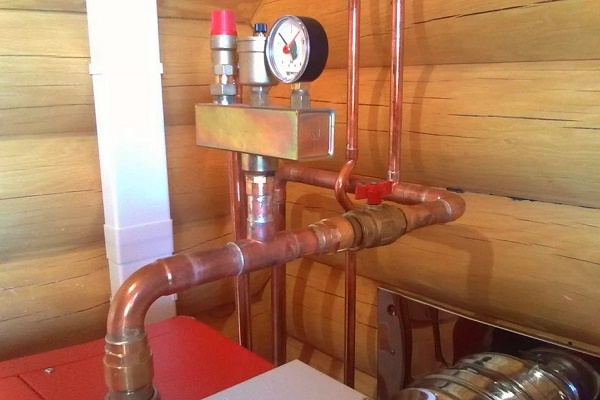
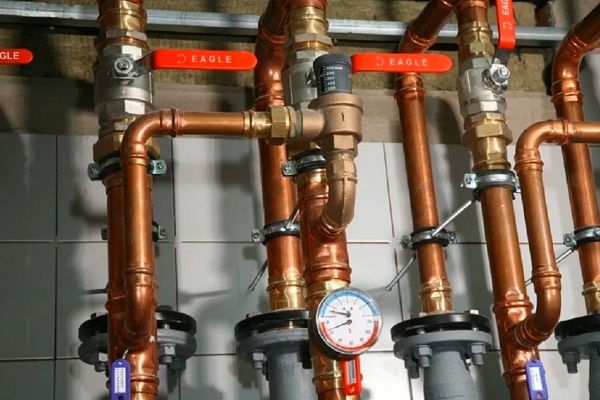
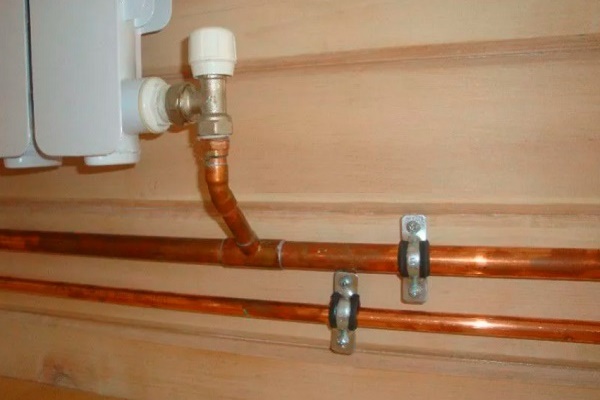
Pri montáži vykurovacích okruhov sa medené rúry nepoužívajú príliš často. Ich cena príliš neláka majiteľov rodinných domov a vlastníkov bytov. Ak je však montáž vykonaná správne, vysoká cena medeného potrubia sa vráti v mnohých rokoch prevádzky bez nákladov na opravu.
Porozprávame o tom, ako správne vybrať medené rúry na vykurovanie. V nami predloženom článku sú uvedené špecifiká označovania, opísané spôsoby spájania komponentov. Samostatní majitelia u nás nájdu návody na montáž vykurovacích systémov.
Obsah článku:
Typy medených rúr
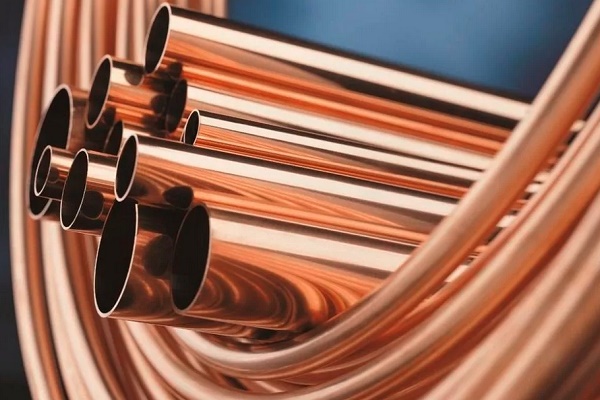
Existujú dve veľké skupiny medených rúr: hrubostenné a tenkostenné. Rúry v prvej skupine majú zvýšené pevnostné charakteristiky. Vyrábajú sa bezšvíkovým a zváraným spôsobom.
Rúry druhej skupiny našli uplatnenie v lodnom a automobilovom priemysle, letectve, teda tam, kde komunikačné systémy musia mať malú hmotnosť a veľkú pevnosť. Prierez medených rúr môže byť okrúhly, obdĺžnikový aj štvorcový. Vo vykurovacích systémoch sa profilové rúry spravidla nepoužívajú.
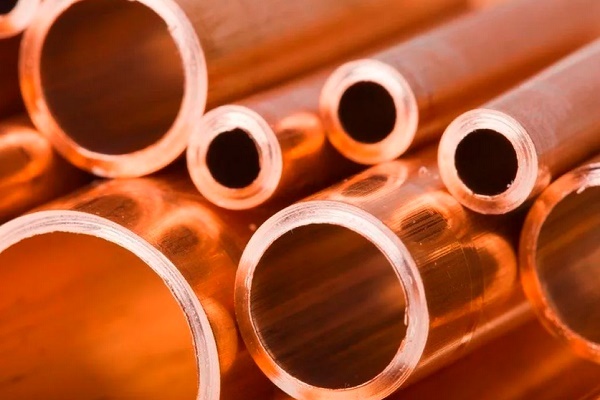
Pri hrubostenných rúrach je prierez kruhový, hrúbka steny sa pohybuje v rozsahu 0,8 – 10 mm. Pri ich výrobe sa používajú rôzne značky medi: M1, Mr3, Mr1 a iné. Číselný index tu označuje stupeň čistoty zliatiny. Na charakteristikách samotnej rúry sa to nijako neodráža. Tenkostenné rúry majú hrúbku steny od 0,15 do 0,7 mm.
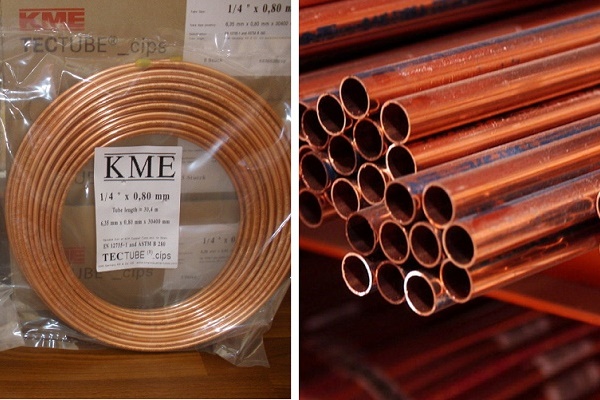
GOST umožňuje meranie medených rúr v metrickej sústave aj v palcoch. V označení prvých sa uvádza vonkajší priemer, a druhých — vnútorný. Označovanie rúr používaných pri montáži systémov kúrenia sa vykonáva v palcoch.
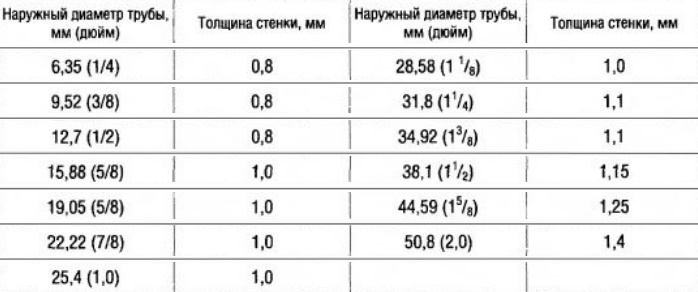
Na výrobu vnútorných výmenníkov tepla sa používajú medené rúry s priemerom do 10 mm. Takýto priemer v kombinácii s vysoko účinným prenosom energie zaručuje maximálny prínos z fungovania tohto zariadenia.
Rúry 3/8 palca a viac sa používajú v samotných vykurovacích systémoch. Zabezpečujú efektívne vykurovanie s malými nákladmi na energiu.
Špecifiká dešifrovania označovania
Normatívnym dokumentom, ktorý určuje normy medených rúr používaných na vykurovanie, je GOST 617-2006. V ňom sú uvedené požiadavky na druh medi, rozsah prierezov, hrúbku steny.
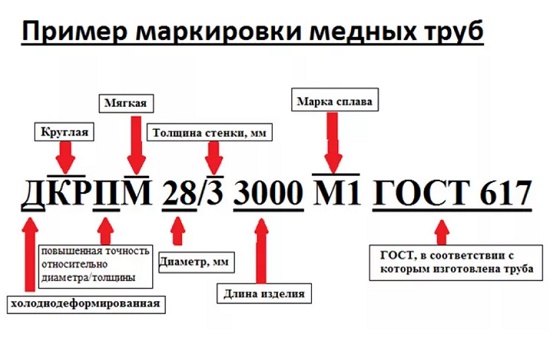
Medené výrobky majú svoje označenie, po rozlúštení ktorého sa možno dozvedieť charakteristiky rúry:
- Spôsob výroby. Označuje sa písmenami D a G. Prvé označuje, že rúra je ťahaná a za studena deformovaná. Vyrábajú sa v dĺžke od 1,5 do 6 m. Druhé — výrobok je vyrobený lisovaním. Podľa normatívnych požiadaviek sa vyrábajú v dĺžke od 1 do 6 m.
- Geometria prierezu rúry. KR — prierez v tvare kruhu.
- Presnosť výroby. Písmená N a P. N — normálna, P — zvýšená.
- Stav. M, P, T, L, R, Č. Tieto indexy označujú rúru mäkkú, polotvrdú, tvrdú, mäkkú so zvýšenou tvárnosťou, polotvrdú so zvýšenou pevnosťou, tvrdú so zvýšenou pevnosťou.
- Dĺžka. ND — index hovorí o tom, že rúra je nemerná, MD — označuje rúru mernú, KD — násobnú mernú, BT — v zvitkoch.
- Osobitné podmienky. U — dĺžka rúry v zvitkoch je zvýšená, B — rúra má zvýšenú presnosť vzhľadom na dĺžku, K — rúra má zvýšenú presnosť podľa krivosti.
Pre názornosť príklad: predpokladajme, že na rúre je označenie v tvare DKRNM 32 x 3 x 3000 M2 B.
Dekódovať ju možno takto: rúra chladnedeformovaná s kruhovým tvarom prierezu normálnej presnosti, vyrobená z mäkkej medi, s vonkajším prierezom 32 mm a hrúbkou steny 3 mm. Predstavuje odmeraný kus dĺžky 3000 mm, vyrobený z medi značky M2.
V procese výroby môžu byť medené rúry podrobené tepelnému spracovaniu a potom sa nazývajú žíhané. Keď sa tento krok vylúči z technologického procesu, na výstupe sa získajú nežíhané rúry.
Všetky tri druhy medených rúr sú vhodné na zariadenie súkromných domov, pretože tlak v okruhoch kúrenia v nich nikdy neprekračuje hodnoty uvedené aj pre mäkké druhy.
Označenie vyzerá nasledovne:
V prvom prípade výrobky získavajú tvárnosť, ale strácajú odolnosť voči deformáciám. Rúry vyrobené bez žíhania majú zvýšené pevnostné charakteristiky, ale ohnúť ich je prakticky nemožné.
Výhody medených potrubí
Všetky prednosti medených rúr vyplývajú z jedinečných vlastností tohto materiálu, ktorého výrobky:
- Sú neškodné a majú baktericídne vlastnosti.
- Dlho nestarnú a nestrácajú svoje prevádzkové vlastnosti.
- Sú odolné voči korózii a ultrafialovému žiareniu. Pracujú v širokom teplotnom rozsahu – od -200 do +350 °C.
- Sú necitlivé na účinok chlóru, ktorý sa nachádza vo vode z vodovodu.
- Majú vysokú tepelnú vodivosť, čo zvyšuje účinnosť systému kúrenia.
- Na povrchu medených rúr s malým koeficientom drsnosti sa nevytvára povlak.
- Sú odolné voči zamrznutiu. Potrubie sa nezničí a nestráca svoje pôvodné vlastnosti, aj keď je vystavené zamrznutiu až štyrikrát.
- Sú schopné zachovať pevnostné vlastnosti pri pôsobení tlaku dosahujúceho 200 – 400 atmosfér.
- Odolné voči vibráciám.
- Majú široký sortimentný rad.
- Sú 100 % recyklovateľné.
Od výberu v prospech medených rúr na vykurovanie mnohých často odrádza nielen vysoká cena samotného potrubia, ale aj spotrebného materiálu.
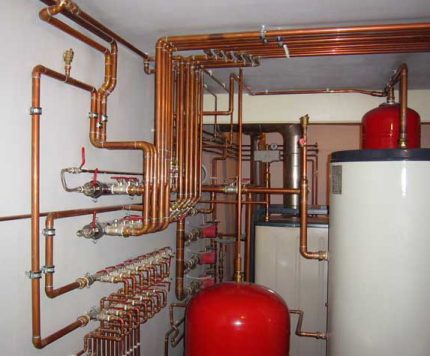
Medené rúry majú nízku hmotnosť, dajú sa rezať, ohýbať a spájkovať. Najžiadanejší spôsob spojenia medeného potrubia je spájkovanie pri vysokých teplotách s použitím strieborno-bronzovej spájky. Rýchlejšiu montáž realizujú pomocou tvaroviek.
Osobitosti výberu pre vykurovanie
Meď má svoje individuálne vlastnosti, ktoré ukladajú prevádzkové aj technické obmedzenia na ich používanie. Tieto momenty je potrebné zohľadniť pri montáži vykurovacieho systému.
Hoci rúry z medi sú známe svojou pevnosťou, pokojne znášajú tlakové skoky, teplotné výkyvy, opakované zamrznutie, ale zle odolávajú mechanickým vplyvom. Preto pri kladení potrubia treba zabezpečiť ochranu proti nárazom.
Také teplonosné médium ako voda obsahuje piesok, iné suspendované častice. Výsledkom ich pôsobenia na mäkkú meď je erózia. Aby sa tomuto javu predišlo, do systému je potrebné zaradiť vodné filtre.
Na prevádzkovú životnosť rúr vplýva aj tvrdosť vody. Hodnota tohto ukazovateľa v miligramoch nižšia ako 1,42 a vyššia ako 3,1 výrazne znižuje ich dlhovekosť. Vysvetľuje sa to tým, že chlór rozpustený vo vode reaguje s oxidovou vrstvou prítomnou na stenách rúry. Výsledkom je pevné ochranné pancierovanie.
Pri nesúlade ukazovateľov tvrdosti vody s normami sa táto ochranná vrstva začne rozpadávať, potom vďaka prítomnosti chlóru dochádza k jej regenerácii. Ak sa tento proces mnohonásobne opakuje, zdroje medi sa vyčerpajú.
Pri spájaní potrubia metódou spájkovania treba vylúčiť prehriatie, ktoré negatívne ovplyvňuje pevnosť. Tavidlo, ktoré zostane po spájkovaní, je potrebné odstrániť, pretože môže spôsobiť koróziu.
Ak je potrebné ohnúť medenú rúru, treba na to použiť špeciálny nástroj. Neúspešne ohnutú rúru možno raz opraviť, potom už zostáva len odstrániť zdeformovanú časť.
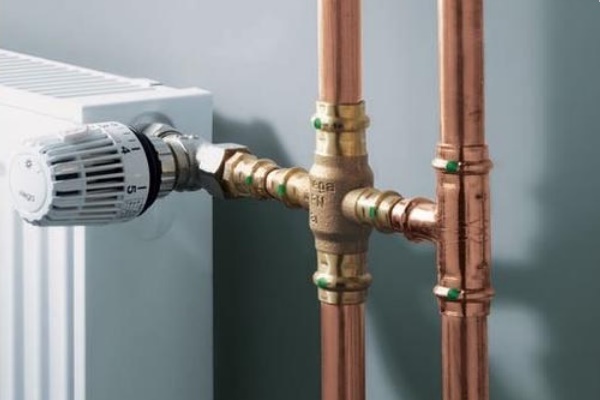
Ideálny variant je montáž vykurovacieho systému z rovnakých rúr. Ak to z nejakých dôvodov nie je možné, treba použiť prechodové tvarovky – mosadzné alebo bronzové. Prechodníky z iných materiálov nemôžu zabezpečiť elektrochemickú kompatibilitu.
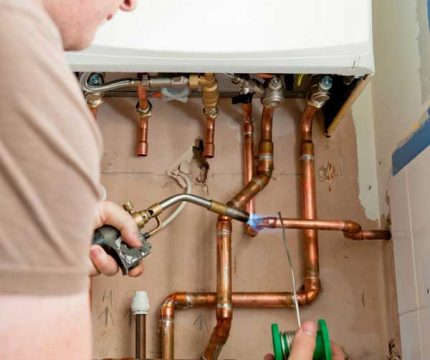
Aby rúry z iných materiálov nekorodovali pod vplyvom medi, je potrebná určitá postupnosť spájania takéhoto kombinovaného potrubia vzhľadom na vektor pohybu vodného toku. Medené rúry je potrebné montovať po prvkoch vyrobených z iných kovov.
Ak je naplánované inštalovanie vykurovacieho systému s uložením rúr vo vnútri steny, je potrebné použiť medené rúry v plastovom obale. Ten bude plniť nielen úlohu tepelnej izolácie, ale aj ochráni kov pred zničením. Škodlivý vplyv na medené rúry majú aj bludné prúdy.
Spájanie medených rúr
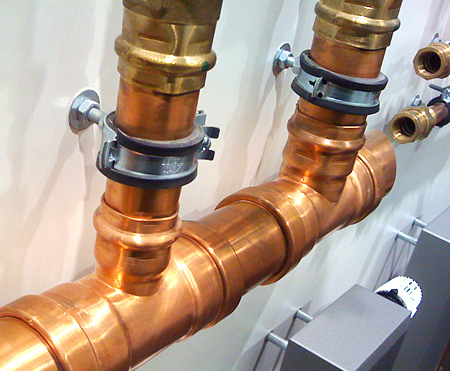
Spojenie medených rúr sa realizuje rôznymi metódami. Najpopulárnejšie sú 2 prístupy k tejto otázke: spájkovanie a montáž s použitím kompresných alebo lisovacích tvaroviek. V podstate sa vykonávajú nerozoberateľné a podmienečne rozoberateľné spoje.
V takomto potrubí nie sú prakticky žiadne ďalšie diely, okrem prvkov, pomocou ktorých sa k potrubiu pripájajú prístroje. Na montáž systému touto metódou sú potrebné špeciálne pomôcky. Bez príslušnej kvalifikácie je spojenie zváraním alebo spájkovaním náročné.
Použitie tvaroviek uľahčuje montáž, vyžaduje menej úsilia a skracuje čas montáže potrubia. Spojenie tohto typu môže byť rozoberateľné a nerozoberateľné.
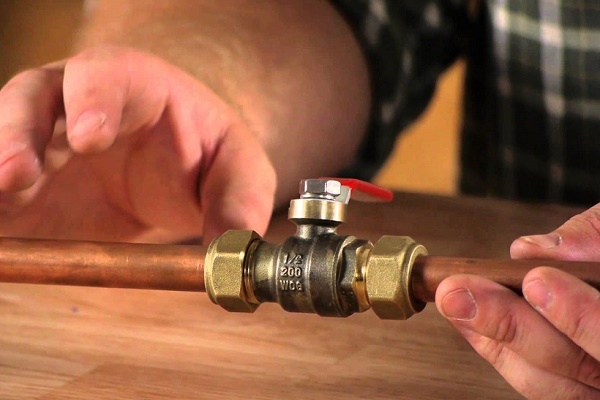
Rozoberateľné spojenie sa dosahuje použitím samosvorných, závitových a kompresných tvaroviek. Táto metóda komplikuje konštrukciu, spoje je potrebné pravidelne kontrolovať, ale montáž dokáže vykonať aj človek bez skúseností.
Nerozoberateľné lisované spoje
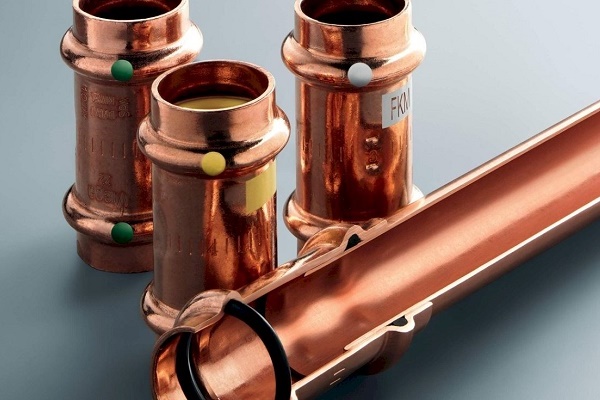
Aby bolo možné spojiť medené rúry, výrobcovia vyrábajú špeciálne tvarovky, ktoré sa líšia účelom, spôsobmi montáže a materiálom, z ktorého sú vyrobené.
Na základe účelu existujú nasledujúce tvarovky:
- Kolená, ktoré sú potrebné na spojenie rúr rôznych prierezov pri uhlových spojoch.
- Krížové kusy, ktoré sa tiež nazývajú trojcestné tvarovky, sa používajú pri montáži odbočiek od hlavného potrubia.
- Spojky používané na priamych trasách na spájanie medených rúr rôznych priemerov.
- Upínacie vsuvky, ktoré sa používajú pri montáži automatizácie v systéme kúrenia.
Pre medené rúry sa najčastejšie vyberajú lisovacie fitinky z medi, mosadze, bronzu. Niekedy sa mosadzné fitinky spracúvajú niklom, aby získali dodatočnú pevnosť.
Mosadzné prvky na spájanie medených rúr sú lacnejšie ako medené a pevnosťou nezaostávajú za nehrdzavejúcou oceľou. Všetky fitinky, nezávisle od výrobcu, majú rozmery regulované medzinárodnými normami a sú vzájomne zameniteľné.
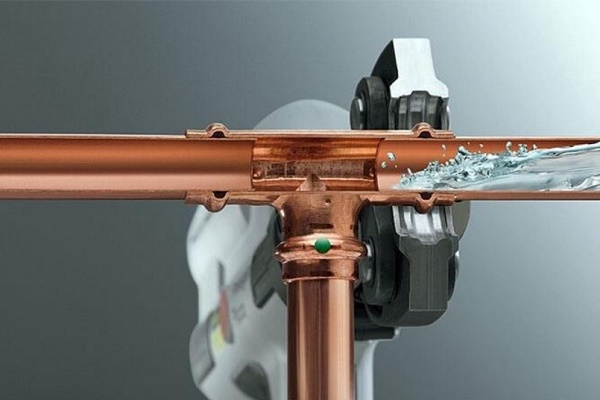
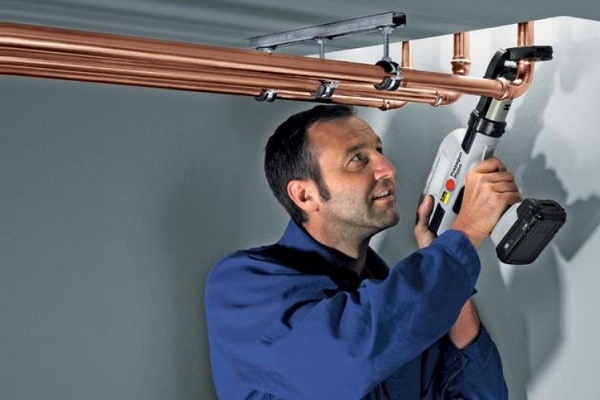
Nerozoberateľné – je to spojenie metódou lisovania. Keďže meď je veľmi plastická, montáž sa vykonáva pomocou lisovacích fitiniek a lisovacích objímok. Z hľadiska tesnosti a pevnosti možno takéto spojenie prirovnať k spájkovaniu a je pevnejšie ako kompresné.
Vizuálne sú lisovacie fitinky podobné spojkám na kapilárne spájkovanie. Rozdiel je v prítomnosti tesniaceho krúžku z vysokokvalitného polyméru.
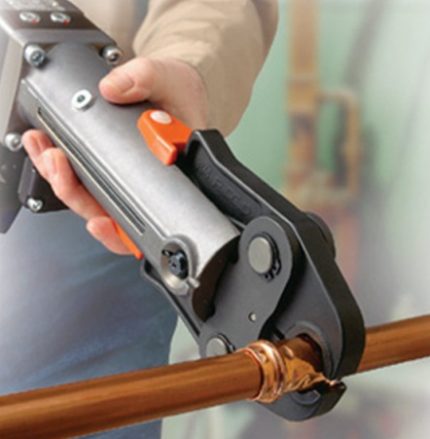
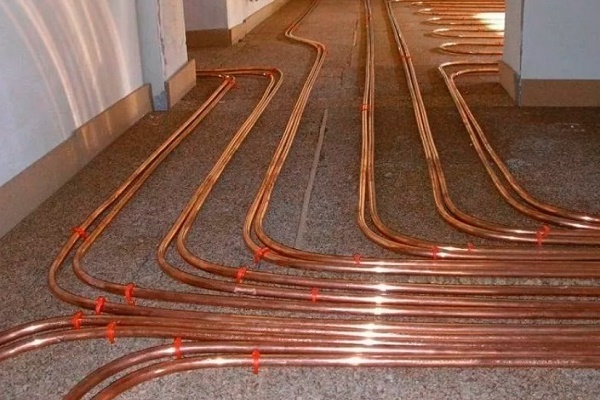
Pri montáži vykurovacieho systému s použitím medených rúr malého a stredného priemeru sa väčšinou používa nízkoteplotné spájkovanie. Zváranie sa používa pri rúrach veľkého prierezu. Metóda lisovania je žiadaná pri zriaďovaní podlahového kúrenia.
Kompresné rozoberateľné spoje
Na montáž kompresných fitiniek nie je potrebné špeciálne vybavenie ani použitie otvoreného ohňa. Všetko, čo je potrebné, sú maticové kľúče, kalibračná opravka, rezačka. Na vykonanie takýchto spojení sú potrebné upínacie alebo lisovacie fitinky.
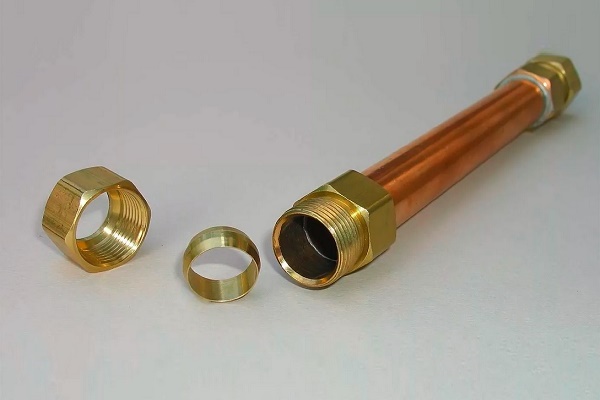
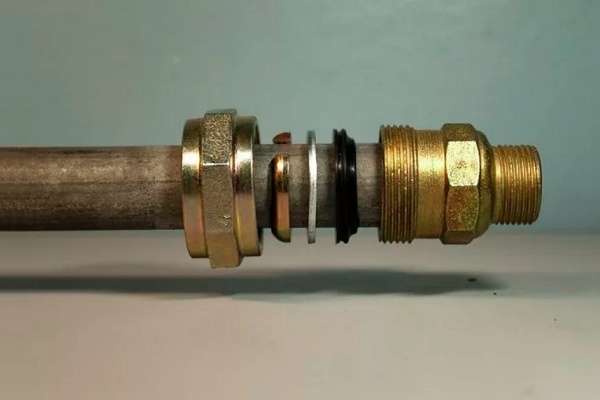
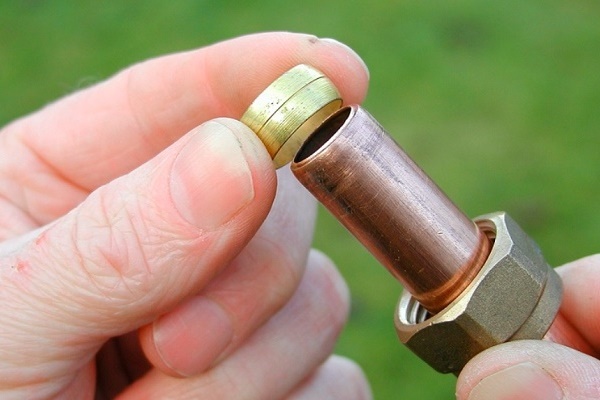
Existujú 2 typy kompresných fitiniek – jednými, s indexom A, sa spájajú tvrdé a polotvrdé rúry, druhými, označenými indexom B, sa vykonáva spojenie mäkkých a polotvrdých rúr. Súčasťou fitinku je telo, lisovacia matica, lisovací medený krúžok, ktorý sa pri tlaku naň sploští.
Týmto spôsobom sa spojenie stáva tesným a odolným voči vibračnej únave. Spojenie sa vykonáva podľa rovnakej schémy ako pri montáži lisovacích fitiniek.
Spájané konce segmentov medených rúr sa očistia, pomocou kalibra sa skontroluje geometria prierezu, nasadí sa lisovací krúžok, konce rúry sa zasunú do fitinku až na doraz. Matica sa najprv dotiahne rukou, a keď sa rúra stane nehybnou voči spojke, vezme sa nástroj a vykoná sa dotiahnutie.
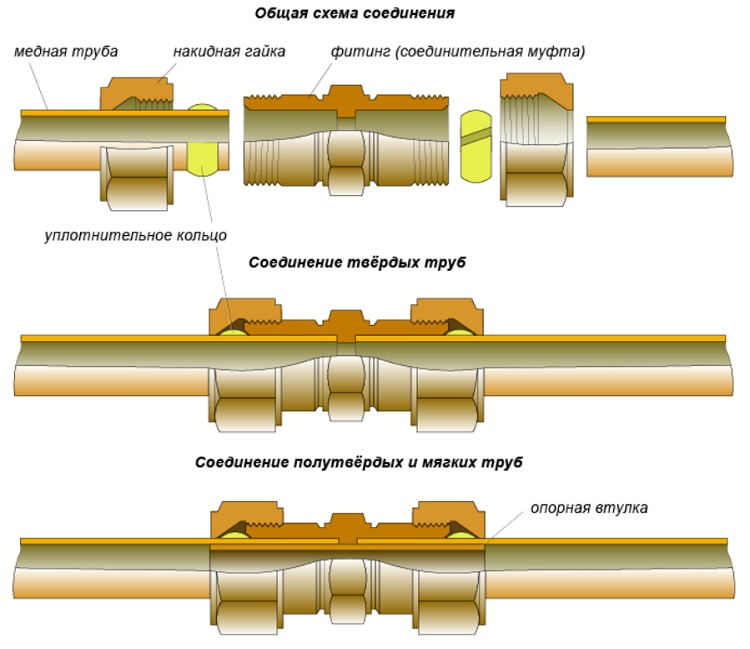
Na pevnosť spojenia medených rúr pomocou tvaroviek oslabujúco pôsobí teplotná nestabilita a tlakové skoky. Po určitom čase dochádza k opotrebovaniu tesnení. Aby ste mohli vykonávať dohľad nad týmto slabým článkom systému, umiestnite spoje tak, aby ste k nim mali ľahký prístup.
Na medené rúry nie je možné nanášať závit. Na ich spojenie so závitovými časťami sa vyrábajú špeciálne adaptéry. Ich konštrukcia zahŕňa prítomnosť hrdla, ktoré spája tvarovku s rúrou lisovaním alebo spájkovaním a závitom na opačnej strane.
Núdzové situácie vo vykurovacom systéme zostavenom z medených rúr sú extrémne zriedkavé, ale ak k nim dôjde, rúry rovnakého priemeru sa dočasne spoja sťahovacími spojkami. Treba vedieť, že všetky typy spojení neznižujú pevnostné charakteristiky vykurovacieho systému.
Tvarovky zvyšujú hrúbku stien rúr a v mieste zvaru sa spojenie časom stáva pevnejším, dokonca presahujúcim pevnosť samotného potrubia.
Medené fitinky na spájkovanie
Takéto tvarovky sa nazývajú kapilárne. Spojenie s ich pomocou vyžaduje prítomnosť spájky. Kľúčovým momentom je správny výber tvarovky pre medenú rúru. Jej vnútorný prierez musí byť o 0,1 – 0,15 mm väčší ako vonkajší priemer rúry.
Technológia je jednoduchá:
- odrežú potrebný diel rúry;
- chránia;
- odstránia pomocou skosovača skosenie – zvonka aj zvnútra;
- očistia rúru, ako aj vnútornú časť tvarovky ešte raz, až kým nezíska matný lesk;
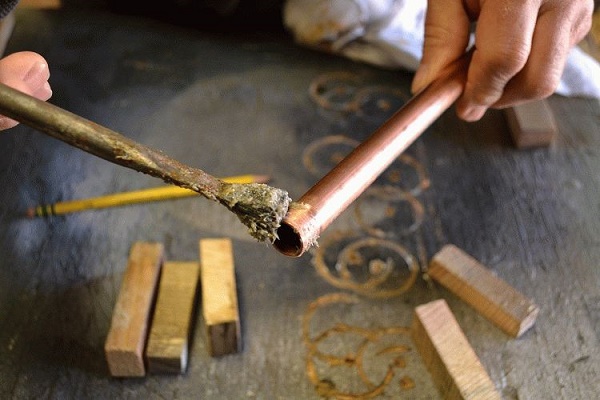
- natierajú koniec rúry určený na vloženie do tvarovky a samotnú tvarovku zvnútra špeciálnou pastou;
- vložia rúru do spojovacieho prvku, otočia;
- utrú vytečenú pastu, inak by mohla reagovať s kovom;
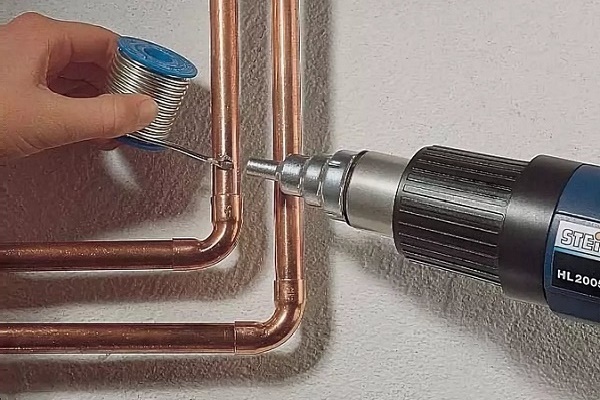
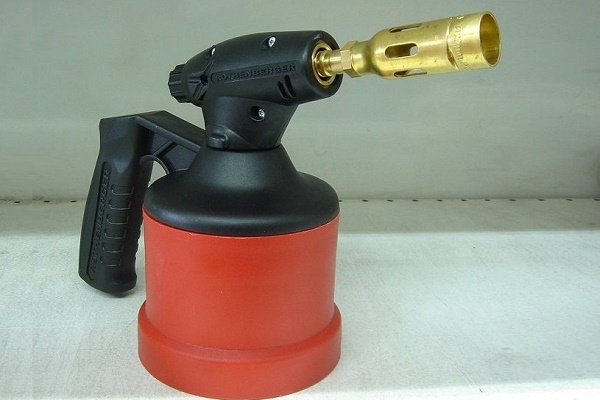
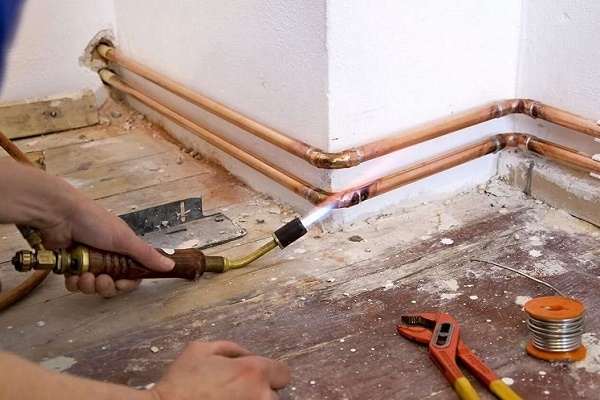
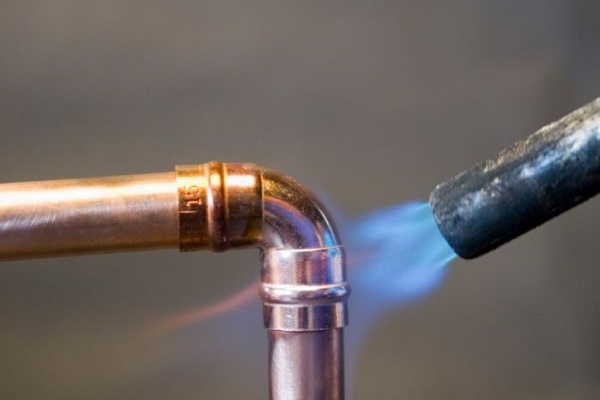
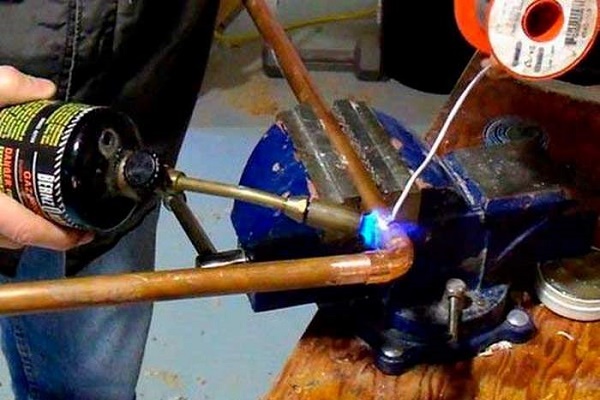
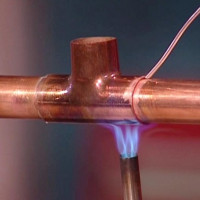
- zohrejú spoj pomocou plynovej horáka alebo stavebného fénu;
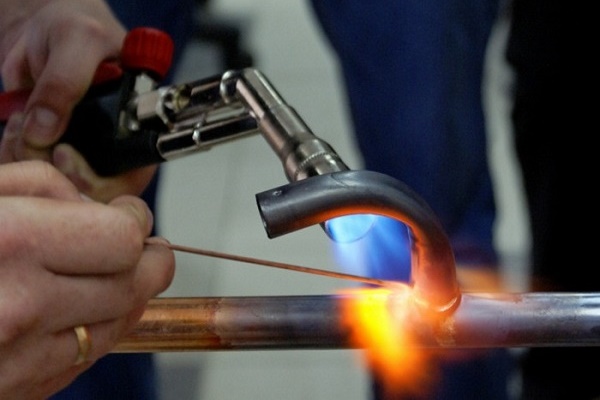
- prisunú spájku k medzere po tom, ako sa tavidlo začne topiť a svetlieť;
- ukončia proces, keď spájka pretečie po celej ploche a rovnomerne vyplní medzeru.
Aby ste nespotrebovali zbytočne veľa spájky, môžete ňou rúru omotať ešte pred spájkovaním a prebytok odrezať. Po dokončení spájkovania medených rúr nechajte spoj vychladnúť pri izbovej teplote.
Po montáži celého vykurovacieho systému sa vykoná jeho prepláchnutie horúcou vodou. Tento postup pomôže vyplaviť z rúr zvyšky pasty. Z vonkajšej strany potrubia sa skontrolujú spojovacie miesta. Ak niekde zostalo tavidlo alebo spájka, odstráni sa pomocou vlhkej utierky.
S orientačnými bodmi výberu medených rúr na stavbu vodovodu vás oboznámi nasledujúci článok, venovaný ich technickým vlastnostiam a špecifikám označovania.
Závery a užitočné video k téme
Video #1. O výhodách a nevýhodách medených rúr:
Video #2. Nácvik práce s medenými rúrami:
Ak porovnáme medené rúry s polymérovými a oceľovými, prvé sa vyznačujú vyššou kvalitou a spoľahlivosťou. Napriek vyššej cene si nachádzajú svojich spotrebiteľov a ich popularita rastie.
Hlavné je správne vybrať spotrebný materiál, a v prípade montáže vlastnými rukami bude vykurovací systém z medených rúr výrazne lacnejší.
Chcete porozprávať o tom, ako ste kupovali medené rúry na stavbu vykurovacieho okruhu? Poznáte technologické nuansy montáže medených potrubí, ktoré nie sú v článku uvedené? Napíšte, prosím, komentáre do bloku nižšie, uverejňujte fotografie k téme článku, pýtajte sa otázky.
 Medené vodovodné rúry: označenie sortimentu, oblasť použitia, výhody
 Metaloplastové rúry: druhy, technické charakteristiky, osobitosti montáže
 Zariadenie na rezanie rúr: druhy nástrojov a vlastnosti ich použitia
 Ako vybrať skloplastové rúry: špecifiká výroby a prehľad popredných výrobcov
 Polypropylénové rúry a tvarovky: druhy PP výrobkov na montáž potrubí a spôsoby spojov
 Spájka na spájkovanie medi: druhy spájok a ich charakteristiky + rady pri výbere
 Koľko stojí pripojenie plynu k rodinnému domu: cena organizácie dodávky plynu
 Najlepšie práčky so sušičkou: rebríček modelov a rady pre kupujúcich
 Čo je to farebná teplota svetla a nuansy výberu teploty žiaroviek podľa svojich potrieb
 Výmena plynovej kolóny v byte: dokumentácia výmeny + základné normy a požiadavky