Spájka na spájkovanie medi: druhy spájok a ich charakteristiky + rady pri výbere

Medené rúry sú súčasti pre globálne alebo lokálne komunikačné systémy, ktoré prepravujú plyn, vodu, produkty spracovania ropy, chladiace kvapaliny a ďalšie dôležité zdroje. Na spájanie jednotlivých fragmentov do jednej siete sa používa spájka na spájkovanie medi. Vyberá sa podľa podmienok, v ktorých systém funguje.
Správne vytvorené spojenie zabezpečuje tesnosť celého komplexu a zabraňuje úniku privádzanej látky do okolitého prostredia. Nesprávne spojenie môže v budúcnosti spôsobiť množstvo problémov.
Pokúsme sa zorientovať v druhoch spájky a v tom, ktorej z nich dať prednosť v konkrétnej situácii.
Obsah článku:
Čo je to spájka?
Spájka je čistý kov alebo termoplastická zliatina z viacerých komponentov. Je určená na spájanie medených častí do jednej celistvej siete.
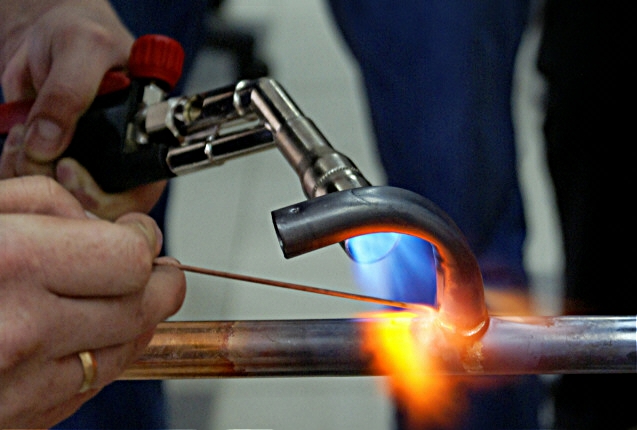
Technológia spájania dvoch fragmentov vykonaná týmto princípom sa nazýva spájkovanie.
Medzi hlavné výhody metódy patrí:
- spojenie bez deformácie;
- zachovanie pôvodného tvaru spracovávaných súčiastok;
- absencia akéhokoľvek vnútorného napätia;
- vynikajúca pevnosť a vysoká úroveň tesnosti vytvoreného spoja;
- odolnosť spojenej oblasti voči rôznym teplotným režimom, vrátane intenzívneho zahrievania;
- jednoduché oddelenie spojovacích častí v prípade potreby zmeniť formát systému.
Spájkovanie sa vykonáva špeciálnym zariadením – spájkovačkou, plynovým horákom alebo spájkovacou lampou. Bezprostredne pred prácou sa oblasť dôkladne očistí od povrchových defektov a technických olejov, a až potom sa začne s prácou.
Proces spájania rúrkových fragmentov prebieha ľahko a rýchlo, ale vyžaduje povinné dodržiavanie základných bezpečnostných pravidiel. Aby sa predišlo problémom a úrazom, na ruky je potrebné nasadiť hrubé pracovné rukavice, tvár a oči chrániť špeciálnymi okuliarmi alebo maskou a odev chrániť hrubou zástorou. To ochráni majstra pred možnými nehodami.
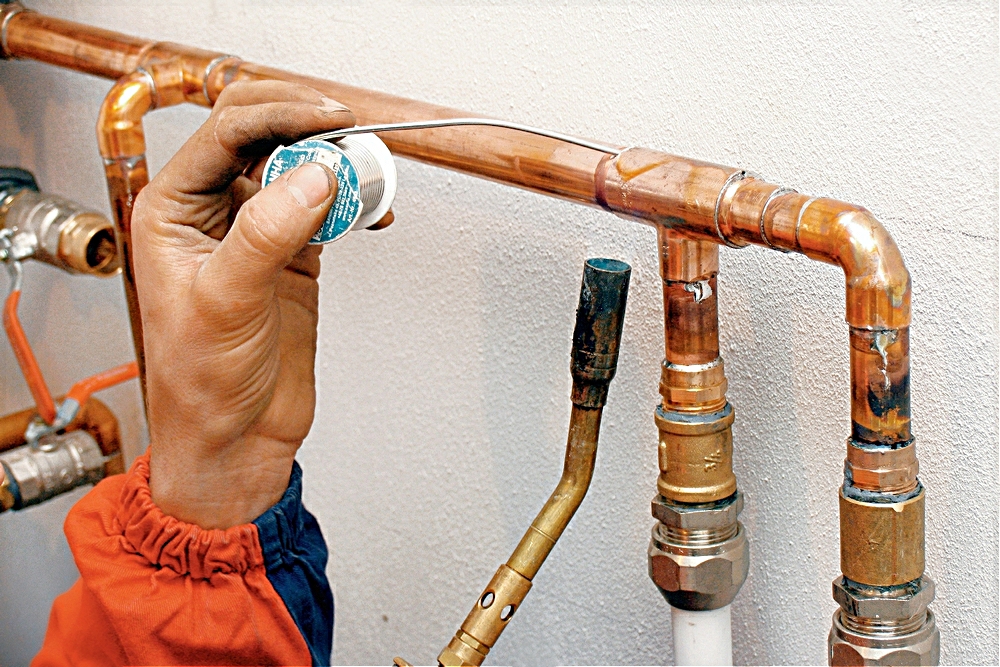
Klasifikácia spájok na medené rúry
Spájky na kvalitné a spoľahlivé spájkovanie medených rúr sa vyrábajú z rôznych komponentov. Výrobky sa od seba líšia tvarom a chemickým zložením.
Typ a parametre spojovacích prvkov sú určené oblasťou následnej prevádzky rúrkovej systéme z medených dielov.
Rozdiely podľa teploty topenia
Podľa úrovne teplotného spracovania sa spájky delia na tri typy:
- nízkoteplotné;
- strednoteplotné;
- vysokoteplotné.
Nízkoteplotné varianty sa topia v rozmedzí od 150 do 450 °C. Nemenia pôvodné fyzikálne parametre dielov. V mieste spoja vytvárajú úhľadný, ale nie príliš pevný šev. Sú určené na použitie vo vykurovacích a vodovodných sieťach, ktoré nie sú vystavené veľkému zaťaženiu.
Zabezpečujú tesnosť a celistvosť rúr s priemerom do 10 cm, inštalovaných v rozvodných systémoch, ktoré dopravujú teplonosné médium s teplotou do 130 °C.
Strednoteplotné a vysokoteplotné materiály mäknú pri hodnotách v rozmedzí od 450 do 1100/1850 °C. Zaručujú maximálne pevné, odolné spojenie, ktoré nie je citlivé na vonkajšie vplyvy.
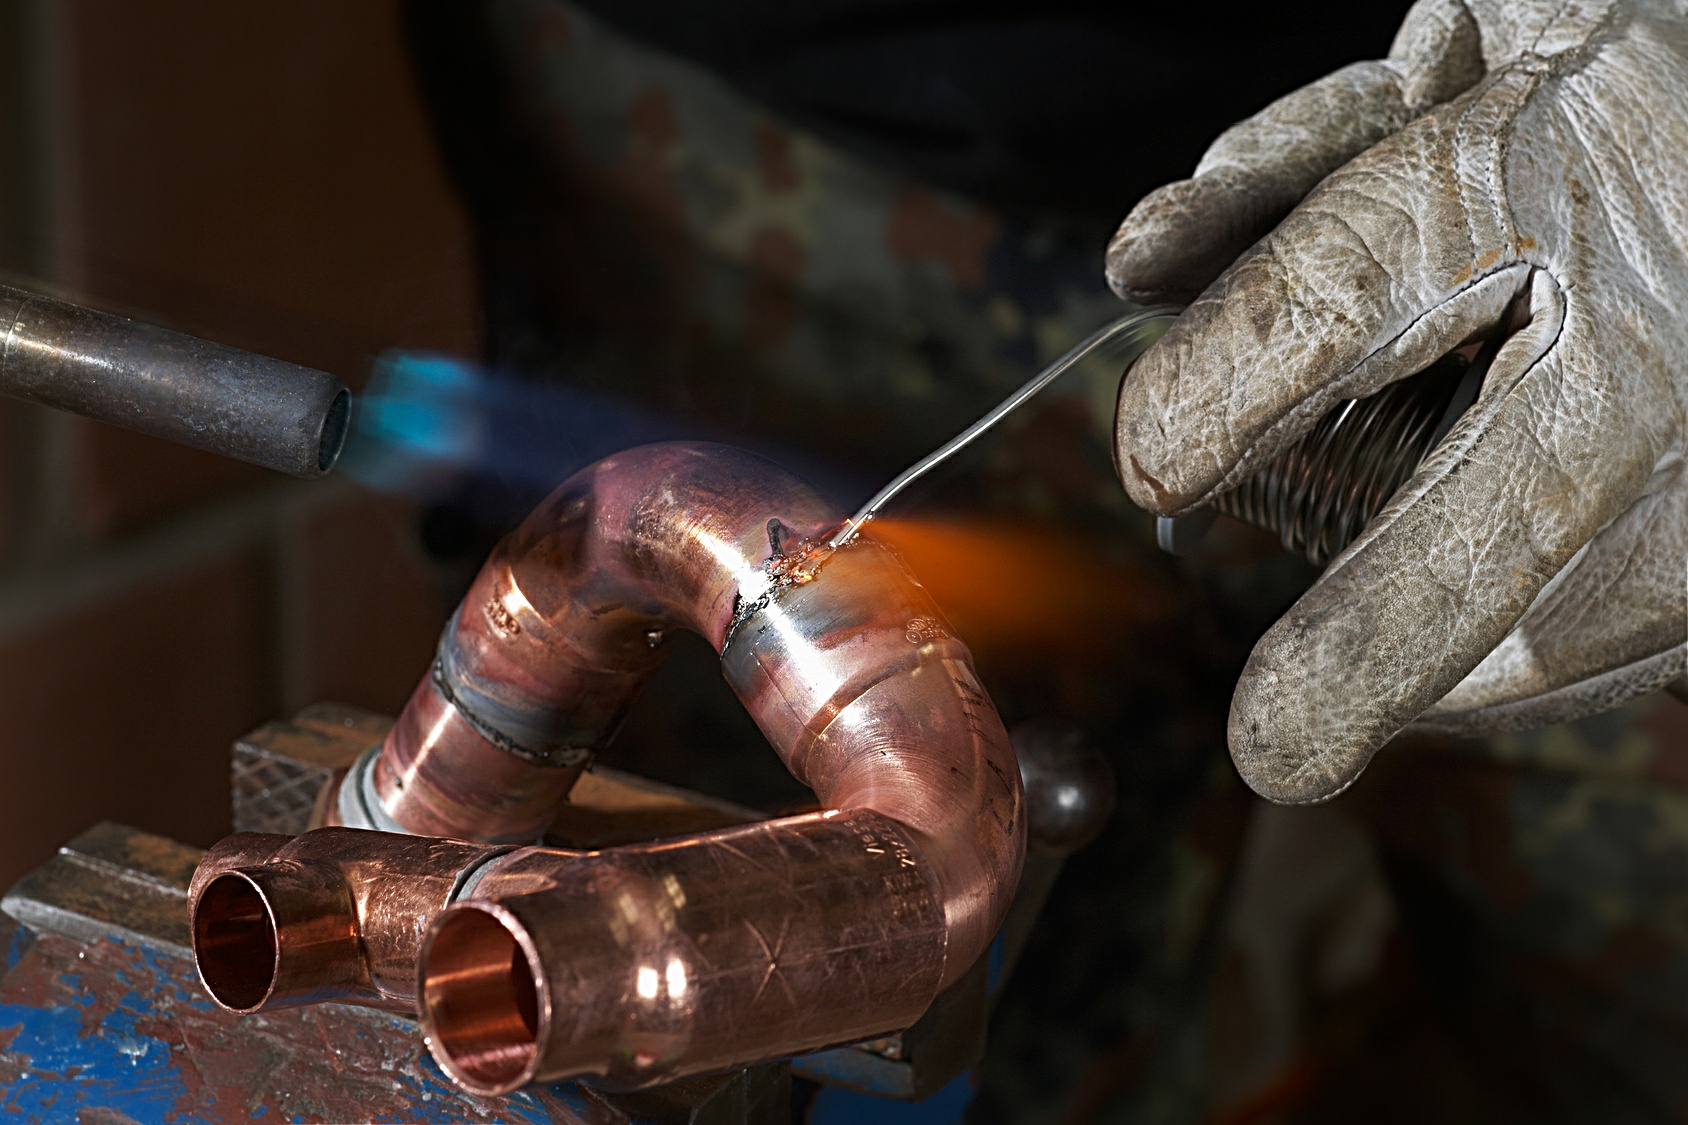
Oblasť spojená strednoteplotnou alebo vysokoteplotnou spájkou vykazuje odolnosť voči mechanickému poškodeniu a pokojne znáša aktívne tepelné zaťaženie.
Rozdelenie podľa chemického zloženia
Podľa chemického zloženia sa moderné, praktické spájky rozdeľujú na mäkké ľahkotaviteľné a tvrdé ťažkotaviteľné.
Do prvej kategórie patria nasledujúce položky:
- olovené – obsahujú len olovo v čistom stave a tavia sa pri teplote od 180 do 230 °C;
- cínové – pozostávajú z cínu a tavia sa pri 220 °C, vytvárajú pevný a plastický šev;
- olovo-cínové – môžu obsahovať od 15 do 90% cínu. Teplota tavenia takýchto prvkov je 183-280 °C;
- cínovo-medené – na 97 % pozostávajú z vysokokvalitného cínu a na 3 % z medi. Patria k najobľúbenejším a predávajú sa za rozumnú cenu. Vytvárajú pevné spojenie s dobrou odolnosťou voči korózii;
- medené so striebrom – na 95 % pozostávajú z medi a na 5 % zo striebra. Vyznačujú sa vysokými pevnostnými vlastnosťami a zabezpečujú spoľahlivé spojenie medzi fragmentmi.
Používajú sa mäkké ľahkotaviteľné komponenty na spojenie do jednotného komplexu rúr s priemerom od 6 do 108 mm. V oblasti spoja vytvárajú úhľadný šev so šírkou od 7 do 50 mm.
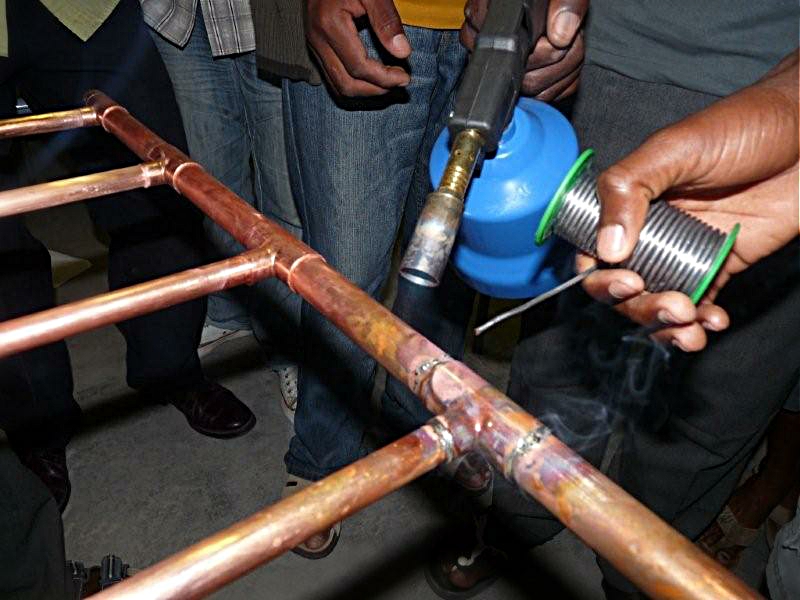
Olovo je považované za škodlivý pre ľudské zdravie prvok. Používanie spájok obsahujúcich olovo je kategoricky zakázané v sieťach dodávajúcich vodu do bytových alebo súkromných domov, do podnikov alebo verejných inštitúcií. Na iné typy komunikácií sa tento zákaz nevzťahuje.
Pre vysokoteplotné spracovanie sú vhodné tvrdé ťažkotaviteľné materiály:
- meď v kombinácii so striebrom a zinkom – obsahuje 30 % medi, 44 % striebra a 26 % zinku. Oblasť spoja sa vyznačuje dobrou pevnosťou, zachováva si pružnosť, účinne odoláva korózii a vykazuje zvýšenú tepelnú vodivosť;
- meď s fosforom – zliatina z 94 % medi a 6 % fosforu. Počas spájkovania nevyžaduje použitie tavidla. Vytvára pevné a spoľahlivé spojenie, ale čiastočne stráca pružnosť pri nízkych teplotách okolitého prostredia;
- striebro – počas spájkovania vyžaduje povinné použitie tavidla. Vytvára pevný, spoľahlivý šev s dobrou pružnosťou a vysokou odolnosťou voči korózii. Stojí výrazne viac ako analógy z jednoduchých kovov a nemá široké rozšírenie. Používa sa tam, kde je ekonomická výhodnosť a kladú sa zvýšené požiadavky na kvalitu rúrového spoja.
Pomocou ťažkotaviteľných spájok sa montujú komplexy z rúr s priemerom od 12 do 159 mm, vrátane plynových komunikačných sietí, vykurovacích trás a vodovodných magistrál s priemerom od 28 mm.
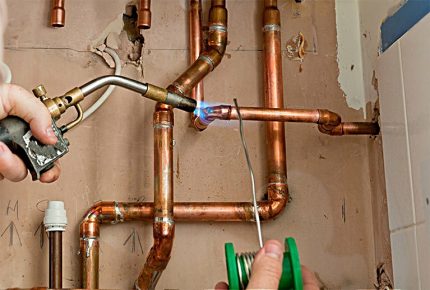
Použitie klasických meď-fosforových alebo akýchkoľvek iných prvkov je povolené pri vytváraní spojov na presah. Takýto variant spojenia zabezpečuje maximálnu pevnosť konštrukcie a predlžuje dobu prevádzky potrubia.
Mäkké spájky sa pre pohodlie používania zvyčajne vyrábajú vo forme cievok. Pevné prvky sa dodávajú vo forme drôtov rôznej dĺžky.
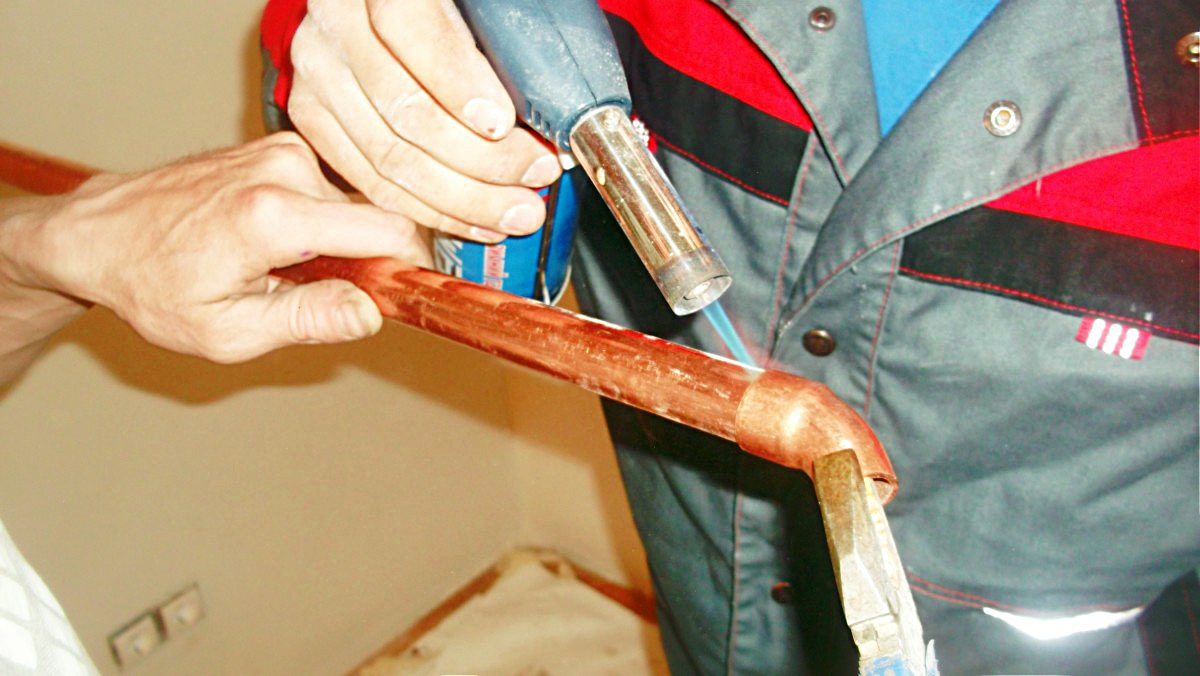
Tavidlo – vlastnosti a účel
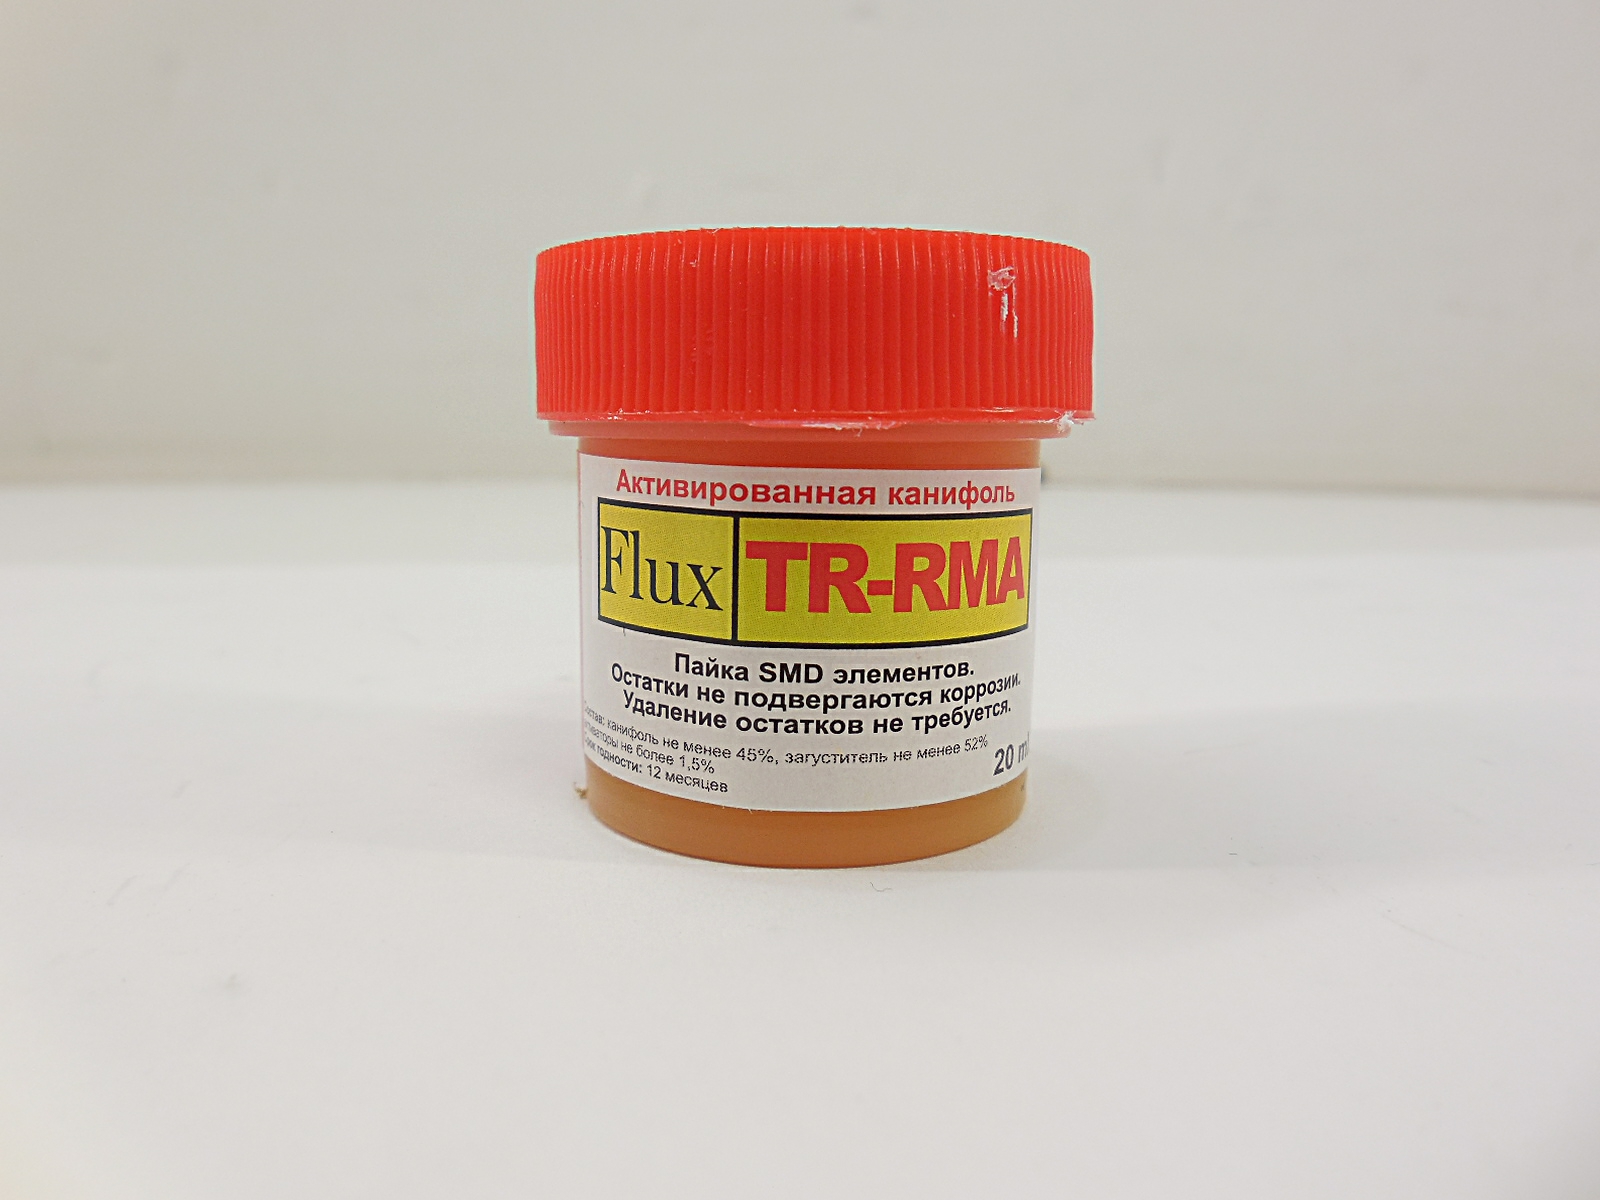
Tavidlo je špecifický technický materiál na spájkovanie medených rúr. Chráni povrch súčiastok pred oxidáciou a troskou. Zabraňuje kontaktu spájkovaného švu s kyslíkom. Zvyšuje celkovú kvalitu spoja a dodáva mu dobrú pevnosť a optimálnu pružnosť.
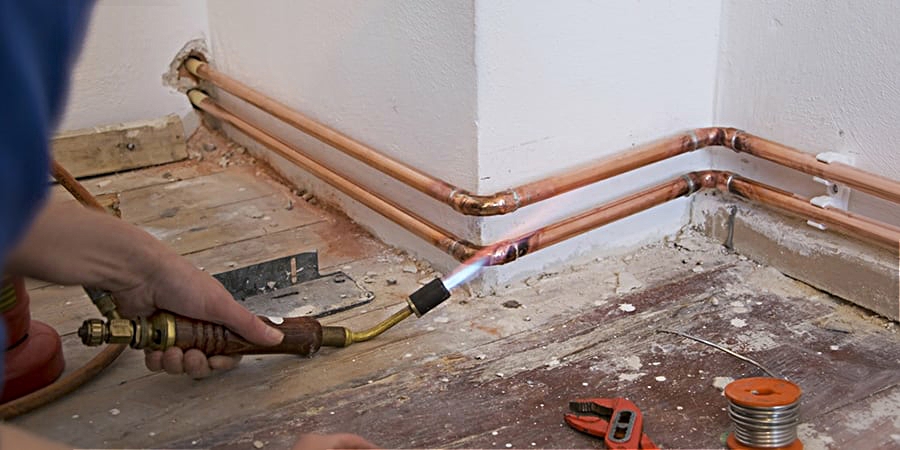
Tavidlá na spájkovanie medených rúr sa vyrábajú v rôznych konzistenciách.
Medzi najžiadanejšími a najobľúbenejšími:
- pasta;
- prášok;
- kvapalina.
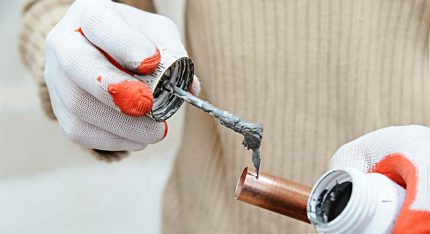
Látka vo forme pasty na spájkovanie medených rúr je drahšia ako ostatné materiály, ale plne odôvodňuje svoju vysokú cenu. Je vhodná na použitie ihneď po kúpe a nevyžaduje od majstra, aby do zloženia niečo pridával na zlepšenie pracovných vlastností.
Pasta sa získava na vykonávanie zodpovedného spájkovania, ktoré si vyžaduje maximálne presné a kvalitné utesnenie spojových oblastí. Látka sa ľahko nanáša na medený povrch, výborne sa naň prilepí a dobre sa rozdeľuje po zóne spracovania počas zahrievania.
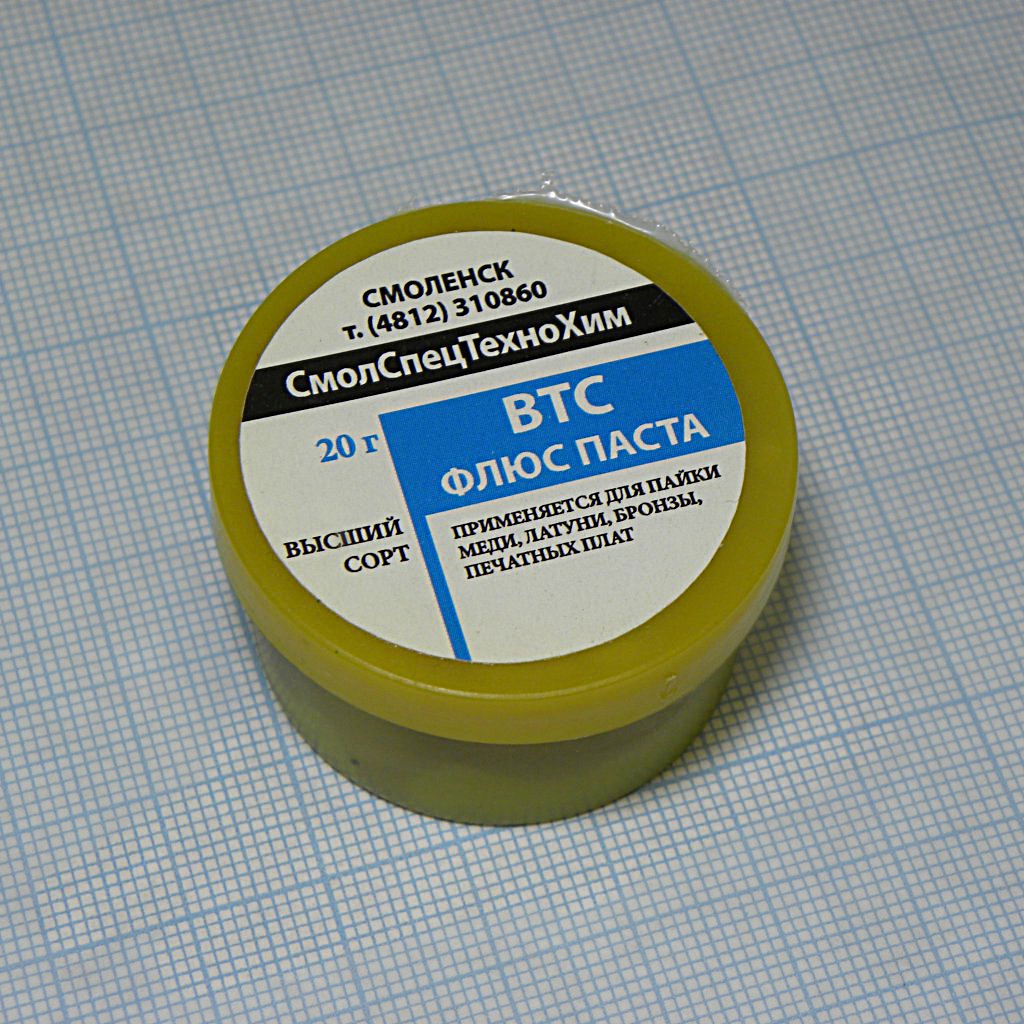
Hotový šev vyzerá úhľadne a zabezpečuje celistvosť spojenia všetkých fragmentov systému. Zvyšky látky sa po skončení práce ľahko odstraňujú.
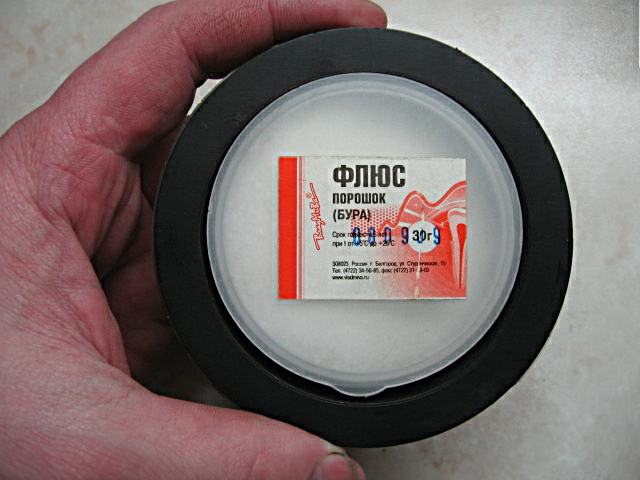
Práškové prostriedky sa predávajú za nižšiu cenu a dobre sa skladujú v špeciálnych nádobách. Maximálnu účinnosť vykazujú v spojení so zosilnenými, ťažko taviteľnými spájkami. Sú považované za menej pohodlné kvôli problematickosti rovnomerného nanášania na oblasť spracovania.
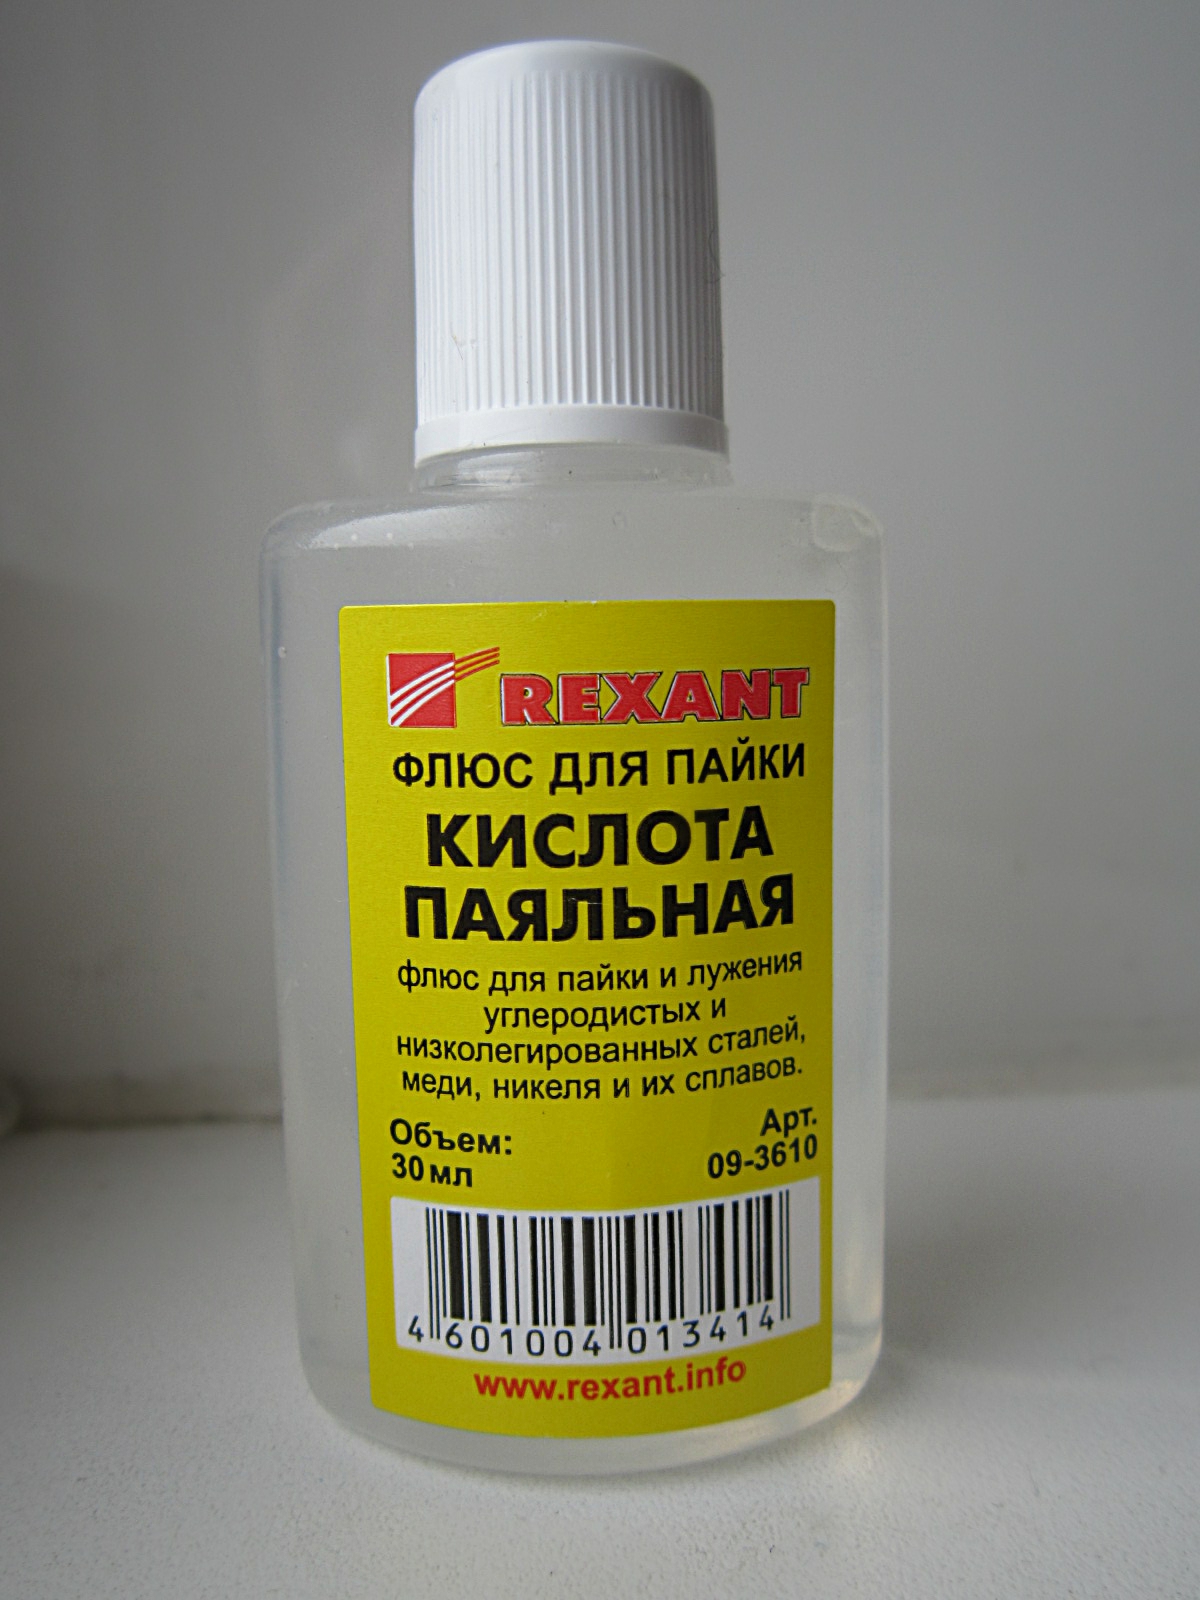
Kvapalné látky sa predávajú v uzavretých fľašiach. Normálne kontaktujú s mäkkými spájkami a ľahko sa nanášajú na medený povrch, čím zabezpečujú vysokú pevnosť spojovacieho švu. Na zabezpečenie kvalitného spoja sa tekuté tavidlo a spájka vždy používajú súčasne, nie oddelene.
Bez ohľadu na konzistenciu, tavidlo je potrebné naniesť ihneď po očistení medeného fragmentu. Ak tento moment zanedbáte, kovový povrch sa opäť pokryje oxidmi a rovnomerne ho neupravíte.
Po ošetrení tavidlom je potrebné diely spájkovať okamžite. Tým sa eliminuje riziko preniknutia cudzích častíc na pracovný povrch.
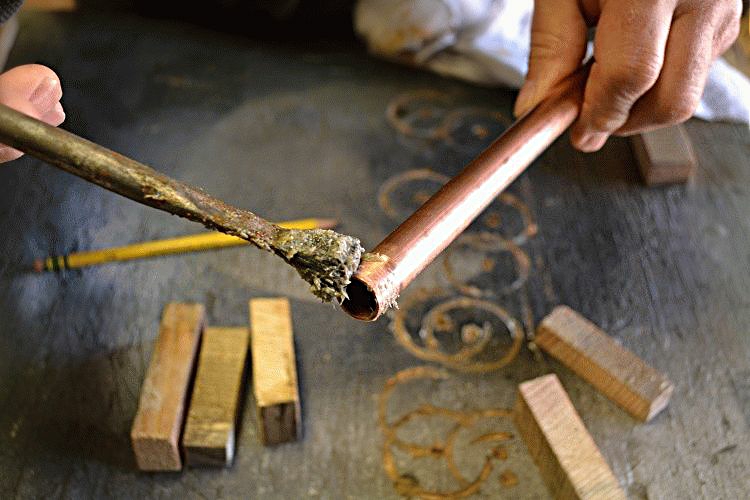
Pri spájaní dielov je potrebné byť pozorný a opatrný. Kontakt tavidla s pokožkou spôsobuje nielen tepelné, ale aj chemické popáleniny.
Ak sa to predsa len stane, je potrebné okamžite prerušiť spájkovanie a zmyť látku z pokožky veľkým množstvom mydlovej vody.
Požiadavky na kvalitu tavidiel
Na tavidlá pre individuálne a priemyselné použitie sa kladú určité požiadavky.
Látka musí spĺňať nasledujúce kritériá:
- nižšie ako u spájky hodnoty hustoty štruktúry a viskozity (pre správne nahradenie);
- schopnosť rovnomerného rozloženia po pracovnom povrchu;
- rozpúšťanie oxidového filmu;
- predchádzanie opätovnej oxidácii medených prvkov;
- odolnosť voči agresívnym vysokým teplotám;
- možnosť vykonávať spájkovanie na horizontálnych aj vertikálnych úsekoch komunikačného systému;
- vytvorenie úhľadného, estetického švu.
Pri použití tavív dobrej kvality sa prach a nečistoty vzniknuté pri spájkovaní ľahko a rýchlo odstránia, pričom na rúrkovom prvku nezanechajú žiadne stopy kaziace vzhľad. Spoj je spoľahlivý a po mnoho rokov si zachováva štrukturálnu integritu.
Populárne druhy materiálu
Na trhu sú tavidlá na spájkovanie medených rúr zastúpené v najširšom sortimente.
Najväčšej obľube sa tešia nasledujúce látky:
- s vysokou antikoróznou schopnosťou;
- s ušľachtilými materiálmi v zložení;
- na báze kolofónie.
Antikorózne tavidlo sa skladá z niekoľkých zložitých prvkov, rozpúšťadiel a fosforu. Počas zahrievania sa rozpúšťajú v kvapaline, vstupujú do reakcie a vytvárajú organické zložky.
Chránia oblasť švu pred oxidáciou a predčasnou koróziou. Podporujú odtok prebytočnej vlhkosti z oblasti spájkovania.
V druhom type tavidiel je hlavnou účinnou zložkou kyselina salicylová. Počas používania sa rozpúšťa v zmesi etanolu, zlatoobsahujúcich látok a technickej vazelíny.
Vytvára dokonale rovný, presný a estetický spojovací šev, ktorý nevyžaduje žiadne dodatočné zložité spracovanie. Nekazí materiál rúry priľahlej k oblasti spracovania.
Klasické aktívne tavidlo obsahuje kolofóniu a určité množstvo sodnej soli. Látka má výrazné ochranné vlastnosti a účinne chráni potrubie pred prejavmi korózie. Kolofónia pokrýva šev tenkým a pevným ochranným filmom a sodná soľ potláča oxidačné procesy.
Takéto tavidlo sa predáva za rozumné peniaze a poskytuje pevné a spoľahlivé spojenie. Hotový šev je však výrazne viditeľný a na vonkajších častiach medeného potrubia okamžite upúta pozornosť.
Bez ohľadu na typ a základné zloženie treba tavidlo nanášať čo najrovnomernejšie, bez čo i len milimetrového vynechania. Ak na niektorej časti kovu toto pokrytie nebude, rúra časom začne hrdzavieť a bude ju potrebné vymeniť.
Ako správne vybrať spájku?
Správne zvolená spájka pomôže bez väčších ťažkostí zorganizovať rozvodnú sústavu akejkoľvek zložitosti. Ak ide o prácu v domácich podmienkach, oplatí sa použiť materiál, ktorý sa taví pri nízkych teplotách.
Použitie vysokoteplotných tvrdotaviteľných prvkov v domácnosti je problematické, pretože vyžaduje zahriatie pracovnej zliatiny na 600 – 900 stupňov. Dosiahnuť to bez špeciálneho vybavenia je dosť zložité.
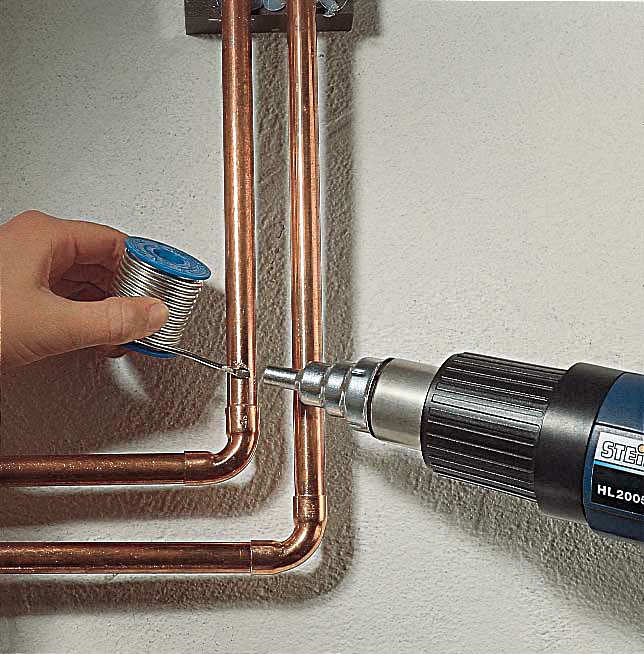
Použitie kovov a ich derivátov, ktoré sa taví pri vysokých teplotách, je spojené s určitým rizikom. Počas spracovania môžu poškodiť alebo dokonca prepáliť medenú rúru s tenkou stenou.
Aby sa tomu predišlo, má zmysel vziať pevnú, ale nízkotaviteľnú mäkkú spájku a tvrdý variant nechať na medené rúry s hrubými stenami.
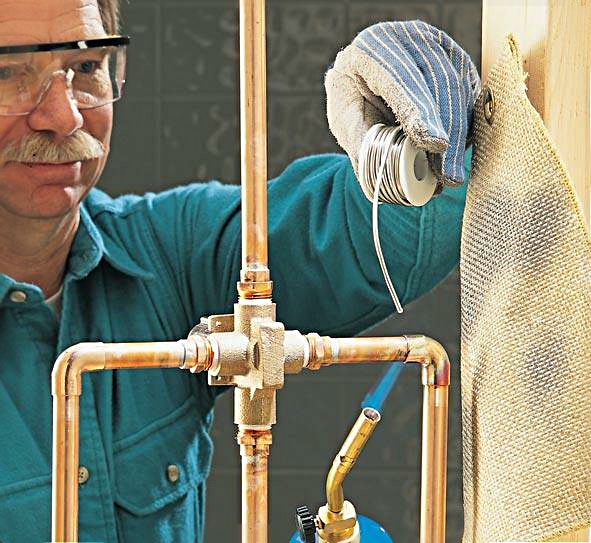
Na spájanie medených rúr v plynových sieťach je vhodné vybrať spájky obsahujúce striebro. Zabezpečujú maximálnu pevnosť švu, odolnosť voči vibráciám a vysokú odolnosť voči vonkajším a vnútorným vplyvom.
Za striebro budete musieť zaplatiť o niečo viac, ale bezpečnosť, spoľahlivosť a trvanlivosť systému časom vynahradia všetky finančné náklady.
Závery a užitočné video k téme
Vo videu bude reč o tom, ako vykonávať spájkovanie medených rúr:
O tom, aké tavidlá zvoliť na spájkovanie medených rúr v domácich podmienkach, sa bude hovoriť v nasledujúcom videu:
Metodika spájkovania medených rúr pomocou mäkkej spájky:
Správne použitie spájky umožňuje ľahko a rýchlo spojiť medené rúry do jedného systému. Hotový šev je úhľadný a zabezpečuje tesnosť siete akejkoľvek konfigurácie.
Už sa netreba obávať, že by mohlo dôjsť k úniku alebo strate cenného zdroja. Hlavné potrubie, spojené kvalitnou spájkou do celistvého komplexu, spoľahlivo funguje a dlho slúži, bez potreby neustálej pozornosti alebo starostlivej údržby od majiteľov.
 Spájkovanie medených rúr plynovým horákom: užitočné rady a etapy vlastného spájkovania
 Zvárací prístroj na polypropylénové rúry: klasifikácia, rebríček najlepších + rady pri výbere
 Medené rúry pre kúrenie: druhy, špecifiká označenia + vlastnosti použitia
 Metaloplastové rúry: druhy, technické charakteristiky, osobitosti montáže
 Prostriedky na čistenie kanalizačných rúr: desiatka najlepších prostriedkov + rady na výber vhodného prípravku
 Spájkovanie medených rúr: podrobný rozbor prác a praktické príklady
 Koľko stojí pripojenie plynu k rodinnému domu: cena organizácie dodávky plynu
 Najlepšie práčky so sušičkou: rebríček modelov a rady pre kupujúcich
 Čo je to farebná teplota svetla a nuansy výberu teploty žiaroviek podľa svojich potrieb
 Výmena plynovej kolóny v byte: dokumentácia výmeny + základné normy a požiadavky