Spájkovanie medených rúr: podrobný rozbor prác a praktické príklady

Domáci majstri sa snažia vykonávať stavebné a opravárenské práce samostatne, čo umožňuje nielen ušetriť rodinný rozpočet, ale aj byť absolútne presvedčený o kvalitnom výsledku. Preto musia ovládať nové metódy a technológie – ako napríklad spájkovanie medených rúr.
Povieme vám, ako prebieha montáž a spájanie komunikácií z medených rúr. U nás sa dozviete, aké spotrebné materiály a nástroje bude vykonávateľ potrebovať. Užitočné aj v domácnosti zručnosti vám umožnia samostatne zostavovať potrubia s vynikajúcimi prevádzkovými vlastnosťami.
Obsah článku:
Spájkovanie medi: prečo sa to oplatí naučiť
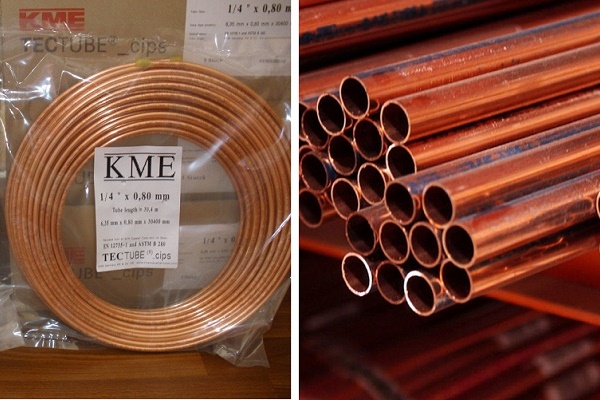
Medené potrubia sa v praxi používajú zriedka. Dôvodom je pomerne vysoká cena materiálov. Avšak potrubia z medi sú právom považované za najlepšie.
Tento kov prevyšuje všetky ostatné materiály v tepelnej odolnosti, pružnosti a trvácnosti. Vykurovacie medené potrubia po montáži možno zaliať do betónu, ukryť do stien atď. Počas prevádzky sa im nič nestane.
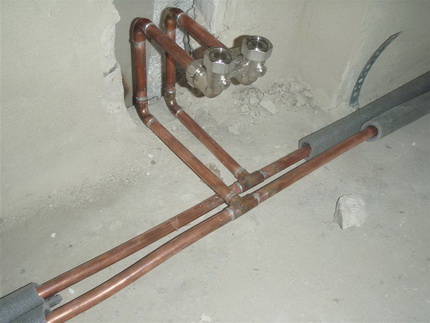
To stojí za zváženie pri výbere materiálu na vybavenie kúrenia alebo vodovodu. Pri dlhodobej prevádzke sa vyššie náklady plne oplatia. Okrem vynikajúcich prevádzkových vlastností, ktorými meď disponuje, je aj pomerne jednoduchá na montáž. „Strašidelné rozprávky“ o ťažkostiach pri spájkovaní sú väčšinou prehnané.
Meď sa pomerne ľahko spájkuje. Jej povrch nevyžaduje použitie agresívnych prostriedkov pri čistení. Mnoho ľahko taviteľných kovov má s ňou vysokú adhéziu, čo uľahčuje výber spájky.
Drahé tavidlá pre meď nie sú potrebné, pretože pri tavení kovu nedochádza k prudkým reakciám s kyslíkom. Počas spájkovania sa rúra nedeformuje, jej tvar a rozmery zostávajú nezmenené. Vzniknutý šev možno v prípade potreby rozpájkovať.
Spôsoby spájkovania súčiastok z medi
Spájkovanie sa považuje za optimálnu metódu spájania medených dielov. Počas práce roztavený spájkovací prostriedok vyplní malú medzeru medzi prvkami, čím vytvorí spoľahlivé spojenie.
Najrozšírenejšie sú dva spôsoby dosiahnutia takýchto spojení. Ide o vysokoteplotné a nízkoteplotné kapilárne spájkovanie. Rozoberieme si, čím sa od seba líšia.
Vlastnosti vysokoteplotných spojov
V tomto prípade prebieha proces spájania medených prvkov pri teplote presahujúcej +450 stupňov. Ako spájkovací prostriedok sa vyberajú kompozície, ktorých základ tvoria pomerne ťažko taviteľné kovy: striebro alebo meď.
Poskytujú pevný šev odolný voči mechanickému poškodeniu a účinkom vysokých teplôt. Takéto spojenie sa nazýva tvrdé.
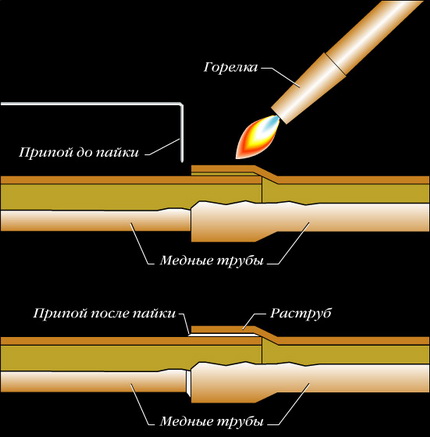
Osobitosť takzvaného tvrdého spájkovania spočíva v žíhaní kovu, čo vedie k jeho zmäknutiu. Preto, aby boli straty pevnostných charakteristík medi minimálne, je potrebné chladenie hotového švu vykonávať iba prirodzeným spôsobom, bez použitia umelého ofuku alebo ponorenia dielu do studenej vody.
Tvrdé spojenie sa používa pre rúry s priemerom od 12 do 159 mm. Vysokoteplotné spájkovanie sa používa na spájanie plynových rúr.
V inštalatérstve sa používa pri montáži vodovodov na monolitické spájanie dielov, ktorých priemer presahuje 28 mm. Okrem toho sa takéto spojenie používa v prípadoch, keď teplota kvapaliny cirkulujúcej v rúrach môže presiahnuť +120 stupňov.
Vysokoteplotné spájkovanie sa používa aj na montáž vykurovacích systémov. Jeho výhodou je možnosť zriadenia odbočky z už namontovaného systému bez jeho predchádzajúcej demontáže.
Nízkoteplotné spájkovanie v detailoch
Mäkkým alebo nízkoteplotným spájkovaním sa nazýva spájanie medených dielov, pri ktorom sa používa teplota nižšia ako +450 °C. Ako spájka sa v tomto prípade volia mäkké ľahko taviteľné kovy, napríklad cín alebo olovo.
Šírka švu vytvoreného takýmto spájkovaním sa môže pohybovať od 7 do 50 mm. Výsledné spojenie sa nazýva mäkké. Je menej pevné ako tvrdé, má však niekoľko významných výhod.
Hlavný rozdiel spočíva v tom, že pri procese spájkovania nedochádza k žíhaniu kovu. V dôsledku toho jeho pevnosť zostáva rovnaká.
Okrem toho teplota pri nízkoteplotnom spájkovaní nie je taká vysoká ako pri vysokoteplotnom. Preto sa považuje za bezpečnejšiu. Takzvané mäkké spojenia sa používajú na montáž rúr s malým priemerom: od 6 do 108 mm.
V inštalatérstve sa nízkoteplotné spojenia medených rúr používajú na montáž vodovodných potrubí a vykurovacích sietí, ale za predpokladu, že teplota kvapaliny v nich cirkulujúcej bude nižšia ako +130 stupňov. Pre plynové potrubia je používanie spojení tohto typu prísne zakázané.
Čo bude potrebné v procese?
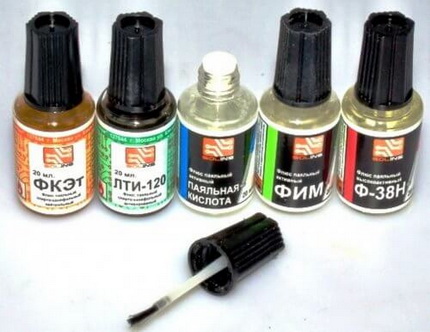
Na vykonanie kvalitných spojení budú potrebné špeciálne materiály a nástroje. V prvom rade bude na ošetrenie predbežne očisteného povrchu dielov potrebný tavidlo. Odstraňuje z podkladu oxidy, zlepšuje roztiekavosť roztavenej spájky a znižuje povrchové napätie.
Okrem toho bude potrebná aj spájka na prácu s meďou. Na vysokoteplotné spájkovanie sa vyberá materiál, ktorý neobsahuje olovo. Na obale musí byť nápis "lead free" alebo "bez olova".
Pre nízkoteplotné spájkovanie sa volí ľahko taviteľná spájka, ktorá môže obsahovať cín, meď, bizmut, striebro. Spájka nízkoteplotného typu sa vyrába vo forme 3 mm drôtu.
Na prácu budú potrebné nástroje. Predovšetkým truborez. S jeho pomocou bude možné narezať súčiastky potrebnej veľkosti. Je dôležité vyberať nástroj vysokej kvality, aby sa mäkký materiál, ktorým je meď, nedeformoval.
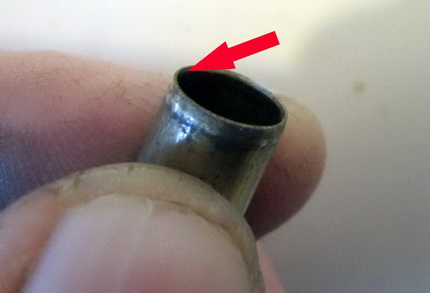
Bude potrebný aj fazosknímač, aby sa odstránili ostriny. Inak nebude možné vložiť jednu súčiastku do druhej. Na očistenie vnútorného povrchu rúr sa taktiež používa kefka alebo drotík.
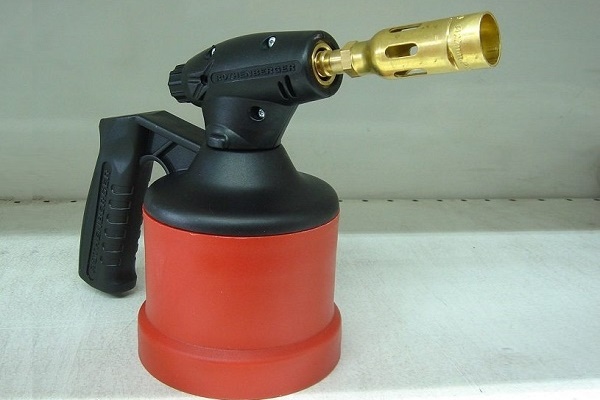
Na ohrev medených prvkov sa používajú rôzne nástroje. Najčastejšie sa pre nízkoteplotné spájkovanie vyberá plynový horák, ktorý má úzko smerovaný plameň.
Plynové zariadenie v tomto prípade pracuje z fľaše so zmesou propánu a butánu alebo s čistým butánom. Jedna taká náplň vystačí na 3-4 stovky spojov.
Prístroj pracuje efektívne, pri ohreve horákom sa rúra rozohreje za niekoľko sekúnd. Vysokoteplotné spájkovanie sa uskutočňuje pri použití plynových zmesí propán-kyslík alebo acetylén-vzduch.
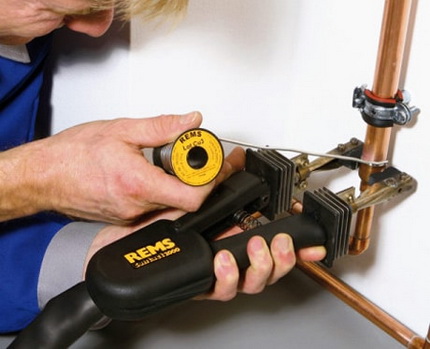
Okrem toho sa spájkovanie môže uskutočňovať pomocou špeciálnej elektrickej spájkovačky, určenej na prácu s dielmi z medi. Zariadenie je schopné pracovať s tvrdou aj mäkkou spájkou. Spájkovačka sa pripája do siete a používa sa tam, kde nie je možné pracovať s otvoreným ohňom. Zariadenie je vybavené prítlačnými kliešťami a odnímateľnými elektródami.
Okrem týchto nástrojov na montáž potrubia bude potrebný fixka alebo ceruzka, zvinovací meter, kladivo a vodováha.
Technológia spájkovania medených výrobkov
Po príprave nástrojov a materiálov možno pristúpiť k procesu spájkovania. Všetky operácie sa vykonávajú v tomto poradí:
Odrežeme súčiastku potrebnej dĺžky
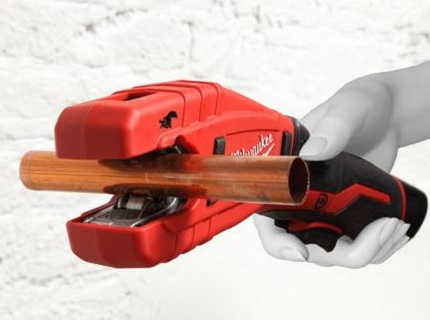
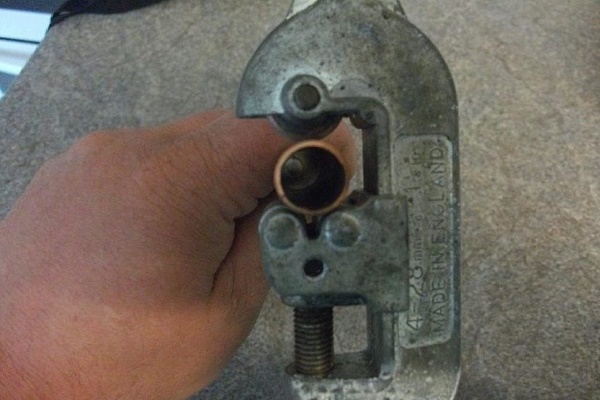
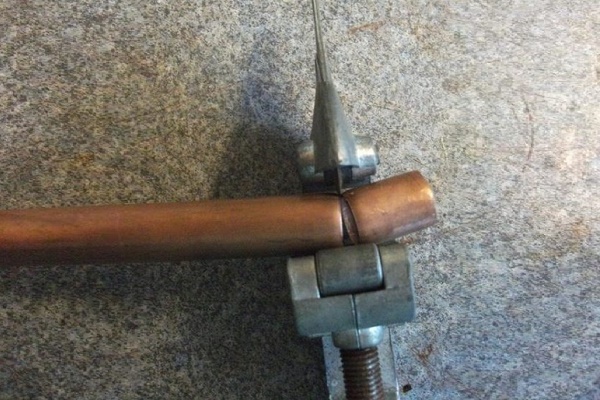
Na rezanie medených rúr môžeme použiť rôzne nástroje. Najčastejšie sa používa ručná rezačka rúr. Aby bol rez rovný, rúru držíme len kolmo k nástroju.
Upneme diel medzi valček a čepeľ a otáčame rezačku rúr okolo neho. Nezabúdame po každom otočení dotiahnuť nastavovaciu skrutku približne o tretinu otáčky. Pri použití rezačky rúr bude rez rovný, otrepy sa objavia iba vo vnútri rúry.
Ale pri tom sa priemer výrobku mierne zmenší, čo je nežiaduce. Deformácii dielu sa dá vyhnúť, ak ho odrežeme pílkou. V tomto prípade však vznikne množstvo otrepov, ktorých sa bude potrebné zbaviť, a bude potrebné použiť šablónu na zníženie šikmosti rezu.
Stlačenie alebo ovalizácia rezu rúry povedú k nepríjemným následkom, pretože určite zmenia veľkosť montážnej medzery. Jej veľkosť by sa mala pohybovať v rozmedzí 0,02–0,4 mm. Ak bude medzera menšia, spájka do nej nebude môcť vniknúť. Pri zväčšení medzery sa neprejaví kapilárny efekt.
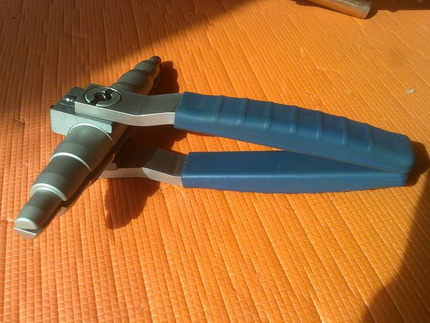
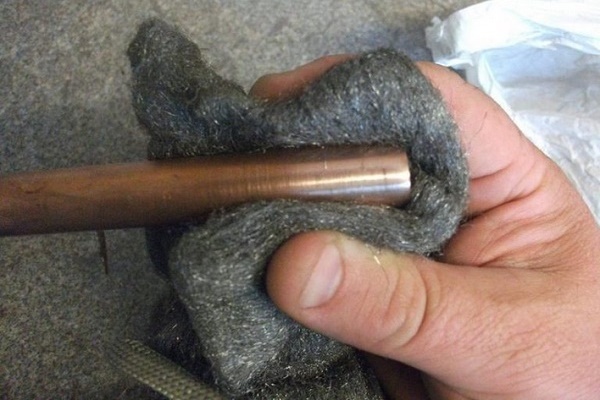
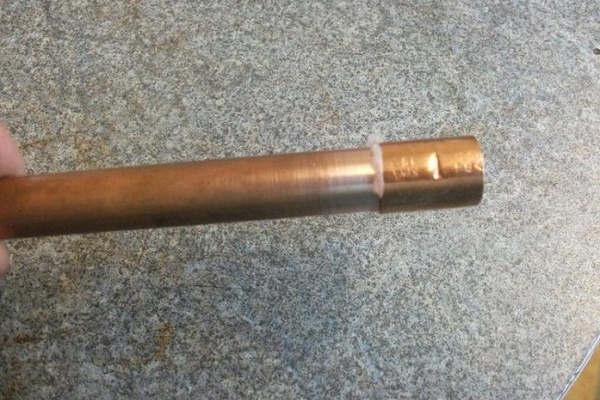
Výsledkom rezania by mal byť diel s koncom prísne valcovitého tvaru, s minimálnou šikmosťou rezu. Z dielu určite odstránime otrepy, očistíme jeho vnútorný povrch kefkou a odmastíme. Rovnako odstrihneme druhý fragment rúry. Vezmeme rozširovač rúr a pomocou kladiva zväčšíme priemer druhej rúry.
Skontrolujeme, ako diely do seba zapadajú, skontrolujeme rozmery výslednej montážnej medzery. Mala by presne zodpovedať norme. Očistíme a odmastíme druhý diel. Operáciu vykonáme po celom priereze rúry, pamätáme, že dĺžka spoja by sa mala rovnať priemeru dielu.
Nanášame tavidlo na povrch rúry
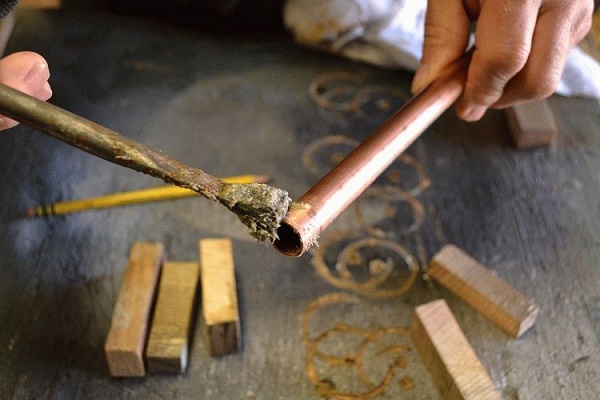
Podľa pravidiel technológie spájkovania medených rúr, na diely je potrebné naniesť vrstvu tavidla. Vezmeme prípravok a štetcom opatrne nanesieme na vonkajší povrch rúry, ktorý bude vo vnútri spoja.
Operáciu vykonáme veľmi opatrne. Snažíme sa nabrať minimálne množstvo roztoku a úplne ho rozotrieť po dieli. Na povrchu by nemali zostať žiadne prebytky tavidla.
Spájame súčiastky pred spájkovaním
Hneď ako je tavidlo nanesené na diely, musíte ich spojiť. Treba to urobiť dostatočne rýchlo, aby na vlhký povrch nepadli čiastočky nečistôt. Ak pracujete s fitinkou alebo s hrdlom, vykonajte úplné spojenie prvkov.
Za týmto účelom ich otáčajte až na doraz. Počas otáčania diely nielenže „zapadnú“ na svoje miesto, ale tavidlo sa rozdelí v montážnej medzere čo najrovnomernejšie.
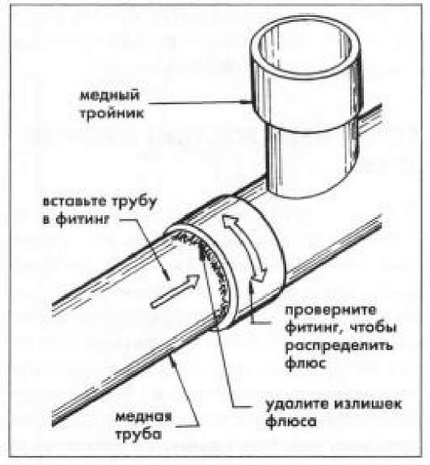
Ponechať tavidlo na dieli je zakázané, pretože ide o agresívny chemický prostriedok.
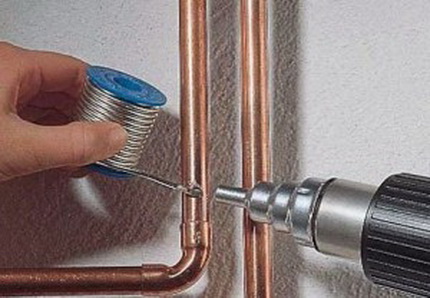
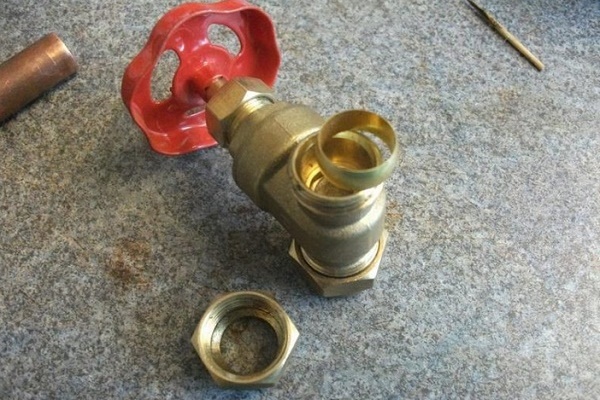
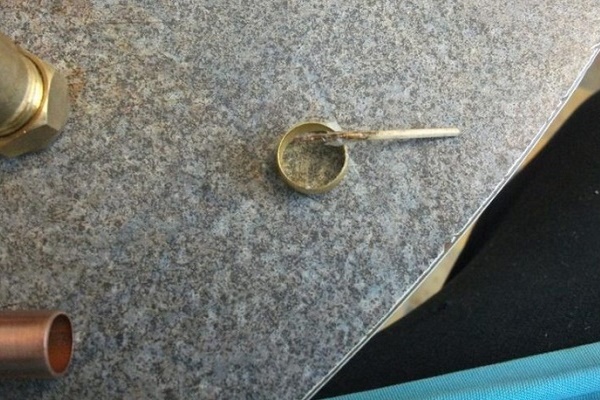
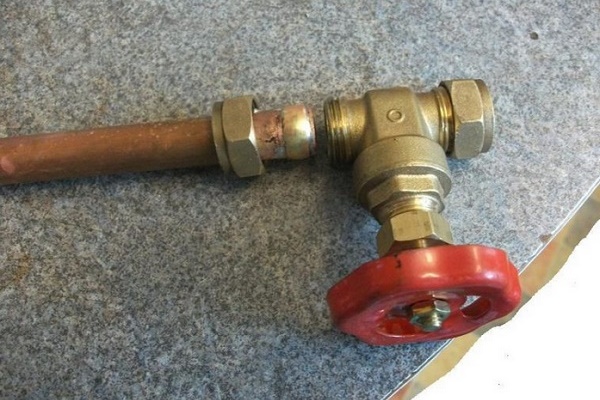
Spájkovanie kohútika s fitinkou na základe kompresného krúžku sa vykonáva v nasledujúcom poradí:
Vytvorenie spoja pri nízkoteplotnom spájkovaní
Pri vykonávaní mäkkého spoja sa povinne používa nízkotaviteľná spájka a nízkoteplotné tavidlo. Na zahriatie môžete použiť štandardný alebo malý plynový horák, ktorý sa plní zmesou propánu so vzduchom alebo propánu s butánom a vzduchom. Môžete použiť aj špeciálnu elektrickú spájkovačku.
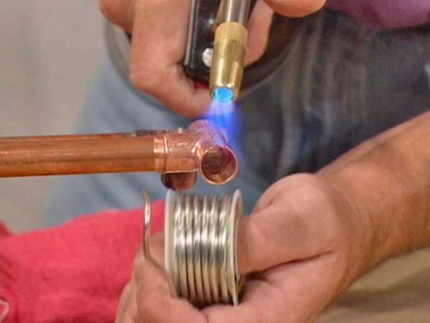
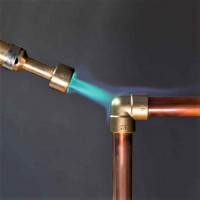
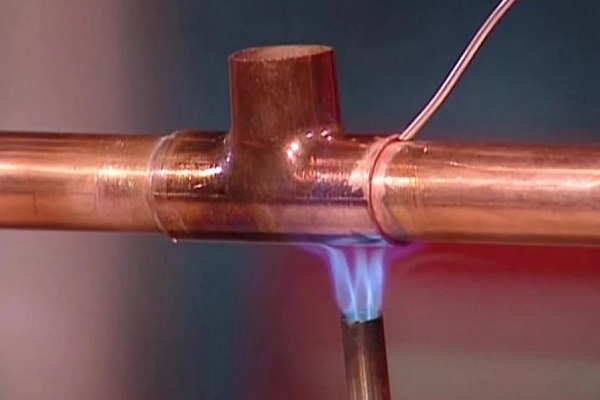
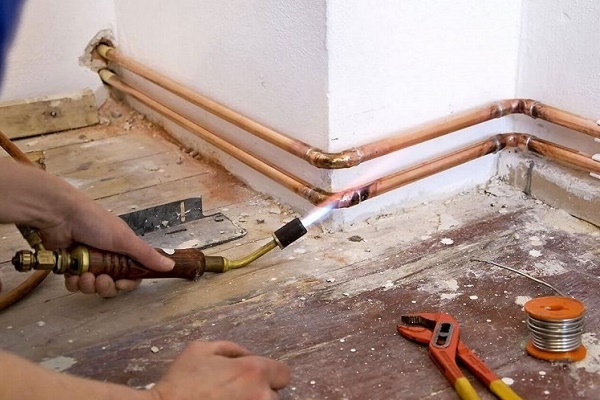
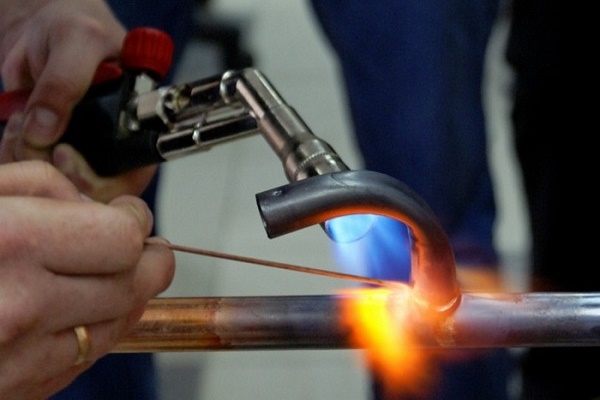
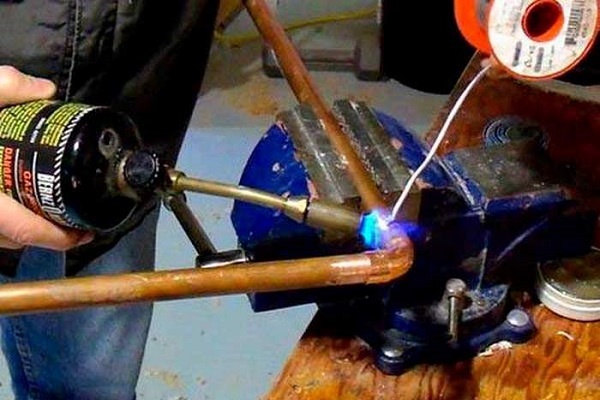
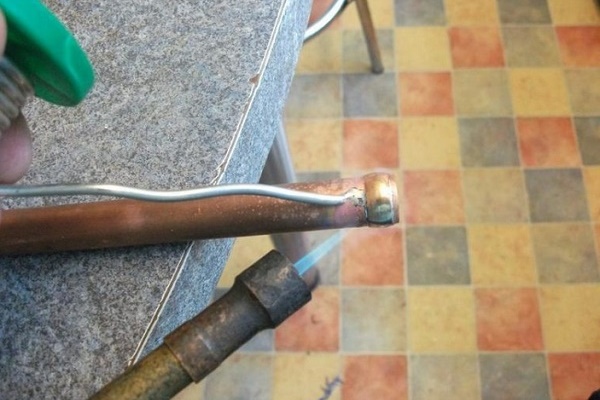
Vezmite horák, zapnite ho a nasmerujte plameň na spoj rúr. Bod kontaktu, ktorý je medzi plameňom a dielom, musíte neustále presúvať. Je to potrebné na to, aby sa prvky zahrievali rovnomerne. Vezmite spájku a z času na čas sa ňou dotknite montážnej medzery. Pri dostatočnom zahriatí sa spájka začne topiť.
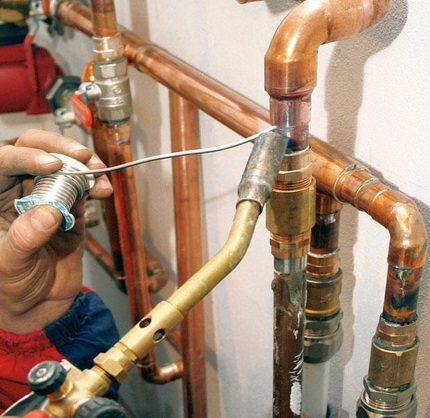
Hneď ako sa to stane, odveďte horák nabok, aby ste umožnili spájke úplne vyplniť kapilárnu medzeru. Ak sa spájka ešte nezačala topiť, pokračujte v zahrievaní. Zvláštnosťou nízkoteplotného spájkovania je, že spájka sa špecificky nezahrieva. Musí sa roztaviť teplom zahriatých prvkov spoja.
Potom, čo spájka úplne vyplní kapilárnu medzeru, nechajte ju vychladnúť, najlepšie v prirodzených podmienkach. Pamätajte, že vzniknutý mäkký spoj má nízku pevnosť, preto je zakázané sa ho dotýkať v horúcom stave.
Ďalší dôležitý moment. Pri procese spájkovania je veľmi dôležité neprehriať meď. V opačnom prípade sa na kov nanesené tavivo zničí, a teda nebude schopné rozpúšťať a odstraňovať oxidy, čo sa výrazne negatívne prejaví na kvalite spoja.
Preto je vhodné použiť tavivo s práškovou spájkou. Keď bude teplota súčiastky dostatočná na zahriatie spájky, prášok sa roztaví a bude vidieť, ako vo vnútri taviva trblietajú kvapky taveniny.
Ak je používanie plameňa z akýchkoľvek dôvodov neprípustné, používajú sa spájkovacie prístroje napájané elektrinou. Takéto zariadenie predstavuje súpravu z napájacieho zdroja, elektrických klieští a spájkovačky.
Postup zahrievania a následného vytvorenia spoja pomocou spájkovačky sa nijako nelíši od vyššie opísaného. Jediný detail: na úplné zahriatie súčiastok môže byť potrebný kratší čas ako pri zahrievaní horákom.
Vytvorenie švu pri spájkovaní vysokoteplotného typu
Pri takomto spájkovaní sa na zahriatie súčiastok tiež používa plynový horák. Plní sa zmesou propánu s kyslíkom alebo acetylénu so vzduchom. Je možné použiť aj zmes acetylén-kyslík.
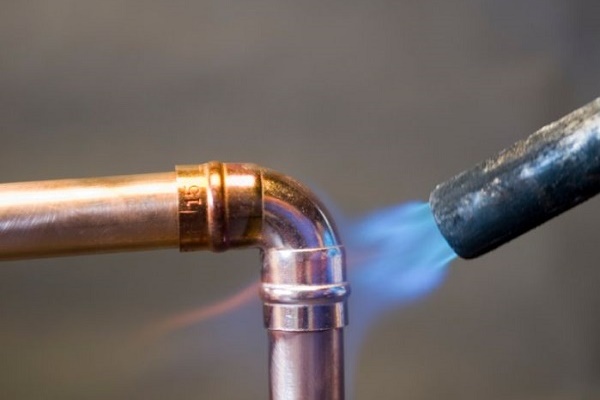
Odborníci odporúčajú zohrievať súčiastky rovnomerne a rýchlo. To znamená, že proces zahrievania by mal byť krátky. Plyn horiaci v zariadení by mal dávať jasne modrý plameň malej intenzity.
Horák plynule posúvame pozdĺž budúceho spoja tak, aby bolo zahriatie čo najrovnomernejšie. Keď sa meď zohreje približne na 750 °C, získa tmavočerešňovú farbu. V tomto momente privádzame spájku.
Aby sa lepšie zohrial, možno ho mierne zohriať horákom. Pritom však treba pamätať, že spájka by sa mala roztaviť od zahriatych súčiastok spoja, a nie od horáka. V ideálnom prípade je potrebné zabezpečiť spoji minimálne zahriatie, pri ktorom sa spájka okamžite roztaví a na prvýkrát vyplní montážnu medzeru.
Možno sa to nepodarí hneď, ale s pribúdajúcimi skúsenosťami sa výsledok zlepší. Po úplnom vyplnení medzery spájkou necháme spoj vychladnúť. V tomto čase sa ho neodporúča dotýkať. Vychladnutý šov dôkladne utrieme, aby sme sa zbavili zvyškov taviva.
Podrobný rozbor technológie spájkovania medených potrubí s použitím plynového horáka je uvedený v článku, s obsahom ktorého odporúčame sa oboznámiť.
Bezpečnostné techniky pri spájkovaní rúr z medi
Začiatočníci sa zaujímajú o to, ako správne spájkovať medené rúry, ale pritom zabúdajú na bezpečnosť. Toto sa nesmie robiť. Treba si uvedomiť, že meď má vysokú tepelnú vodivosť, preto nie je možné držať súčiastky v rukách bez akejkoľvek ochrany.
Neopatrnosť a nepresnosť pri montáži medeného potrubia môže skončiť tepelným popálením. Malé prvky s dĺžkou do 0,3 m sa berú len v ochranných rukaviciach alebo sa držia kliešťami.
Opatrnosť je potrebná aj pri práci s tavidlom. Je to mimoriadne agresívna zmes. Ak sa počas spájkovania dostane na pokožku, treba okamžite zastaviť prácu a zmyť tavidlo z pokožky veľkým množstvom mydlovej vody. Inak sa na pokožke môže objaviť nielen tepelné, ale aj chemické popálenie.
Oblečenie na prácu treba tiež vyberať správne. Syntetické tkaniny kategoricky nie sú vhodné. Umelé vlákno je veľmi citlivé na vysoké teploty. Ľahko sa topí a vznieti, preto je na prácu najlepšie zvoliť pevné oblečenie z prírodnej bavlny.
Ďalší dôležitý moment. Pri zahrievaní súčiastok začne tavidlo horieť. Jeho pary sú pre človeka nebezpečné. Z tohto dôvodu musí byť miestnosť, v ktorej sa vykonávajú práce na spájkovaní medených rúr, dobre vetraná.
Skúsení majstri radia tým, ktorí sa prvýkrát pustili do spájkovania, aby si najskôr zacvičili na odrezkoch rúr. Prax ukazuje, že po troch až štyroch samostatne vykonaných spojoch sa už môžete pustiť do montáže potrubia. Pritom je vhodné zostaviť systém na podlahe a až potom začať so spájkovaním.
Hotové potrubie treba dobre prepláchnuť čistou horúcou vodou, aby sa odstránila spájka a tavidlo z vnútornej strany súčiastok.
Základné chyby, ktoré sa vyskytujú pri spájkovaní
Proces spájkovania medených rúr je pomerne jednoduchý, ale vyžaduje určité skúsenosti. Začiatočníci často robia chyby v práci.
Pozrime sa na tie hlavné:
- Prítomnosť defektov na povrchu spájaných súčiastok. Takéto chyby sa môžu objaviť počas rezania rúry. Ak sa spájkovanie vykonáva nad defektom, spoj bude slabý.
- Nechistoty v mieste spájania prvkov. Súčiastky po narezaní a čistení treba určite odmastiť.
- Nedostatočná šírka montážnej medzery. Podľa pravidiel, pre súčiastky s prierezom od 6 do 108 mm musia byť rozmery medzery od 7 do 50 mm.
- Nedostatočné zahriatie súčiastok. V tomto prípade sa spájka nebude môcť riadne spojiť so základom. Takýto spoj sa ľahko rozpadne aj pri malej záťaži.
- Tavidlo nepokrýva celý povrch rúry. Oxidy zostávajú na povrchu súčiastky, čo negatívne ovplyvňuje kvalitu spoja.
- Prehriatie miesta spoja. Vedie k spaľovaniu tavidla a tvorbe oxidov a okovín. V dôsledku toho sa kvalita spoja prudko zhoršuje.
- Kontrola nevychladnutého spoja. Skôr než budete kontrolovať kvalitu spoja, treba sa uistiť, že rúra vychladla. Inak sa spoj nevyhnutne deformuje a stratí pevnosť.
- Ignorovanie bezpečnostných pravidiel. Spájkovanie sa vykonáva pri vysokých teplotách a s použitím agresívnych chemických látok. Ochranný odev, maska a rukavice sú povinné.
Možno bude pre začínajúceho majstra ťažké samostatne určiť stupeň zahriatia dielov, vtedy sa oplatí prizvať profesionála a urobiť prvé spoje pod jeho vedením.
S metódami budovania vykurovacích okruhov z medených rúr vás oboznámi nasledujúci článok, s ktorým vám odporúčame sa oboznámiť.
Závery a užitočné video k téme
Ešte viac zaujímavých informácií o spájkovaní medených rúr sa môžete dozvedieť z nasledujúcich videí.
Video #1. Špecifiká vysokoteplotného spájkovania medi:
Video #2. Ako správne spájkovať medené fitinky:
Video #3. Aké existujú tavidlá na spájkovanie:
Samostatné spájkovanie medených rúr je užitočná zručnosť, ktorá sa domácemu majstrovi určite zíde. Medené potrubia slúžia veľmi dlho a bezproblémovo. Vzhľadom na pomerne vysokú cenu takýchto dielov sa dá na samostatnej montáži výrazne ušetriť a získať potrubie vysokej kvality za celkom prijateľnú cenu.
Máte Vy osobnú skúsenosť so spájaním medených rúr spájkovaním? Možno disponujete vedomosťami o nuansách vykonávania prác? Napíšte, prosím, komentáre do bloku umiestneného nižšie, kladte otázky, podeľte sa o svoj názor a fotografie k téme článku.
 Spájkovanie polypropylénových rúr: pravidlá vykonávania prác a rozbor možných chýb
 Spájkovanie medených rúr plynovým horákom: užitočné rady a etapy vlastného spájkovania
 Montáž medených rúr vlastnými rukami: technológia inštalácie medeného potrubia
 Spojenie medených rúr: inštrukcie a porovnanie rôznych montážnych technológií
 Ako sa zarezať do plastovej rúry: špecifiká prác a rozbor všetkých dôležitých detailov
 Vešiak z PVC rúr: populárne varianty + podrobný návod
 Koľko stojí pripojenie plynu k rodinnému domu: cena organizácie dodávky plynu
 Najlepšie práčky so sušičkou: rebríček modelov a rady pre kupujúcich
 Čo je to farebná teplota svetla a nuansy výberu teploty žiaroviek podľa svojich potrieb
 Výmena plynovej kolóny v byte: dokumentácia výmeny + základné normy a požiadavky
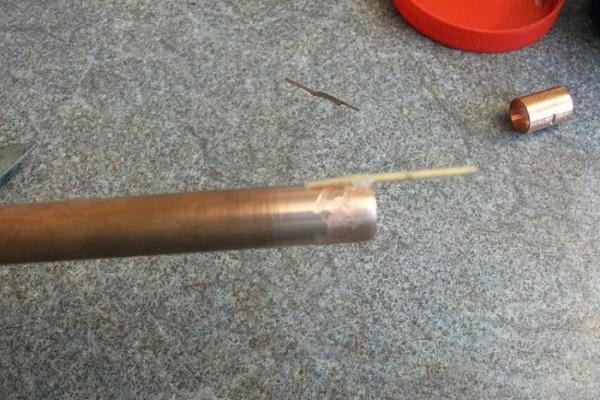
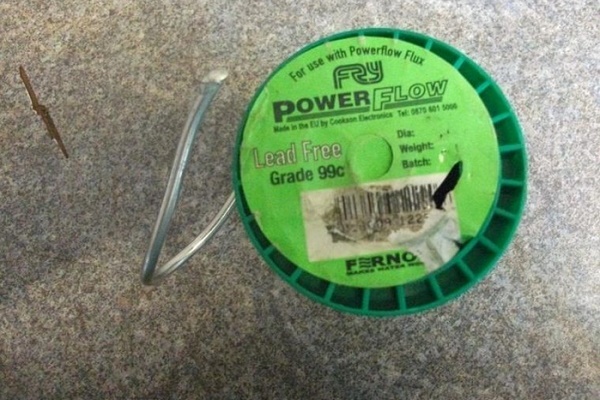
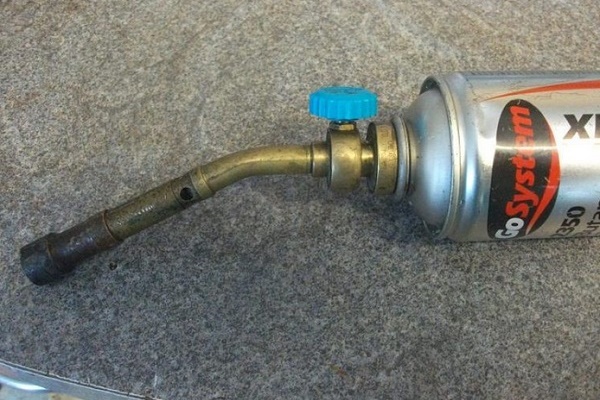
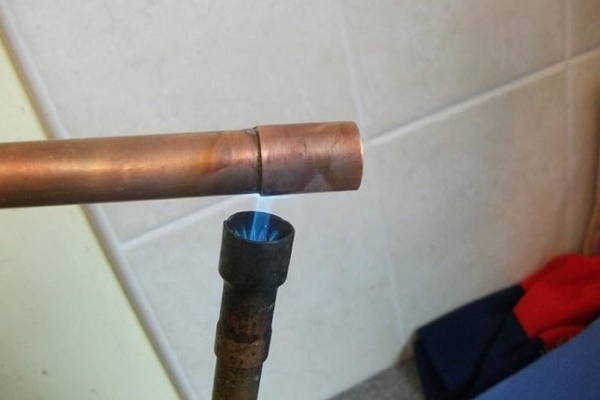
Mňa veľmi zriedka stretávajú medené rúry, naozaj ich málo kto používa, uprednostňujúc lacnejší a úžitkový plast. Ale videl som také rúry v domoch, ktoré sa uchádzajú o status “elitných”. Tam sa krásne hodili do interiéru. A spájkovať ich som tiež mal príležitosť. Môžem povedať z vlastnej skúsenosti, že vykonávať túto prácu je zároveň nenáročné, ale sú tam nuansy.
Meď – vnímavý kov, sama o sebe vám problémy nespôsobí. Ale ak Vy sami urobíte chyby, po čase potečie aj miesto vášho spájkovania. Všetkým, ktorí zrazu narazia na potrebu spájkovať medenú rúru, v prvom rade poviem – nebuďte leniví a nešetrite časom na prípravné práce! Dobrý začiatok – polovica úspechu.
Zle odmastíte – potečie. Zle očistíte – to isté. Druhé: mierne, ale dostatočné množstvo tavidla. Ušetríte – potečie. Preženiete to – získate nepekné miesto spájkovania. Tretie: správny teplotný režim. Rovnako zlé je prehrievanie aj nedohrievanie. Vo všeobecnosti, ak sa Vy chystáte spájkovať prvýkrát, najlepšie nájdite niekde kúsok medenej rúry a potrénujte si, ako na návrh. Zároveň si určte aj svoje možné chyby.