Montáž vykurovania z polypropylénových rúr: ako vyrobiť vykurovací systém z polypropylénu
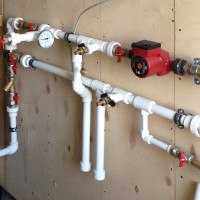
Polypropylénové rúry sa čoraz častejšie stávajú úspešnou náhradou oceľových a liatinových analógov z tých, ktoré sa predtým používali v inštalaterstve. Mnohé stavané súkromné domy sú teraz vybavené vykurovacími systémami, studenou a teplou vodou, namontovanými na báze polypropylénu.
Navyše montáž vykurovania z polypropylénových rúr nie je náročné vykonať samostatne. V každom prípade je vybudovať plastový systém oveľa jednoduchšie ako kovový.
Obsah článku:
Vykurovanie na báze polypropylénu
Ak ste sa rozhodli vyrobiť vykurovací systém alebo nejaký iný z polypropylénových rúr, okrem plastových hadíc budete potrebovať aj dodatočné vybavenie.
Konkrétne budete potrebovať nasledujúci materiál, vybavenie, náradie:
- rúrkové nožnice alebo rezač rúr;
- zváračka na plastové rúry;
- rezač na odstránenie fólie;
- tesniaca páska (fluoroplastová);
- ostrý nôž;
- odmasťovací prostriedok (napríklad utierky Tangit);
- potrebný sortiment tvaroviek;
- zvinovací meter a fixka;
- spojovacie prvky, skrutky a hmoždinky.
Treba venovať pozornosť hlavnému materiálu – PP rúram, z ktorých sa plánuje vytvoriť vykurovací systém. Pretože vykurovací systém z polypropylénových rúr je možné zostaviť na báze materiálu rôznych tried.
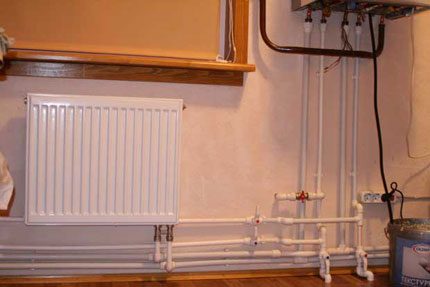
Konkrétny výber montáže závisí od plánovaných prevádzkových podmienok.
Klasifikácia a výpočtové parametre
Existujúcimi normami GOST (ISO10508) je stanovená klasifikácia polypropylénových hadíc, na základe ktorej je tento materiál prípustné používať v určitých prevádzkových podmienkach.
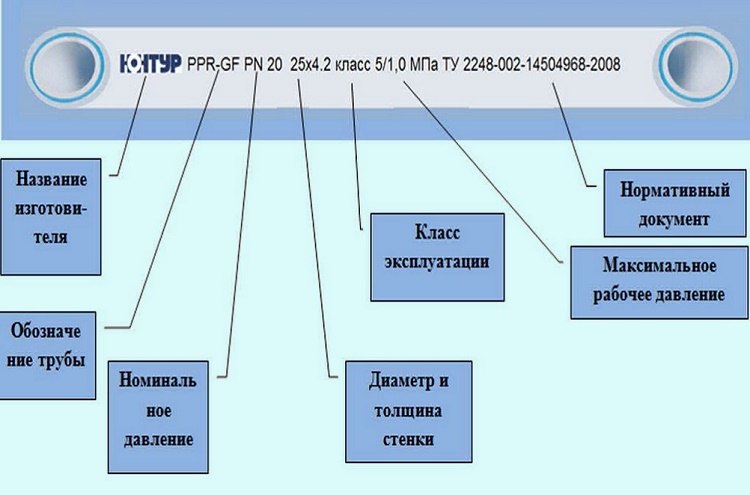
Dlhé polypropylénové výrobky sa delia na 4 triedy (1, 2, 4, 5) podľa typických oblastí použitia a podľa hodnôt pracovného tlaku (4, 6, 8, 10 atm):
- trieda 1 (systémy teplej vody do 60°);
- trieda 2 (systémy teplej vody do 70 °C);
- trieda 4 (podlahové kúrenie a radiátorové systémy do 70 °C);
- trieda 5 (radiátorové systémy do 90°C).
Napríklad, sú potrebné polypropylénové rúry na vytvorenie nízkoteplotného vykurovacieho systému. Potom podľa označenia na vonkajšom povrchu rúr možno určiť vhodný materiál.
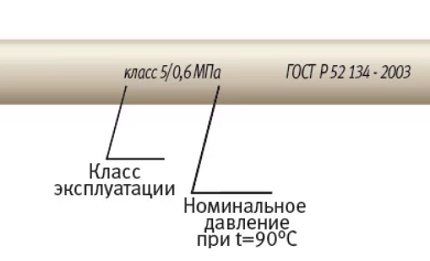
Pre tento prípad úplne postačia rúrky s označením – Class 4/10, čo zodpovedá hraničnému teplotnému parametru 70°C a prípustnej hranici pracovného tlaku – 10 ATI.
Priemysel spravidla vyrába výrobky univerzálneho určenia. Vyrobenými produktmi je podporovaná rozsiahla klasifikácia. V dokumentácii k takémuto materiálu označenie PP rúr sa uvádza štandardným vymenovaním prípustných parametrov (Class 1/10, 2/10, 4/10, 5/8 bar).
Takto, pri plánovaní vykurovania v dome z polypropylénu svojpomocne, hlavný materiál sa zvyčajne vyberá majstrom v priamej závislosti:
- od plánovaných prevádzkových parametrov;
- od spôsobov ohrevu teplonosnej látky;
- od použitého systému regulácie.
Je vhodné tiež vypočítať životnosť budúceho vykurovacieho systému s použitím parametrov:
- horné hodnoty Tprac a Pprac;
- hrúbku steny rúr;
- vonkajší priemer;
- koeficient bezpečnosti;
- trvanie vykurovacej sezóny.
V priemere by životnosť polypropylénu mala byť aspoň 40 rokov.
Etapy montáže systému z PP rúr
Pozrime sa, ako vytvoriť potrubie z polypropylénu s ohľadom na normy a pravidlá montáže. Začatiu realizácie siete by mala predchádzať dôkladná kontrola všetkých častí súpravy budúceho systému. Komponenty (rúry, tvarovky) musia byť v riadnom stave – čisté, bez poškodení.
Odporúča sa používať diely len od jedného výrobcu. Teplota okolia na pracovisku – najmenej +5°C.
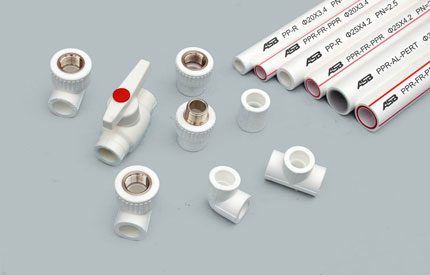
Spájať polypropylénové diely systému je povolené jedným z troch druhov zvárania:
- Polyfúzne.
- Elektromufové.
- Stykové.
Na montáž vykurovacieho a vodovodného systému sa vyrábajú nielen polypropylénové rúry a tvarovky na zváranie. Vyrábajú sa aj špeciálne tvarovky so závitom, potrebné na inštaláciu uzatváracej a regulačnej armatúry s kovovými telesami.
Na samotných polypropylénových rúrach sa rezanie závitu nevykonáva ani v továrni, ani doma. Spájajú sa len horúcim, zriedkavejšie studeným zváraním.
Vlastnosti montážnych prác
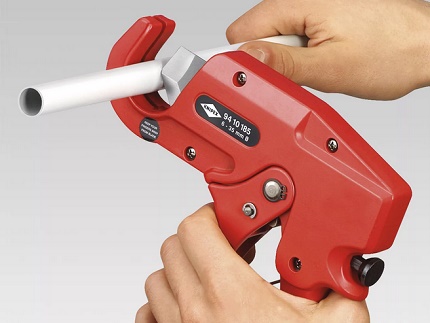
Všetky komponenty použité pri montáži, v prípadoch úpravy na mieru, sa režú rúrkovým rezákom alebo nožnicami špeciálne určenými na tento účel.
Práca s týmto nástrojom je sprevádzaná rovným čistým rezom, čo je dôležitým momentom pre vykonanie kvalitného spoja.
Ak je potrebné vykonať prechod „plast-kov“, na potrubiach TÚV a kúrenia je potrebné použiť výhradne fitinkové prechody vybavené lisovanou mosadznou (niklovanou) puzdrou so závitom (vnútorným alebo vonkajším). Uťahovanie takýchto spojov sa vykonáva pomocou pásových kľúčov, ak chýba profil pre štandardný kľúč.
Tradične sa potrubie kúrenia z polypropylénu, vrátane vlastnoručne, montuje metódou zvárania pomocou aparátu na polyfúzne zváranie. Pracovná súprava príslušenstva aparátov tohto druhu obsahuje skupinu nadstavcov vyrobených pre rôzne priemery plastovej rúry.
Je potrebné vybrať vhodné nadstavce, nainštalovať ich na vyhrievaciu dosku a upevniť skrutkami.
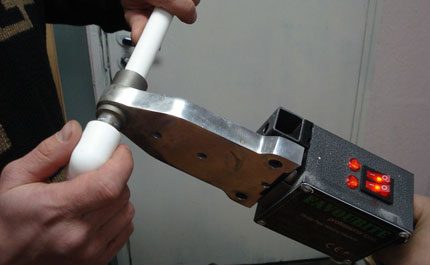
Regulátorom prúdu aparátu na polyfúzne zváranie sa nastavuje pracovná teplota, spravidla 250-270°C. Je potrebné počkať na úplné zahriatie zariadenia. Dosiahnutie pracovného režimu je signalizované kontrolnou LED diódou.
Niektoré prístroje majú v súprave kontaktný teplomer, ktorým sa určuje teplota ohrevu s presnosťou na jeden stupeň.
Postup zvárania polypropylénu
Krok za krokom sa všetky úkony zvyčajne rozvíjajú nasledovne:
- Odmerať a odrezať požadovaný kus rúry.
- Pomocou ostrého noža zraziť hranu na pracovnom konci pod uhlom 30-40°.
- Odmerať úsek vstupu rúry do vnútra fitinky a označiť hranicu fixkou.
- Taktiež ponechať na dielcoch osové značky s cieľom zabrániť otočnému posunu.
- Pomocou orezávacieho zariadenia odstrániť plastovú (vrchnú) a hliníkovú (strednú) vrstvu na rúrovom úseku spoja.
- Odtučniť pracovné (zvárané) povrchy špeciálnym prostriedkom.
- Pristúpiť k procedúre ohrevu dielcov.
Ako prvý sa na dosku s nadstavcom nasadzuje fitinka, berúc do úvahy hrubší rozmer stien tohto dielca v porovnaní s rúrou. Fitinka musí tesne „sadnúť“ na telo nadstavca zváracieho aparátu. Ak sa zaznamená voľný pohyb (vôľa, kývanie) – fitinku je potrebné vyradiť.
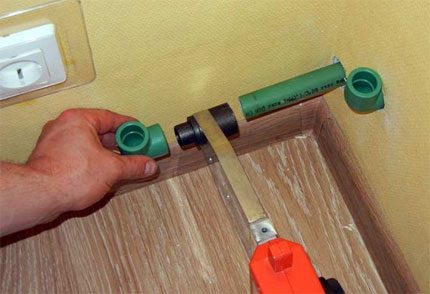
Následne dovnútra druhej násadky vložia upravený koniec polypropylénovej rúry. Hustota uloženia tu musí tiež zodpovedať kritériu rovnomerného kontaktu po celom obvode. Oba diely sa udržiavajú na vyhrievacej platni počas času uvedeného v tabuľke:
| Priemer dielu, mm | Čas ohrevu, s |
| 16 | 5 |
| 20 | 5 |
| 25 | 7 |
| 32 | 8 |
| 40 | 12 |
| 50 | 18 |
| Priemer dielu, mm | Čas fixácie, s |
| 16 | 6 |
| 20 | 6 |
| 25 | 10 |
| 32 | 10 |
| 40 | 20 |
| 50 | 20 |
Po uplynutí kontrolných sekúnd sa diely sňajú z násadiek a spoja plynulým rovnomerným vstupom rúry dovnútra tvarovky (vylučujúc osové posunutie).
Vstup rúry do dutiny tvarovky sa vykonáva po markerovú značku. Spojenie však nerobia na doraz. Je potrebné ponechať vnútornú medzeru veľkosti približne 1 mm.
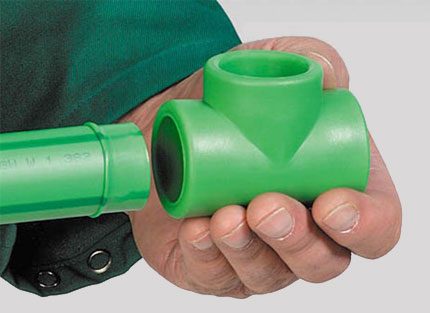
Po spojení PP rúr spájkovaním musí miesto styku dielov zostať nehybné (zafixované) minimálne 20 s. Počas tohto časového obdobia roztavený plast stvrdne, vytvorí sa pevné tesné spojenie.
Na dosiahnutie plnohodnotnej pevnosti je potrebné zváraný uzol ponechať bez zaťaženia minimálne 1 hodinu. Touto metódou sa vykonáva montáž celého vykurovacieho systému, vytváraním krátkych úsekov s následným združovaním do uzlov a hlavných línií.
Zohľadnenie lineárnej rozťažnosti (stlačenia)
Kolísanie vonkajších a vnútorných teplôt nevyhnutne vedie k lineárnej rozťažnosti alebo zmršťovaniu polypropylénu. Tieto vlastnosti je potrebné zohľadniť pri montáži PP potrubí. Ak sa charakteristické lineárne zmeny potrubí vykurovacieho systému primerane nekompenzujú, tento stav vedie k skráteniu životnosti celej zostavy.
Kompenzácia lineárnej rozťažnosti pre polypropylénové výrobky sa dosahuje vďaka vlastnostiam ohybnosti samotného materiálu. Stačí len správne vykonať uloženie hlavných línií. Správne uloženie – to je zabezpečenie voľnosti pohybu potrubia v rámci veľkosti lineárnej rozťažnosti.
Ako zabezpečiť takúto montáž? Veľmi jednoducho. Do montážnej súpravy je potrebné zahrnúť špeciálne kompenzátory, štandardné upevňovacie svorky, pozostávajúce z pevných a pohyblivých prvkov.
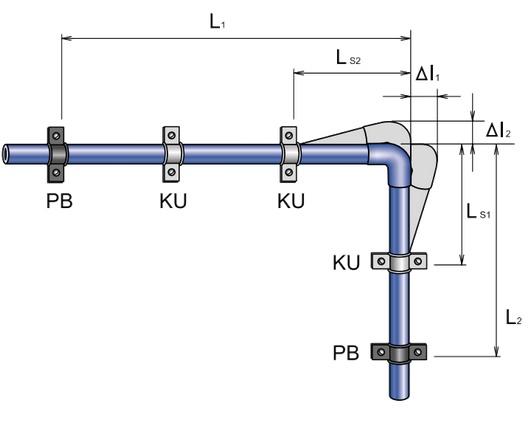
Kompenzovať lineárnu rozťažnosť možno aj pomocou predpätia potrubia. Takýto prístup skracuje dĺžku rozťažnosti. Pritom smer predpätia je priamo opačný ako lineárna rozťažnosť.
Vlastnosti montáže hlavného vedenia
Pokládka polypropylénových vedení pri zriadení gravitačného vykurovania sa vykonáva v súlade s normami (GOST 21.602-79; GOST 21.602-2003), ktoré určujú minimálny sklon vedenia smerom k najnižšiemu bodu na úrovni 0,5 %. Pritom v najnižšom bode je potrebné umiestnenie vypúšťacieho uzla s odvodňovacím kohútom.
Potrubia je potrebné rozdeliť na úseky s možnosťou odpojenia týchto úsekov pomocou uzatváracích kohútov, napríklad pre prípad havárie. Regulačné ventily a uzatváracie kohúty pred ich inštaláciou na úseku je nevyhnutné skontrolovať na funkčnosť a kvalitu zatvárania/otvárania.
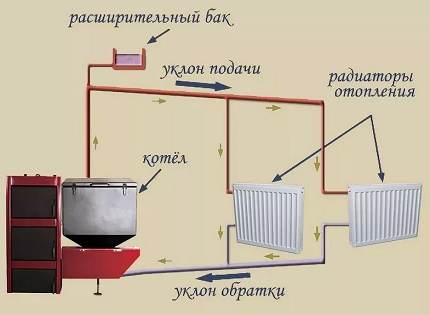
Pri montáži stúpačiek treba venovať osobitnú pozornosť pevným podperám a vybudovaniu korektnej schémy kompenzovania lineárnej rozťažnosti.
Požadovaný parameter kompenzovania stúpačky možno zabezpečiť dvoma spôsobmi:
- Pohyblivými podperami.
- Kompenzačnou slučkou.
Pre variant zriadenia vykurovania v rámci bežnej bytovej nehnuteľnosti sa spravidla používa len prvý spôsob. Pevné podpery sa umiestňujú na stúpačke v oblasti pod a nad T-kusom alebo v miestach nátrubkového spojenia rúr. Takéto upevnenie vylučuje prepadnutie stúpačky.
Vedenia vykurovacej systémy podliehajú izolácii, vrátane tvaroviek a uzatváracej armatúry. Výnimku tvoria úseky rúr uložené priamo v obytnej miestnosti, ktoré v podstate predstavujú predĺženie vykurovacích radiátorov. Ako izoláciu je vhodné použiť penové polyuretánové izolačné nátrubky.
Závery a užitočné video k téme
Na príklade pripojenia vykurovacieho radiátora je zobrazený proces spracovania a zvárania polypropylénových výrobkov pomocou špeciálnych nástrojov.
Objavenie sa rúr vyrobených na báze polypropylénu a ich použitie v praxi umožňuje výrazne znížiť pracnosť montáže pri zriaďovaní vykurovacích systémov, vrátane vlastnými rukami. Tento moderný materiál otvára viac možností pre majiteľov súkromných domov, kde vykurovacie systémy sú napájané z vnútorných zdrojov – plynových, elektrických, drevených kotlov.
Porozprávajte o vlastnej skúsenosti získanej pri montáži potrubia z polypropylénových rúr. Podeľte sa s návštevníkmi stránky o užitočné technologické nuansy, ktoré nie sú v článku spomenuté. Píšte, prosím, komentáre do bloku nižšie, kladte otázky, uverejňujte fotografie k téme článku.
 Montáž medených rúr vykurovania: osobitosti technológie vykonávania prác
 Izolácia pre vykurovacie rúry: prehľad typov + príklady použitia
 Ktoré rúry je lepšie vybrať na kúrenie: porovnávací prehľad
 Polypropylénové rúry na vykurovanie: druhy, kritériá výberu, označovanie
 Ako si vyrobiť komín v súkromnom dome svojpomocne: varianty konštrukcií a ich realizácia
 Rúry pre vykurovacie kotly: aké rúry sú najlepšie na pripojenie kotla + rady pre montáž
 Koľko stojí pripojenie plynu k rodinnému domu: cena organizácie dodávky plynu
 Najlepšie práčky so sušičkou: rebríček modelov a rady pre kupujúcich
 Čo je to farebná teplota svetla a nuansy výberu teploty žiaroviek podľa svojich potrieb
 Výmena plynovej kolóny v byte: dokumentácia výmeny + základné normy a požiadavky
Rád by som si doma samostatne namontoval podobný systém z polypropylénových rúr, aby som si bol úplne istý kvalitou spojov a ochránil sa pred fušerskou prácou. Znepokojuje ma však jeden moment: koľko bude stáť nákup potrebného zariadenia na zváranie rúr? Za vážnu nevýhodu polypropylénovej rúry považujem nemožnosť jej ohybu – na rozdiel od kovoplastovej sa vôbec neohýba.
Aj ja som sa spočiatku bál, ale potom som si doma všetko prepájkoval – a nič netieklo! Pájkovačka stojí lacno – 2-3 tisíc. Tam je všetko vybavenie – prečítajte si inštrukciu a všetko vám vyjde! Veľa šťastia!
O odmasťovaní rúr pred spájkovaním počujem prvýkrát. To je koľko zbytočných pohybov treba urobiť, veď sa aj pájkovačka spáli. Podľa mňa to nikto nerobí, to bolo pred 20 rokmi, keď bol plast lepený.
A lineárnu rozťažnosť polypropylénu možno minimalizovať pomocou kompenzátorov. To samozrejme mierne zvyšuje náklady na montáž, ale zato nebudú žiadne prehnuté rúry.
A čo sú to kompenzátory, mohli by ste to podrobnejšie?