Teplota zvárania polypropylénových rúr: základné etapy samostatného zvárania + tabuľka hodnôt

Jednou z etáp výstavby súkromných domov a bytov je montáž komunikácií, ktoré zabezpečujú prívod vody alebo odvod odpadov. Montáž rúr z polypropylénu je oveľa jednoduchšia ako inštalácia kovových konštrukcií. Na ich spojenie sa používajú tvarovky, ktoré sa navaria pomocou špecializovaného zariadenia – žehličky.
V nami navrhovanom článku je opísaná technológia vykonávania spojov, uvedená normatívna teplota zvárania polypropylénových rúr. Povieme vám o prípravných opatreniach potrebných na vytvorenie pevných a tesných spojení. S ohľadom na naše rady bez problémov zostavíte potrubie.
Obsah článku:
Zváranie ako spôsob spojenia PPR rúr
V procese zvárania je dôležité všetko: priemer, teplota zvárania PP výrobkov, čas pôsobenia zváracieho prístroja. Na začiatok sa však treba oboznámiť so základmi technológie a naučiť sa používať nástroje.
K procesu zvárania nemožno pristúpiť bez určenia typu a rozmerov materiálu. Ponúkame vám oboznámiť sa s užitočnými informáciami, ktoré vám pomôžu správne vybrať polypropylénové rúry a tvarovky, ako aj vykonať ich montáž, so znalosťou nuancií a postupnosti procesu.
Čo potrebujete vedieť o polypropylénových rúrach?
Technológiu zvárania (alebo spájkovania – oba termíny sú rovnako použiteľné) zabezpečujú vlastnosti polypropylénu – technického polyméru univerzálneho určenia. Je ľahko taviteľný, ale po ochladení a stuhnutí získa späť vlastnosti pevnosti a tesnosti.
Rúry sa líšia priemerom, hrúbkou steny, farbou, vlastnosťami. Vďaka rozsahu priemerov – 16 – 110 mm – možno realizovať akékoľvek technické riečenie.
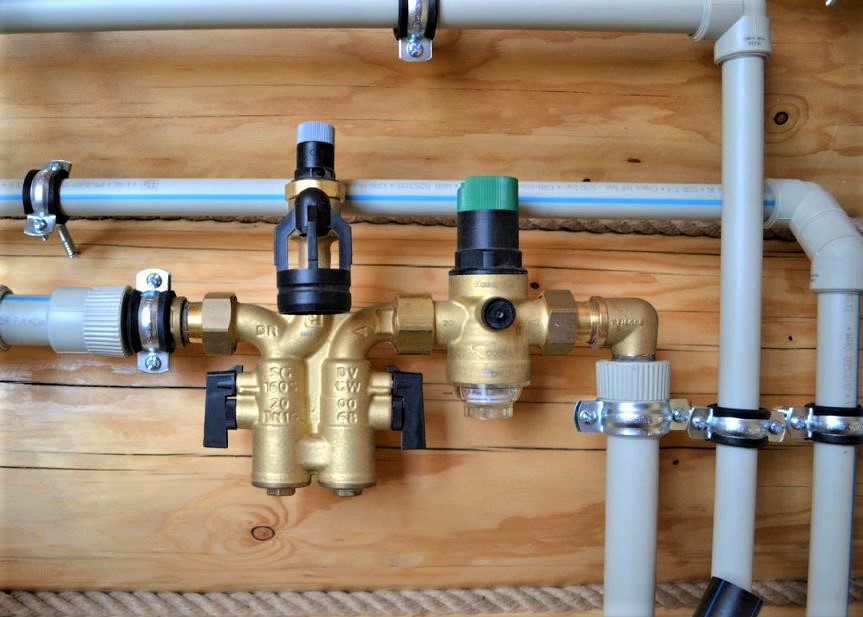
Na farbu polyméru sa nemusíte zameriavať, pretože ju výrobca vyberá podľa vlastného uváženia, ale farba pruhov má význam:
- modré – pre studenú vodu;
- červené – na ohrev vody a vykurovanie.
Základné informácie, na ktoré by ste sa mali spoliehať pri kúpe a zváraní rúr, sú uvedené na označení. Polypropylénový rúrkový materiál je označený kombináciami písmen PPR, PP-H, PP-B, PPRC.
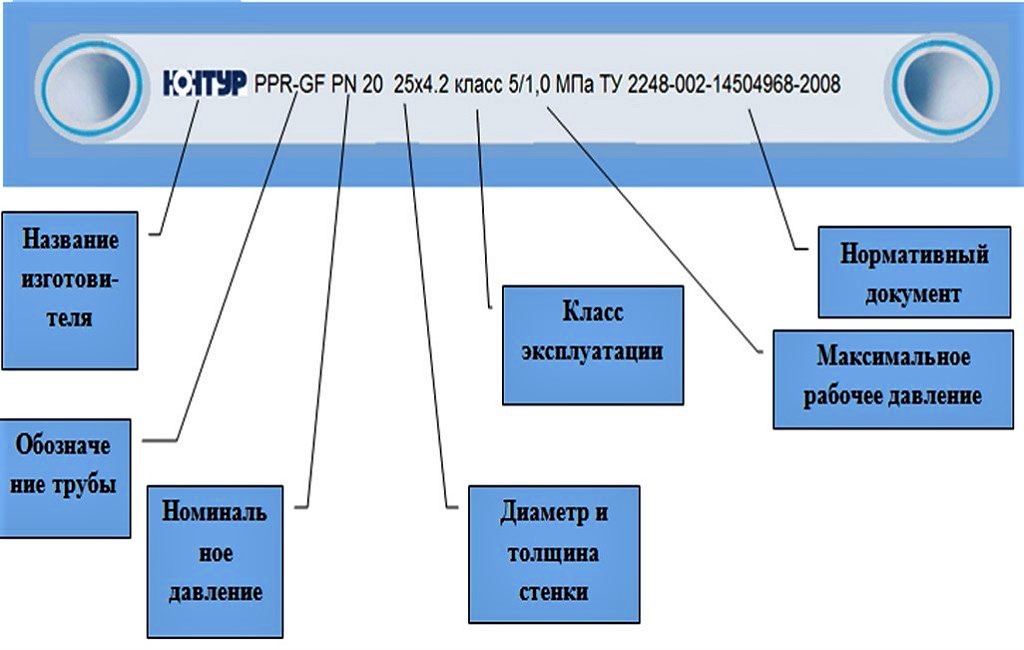
Klasifikácia podľa nominálneho tlaku, maximálne prípustného pre montáž v konkrétnych podmienkach, pomáha vybrať výrobky pre domáce alebo priemyselné systémy.
Na základe toho sa rozlišujú 4 typy rúr PPR:
- PN-10 (s nominálnou hodnotou 1,0 MPa) – sú určené na dopravu studenej vody. Niekedy sa používajú na inštaláciu podlahového vykurovania za predpokladu, že sa teplonosné médium nezohreje nad +45 °C.
- PN-16 (s nominálnou hodnotou 1,6 MPa) – používajú sa na montáž systémov teplej/studenej vody. Maximálna prípustná teplota – +60 °C.
- PN-20 (s nominálnou hodnotou 2,0 MPa) – odolávajú teplote do +80–90 °C v potrubiach chránených proti vodným rázom.
- PN-25 (s nominálnou hodnotou 2,5 MPa) – sú vhodné nielen pre autonómne, ale aj pre centralizované zásobovanie vodou. Odporúčaná maximálna teplota – +95 °C, ale znesú aj vyššiu.
Je lepšie si priplatiť a kúpiť spoľahlivé rúry s mierne vyššou hodnotou, než ušetriť a vziať materiál obmedzený teplotnými parametrami.
Pri výrobe rúr sa uplatňuje zásada: čím vyššia je teplota teplonosného média a tlak v systéme, tým hrubšie sú steny.
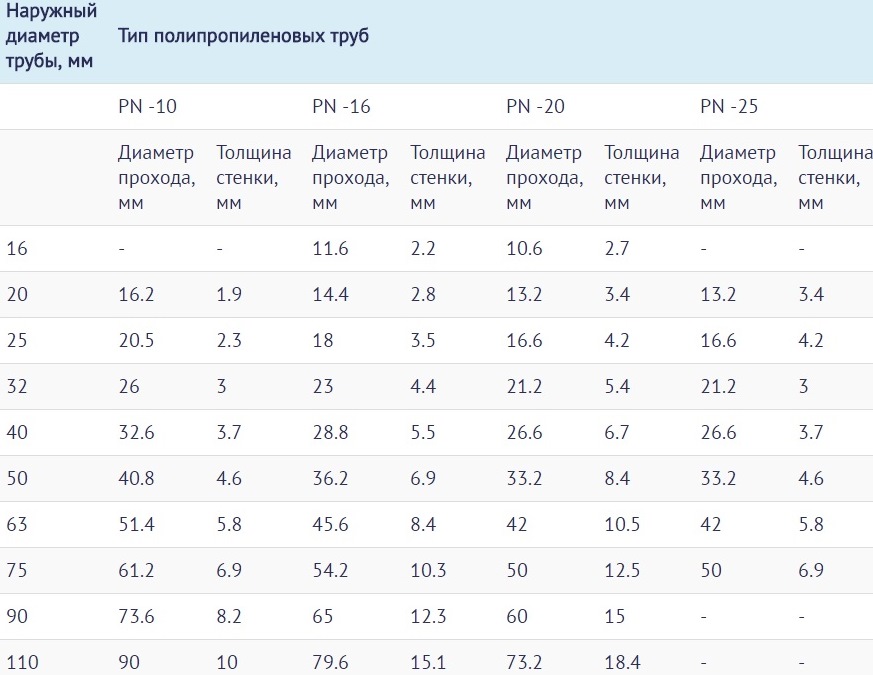
Toto sú minimálne znalosti, ktoré sú potrebné na správne použitie rúr PPR. Prejdime k stručnému opisu procesu.
Technologický opis procesu zvárania
Existujú dva druhy zvárania polypropylénu – stykové a nátrubkové. Prvý sa prakticky nepoužíva na zriaďovanie domácich komunikácií, pretože sa vyznačuje zložitou technológiou a používa sa výlučne na spájanie hlavných rúr veľkého priemeru.
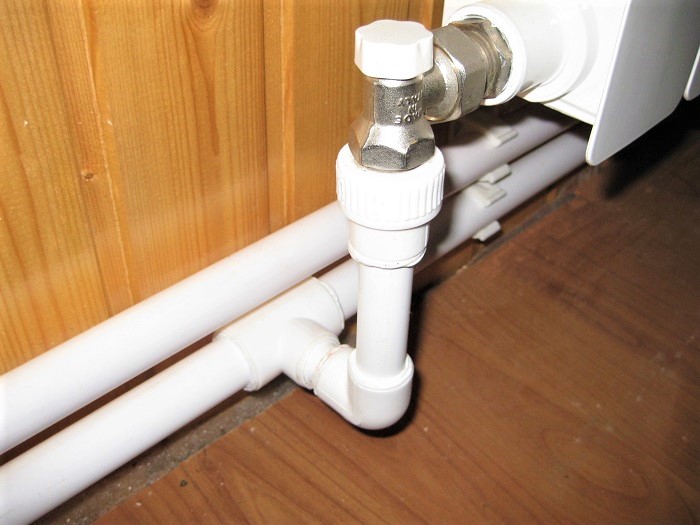
Princíp zvárania spočíva v tom, že dva úseky rúry, približne rovnaké v priemere a hrúbke steny, sa zahrejú špeciálnym nástrojom a spoja sa nátrubkovým spôsobom.
Hlavná vlastnosť: spojka v studenom stave by mala byť o niečo menšia v priemere.
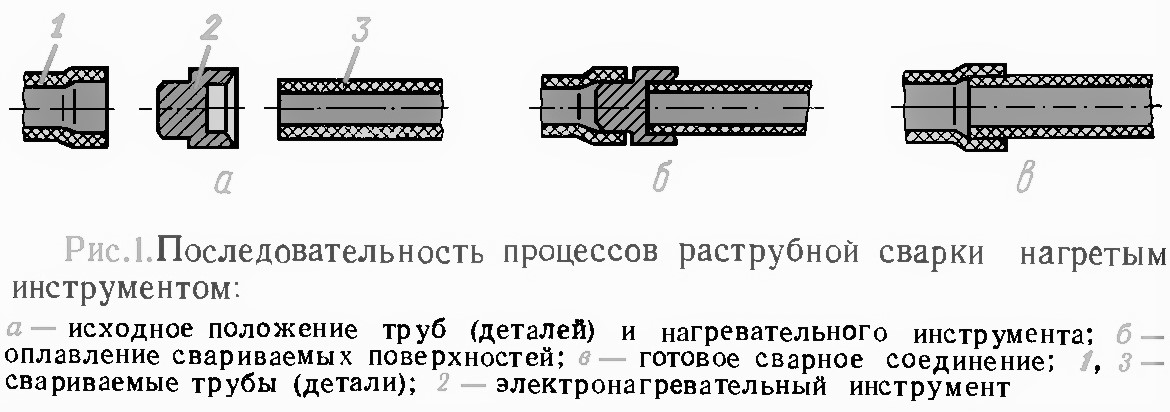
Pri zahrievaní sa vytvára zóna natavenia polyméru. Dôležité je, aby pokryla len pracovné plochy, ktoré k sebe priliehajú.
Tu je dôležité rýchlo sňať diely z nástroja a spojiť ich dohromady, vďaka čomu dochádza k spojeniu dvoch úsekov do jedného s následnou polymerizáciou. Spoľahlivosť spoja závisí od času stráveného procesom zahrievania a správne zvolenej teploty.
Štandardné teplotné parametre
Tak prehriatie, ako aj nedostatočné zahriatie nepriaznivo ovplyvňujú výsledok zvárania. V prvom prípade dôjde k deformácii prvkov, natečeniu valčeka, zmenšeniu vnútorného priemeru. Neskôr v oblastiach nerovných spojov môže dôjsť k tvorbe vodného kameňa a upchatiu.
V druhom prípade bude spojenie slabé a v dôsledku nedostatočnej tesnosti zostane riziko vzniku netesnosti.
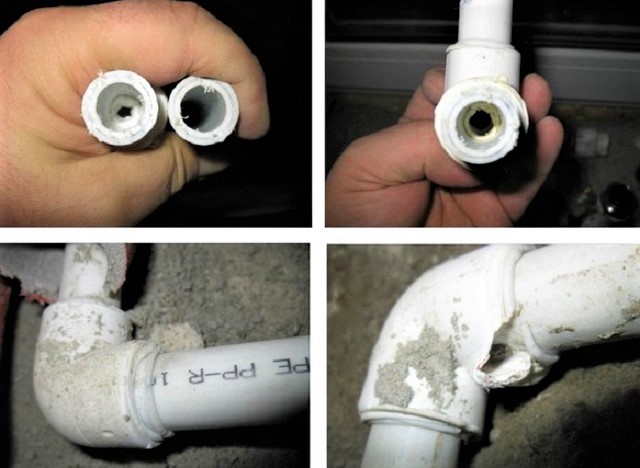
Práve kvôli riziku pretrhnutia potrubia je potrebné dodržiavať techniku zvárania a bezpodmienečne zohľadniť také parametre, ako sú:
- priemer zváraných výrobkov;
- čas zahrievania a chladnutia;
- teplota zariadenia;
- teplota okolitého prostredia.
Predpokladá sa, že proces zvárania PP rúr je nevhodné vykonávať pri teplote nižšej ako -10 °C, horná hranica +90 °C. Najpriaznivejšia je teplota vonkajšieho prostredia od 0 °C do +25 °C. Pre jednoduchšie zapamätanie boli potrebné hodnoty teploty a času zhrnuté do jednej tabuľky.
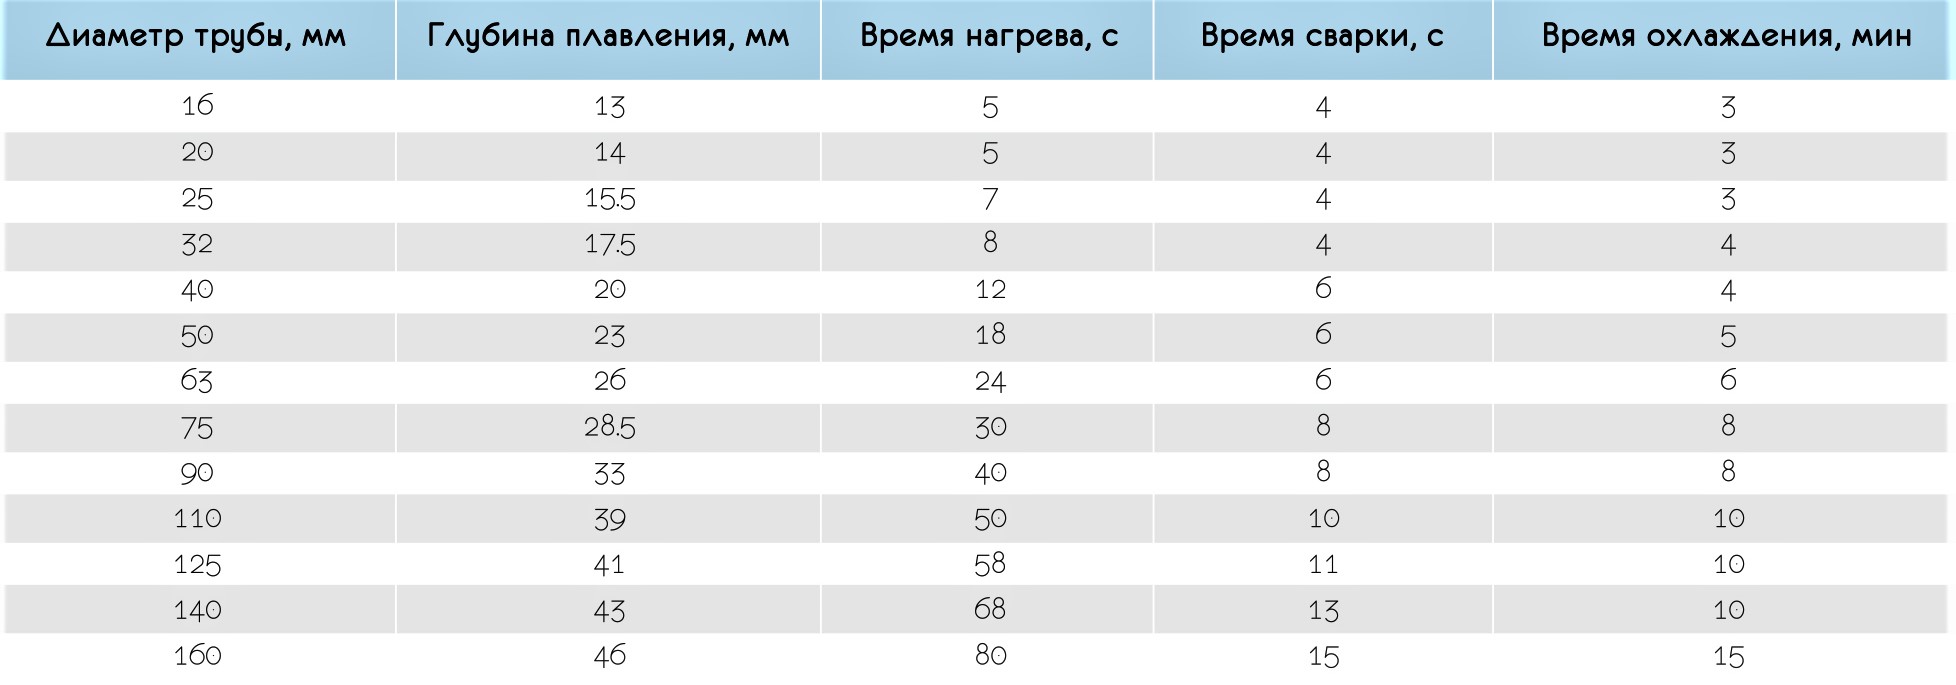
Ak je teplota vzduchu v miestnosti alebo vonku nižšia ako +5 °C, čas zahrievania sa zvyšuje približne o 50 %, teda na dvojnásobok. Hodnota teploty zahrievania je všade rovnaká – +260 °C. Prípustný je rozsah +255-280 °C.
Zaujímavé je, že výber parametra nezávisí od priemeru rúry – pre 16-milimetrové aj 50-milimetrové sa používajú rovnaké hodnoty. Menia sa len časové úseky. Z tohto dôvodu sa teplota zvárania polypropylénových tvaroviek a rúr v technologických tabuľkách zvyčajne neuvádza.
Podrobná inštrukcia na montáž
Proces spájkovania prebieha rýchlo. Môžeme sa o tom presvedčiť analýzou údajov uvedených v tabuľke. Napríklad na spojenie dvoch prvkov s priemerom 20 mm pri izbovej teplote bude potrebných 5 sekúnd na zahriatie, ďalších 4 sekundy na spojenie a potom 180 sekúnd na ochladenie. Celkovo – 3 minúty a 9 sekúnd.
V tejto súvislosti je dôležité nacvičiť všetky pohyby, aby pri spájaní už zahriatych prvkov nedošlo k zdržaniu. Pozrime sa na nuansy každej etapy montáže polypropylénových rúr samostatne.
Etapa #1 – príprava špeciálnych nástrojov
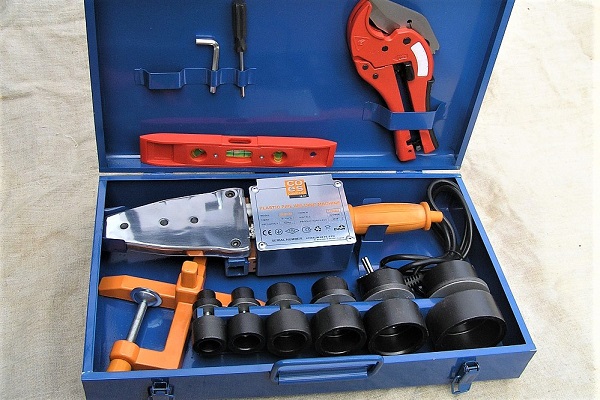
Pre spájkovanie v domácich podmienkach bude potrebné zariadenie určené len na zváranie polypropylénových dielov – rúr, kolien, spojok, T-kusov, zátok.
Má zmysel kupovať nový nástroj, ak sa plánuje montáž vodovodného systému „od nuly“ s následnou údržbou. Na jednorazové práce si možno zariadenie prenajať žehličku na zváranie PP rúr alebo si ho požičať od známych. Okrem špeciálnych nástrojov budete potrebovať vodováhu, fixku, pravítko alebo meter.
Etapa #2 – značenie a rezanie rúr
Rezanie rúr sa vykonáva vopred, pred začatím prvého spájkovania. Odporúčame pripraviť všetky prvky a zložiť ich podľa zostavenej schémy. Tá je súčasťou projektu montáže vykurovacieho systému alebo vodovodu.
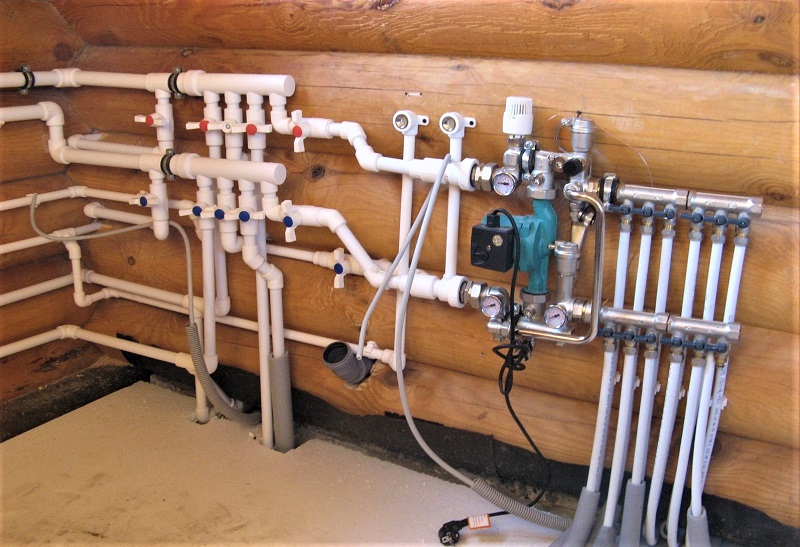
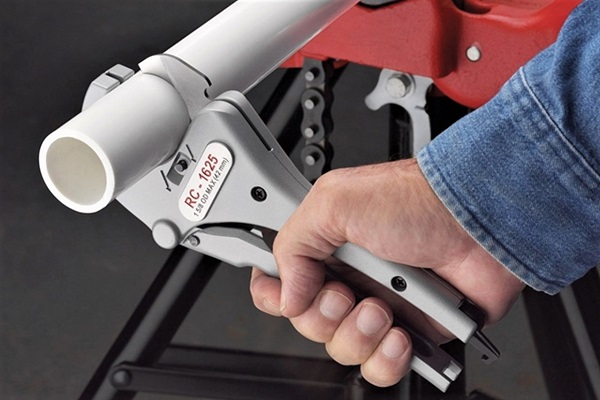
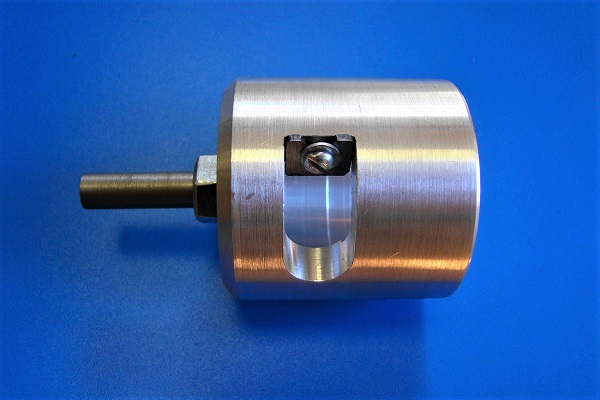
Odmeriame úseky rúr potrebnej dĺžky, opatrne ich odrežeme rezačom rúr. Potom vyberieme vhodné tvarovky podľa priemeru – najčastejšie sú to spojovacie spojky, T-kusy a kolená. Ak sú prvky vystužené, odstránime hliníkovú vrstvu.
V dôsledku toho musia byť okraje dielov, ktoré sa majú zvárať, dokonale rovné, rezané kolmo na os potrubia, očistené a odmasterné.
Etapa #3 – spojenie prvkov a zahrievanie
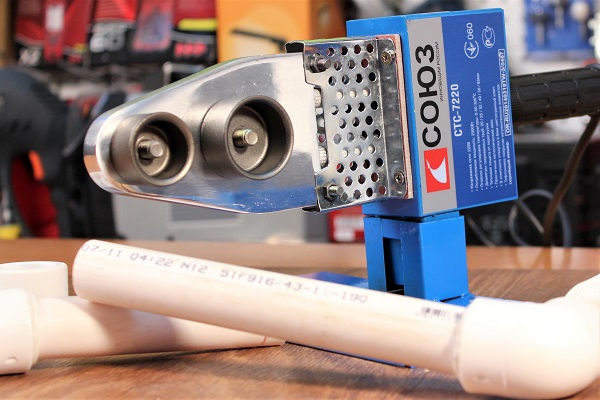
Nastavujeme prístroj, vyberieme spojky a trny potrebného priemeru. Zapojíme ho do siete a zohrejeme, pretože už vieme, pri akej optimálnej teplote treba spájkovať polypropylénové rúry – +260 °C. Práve tá je uvedená v návodoch na obsluhu spájkovačiek.
Venujte pozornosť, že niektorí výrobcovia vyrábajú prístroje so stupnicou do +320 °C. To neznamená, že treba vykonať ohrev na maximum. Pozorne si prečítajte návod – sú tam uvedené podmienky, pri ktorých sú prípustné vysoké hodnoty ohrevu.
Na koncoch dielov, ktoré je potrebné spojiť, urobíme značky označujúce hĺbku ohrevu. Ešte raz skontrolujeme, aby pracovné plochy boli suché a odmastené, pretože vlhkosť alebo šmykľavý povrch môžu spôsobiť porušenie tesnosti spoja.
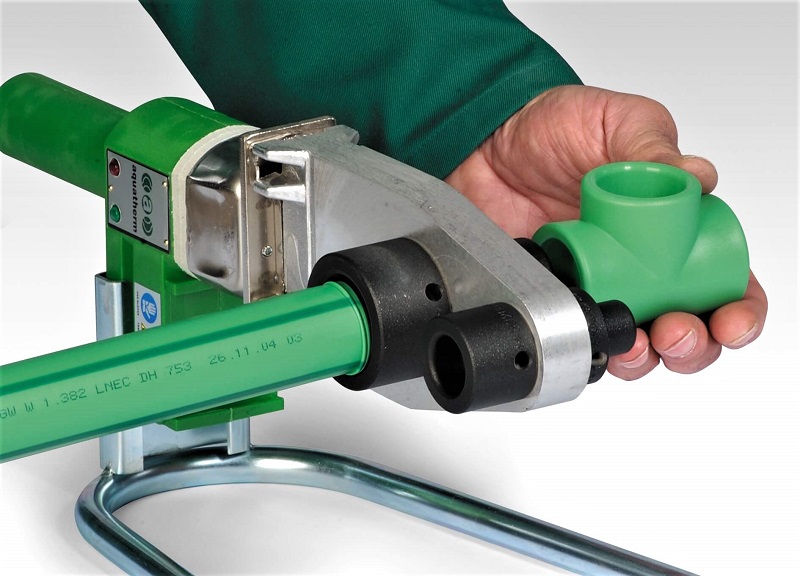
Od momentu nasadenia dielov začneme odpočítavať sekundy – podľa hodnôt uvedených v tabuľke. Po uplynutí stanoveného času diely stiahneme, rýchlo vložíme rúru do tvarovky – až po tú istú značku. Snažíme sa umiestniť diely súosovo, na opravu polohy máme len pár sekúnd. Vykrivenia a pootočenia prvkov nie sú prípustné!
Udržiavame uzol v správnej polohe, kým nedôjde k polymerizácii. Zvyčajne sú to 3 minúty alebo viac – čas chladnutia skontrolujeme podľa tabuľky. Vychladnuté a správne zvarené diely predstavujú nerozoberateľné spojenie, tesné a pevné.
Postupne zvárame kľúčové uzly, aby sme ich potom zmontovali a zvarili medzi sebou už na mieste montáže vykurovacieho okruhu, kanalizačnej alebo vodovodnej rozvody.
Závery a užitočné video k téme
Video #1. Technológia spájkovania PPR rúr:
Video #2. Rozbor často sa vyskytujúcich chýb:
V internetovom priestore je umiestnené obrovské množstvo majstrovských kurzov na spájkovanie rúr z polypropylénu. Niektoré z nich sú natočené nekvalifikovanými amatérmi, preto rady o technike zvárania a výbere teploty môžu byť falošné.
Najlepšie možnosti zváracieho prístroja sú známe výrobcovi, preto pred začatím spájkovania si určite preštudujte návod – to vás ochráni pred technickým defektom a neprofesionálnymi radami.
Povedzte o vlastných skúsenostiach s montážou polypropylénového potrubia a s vykonávaním spojov spájkovaním. Podeľte sa o technologické nuansy, ktoré môžu byť užitočné pre návštevníkov stránky. Prosím, zanechajte komentáre v bloku nižšie, kladajte otázky, uverejňujte fotografie k téme článku.
 Plynový horák na zváranie medených rúr: základné typy horákov + rady potenciálnym kupujúcim
 Zvárací prístroj na polyetylénové rúry: aký je najlepší kúpiť a ako správne používať
 Ako sa vykonáva stykové zváranie polyetylénových rúr: inštruktáž o vykonávaní prác
 Elektrické zváranie pre začiatočníkov: nuansy zváracích prác a rozbor hlavných chýb
 Ako zvárať vertikálne a horizontálne švy elektrickým zváraním: podrobné pokyny
 Koľko stojí pripojenie plynu k rodinnému domu: cena organizácie dodávky plynu
 Najlepšie práčky so sušičkou: rebríček modelov a rady pre kupujúcich
 Čo je to farebná teplota svetla a nuansy výberu teploty žiaroviek podľa svojich potrieb
 Výmena plynovej kolóny v byte: dokumentácia výmeny + základné normy a požiadavky