Ako sa vykonáva stykové zváranie polyetylénových rúr: inštruktáž o vykonávaní prác

Rúry z polyetylénu s priemerom 2–120 cm sa často používajú na kladenie vodovodov, plynovodov, zariadení dažďovej kanalizácie. Sú trvanlivé, odolné voči korózii, majú nízku hmotnosť, ľahko sa montujú. Na spájanie výrobkov sa používa zváranie. Môže byť rôznych typov. Najpopulárnejšie je stykové zváranie rúr z polyetylénu. Zabezpečuje získanie tesného a esteticky vyzerajúceho švu.
Zvyčajne sa na kladenie hlavného potrubia najímajú odborníci. Ale, súhlaste, služby profesionála nie sú lacné? Okrem toho nie všetci majstri sú svedomití a zodpovedne pristupujú k vykonaniu objednávky. Ak máte určité znalosti a zručnosti, môžete prácu vykonať sami. To umožní ušetriť peniaze a zaručí kvalitný výsledok.
Povieme vám o technológii vykonávania zvárania polyetylénových rúr stykovou metódou, poskytneme podrobný algoritmus postupov, uvedieme odkazy na normatívne dokumenty a rady, ktorými by ste sa mali riadiť pri vykonávaní takejto práce.
Obsah článku:
Ako vykonať stykové zváranie?
Stykové zváranie je dnes populárne. Táto metóda sa používa nielen v priemysle, ale aj v domácnosti. Používa sa na spájanie homogénnych prírezov. Zváranie natupo má množstvo výhod v porovnaní s inými technológiami.
Na jeho vykonanie nie sú potrebné spojky a iné prvky. To umožňuje dobre ušetriť peniaze na nákup doplnkových materiálov. Používaná technológia zaručuje zachovanie ukazovateľov pružnosti a pevnosti. Pomocou nej je možné spojiť úseky výrobkov rôznej dĺžky. Pritom pevnosť v mieste zvaru nebude nižšia ako na iných celistvých úsekoch.
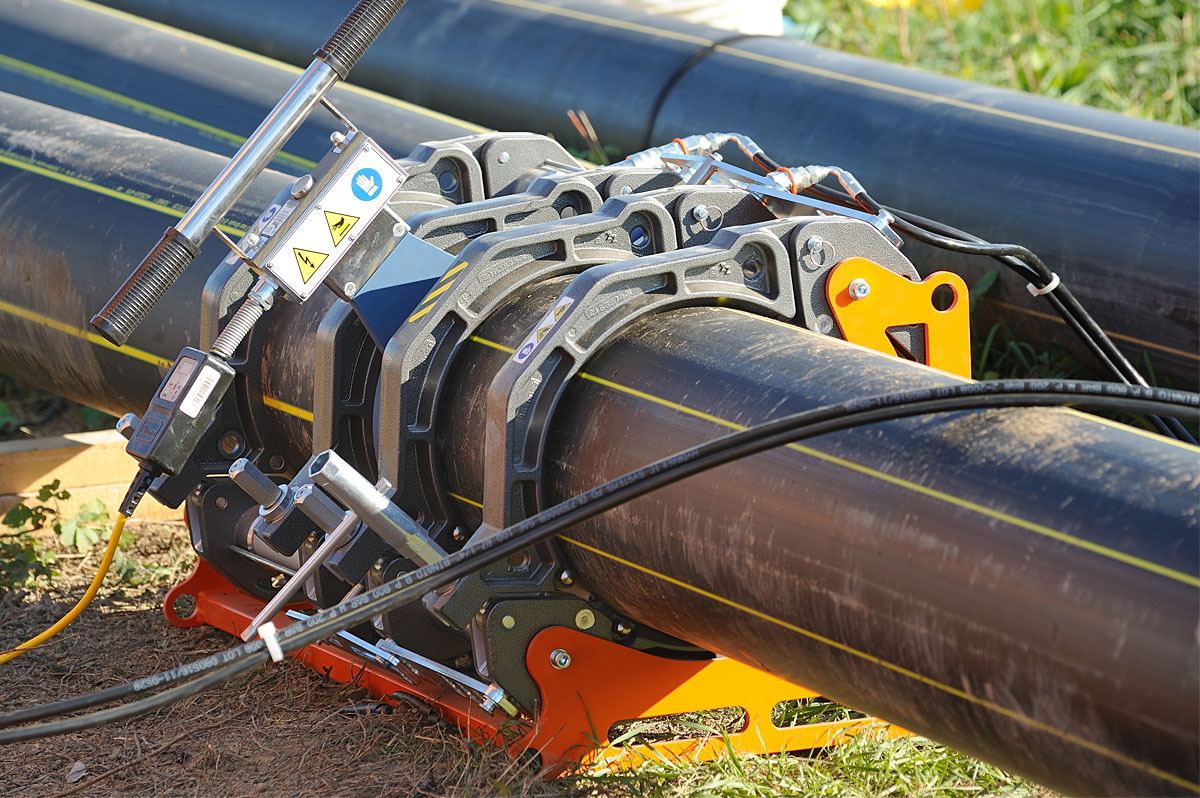
Stykové zváranie sa môže vykonávať natavením a odporom. Každý z variantov má svoje osobitosti, výhody a nevýhody.
Zváranie metódou natavenia
Podstatou zvárania touto metódou je, že spoje rúr sa natavia pôsobením zahriateho nástroja až do viskózneho tečenia. Potom sa konce spoja pod tlakom a udržiavajú sa až do úplného ochladenia. Výsledkom je tesný šev.
Aby bolo spojenie kvalitné, je potrebné po zahriatí pevne pritlačiť časti výrobku. Použitie moderného zariadenia umožňuje čiastočne automatizovať a zjednodušiť takúto prácu. S jeho pomocou sa operácia spájania rúr metódou natavenia vykonáva v čo najkratšom čase.
Zváranie metódou odporu
Podstatou odporového zvárania na tupo je, že okraje rúr sa pritláčajú k elektródam, ktoré sú vybavené špeciálnymi čeľusťami. To zabezpečuje vysokokvalitný elektrický kontakt. Vylučuje sa prekĺzanie materiálu medzi elektródami.
Potom sa dve rúry pevne k sebe pritlačia a zafixujú. Ďalej sa privedie zvárací prúd. Kontaktné časti materiálu sa roztavia a pod tlakom sa spoja do jedného výrobku. Získaná konštrukcia má nízku odolnosť voči oxidácii počas prevádzky. To výrazne obmedzuje jej oblasť použitia.
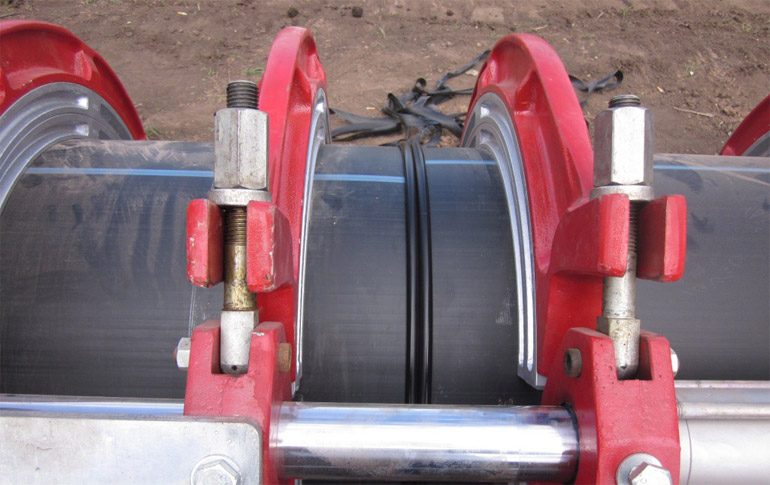
Odporové zváranie je vhodné len pre rúry s malým prierezom. Preto sa na veľkovýrobe na kladenie veľkých potrubí používa zriedka.
Čo vybrať pre polyetylénové rúry?
Často sa na kladenie potrubia používa polyetylénový materiál. Je to spôsobené jeho nízkou cenou a vynikajúcimi prevádzkovými vlastnosťami.
Treba pamätať na to, že polyetylén je dielektrikum. Preto na rozdiel od kovu nevedie prúd. Na spájanie výrobkov z neho sa odporúča používať metódu natavenia. Spôsobom odporového zvárania na tupo na polyetyléne šev nespravíte. Je potrebné použiť zariadenie, ktoré zahrieva rezy dvoch dielov.
Zváranie polyetylénových rúr metódou natavenia má niekoľko špecifík. Po prvé, diely sa k sebe približujú malou rýchlosťou. Po druhé, napätie počas celého procesu zostáva nezmenené. Po tretie, všetky mikronerovnosti zmiznú vďaka rovnomernému posuvu spájaných prvkov. Po štvrté, na zabezpečenie maximálnej kontaktnej plochy dochádza k nataveniu povrchu obrobku.
Je možné vykonať zváranie samostatne?
Kladenie polyetylénového potrubia zváraním na tupo má svoje špecifiká a odlišnosti od iných metód spájania dvoch výrobkov.
Na jej vykonanie sú potrebné určité znalosti a skúsenosti. V opačnom prípade bude konštrukcia nekvalitná a krátkodobá.
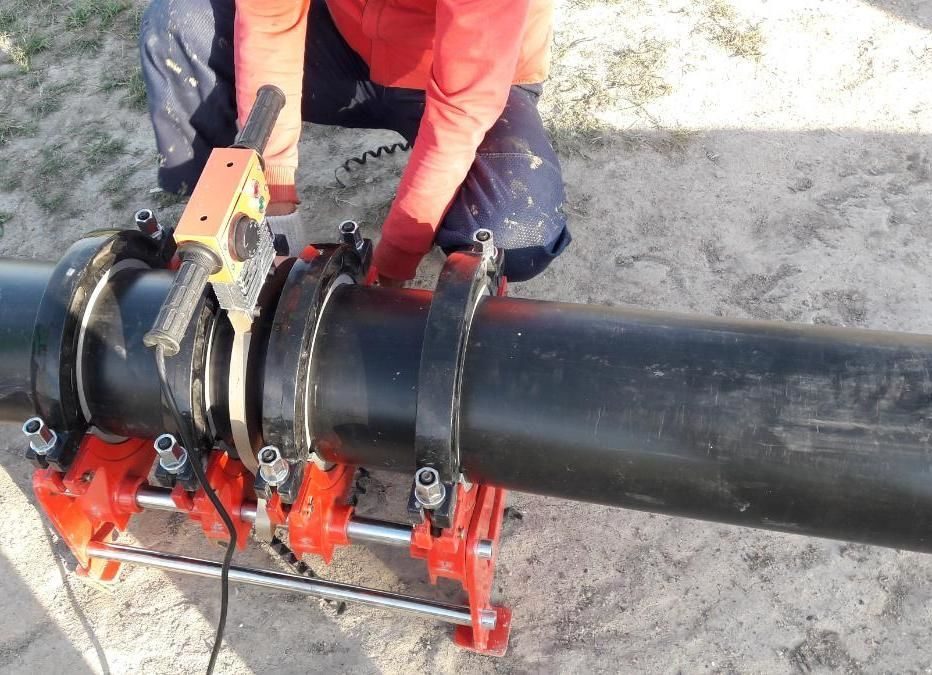
Metóda zvaru na tupo nie je jednoduchá na realizáciu. Nie každému sa podarí vykonať spojenie rúr kvalitne na prvýkrát. Ak nemáte znalosti a zručnosti v oblasti zvárania, je lepšie obrátiť sa na profesionálneho majstra pre pokládku potrubia. Ale za jeho prácu budete musieť zaplatiť značnú sumu.
Ak ste už predtým vykonávali zváranie inými metódami, napríklad elektromufovým, potom pravdepodobne zvládnete aj technológiu zvaru na tupo. Preto má zmysel pokúsiť sa vykonať spojenie polyetylénových rúr samostatne. Treba však brať do úvahy, že technológia zvaru na tupo je zložitejšia ako v prípade spojenia polyetylénových rúr elektromufou.
Aby ste vykonali prácu kvalitne vlastnými rukami, musíte mať špeciálne vybavenie. Môžete si ho požičať. Bude to oveľa lacnejšie ako kúpiť nový alebo použitý prístroj. Je dôležité poznať podrobný návod na zvar na tupo natavením a presne ho dodržiavať.
Návod na stykové zváranie
Zváranie na tupo technológiou natavenia sa používa na spájanie polyetylénových výrobkov, najmä rúr. Pomocou neho sa tiež vykonáva montáž tvaroviek a ďalších dielov.
Pre ťažko dostupné, zložité úseky sa táto metóda nepoužíva. V takýchto prípadoch je vhodnejšie elektromufové zváranie.
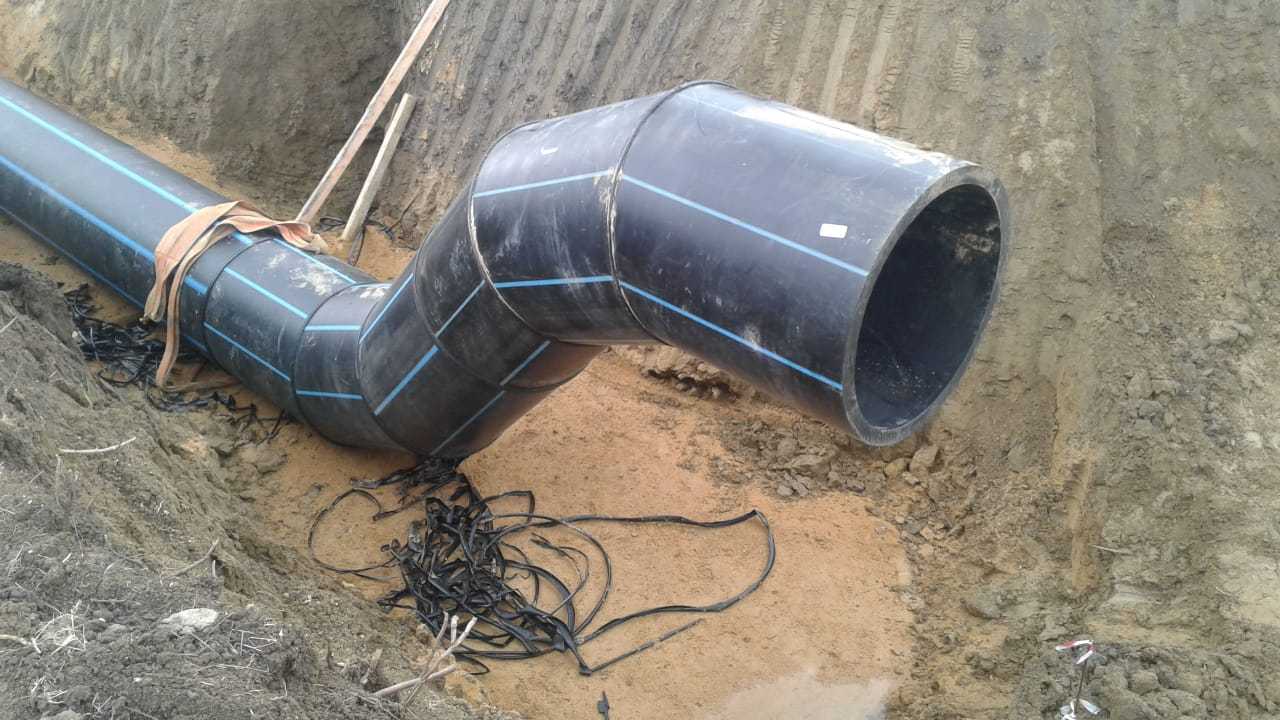
Aby zváranie na tupo prebehlo úspešne a spoj bol úhľadný a pevný, je potrebné dodržiavať určitý algoritmus činností.
Podrobný návod je uvedený nižšie:
- Pripraviť zváračské vybavenie.
- Zabezpečiť potrebné podmienky.
- Pripraviť rúry.
- Vykonať zváračské práce.
- Počkať na ochladenie materiálu a fixáciu výsledku.
Každý z týchto krokov má svoje špecifiká a pravidlá vykonania. O nich vám povieme nižšie podrobnejšie.
Príprava zváracieho zariadenia
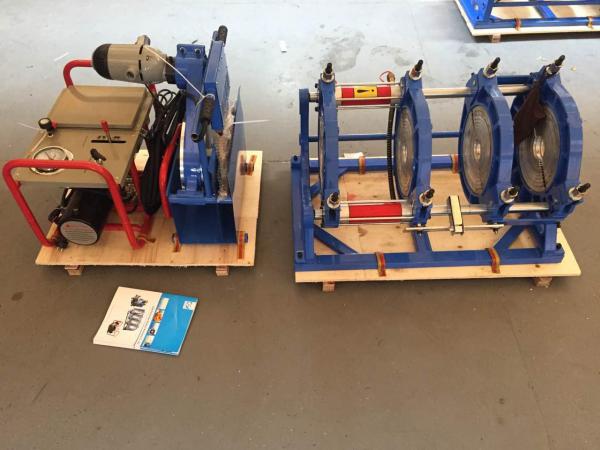
Na zváranie dvoch častí polyetylénových rúr metódou na tupo je potrebné špeciálne vybavenie. To centruje, orezáva čelá, roztaví a spája okraje výrobkov pod potrebným tlakom.
Moderný trh ponúka široký výber takýchto prístrojov. Sú zariadenia s mechanickým, hydraulickým pohonom a tie, ktoré sú vybavené programovým riadením. Posledné sú pohodlnejšie na používanie.
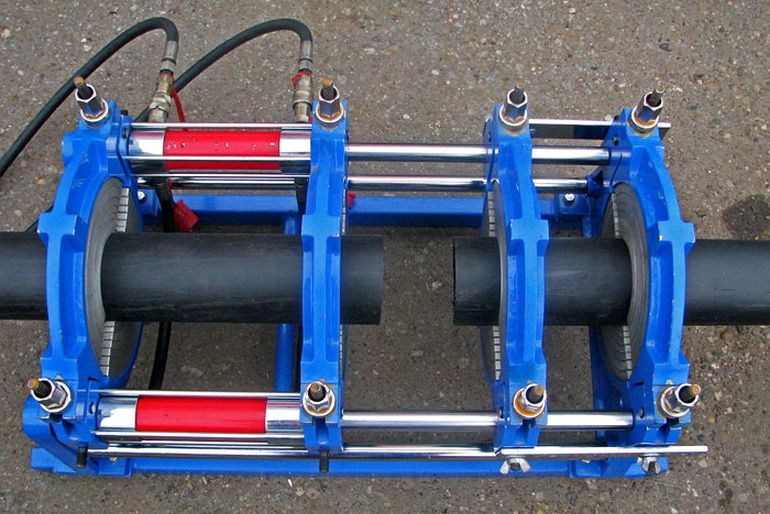
Prístroje na zváranie na tupo majú štandardnú konštrukciu. Nevyhnutne zahŕňajú tieto súčasti: centrátor, orezávač čiel, vyhrievací element, redukčné vložky, pohon.
Centrátor je určený na fixáciu prírezov v potrebnej polohe a upevnenie spájaných koncov polyetylénových rúr. Je vybavený dvomi pohyblivými a dvomi pevnými svorkami.
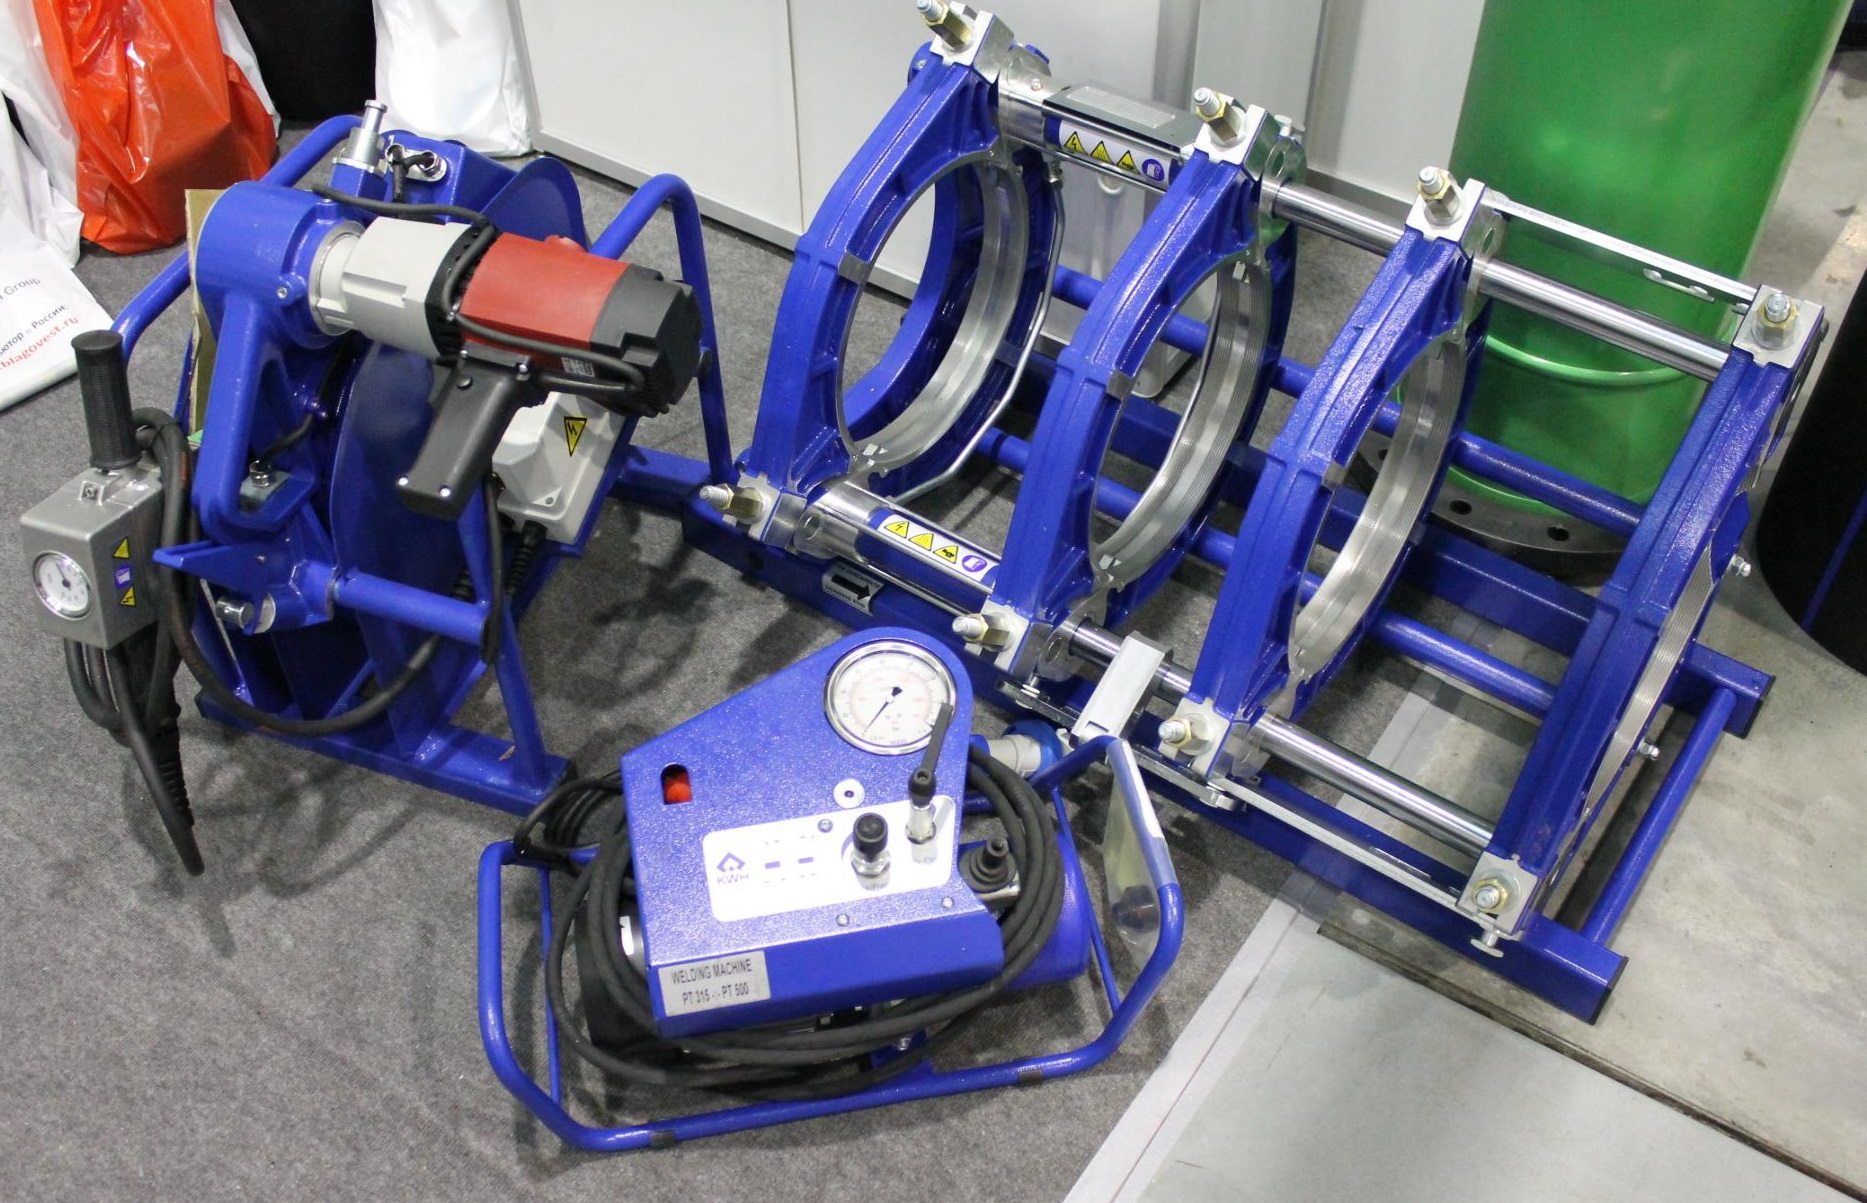
Tornovač umožňuje opracovať rez tak, aby sa konce dvoch častí plne dotýkali. Podľa pravidiel je povolená medzera najviac 0,05 cm pre stredné a malé rúry podľa priemeru.
Pre výrobky veľkého rozmeru sa táto hodnota zvyšuje na 0,07 cm. Ak je po prvom opracovaní pri stykovaní medzera väčšia ako stanovená norma, vtedy sa opäť použije tornovač.
Vyhrievacie teleso má tvar platne pokrytej teflónom. Kopíruje tvar rúry. Pohon zbližuje a spája zohriate a roztavené styky dvoch výrobkov. Redukčné vložky zabraňujú deformácii výrobku.
V automatizovanom zariadení je riadiaca jednotka vybavená tlačidlami. Takéto aparáty zabezpečujú jednoduchosť a presnosť zváracieho procesu. To umožňuje vylúčiť pravdepodobnosť chyby.
Stačí len správne umiestniť dve rúry, ktoré treba spojiť, a stlačiť príslušné tlačidlo. Moderné zariadenie sa vyznačuje vysokou výkonnosťou, ale stojí draho.
Vytvorenie potrebných podmienok
Technológia stykového zvárania metódou natavovania je pri používaní jednoduchá. Ale použiť ju možno nie v každom prípade. Dôležité je splnenie viacerých podmienok.
Stykové zváranie je možné len pre rúry, ktoré sú vyrobené z rovnakého druhu polyetylénu a majú identický priemer. Hrúbka steny výrobku nesmie byť menšia ako 0,5 cm. Prácu je možné vykonávať len v určitom teplotnom rozsahu: od -15 do +45 stupňov.
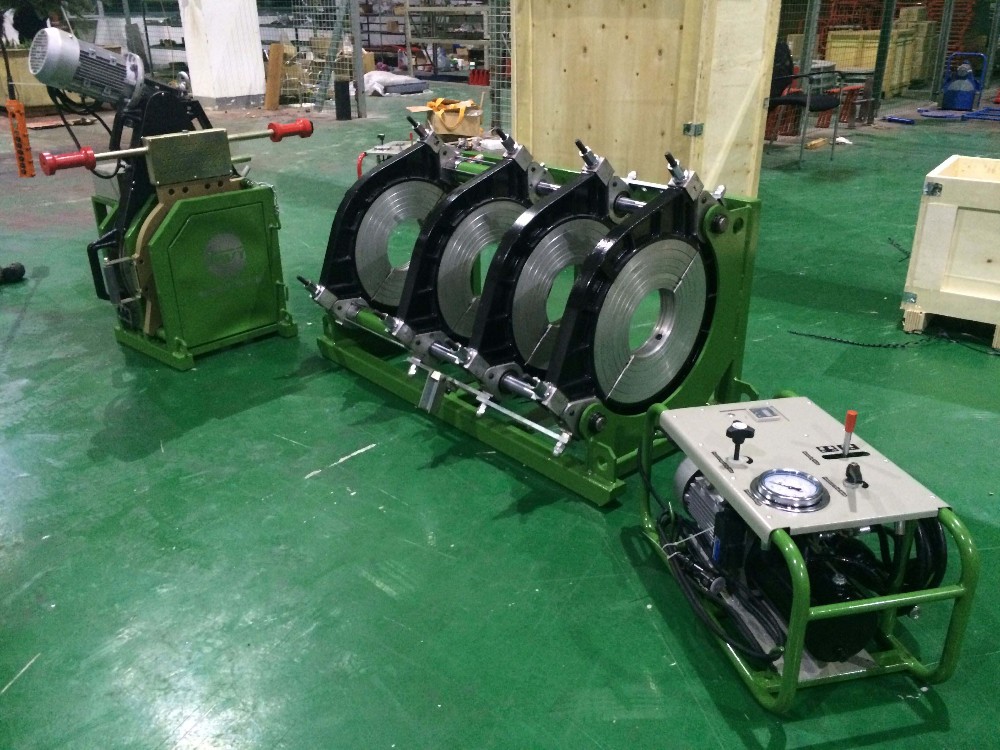
Metóda stykového zvárania sa realizuje len vtedy, ak je možnosť spoľahlivo zafixovať a pritlačiť k sebe konce spájaných rúr. Pri existencii špeciálneho aparátu s tým nie sú problémy.
Príprava polyetylénových rúr
Na získanie kvalitného, tesného a estetického zvaru pri spájaní polyetylénových rúr zváraním stykovou metódou je potrebné najprv pripraviť výrobky. Treba skontrolovať ovalitu polyetylénových potrubí. Odporúča sa porovnať hrúbku stien. Mala by byť rovnaká.
Tiež výrobky treba pripraviť mechanicky. Na to sa používa orezanie, frézovanie. To umožní spojiť rúry v potrebnej polohe.
Odporúča sa použiť elektrickú koncovú frézu. Vykoná rez rúry v požadovanom uhle. Je dôležité, aby okraje prírezov boli rovné a úplne sa dotýkali.
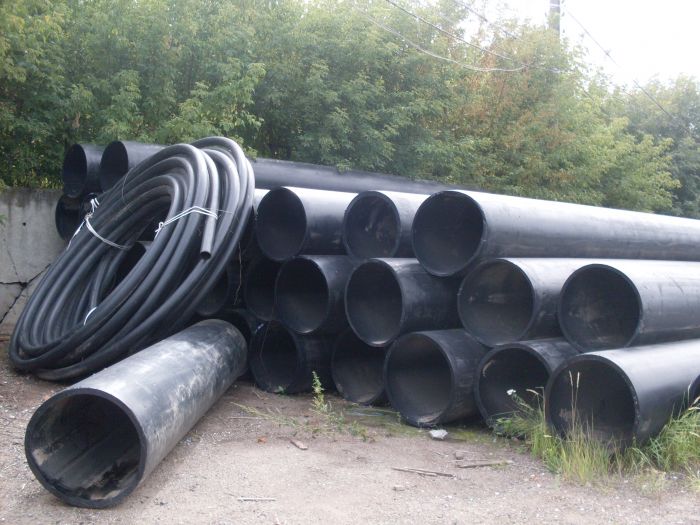
Z povrchu dielcov je potrebné odstrániť nečistoty – prach, špinu a pod., vlhkosť. Na to môžu byť potrebné dve mäkké, suché handry, špeciálny čistiaci prostriedok.
Vykonanie stykového zvárania
Stykové zváranie natavením a následným spojením dvoch dielcov svojpomocne je lepšie vykonávať v automatickom režime. To zabezpečí dosiahnutie požadovaného výsledku.
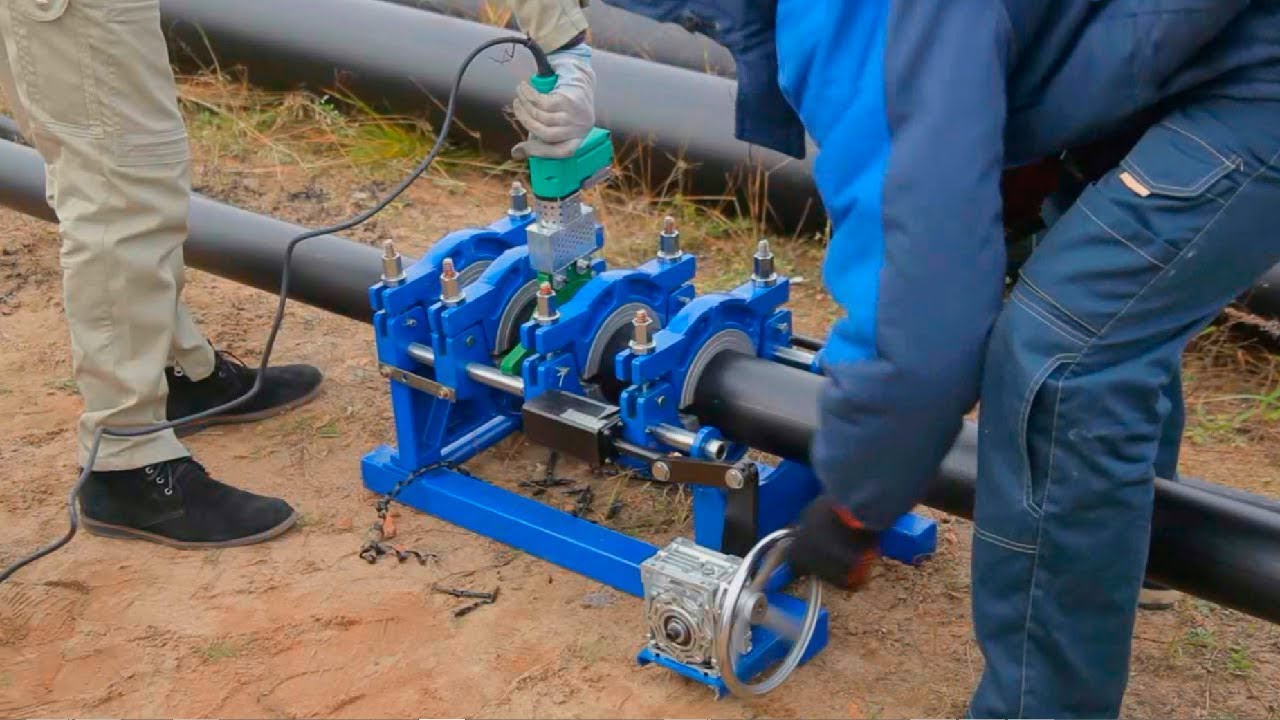
Bez ohľadu na to, či sa používa automatické alebo mechanické zariadenie na vykonanie stykového zvárania, postup bude rovnaký.
Proces sa vykonáva v nasledujúcom poradí:
- umiestniť dve rúry, ktoré treba spojiť zváraním, do centrátora a upevniť ich. Medzi výrobkami by mala byť vzdialenosť asi štyri centimetre;
- sňať skosenie a vykonať očistenie výrobkov;
- súčasne zohriať konce potrubí zváracím zrkadlom. Polyetylénový materiál sa zvyčajne nataví o 2 mm. Deje sa to pomerne rýchlo;
- opatrne odstrániť vyhrievací prvok;
- pevne spojiť zahriate spoje potrubí a zafixovať ich v tejto polohe;
- ponechať pod tlakom.
V konečnom dôsledku by mal vzniknúť rovný tesný spoj s vonkajším nátavením v oblasti zvaru.
Čas na vykonanie procesu
Na zváranie polyetylénových rúr natavením s následným stykovaním môže ísť rôzne množstvo času. Veľa závisí od vonkajšieho priemeru prírezov. Čím je väčší, tým dlhšie sa materiál zahrieva a ochladzuje, tým viac času je dané na spojenie.
Pre dosiahnutie pevného, tesniaceho a presného zvaru je dôležité vedieť, ako dlho treba zahrievať konce rúr a ako dlho držať spojené diely. Podobné informácie sú uvedené nižšie v tabuľke.
| Priemer potrubia v centimetroch | Čas na zahrievanie koncov prírezov v sekundách | Čas určený na spojenie v sekundách | Čas na ochladenie spojených rúr a získanie spoľahlivého zvaru v minútach |
| 11,0 | 50 | 12 | 8 |
| 9,0 | 40 | 11 | 8 |
| 7,5 | 30 | 10 | 8 |
| 6,3 | 24 | 8 | 6 |
| 5,0 | 18 | 6 | 4 |
| 4,0 | 12 | 6 | 4 |
| 3,2 | 8 | 6 | 4 |
| 2,5 | 7 | 4 | 2 |
| 2,0 | 7 | 4 | 2 |
| 1,6 | 5 | 4 | 2 |
Najčastejšie sa zvar na tupo používa pri polyetylénových rúrach s priemerom viac ako 5 cm.
Všeobecné odporúčania pre zváranie
Pri vykonávaní zvárania polyetylénových rúr tavením je veľmi dôležité dodržať inštrukcie. Odklon od technológie môže viesť k prehriatiu materiálu a vzniku vnútorného nánosu. To bude narúšať pohyb kvapalín v rúrach.
Zvar môže byť tiež krivý a nehomogénny. V každom prípade bude takáto konštrukcia považovaná za chybnú a nevhodnú na prevádzku.
Existuje niekoľko odporúčaní, ktoré je potrebné dodržiavať, aby ste dosiahli požadovaný výsledok. Je dôležité, aby sa steny počas spájania neposunuli o viac ako 10 % svojej hrúbky. Počas chladnutia materiálu musia byť spojené diely bezpečne upevnené. Čas strávený odstránením vyhrievacej dosky a spojením dvoch koncov výrobku by mal byť minimálny.
Zváranie beztlakových kanalizačných rúr z polyméru tupou metódou sa neodporúča. V mieste spojenia vzniká valec, na ktorom sa môžu hromadiť pevné častice, čo vedie k upchatiu potrubia.
Ak sa rozhodnete položiť potrubie a vykonať zváranie tupou metódou, odporúča sa najprv oboznámiť sa s ustanoveniami príslušných GOST noriem. Tieto dokumenty obsahujú pravidlá, požiadavky na kvalitu prác a výrobku.
Pri montáži vodovodných a plynovodných potrubí sa oplatí riadiť sa normou GOST R 55276. Je v nej opísaná technológia zvárania polyetylénového potrubia na tupo.
V súvislosti so zariadením na spájanie výrobkov touto metódou sa používa GOST R ISO 12176-1.
Závery a užitočné video k téme
Postup a osobitosti vykonávania zvárania polyetylénových rúr na tupo s použitím mechanického zariadenia:
Zváranie polyetylénových rúr na tupo pomocou automatického zariadenia:
V praxi nie je zváranie polyetylénových rúr na tupo svojpomocne veľmi rozšírené. Je to spôsobené tým, že na vykonanie takejto práce je potrebné špeciálne vybavenie, určitá úroveň vedomostí a zručností.
Zváranie polyetylénových rúr na tupo by sa malo vykonávať v súlade so stanovenými požiadavkami a pravidlami. To zabezpečí získanie kvalitnej a trvanlivej konštrukcie. Zváranie tupou metódou má svoju technológiu, osobitosti a odlišnosti.
Túto metódu je možné realizovať svojpomocne, ale na to je dôležité vytvoriť potrebné podmienky a riadne pripraviť rúry. Ak nemáte zvárací prístroj, je vhodnejšie si ho prenajať. Odporúča sa vopred oboznámiť s videom na tému stykové zváranie. Názorne bude ľahšie pochopiť podstatu metódy a osobitosti jej realizácie.
Máte skúsenosti s vykonávaním stykového zvárania polyetylénových rúr? Chcete sa podeliť o svoje vedomosti v tejto oblasti alebo položiť otázky týkajúce sa zváracích prác? Zanechajte, prosím, komentáre a zapojte sa do diskusií – nižšie sa nachádza formulár pre spätnú väzbu.
 Zvárací prístroj na polyetylénové rúry: aký je najlepší kúpiť a ako správne používať
 Teplota zvárania polypropylénových rúr: základné etapy samostatného zvárania + tabuľka hodnôt
 Elektrické zváranie pre začiatočníkov: nuansy zváracích prác a rozbor hlavných chýb
 Plynový horák na zváranie medených rúr: základné typy horákov + rady potenciálnym kupujúcim
 Ako zvárať vertikálne a horizontálne švy elektrickým zváraním: podrobné pokyny
 Koľko stojí pripojenie plynu k rodinnému domu: cena organizácie dodávky plynu
 Najlepšie práčky so sušičkou: rebríček modelov a rady pre kupujúcich
 Čo je to farebná teplota svetla a nuansy výberu teploty žiaroviek podľa svojich potrieb
 Výmena plynovej kolóny v byte: dokumentácia výmeny + základné normy a požiadavky